Визуальный контроль качества — это процесс проверки материалов, деталей или изделий в процессе производства для выявления дефектов и обеспечения соответствия точным производственным допускам. Хотя ручная проверка по-прежнему используется в мелкосерийном производстве, современное высокоскоростное производство полагается на автоматизированные системы машинного зрения для значительного повышения производительности, точности и повторяемости.
Современное промышленное производство напоминает колоссальный живой организм, работающий на предельных скоростях. С конвейеров высокотехнологичных предприятий ежесекундно сходят тысячи единиц продукции: от микроскопических чипов для смартфонов до сложных узлов автомобильных двигателей. В условиях такой интенсивности и жесточайшей рыночной конкуренции цена даже малейшей ошибки становится критической. Один незамеченный дефект в партии деталей может обернуться для бренда миллионными убытками, судебными исками и, что опаснее всего, потерей доверия потребителей.
Исторически главными защитниками качества на заводах были люди — контролеры ОТК (отделов технического контроля). Однако человеческий фактор неизбежно накладывает свои ограничения: монотонная работа, усталость, падение концентрации уже после тридцати минут непрерывного осмотра и субъективность оценки делают стопроцентную точность недостижимой. Человеческий глаз физически не способен заметить микротрещину на детали, движущейся по ленте со скоростью несколько метров в секунду. Именно этот технологический тупик заставил инженеров искать принципиально новое решение, которым стало машинное зрение (Machine Vision) — инновационная технология автоматического визуального контроля, ставшая «зрением и разумом» современной Индустрии 4.0.
Виды методов визуального контроля качества
Производители используют несколько подходов для проведения визуального контроля качества в зависимости от скорости производства, сложности, типа продукции и требований к точности.
Ручной визуальный осмотр
Ручной визуальный осмотр предполагает проверку продукции операторами на наличие дефектов, аномалий или отсутствующих элементов. Этот подход широко используется в мелкосерийном производстве, производстве по индивидуальным заказам и в областях, требующих экспертной оценки.
Операторы могут проверять продукцию на наличие:
- Царапины или вмятины на поверхности
- Неправильная сборка
- Косметические дефекты
- Отсутствуют этикетки или компоненты.
- Загрязнение
- Несоответствия цвета
Автоматизированный визуальный осмотр
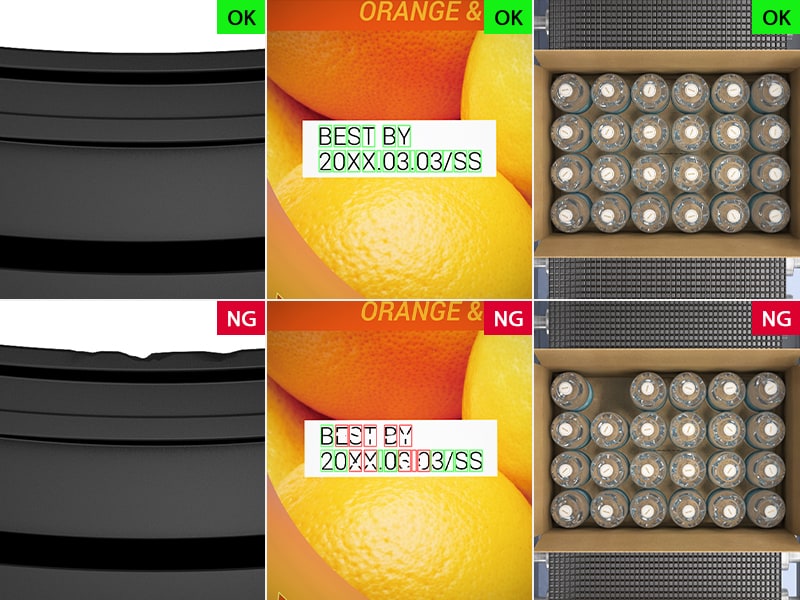
Автоматизированный визуальный контроль использует камеры, датчики и программное обеспечение для автоматической проверки продукции в процессе производства. Эти системы снижают зависимость от ручного контроля, одновременно повышая скорость и согласованность проверок. Системы автоматизированного визуального контроля обычно используются для:
- Подтверждение присутствия или отсутствия
- Считывание штрихкода
- OCR (оптическое распознавание символов) или OCV (оптическая проверка символов)
- Проверка упаковки
- Проверка сборки
- проверка этикеток
- Контроль размеров
- Обнаружение дефектов поверхности
Современные автоматизированные системы также генерируют данные контроля, которые производители могут использовать для оптимизации процессов, отслеживания и инициатив по прогнозируемому техническому обслуживанию.
Системы машинного зрения для контроля качества
Системы машинного зрения представляют собой наиболее передовую форму визуального контроля качества. Эти системы сочетают в себе камеры высокого разрешения, усовершенствованную оптику, интеллектуальное освещение, программное обеспечение на базе искусственного интеллекта и обработку в реальном времени для проведения высокоточных проверок на производственных скоростях.
Системы машинного зрения широко используются в отраслях, требующих высокоточной проверки, включая производство полупроводников, автомобильную сборку, производство электроники, фармацевтическую упаковку и производство медицинских изделий. Система машинного зрения может обнаруживать:
- Микроскопические дефекты поверхности
- Размерные вариации
- Проблемы с выравниванием и позиционированием.
- Трещины и сколы
- Некачественная сварка или герметизация
- Отсутствующие или поврежденные компоненты
- Загрязнение и посторонние материалы
- Дефекты печати и маркировки
Эта универсальность позволяет системам машинного зрения эффективно обрабатывать изделия с естественными вариациями, отражающими поверхностями или сложными узлами.
Наша компания предоставляет передовые системы 2D-зрения и автоматизированные технологии для высокоскоростного промышленного контроля качества в различных отраслях.
Сравнение подходов к контролю качества
Чтобы понять ценность автоматизации, сравним три существующих метода проверки продукции:
| Критерий сравнения | Человеческий контроль | Классическое машинное зрение (по правилам) | ИИ-контроль (Нейросети) |
|---|---|---|---|
| Скорость проверки | Низкая (требуется время на фиксацию взгляда) | Очень высокая (доли секунды) | Очень высокая (доли секунды) |
| Утомляемость и фокус | Высокая (внимание падает уже через 20 минут) | Отсутствует | Отсутствует |
| Обнаружение сложных дефектов | Хорошее (но субъективное) | Плохое (не справляется с нетипичными дефектами) | Отличное (находит скрытые и уникальные дефекты) |
| Чувствительность к условиям | Средняя | Высокая (критичен каждый блик или сдвиг детали) | Низкая (адаптируется к изменениям среды) |
| Стоимость внедрения | Низкая (на старте) | Средняя | Высокая (требует обучения моделей) |
Основные компоненты системы визуального контроля
Система визуального контроля состоит из нескольких интегрированных компонентов, которые работают вместе для сбора, обработки и анализа данных контроля.
Камеры
Промышленные камеры захватывают изображения продукции для анализа. Эффективность контроля определяется такими факторами, как разрешение, частота кадров и качество сенсора. Для предотвращения размытия изображения при движении высокоскоростные линии требуют использования камер с высокой частотой кадров для сохранения детализации.
Освещение
Освещение — один из важнейших элементов системы визуального контроля. Правильное освещение улучшает контрастность, выделяет дефекты и обеспечивает стабильное качество изображения. В зависимости от области применения могут использоваться различные методы освещения, в том числе:
- Подсветка
- Освещение светлого поля
- Освещение в темном поле
- Рассеянное освещение
- Структурированное освещение
Линзы и оптика
Линзы определяют увеличение изображения, поле зрения и четкость контроля. Выбор правильной оптики имеет важное значение для точного контроля с помощью машинного зрения, особенно в условиях высокоточной обработки материалов.
Программное обеспечение для обработки изображений
Программное обеспечение для обработки изображений анализирует полученные изображения и выявляет дефекты или несоответствия на основе заранее определенных критериев или моделей искусственного интеллекта. Современные программные платформы могут выполнять следующие задачи:
- распознавание образов
- Обнаружение границ
- Проверка OCR
- Измерение размеров
- Классификация дефектов
- Обнаружение аномалий на основе ИИ
Контроллеры и обрабатывающее оборудование
Контроллеры обрабатывают данные контроля в режиме реального времени и передают результаты производственному оборудованию. Высокоскоростные процессоры позволяют автоматизированным системам визуального контроля идти в ногу с современными производственными линиями, не замедляя производство.
Основные замечания к компонентам машинного зрения
- Освещение (Иллюминация): Самый критичный и недооцененный компонент. Чтобы обнаружить микротрещину на блестящем металле или прозрачном пластике, нужен особый свет: коаксиальный, купольный, поляризованный или структурированный. Правильный свет делает дефект видимым, а неправильный — маскирует его бликами.
- Промышленная камера и объектив: В отличие от бытовых смартфонов, здесь используются камеры с высокой частотой кадров (иногда тысячи кадров в секунду) и глобальным затвором (Global Shutter), который позволяет делать четкие снимки объектов, движущихся на огромной скорости.
- Вычислительный модуль: Промышленный ПК или специализированный контроллер с мощным графическим процессором (GPU), способный обрабатывать изображения «на лету».
- Программное обеспечение (Алгоритмы ИИ): Сердце системы. Нейросети, обученные на тысячах примеров хороших и бракованных деталей, классифицируют объекты и принимают решение за миллисекунды.
Интеграция с системами автоматизации: от «изолированного глаза» к единой нервной системе завода
Системы визуального контроля часто интегрируются с робототехникой, ПЛК, конвейерами и системами автоматизации производства . Это позволяет производителям автоматически отбраковывать дефектные детали, корректировать параметры производства или запускать оповещения во время производства.
Комплекс машинного зрения, каким бы совершенным он ни был, бесполезен, если он работает изолированно. Представьте себе камеру, которая идеально распознает бракованную деталь на бешеной скорости, но не может передать команду на ее удаление с конвейера. Без глубокой интеграции в общую ИТ- и промышленную инфраструктуру предприятия машинное зрение остается лишь пассивным наблюдателем.
В современной концепции умного производства (Smart Factory) визуальный контроль интегрируется на трех уровнях автоматизации: полевом (аппаратном), цеховом (тактическом) и уровне управления предприятием (стратегическом).
1. Полевой уровень (Shop Floor): Мгновенная реакция и промышленный Edge
- Промышленные сети (Industrial Ethernet): Для передачи сигналов используются жесткие протоколы реального времени, такие как PROFINET, EtherCAT, EtherNet/IP или Modbus TCP. Как только нейросеть обнаруживает дефект, управляющий компьютер мгновенно отправляет команду на ПЛК (Программируемый логический контроллер).
- Исполнительные механизмы: Получив сигнал от системы зрения, ПЛК активирует физическое действие. Это может быть воздушное сопло (сдувающее бракованную таблетку с ленты), пневматический поршень (сбрасывающий дефектную бутылку в короб для отходов) или рука робота, которая бережно извлекает бракованную деталь для последующего анализа.
- Синхронизация по времени (Triggering): Камера должна делать снимок строго в тот момент, когда деталь находится в фокусе. Для этого система интегрируется с аппаратными датчиками присутствия (оптическими, индуктивными) или энкодерами конвейерной ленты.
2. Цеховой уровень (MES и SCADA): Тактический мониторинг
Когда данные о браке выходят за пределы одной конвейерной ленты, они попадают в системы управления производственными процессами (MES) и диспетчерского контроля (SCADA). На этом этапе интеграция позволяет трансформировать единичные фиксации брака в понятную аналитику.
- Протокол OPC UA: Это промышленный стандарт связи, благодаря которому умная камера может передавать данные о своей работе на верхний уровень независимо от того, какой бренд оборудования установлен на заводе.
- Корректировка процессов «на лету»: Если система машинного зрения фиксирует, что на протяжении последних пяти минут на бутылки криво наклеивается этикетка, она не просто отбраковывает товар. MES-система анализирует этот тренд и автоматически отправляет команду этикетировочному автомату скорректировать угол подачи, предотвращая дальнейший брак.
- HMI-интерфейсы: На экраны операторов цеха выводится живой лог проверки с визуальной подсветкой зон брака (например, тепловые карты или рамки вокруг трещин), что позволяет персоналу оперативно реагировать на аномалии.
3. Уровень предприятия (ERP и PLM): Стратегическое управление
На самом верхнем уровне интеграция связывает машинное зрение с бизнес-логикой всей компании — системами планирования ресурсов (ERP) и управления жизненным циклом продукта (PLM).
- Прослеживаемость (Traceability) и паспортизация: Для каждого ответственного изделия (например, авиационной детали или платы автомобильного автопилота) система машинного зрения сохраняет снимок высокой четкости и результаты ИИ-анализа в общую базу данных. Эти данные привязываются к уникальному штрихкоду или RFID-метке изделия. Если через полгода клиент заявит о неисправности, компания сможет поднять архив и доказать, что с завода деталь ушла в идеальном состоянии.
- Управление цепочками поставок: Высокий процент брака определенного компонента, зафиксированный зрением, автоматически генерирует в ERP-системе рекламацию поставщику сырья или снижает его внутренний рейтинг надежности.
- Предиктивное обслуживание (Predictive Maintenance): ИИ анализирует характер микродефектов. Если система замечает прогрессирующее ухудшение качества обработки металла, алгоритм делает вывод об износе фрезы на станке ЧПУ и автоматически планирует окно для технического обслуживания (ТО) в графике ERP, минимизируя время простоя завода.
Без сквозной интеграции машинное зрение — это просто дорогой фотоаппарат. Но будучи вплетенным в цифровую ткань предприятия, оно превращается в главный орган чувств умного завода, обеспечивая синергию между физическим миром машин и цифровым миром бизнес-аналитики.
Пример расчета окупаемости вложений на внедрение системы машинного зрения
Для того чтобы экономическая выгода от внедрения ИИ-контроля стала очевидной, давайте рассмотрим реалистичный бизнес-кейс. Мы проведем расчет окупаемости (ROI — Return on Investment) на примере условного завода по производству электронных компонентов или упаковки потребительских товаров.
Исходные данные для расчета
Представим производственную линию, которая работает круглосуточно (в 3 смены по 8 часов, 365 дней в год). На линии в каждой смене работают по 2 контролера ОТК, проверяющих продукцию вручную.
1. Текущие затраты на ручной контроль (в год)
- Количество сотрудников: 2 человека в смену \(\times \) 3 смены \(\times \) коэффициент подмены (отпуска, больничные \(\approx \) 1.3) = 8 человек.
- Фонд оплаты труда (ФОТ): Средняя зарплата контролера с учетом налогов и социальных взносов — 90 000 руб./месяц.
\(\text{Годовой ФОТ}=8\text{ чел.}\times 90\,000\text{ руб.}\times 12\text{ мес.}=8\,640\,000\text{ руб.}\)
2. Потери от скрытого брака и штрафов (в год)
Из-за человеческого фактора (усталость, невнимательность) контролеры пропускают около 0.5% дефектной продукции.
- Часть брака приводит к возвратам партий от крупных дистрибьюторов, штрафам и расходам на утилизацию.
- Суммарные ежегодные потери компании от рекламаций и брака составляют около 4,500,000 руб.
3. Стоимость внедрения системы машинного зрения (CAPEX — разовые затраты)
- Промышленная камера, объектив, специализированный свет: 450 000 руб.
- Сервер обработки данных (Edge-вычислитель с GPU): 350 000 руб.
- Разработка ПО, обучение нейросети под задачи завода: 1 200 000 руб.
- Монтаж, пусконаладка, интеграция с конвейером и ПЛК: 600 000 руб.
- Итого первоначальные инвестиции: 2,600,000 руб.
4. Стоимость владения системой (OPEX — ежегодные затраты)
- Техническая поддержка ПО, калибровка камер, амортизация: 250 000 руб./год.
Расчет финансового эффекта после внедрения
После запуска системы машинного зрения ручной контроль на этой линии полностью автоматизируется. Однако одного сотрудника переводят на позицию оператора/верификатора ИИ (он работает в дневную смену, следит за телеметрией и разбирает спорные случаи).
- Новые затраты на персонал: 1 человек \(\times \) 90 000 руб. \(\times \) 12 мес. = 1,080,000 руб./год.
- Экономия на ФОТ: \(8\,640\,000 – 1\,080\,000 = \mathbf{7\,560\,000\text{ \textbf{руб./год}}}\).
- Сокращение потерь от брака: Машинное зрение снижает пропуск брака практически до нуля (точность \(>99.9\%\)). Потери от рекламаций сокращаются на 90%.
\(\text{Экономия на браке}=4\,500\,000\text{ руб.}\times 0.9=\mathbf{4}\,\mathbf{050}\,\mathbf{000}\text{\ }\textbf{руб./год}.\) - Суммарная годовая выгода (Gross Benefit): \(7\,560\,000 + 4\,050\,000 = \mathbf{11\,610\,000 \text{ \textbf{руб./год}}}\).
- Чистая годовая выгода (с учетом OPEX): \(11\,610\,000 – 250\,000 = \mathbf{11\,360\,000 \text{ \textbf{руб./год}}}\).
Расчет срока окупаемости (Payback Period)
Посчитаем, за какой срок внедренное оборудование полностью себя окупит и начнет приносить чистую прибыль.
\(\text{Срок окупаемости}=\frac{\text{Первоначальные инвестиции (CAPEX)}}{\text{Чистая годовая выгода}}=\frac{2\,600\,000\text{ руб.}}{11\,360\,000\text{ руб.}}\approx 0.23\text{ года}\)
Умножим на 12 месяцев: \(0.23\times 12\approx \mathbf{2.76}\text{\ }\textbf{месяца}\)
Расчет коэффициента окупаемости инвестиций (ROI) за первый год:
\(\text{ROI}=\left(\frac{\text{Чистая выгода за 1-й год}}{\text{CAPEX}}\right)\times 100\%=\left(\frac{11\,360\,000}{2\,600\,000}\right)\times 100\%\approx \mathbf{437\%}\)
Резюме к расчету экономического эффекта
Часто задаваемые вопросы
При внедрении систем машинного зрения на производстве у инженеров, руководителей и инвесторов часто возникают типовые вопросы. Ниже собраны самые популярные из них с краткими техническими ответами.
Вопрос: Может ли система машинного зрения работать в условиях плохой освещенности цеха или при постоянной вибрации конвейера?
Ответ: Да. Проблема внешнего освещения решается установкой закрытых защитных кожухов и использованием импульсной (стробоскопической) подсветки, которая в момент снимка “перебивает” любой внешний свет. Вибрация компенсируется ультракоротким временем выдержки камеры (доли микросекунд) и надежными промышленными креплениями с виброгасителями.
Вопрос: Сколько времени и сколько примеров брака нужно, чтобы обучить нейросеть для контроля качества?
Ответ: Для классического обучения распознаванию конкретных дефектов требуются сотни или тысячи изображений каждого типа брака. Однако сегодня чаще используют алгоритмы Anomaly Detection (детектирование аномалий). Для них нужно от 50 до 200 изображений исключительно идеальных деталей. Система учится понимать норму, а всё остальное считает браком. Первичное обучение занимает от нескольких дней до пары недель.
Вопрос: Что происходит, если на конвейер начинает поступать совершенно новый тип продукции? Нужна ли полная замена системы?
Ответ: Физическая замена оборудования (камер, линз) обычно не требуется, если габариты деталей сильно не изменились. Интеграция с системами PLM/MES позволяет автоматически загружать новые профили и эталоны для ИИ (происходит так называемый переналадочный «Changeover»). Системе просто активируют другую предобученную модель или программные настройки.
Вопрос: Какова средняя окупаемость (ROI) проекта по внедрению машинного зрения на заводе?
Ответ: В зависимости от масштаба производства и стоимости выпускаемой продукции система окупается в срок от 6 до 18 месяцев. Экономия складывается из сокращения затрат на ручной труд, полного исключения пропуска критического брака (и, как следствие, отсутствия штрафов и рекламаций от заказчиков), а также снижения расхода сырья за счет раннего выявления сбоев оборудования.
Вопрос: Заменит ли машинное зрение людей-контролеров полностью?
Ответ: Технология полностью заменяет человека на рутинных, монотонных и высокоскоростных участках, где человеческий глаз физически не справляется. При этом люди не исчезают с производства: их роль смещается в сторону верификации и надзора. Эксперты ОТК становятся операторами систем ИИ — они разбирают сложные, пограничные случаи, которые система пометила как «подозрительные», и занимаются дообучением нейросетей.
Заключение
Внедрение машинного зрения в системы визуального контроля качества — это не просто очередной шаг в автоматизации производственных линий, а фундаментальный сдвиг в самой философии управления качеством. Технология переросла роль пассивного фильтра, отсеивающего бракованную продукцию в конце конвейера. Сегодня «умные» цифровые глаза становятся проактивным инструментом: интегрируясь с экосистемой Индустрии 4.0, они способны прогнозировать износ оборудования, выявлять сбои в технологическом процессе на самых ранних этапах и предотвращать появление дефектов до того, как они нанесут экономический или репутационный ущерб.
Несмотря на существующие вызовы, связанные с дефицитом данных для обучения ИИ или сложностью настройки освещения для специфических материалов, вектор развития технологии очевиден. Переход к гиперспектральному анализу, совершенствование алгоритмов обнаружения аномалий и непрерывное удешевление вычислительных мощностей сделают машинное зрение стандартом де-факто не только для гигантов автопрома или микроэлектроники, но и для малого бизнеса. В мире, где скорость и точность определяют жизнеспособность предприятия, победу одержат те, кто доверил контроль безупречности бесстрастному, точному и неутомимому искусственному интеллекту.
Основные выводы
- Визуальный контроль качества помогает производителям выявлять дефекты, несоответствия и проблемы производства до того, как продукция попадет к потребителям.
- Контроль качества может проводиться вручную, с помощью автоматизированных систем визуального осмотра или с использованием передовых технологий машинного зрения.
- Автоматизированный визуальный контроль повышает скорость, согласованность, воспроизводимость и производительность по сравнению с ручными методами контроля.
- Высокоэффективный визуальный контроль в процессе производства позволяет обнаруживать царапины, вмятины, загрязнения, отсутствующие компоненты, проблемы с выравниванием, ошибки маркировки, дефекты размеров и несоответствия поверхности.
- Передовые системы машинного зрения в 2D-формате упрощают поиск мелких дефектов без интенсивного обучения ИИ, что является ключевым преимуществом для сложного обнаружения в высокоскоростном производстве.