В настоящей статье рассматривается актуальность внедрения автоматизированного онлайн-контроля качества сырья, готовой продукции и выявления брака на предприятиях пищевой промышленности. Отмечается возможность решения этой задачи с помощью систем компьютерного зрения (СКЗ).
Авторы детально описывают задачи, решаемые СКЗ, цели ее применения в различных областях. Представлен анализ структуры рыночного спроса на подобные системы, а также перечислены используемые технологии и методы обработки изображений. Особое внимание уделяется важности получения четкого цифрового изображения, выделения из него значимой информации и математического анализа полученных данных для достижения поставленных целей.
В статье представлена типовая компоновка СКЗ, ее состав и принцип функционирования при определении брака в изделиях. Анализируется последовательность действий системы и основные шаги обработки изображений.
На основании проведенного анализа делается вывод о целесообразности использования СКЗ в пищевой промышленности для разработки высокотехнологичных автоматизированных интеллектуальных экспертных систем контроля качества пищевого сырья, полуфабрикатов и готовой продукции.
В настоящее время выявление брака готовой продукции на предприятиях пищевой промышленности является одним из наименее автоматизированных этапов технологического процесса. Традиционно для этой задачи используется ручной труд, что влечет за собой значительные затраты времени и ресурсов. Для повышения эффективности производства необходимо внедрение автоматизированных систем контроля и управления.
Анализ современных тенденций в пищевой промышленности [2–4] показывает, что предприятия данного сектора являются сложными технологическими комплексами. Производственный процесс включает множество этапов с использованием разнообразного оборудования, что затрудняет автоматизацию контроля параметров качества на всех стадиях производства. Существующие методы оценки качества готовой продукции носят субъективный характер и требуют лабораторных исследований.
Рост цен на сырье в сочетании с необходимостью обеспечения высокого качества готовой продукции делает актуальным вопрос автоматизации контроля качества как сырья, так и готовой продукции. Необходимо разработать новые подходы к решению этой проблемы, в том числе с использованием интеллектуальных технологий, таких как системы компьютерного зрения (СКЗ).
СКЗ обладают рядом преимуществ перед человеческим зрением, что делает их перспективным инструментом для автоматизации контроля качества в пищевой промышленности.
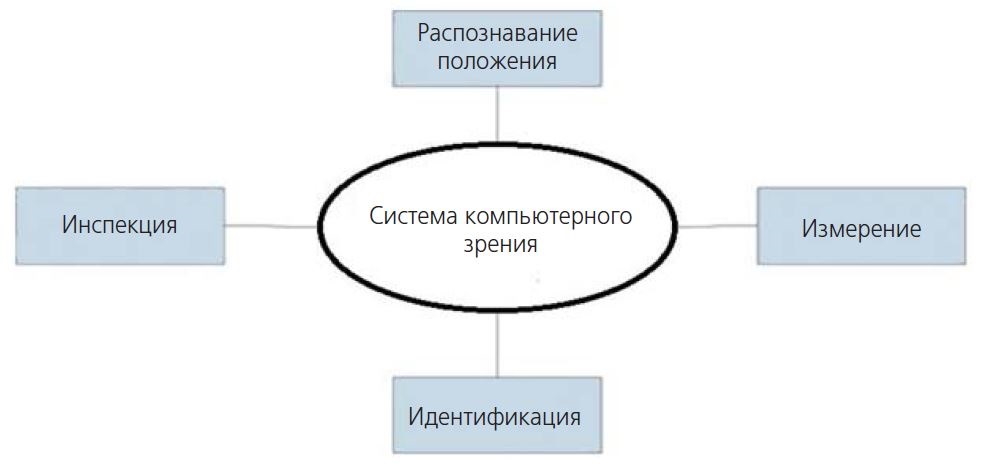
Рис. 1. Основные задачи машинного зрения
Системы компьютерного зрения (СКЗ) обладают широким спектром возможностей, которые можно классифицировать на четыре основных категории (рис. 1) [6].
1. Определение положения:
В данном случае задача СКЗ заключается в определении пространственного расположения объекта относительно внешней системы координат или статического положения объекта (его ориентации относительно собственной системы координат). Полученная информация передается в систему управления или контроллер.
*Пример:* погрузочно-разгрузочный робот, осуществляющий перемещение объектов различной формы. Задача СКЗ – определить оптимальную базовую систему координат и ее центр для локализации центра тяжести изделия. Это позволяет роботу корректно захватить и переместить объект.
2. Измерение:
Основная задача видеокамеры в приложениях данного типа – измерение различных физических параметров объекта: объема, линейных размеров, диаметра, кривизны, площади, высоты и количества.
*Пример:* измерение диаметров горлышка стеклянной бутылки.
3. Инспекция:
Задачи инспекции предполагают использование СКЗ для проверки определенных свойств объекта. К ним относятся: наличие/отсутствие этикетки на бутылке, болтов для сборки, шоколадных конфет в коробке, а также обнаружение дефектов в изделии.
4. Идентификация:
В приложениях идентификации видеокамера используется для считывания и распознавания различных кодов (штрих-кодов, 2D-кодов и т.д.) с помощью камеры или системного контроллера.
Также к этой категории относятся задачи обеспечения безопасности, такие как идентификация личности и техники, а также детекторы движения.
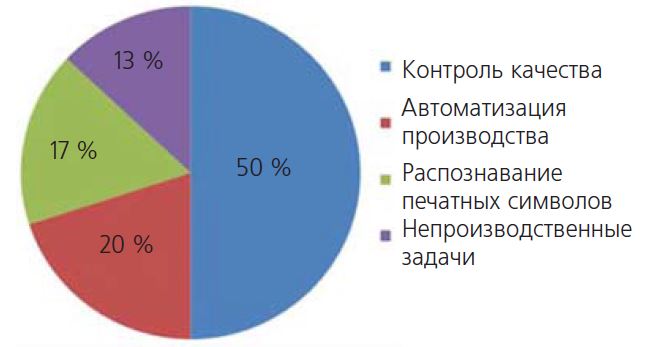
Рис. 2. Структура рыночного спроса
Исходя из задач, решаемых системами компьютерного зрения (СКЗ), можно выделить множество областей их применения. Однако, в настоящее время структура спроса определяется ограниченными возможностями современных СКЗ.
Согласно данным [7], 50% всех СКЗ используются для контроля качества продукции. К таким задачам относятся визуальный контроль хода процесса производства, цвета и качества поверхности, внешнего вида упаковки, правильности и разборчивости этикеток, уровня жидкости в таре и т.д. Примерно 10% задач контроля качества решаются с использованием систем трехмерного зрения.
Другая область применения СКЗ на производстве – проведение визуальных измерений параметров технологических процессов, например, определение размеров предметов. Данная категория задач связана с измерением и контролем.
20% спроса приходится на системы компьютерного зрения, используемые в проектах автоматизации производства и внедрения промышленных роботов. СКЗ упрощают высокоточные операции (сборка, разборка, фасовка, покраска, сварка, утилизация), облегчают транспортировку грузов, применяются в системах учета, маркировки, регистрации и сортировки продукции. Таким образом, СКЗ выполняют как инспекционные, так и задачи распознавания для корректной работы робота.
17% всех продаж СКЗ составляют OCR/OCV-системы распознавания печатных символов и штрих-кодов. Данные системы решают задачи идентификации.
Наконец, рынок СКЗ для непроизводственных (развлекательных, бытовых, исследовательских) роботов составляет 13%.
В пищевой промышленности СКЗ только начинают применяться, но уже используются в контроле качества и инспекции продукции. Например, на кондитерской линии СКЗ осуществляют контроль качества бисквитов со скоростью 60 штук в секунду. Также СКЗ используются для визуального контроля и управления производством продуктов питания (учет, считывание штрих-кодов) [8].
Методы обработки изображений в системах компьютерного зрения
В системах компьютерного зрения (СКЗ) для решения задач контроля качества и анализа изображений используются разнообразные технологии и методы обработки. Ниже приведены основные из них:
- Подсчет пикселей: Метод, определяющий количество светлых или темных пикселей на изображении для получения информации о его характеристиках.
- Выделение связанных областей: Преобразование изображения в отдельные области (объекты), что позволяет проводить геометрический, логический и топологический анализ.
- Бинаризация: Преобразование изображения в оттенках серого в бинарное изображение (черные и белые пиксели).
- Гистограмма и гистограммная обработка: Анализ распределения яркости пикселей на изображении для выявления характерных особенностей.
- Сегментация: Разбиение изображения на области, отличающиеся по определенным признакам, с целью поиска и подсчета деталей.
- Чтение штрих-кодов: Декодирование одномерных и двумерных штрих-кодов для автоматической идентификации объектов.
- Оптическое распознавание символов (OCR): Автоматическое чтение текста, например, серийных номеров.
- Измерение размеров объектов: Определение размеров объектов в заданных единицах измерения.
- Сопоставление шаблонов: Поиск, подбор и подсчет конкретных образцов на изображении.
- Инвариантные алгоритмы: Обнаружение и сопоставление точечных особенностей на изображениях для идентификации объектов независимо от их положения, масштаба или поворота.
- Методы идентификации по радужной оболочке: Использование уникальных особенностей радужной оболочки глаза для идентификации личности.
- Восстановление формы объекта: Создание трехмерной модели объекта по двумерным изображениям.
В большинстве случаев СКЗ используют последовательное сочетание этих методов для полного анализа и контроля качества. Например, система, считывающая штрих-код, может также проверять поверхность на наличие дефектов и измерять размеры обрабатываемых компонентов.
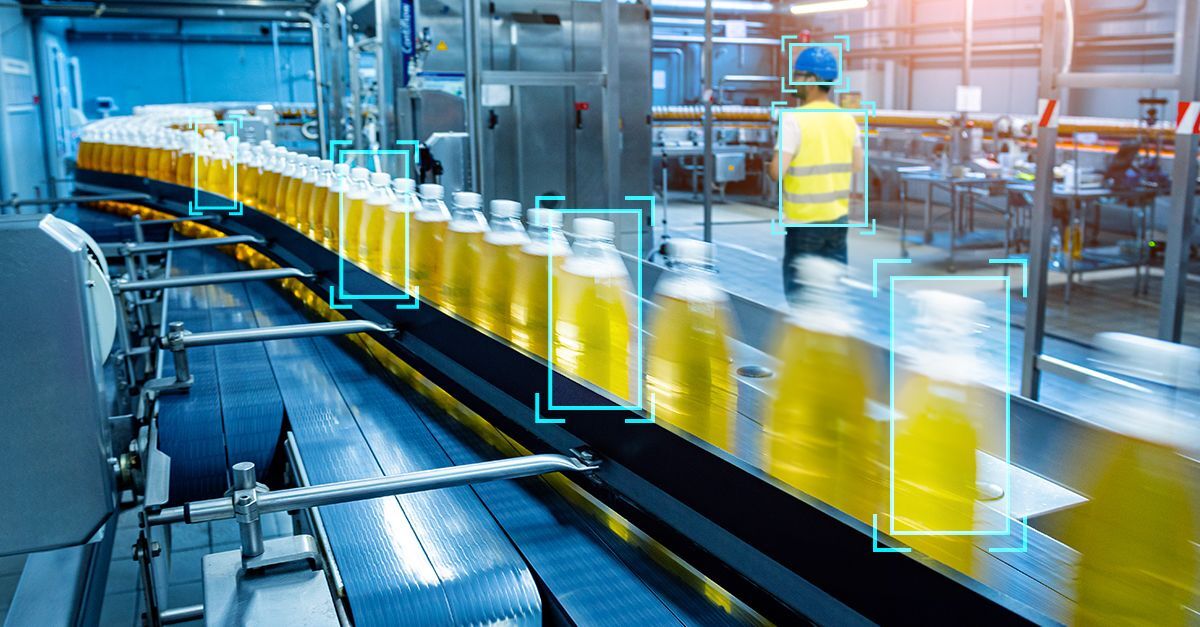
Ключевой задачей пищевой промышленности является использование систем компьютерного зрения (СКЗ) для автоматического контроля качества сырья, полуфабрикатов и готовой продукции в режиме реального времени. СКЗ также играют важную роль в выявлении бракованных изделий.
Для достижения этой цели СКЗ осуществляют следующие действия: получение цифрового изображения объекта, его обработка с выделением релевантной информации и последующий математический анализ полученных данных для решения поставленных задач контроля качества.
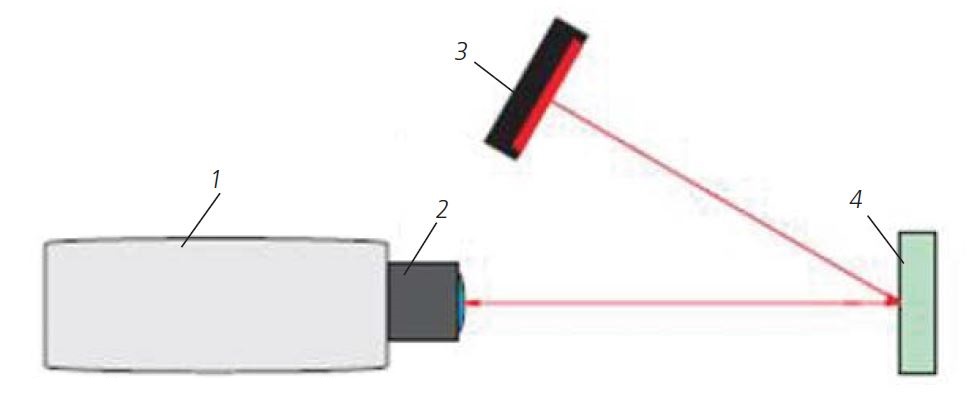
Рис. 3. Компоновка типовой системы компьютерного зрения
На рисунке 3 представлена типовая компоновка системы компьютерного зрения (СКЗ). Она состоит из одной или нескольких цифровых или аналоговых видеокамер 1 (черно-белых или цветных) с соответствующим объективом 2 для получения изображений. Дополнительно к этому в СКЗ включается система подсветки 3 и объект 4, а также оборудование ввода/вывода или каналы связи для визуализации результатов обработки.
Неотъемлемой частью СКЗ является программное обеспечение, предназначенное для подготовки изображений к обработке (для аналоговых камер – оцифровщик изображений), а также специфические приложения для обработки изображений и обнаружения соответствующих свойств.
Матрица чувствительных элементов видеокамеры отвечает за получение цифрового изображения. В состав матрицы входят многочисленные аналого-цифровые преобразователи, преобразующие информацию о световой интенсивности в цифровое значение.
Объектив обеспечивает фокусировку камеры на определенном расстоянии и получение четкого изображения объекта. Если объект находится вне фокусного расстояния, изображение получается нерезким, что затрудняет обработку видеопотока. В отличие от обычных цифровых фотоаппаратов с функцией автофокусировки, в СКЗ чаще всего используется оптика с фиксированным фокусным расстоянием или ручной настройкой фокуса. Существует множество типов объективов для различных задач (стандартные, телескопические, с широким углом обзора, с увеличением и др.), поэтому выбор подходящего типа оптики является важным этапом проектирования СКЗ.
Подсветка – еще один ключевой элемент СКЗ. Использование различных типов освещения позволяет расширить спектр решаемых задач. Наиболее популярным типом подсветки является светодиодная, благодаря ее высокой яркости, длительному сроку службы и низкому энергопотреблению.
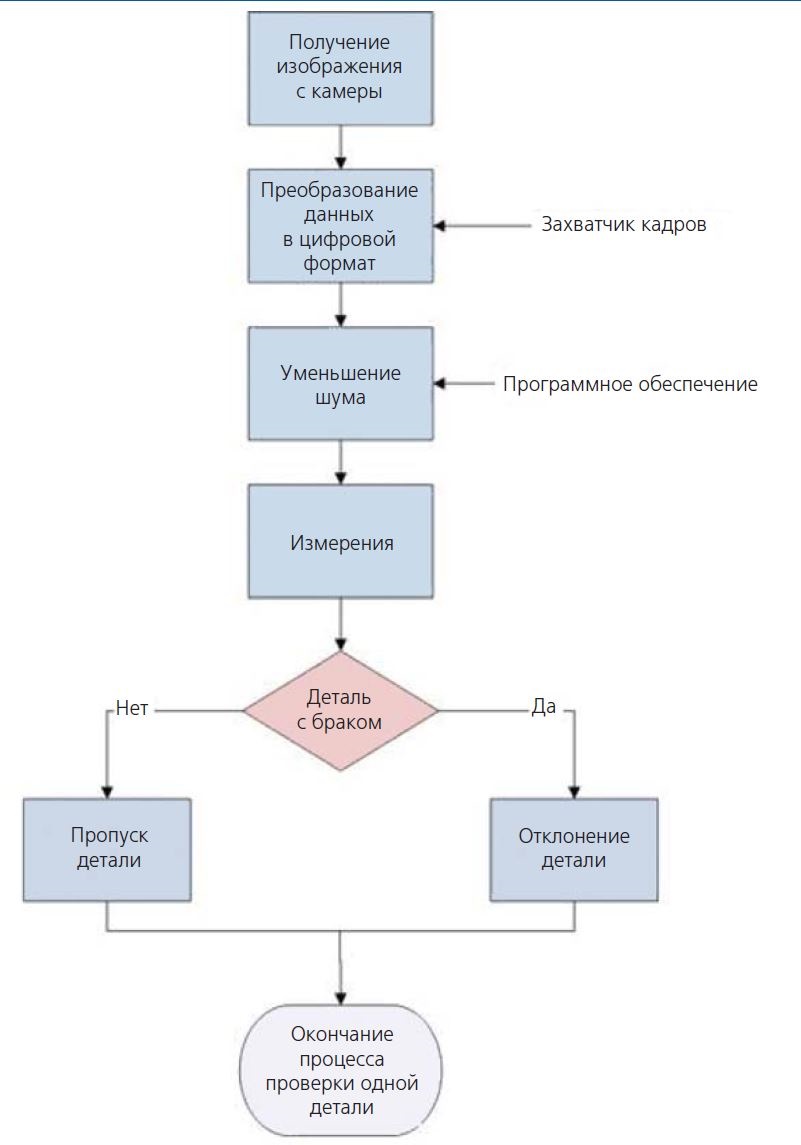
Рис. 4. Последовательность действий системы компьютерного зрения
Системы компьютерного зрения (СКЗ) используются для автоматического определения брака в изделиях. Рисунок 4 иллюстрирует последовательность действий СКЗ при выполнении этой задачи.
Полученное с камеры изображение поступает в захватчик кадров или напрямую в память компьютера. Захватчик кадров преобразует аналоговый сигнал с камеры в цифровой формат, обычно представляющий собой двумерный массив чисел. Это изображение сохраняется в памяти компьютера для последующей обработки программным обеспечением для компьютерного зрения [10].
Программное обеспечение СКЗ выполняет несколько этапов обработки изображения. Часто предварительно производится шумоподавление или бинаризация – преобразование множества оттенков серого в черно-белое изображение. Далее программа производит измерения, определяет объекты, размеры, дефекты и другие характеристики изображения. В заключение, на основании заданных критериев деталь либо пропускается, либо забраковывается. При обнаружении брака программное обеспечение посылает сигнал механическому устройству для отклонения детали. Альтернативно, система может остановить производственную линию и уведомить оператора о причине сбоя.
Хотя большинство СКЗ используют черно-белые камеры, применение цветных камер становится всё более распространенным [11]. Также все чаще используются цифровые камеры прямого подключения, что снижает затраты и упрощает систему.
В пищевой промышленности использование СКЗ для получения и высокоскоростной обработки изображений исследуемых изделий, а также выявления брака в режиме онлайн является актуальным направлением научных и прикладных исследований. Это обусловливает необходимость более глубокого изучения разработки высокотехнологичных автоматизированных интеллектуальных экспертных систем контроля качества пищевого сырья, полуфабрикатов и готовой продукции. В основе таких исследований может лежать разработка математического и программного обеспечения для подобных комплексов.
Литература
- Благовещенская, М. М. Инфор- мационные технологии систем управ- ления технологическими процессами/ М. М. Благовещенская, Л. А. Злобин. – М.: Высшая школа, 2005. – 768 с.AUTOMATION AND CONTROL TECHNOLOGIES AND BUSINESS PROCESSES
- Благовещенская, М. М. Идентификационный аспект в методологии создания систем управления технологическими объектами с нестационарными параме- трами/М. М. Благовещенская, В. В. Ма- каров // Вестник Воронежского госу- дарственного университета инженерных технологий. – № 1. – С. 85–90.
- Благовещенская, М. М. Основы стабилизации процессов приготовления многокомпонентных пищевых масс: монография/М. М. Благовещенская. – М.: ООО «Франтера», – 281 с.
- Казаринов, Л. С. Автоматизированные информационно-управляющие системы: учеб. пособие/Л. С. Казаринов, Д. А. Шнайдер, Т. А. Барбасова. – Челябинск: Изд-во ЮУрГУ, – 320 с.
- Благовещенский, И. Г. Автомати- зация контроля органолептических по- казателей качества шоколадных изделий/ И. Г. Благовещенский, А. В. Шаверин, М. М. Благовещенская // Мат-лы первой международной научно-практической конференции-выставки «Планирование и обеспечение подготовки и перепод- готовки кадров для отраслей пищевой промышленности и медицины». – М.: МГУПП, 2012. – С. 209–212.
- Данилова, М. А. Автоматизированная система учета сыпучих пищевых продуктов / М. А. Данилова [и др.] // Хранение и переработка сельхозсырья. – 2012. – № 6. – С. 63–66.
- Благовещенская, М. М. Методология разработки основ моделирования и диаг- ностики гидромеханических систем пи- щевых производств по их динамическим характеристикам/М. М. Благовещенская, В. Д. Сулимов, П. М. Шкапов // Мат-лы XVII международной научно-метод. конф. «Высокие интеллектуальные технологии и инновации в образовании и науке». – СПб.: Изд-во Политехн. ун-та, 2010. Т. 2. – С. 95–98.
- Благовещенская, М. М. Вычитание изображений в программе MATLAB/М. М. Благовещенская, Я. В. Ива- нов // Сб. докладов IV международной конференции-выставки «Высокоэффек- тивные пищевые технологии, методы и средства для их реализации». – М.: МГУПП, 2006. Ч. 2. – С. 130–132.
- Иванов, Я. В. Использование цифровых видеокамер в системах автоматиче- ского управления технологическими процессами пищевых производств/Я. В. Ива- нов, М. М. Благовещенская // Сб. материаловлов V юбилейной школы-конференции с международным участием «Высокоэф- фективные пищевые технологии, методы и средства для их реализации». – М.: МГУПП, 2007. – С. 347–349.
- Благовещенская, М. М. Математическое моделирование движения жгута пищевой массы после горизонтального прессования / М. М. Благовещенская, Я. В. Иванов // Журнал научных публикаций аспирантов и докторантов. – 2008. – № – С. 164–166.
- Благовещенская, М. М. Использо- вание интеллектуального датчика в си- стеме автоматического управления технологическими процессами /М. М. Благо- вещенская, Я. В. Иванов // Сб. докладов Х международной научно-практической конф. «Автоматизация и информационное обеспечение производственных процессов в сельском хозяйстве». – М.: ГНУ ВИМ Россельхозакадемии, 2008. – Ч. 2. – С. 448–451.