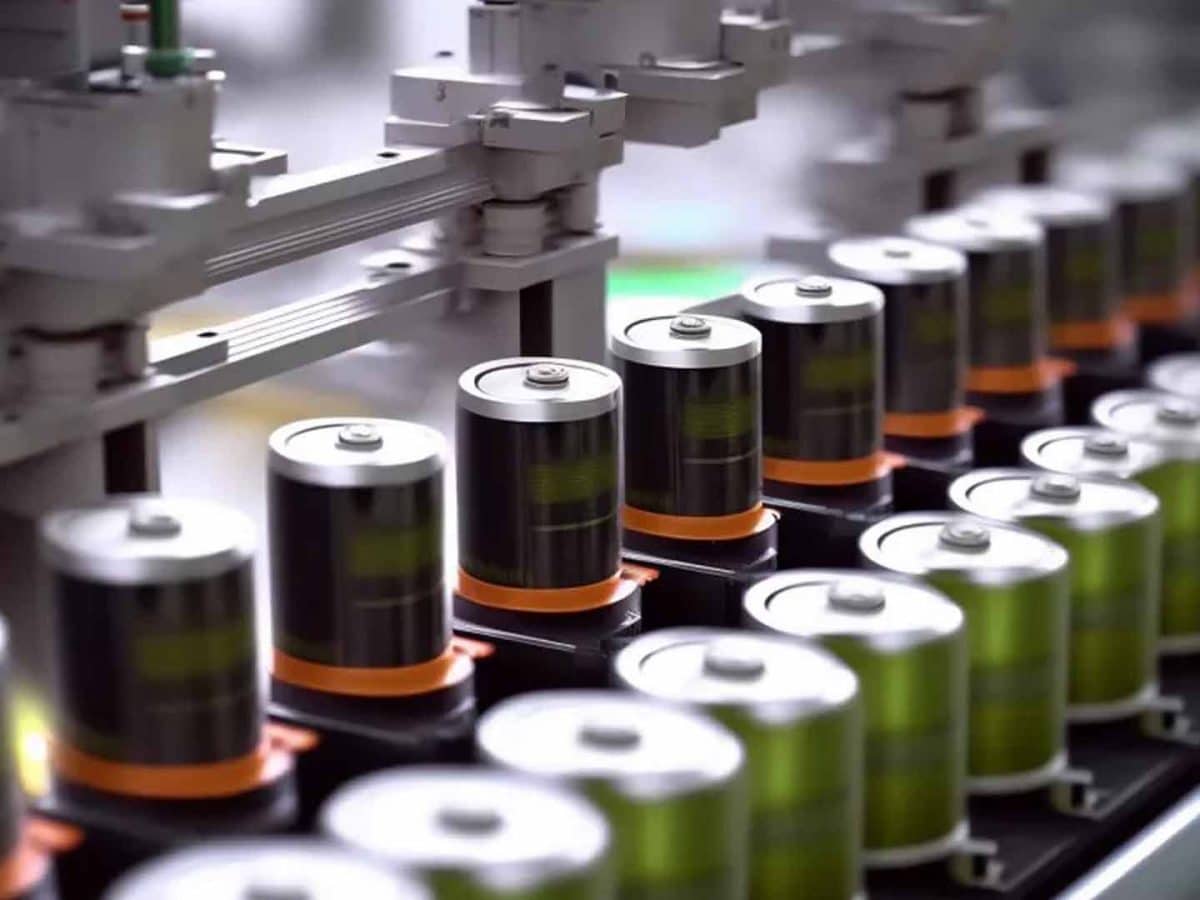
Аккумуляторы, будь то для бытовой электроники или любых других применений, подлежат чрезвычайно высоким стандартам качества. Именно поэтому в процессе производства каждый аккумулятор проходит всестороннюю проверку в рамках формовки и старения. Аккумулятор проверяется не только на исправность, но и на наличие внешних дефектов, таких как деформации, вмятины и царапины. Потенциальные дефекты могут значительно различаться по форме и размеру. Точное выявление всех этих аномалий чрезвычайно сложно, но это единственный способ надежно отсеивать дефектные аккумуляторы до того, как они покинут завод.
Сегодня мировая индустрия химических источников тока переживает беспрецедентный бум. Переход на возобновляемые источники энергии, лавинообразный рост рынка электромобилей (EV) и повсеместная гаджетизация сформировали жесткие требования к плотности энергии, долговечности и, главное, безопасности элементов питания. Литий-ионные (Li-ion), литий-железо-фосфатные (LFP) и перспективные твердотельные батареи не прощают производственного брака: малейшая микроскопическая ошибка на конвейере может привести к внутреннему короткому замыканию, падению емкости или катастрофическому термическому разгону (возгоранию).
В этих условиях традиционные методы контроля, опирающиеся на человеческий фактор или выборочное тестирование, оказались полностью несостоятельными. Им на смену пришло машинное зрение (Machine Vision) — сквозная технология автоматической оптической инспекции (AOI), которая проверяет 100% выпускаемой продукции на скоростях, недоступных человеческому глазу.
Немного истории
Исторически контроль качества в производстве батарей прошел три ключевых этапа:
- Эпоха ручного и механического контроля (1970–1990-е гг.): Во времена зарождения коммерческих никель-кадмиевых (Ni-Cd) и первых литий-ионных аккумуляторов сборка во многом опиралась на выборочный ручной контроль с помощью микроскопов и механических калибров. Скорости линий были невысокими, а плотность энергии в ячейках — сравнительно низкой, поэтому риски нивелировались жесткими допусками корпусов.
- Переход к классическому машинному зрению (2000–2010-е гг.): С ростом конвейерных скоростей на заводах появились первые цифровые камеры с жестко запрограммированными алгоритмами (Rule-based vision). Системы искали геометрические несоответствия с помощью бинаризации, сопоставления шаблонов и детекторов контрастных кромок. Однако малейшее изменение освещения или естественный блик на металлической фольге приводили к ложным срабатываниям и неоправданной отбраковке (false positives).
- Эра Индустрии 4.0 и ИИ (с 2020-х гг. по настоящее время): Современный этап характеризуется интеграцией высокоскоростных камер (вплоть до 100 GigE), систем 3D-профилирования и алгоритмов глубокого обучения (Deep Learning). Машинное зрение сегодня — это «умные глаза» фабрик будущего (Gigafactories), способные не просто фиксировать дефекты, но и на лету классифицировать их, предсказывая износ оборудования.
Какие типы аккумуляторов можно контролировать
Контроль качества с помощью машинного зрения адаптируется под конкретную анатомию и физические свойства каждого типа источников питания. Задачи, типы камер и алгоритмы оптического контроля кардинально различаются для трех ключевых категорий: традиционных литий-ионных элементов различных форм-факторов, перспективных твердотельных батарей и финальных автомобильных батарейных паков.
- Традиционные литий-ионные аккумуляторы (Li-ion) по форм-факторам
В зависимости от геометрии корпуса (цилиндр, призма или мягкий пакет) физика отражения света меняется, что требует уникальных оптических конфигураций.
- Цилирические ячейки (18650, 21700, 4680):
- Как контролируется: Элементы непрерывно вращаются на конвейере перед матричными камерами. Купольная бестеневая подсветка устраняет блики на закругленных металлических гранях.
- Что проверяется: Идеальная круглость корпуса после завальцовки, правильность посадки верхнего пластикового изоляционного кольца, отсутствие ржавчины и царапин на никелированной стали. Лазерный QR-код на донышке считывается сканерами для привязки результатов тестов к ID ячейки.
- Призматические ячейки (жесткий прямоугольный корпус):
- Как контролируется: Камеры располагаются на роботизированной руке или над конвейером под углом. Используется коаксиальный свет, который отражается строго вертикально, подсвечивая дефекты лазерной сварки крышки.
- Что проверяется: Машинное зрение оценивает непрерывность лазерного шва, герметизирующего верхнюю крышку. Проверяется плоскостность стенок корпуса, отсутствие наплывов металла у клемм и геометрия контактов.
- Пакетные ячейки (Pouch cells — мягкий ламинат):
- Как контролируется: Используются 3D-профилометры (лазерная триангуляция) и ИК-подсветка. Пакет сканируется с двух сторон для построения объемной карты высот.
- Что проверяется: Поиск складок, замятий и микропроколов на нежной алюминиевой ламинации. Особое внимание уделяется ширине и однородности термошвов по краям пакета — ИИ-алгоритмы ищут включения угольной пасты или микропузырьки воздуха в зоне спая, которые могут вызвать утечку электролита.
- Перспективные твердотельные аккумуляторы (Solid-State)
Твердотельные батареи вместо жидкого электролита используют ультратонкий слой твердого керамического или полимерного сепаратора. Контроль смещается в сторону наноразмеров и микроскопии.
- Как контролируется: Обычные оптические камеры здесь заменяются на высокоразрешающие строчные камеры (Line-Scan 16K), работающие в связке со спектрометрами и интерферометрами, а также рентгеновскими (X-Ray) датчиками. Съемка ведется внутри герметичных сухих боксов, так как твердотельный электролит разрушается от влаги.
- Что проверяется:
- Микротрещины и пористость: Твердый сепаратор чрезвычайно хрупок. Алгоритмы сегментации ИИ на субпиксельном уровне ищут микроскопические трещины (от 5–10 мкм), способные привести к прорастанию литиевых дендритов и короткому замыканию.
- Однородность толщины слоев: Толщина твердого электролита измеряется бесконтактными оптическими датчиками с точностью до нанометра. Малейшая неравномерность приведет к локальному перенапряжению.
- Автомобильные батарейные паки (Battery Packs)
На этапе сборки готового автомобильного пака машинное зрение выступает в роли координатора роботов и финального инспектора безопасности, исключающего человеческий фактор.
- Как контролируется: Применяются стереоскопические 3D-камеры, установленные непосредственно на головах роботов-манипуляторов, а также стационарные оптические порталы (Gantry systems), нависающие над всем корпусом огромного автомобильного пака.
- Что проверяется (Ключевые сценарии):
- Контроль полярности: Перед тем как робот свяжет ячейки в единую электрическую цепь, ИИ по визуальным маркерам (цвет кольца, форма клеммы) проверяет ориентацию ячеек. Если хотя бы одна ячейка перевернута «плюсом» вместо «минуса», система блокирует сварку, предотвращая взрыв модуля.
- Нанесение термопасты (TIM — Thermal Interface Material): Робот наносит на дно пака специальный клей для отвода тепла от ячеек. 3D-камера следует за соплом дозатора и измеряет высоту, ширину и непрерывность валика пасты. Разрыв линии пасты даже на 1 см приведет к перегреву конкретной ячейки при быстрой зарядке электромобиля.
- Позиционирование и сварка соединительных шин (Busbars): Системы зрения наводят лазерный сварочный аппарат точно на стык медной шины и клеммы ячейки, а затем оценивают качество сварной точки (глубину, пористость, отсутствие брызг металла).
- Детекция посторонних предметов (FOD — Foreign Object Debris): Перед тем как огромный пак будет герметично закрыт верхней крышкой, нейросеть (обученная на базе моделей класса YOLO) проводит финальный скан всего пространства батареи. Система мгновенно находит случайно упавшую гайку, забытый рабочим пластиковый хомут или каплю припоя, которые от вибрации машины могли бы перетереть изоляцию проводов.
Особенности контроля с помощью машинного зрения и типы дефектов
- Контроль качества на этапе изготовления электродов
Мониторинг начинается на этапе производства рулонных материалов — анодной и катодной ленты, где металлическая фольга покрывается суспензией активного вещества. Скорость движения полотна здесь может достигать 80 метров в минуту, что делает человеческий контроль физически невозможным. Система машинного зрения выполняет непрерывную оценку текстуры и геометрии.
Примеры дефектов и задач контроля:
- Пропуски и наплывы покрытия (Coating inspection): Камеры фиксируют локальные оголения фольги или зоны избыточной толщины суспензии. Пример: Обнаружение микропузырька воздуха, который привел к оголению участка медной фольги анода диаметром 0,5 мм.
- Микротрещины и отслоения: Высокоскоростные строчные камеры (line-scan) выявляют растрескивание активного слоя после сушки рулона. Пример: Обнаружение сетки микротрещин на катодной ленте, возникшей из-за нарушения температурного режима в сушильной печи.
- Заусенцы на кромках после резки (Slitting burrs): После нарезки широкого рулона на узкие ленты система оценивает геометрию среза. Пример: Фиксация металлического заусенца высотой 15 мкм на краю анодной ленты, способного в будущем проколоть сепаратор.
- Инородные включения (Contamination): Детекция металлических частиц, попавших на ленту во время прокатки (каландрирования). Пример: Распознавание микроскопической стальной стружки на поверхности катода, которая может вызвать внутреннее замыкание.
- Измерение ширины дорожек покрытия: Непрерывный субпиксельный контроль границ нанесенного состава. Пример: Выявление сужения активной зоны покрытия на 0,2 мм относительно проектного базиса, что нарушает баланс емкости между анодом и катодом.
- Проверка сборки ячейки (Cell Assembly)
На этапе сборки элементы (анод, катод, сепаратор) объединяются в единую структуру — «пирог». Здесь критически важна взаимная пространственная точность и надежность электрических соединений.
Примеры дефектов и задач контроля:
- Выравнивание слоев при укладке (Stacking/Winding alignment): Машинное зрение следит, чтобы края анода гарантированно перекрывали края катода, предотвращая утечку лития. Пример: Детекция смещения сепаратора на 0,4 мм вбок при намотке рулона (jelly roll) цилиндрической ячейки 21700.
- Дефекты лазерной и ультразвуковой сварки токоотводов (Tab welding): Контроль швов, соединяющих медные и алюминиевые ушки с внешними клеммами. Пример: Обнаружение сквозного прожога лазером тонкого алюминиевого токоотвода (таба) на катоде призматической ячейки.
- Недозаваренные участки и пористость шва: Оценка целостности сварной точки. Пример: Выявление критической пористости ультразвукового сварного шва («холодная сварка»), которая приведет к разрушению контакта от вибрации при эксплуатации.
- Контроль геометрии укладки «гармошкой» (Z-stacking): Для пакетных (pouch) ячеек проверяется идеальный угол сгиба сепаратора. Пример: Обнаружение замятия угла листа анода при его робототехнической укладке в карман сепаратора.
- Попадание брызг металла в ячейку: Лазерная сварка может генерировать микрокапли расплава. Пример: Детекция отлетевшей капли застывшего алюминия диаметром 50 мкм на поверхности изоляционной прокладки внутри корпуса ячейки.
- Инспекция готовых ячеек (Форм-факторы)
После герметизации и заливки электролита ячейки обретают свой финальный вид (цилиндр, призма или мягкий пакет). Задача зрения на данном этапе — финальная отбраковка дефектов корпуса.
Примеры дефектов и задач контроля:
- Складки и вмятины на ламинате пакетных ячеек: Мягкий корпус легко повредить механически. Пример: Обнаружение глубокой царапины глубиной 0,1 мм на защитном пластиковом слое алюминиевой оболочки pouch-ячейки.
- Дефекты герметизации термошвов: Проверка зоны спая краев пакета. Пример: Выявление микроканала (недопая) в термосве, через который в будущем может испариться электролит или проникнуть влага из воздуха.
- Вздутие и изменение геометрии (3D-профилирование): Лазерные сканеры строят объемную карту ячейки. Пример: Фиксация остаточного вздутия pouch-ячейки на 0,6 мм выше нормы после прохождения цикла формовки и старения (Formation & Aging).
- Дефекты установки уплотнительных колец цилиндров: Контроль верхней крышки. Пример: Обнаружение перекоса пластиковой шайбы-изолятора под завальцованным краем цилиндрического аккумулятора 4680.
- Качество и читаемость маркировки: Считывание DataMatrix и QR-кодов для сквозной прослеживаемости изделия. Пример: Отбраковка призматической ячейки из-за смазанного лазерного QR-кода на верхней крышке, препятствующего считыванию сканером.
- Сборка батарейных модулей и паков
Готовые ячейки группируются в модули, а модули — в финальные батарейные блоки (паки) для электромобилей. Здесь ошибки масштабируются, поэтому цена пропуска брака возрастает многократно.
Примеры дефектов и задач контроля:
- Неправильная полярность ячеек в модуле: Алгоритмы распознавания образов контролируют ориентацию элементов. Пример: Остановка робота-сборщика, если цилиндрическая ячейка случайно перевернута «плюсом» вниз в матрице модуля.
- Непрерывность нанесения термопасты/клея (TIM): Контроль теплопроводящего состава, наносимого на дно пака. Пример: Нейросеть фиксирует разрыв дорожки термопасты длиной 3 см, что вызовет локальный перегрев ячеек при быстрой зарядке автомобиля.
- Геометрия и позиционирование соединительных шин (Busbars): Проверка точности посадки массивных медных пластин на клеммы ячеек. Пример: Выявление перекоса busbar-пластины на 1,2 мм, делающего невозможной корректную лазерную сварку.
- Контроль посторонних предметов (Foreign Object Debris — FOD): Поиск забытых метизов, инструментов или фрагментов упаковки перед закрытием крышки пака. Пример: Обнаружение случайной шайбы М4, упавшей между высоковольтными шинами внутри аккумуляторного отсека EV.
- Проверка подключения жгутов BMS: Контроль правильности фиксации разъемов плат балансировки и мониторинга ячеек. Пример: Оптическая фиксация незащелкнутого фиксатора (клипсы) на разъеме шлейфа термодатчиков модуля.
Технологический стек: от классических алгоритмов к ИИ
Современная инспекция аккумуляторного производства — это комплексное программно-аппаратное решение, объединяющее физику света и сложные математические модели.
- Оптические спецэффекты и подсветка: Батарейное производство изобилует сложными для съемки поверхностями: зеркальная фольга, поглощающий свет углеродный анод, полупрозрачные сепараторы. Для этого применяется мультиспектральная подсветка. Коаксиальный свет позволяет обнаружить дефекты на бликующих шинах, ИК-подсветка (SWIR) «просвечивает» некоторые полимеры, а RGB+NIR камеры DALSA позволяют одновременно контролировать геометрию в видимом спектре и скрытые дефекты под поверхностью в ближнем ИК-диапазоне.
- 3D-зрение и лазерная триангуляция: Использование лазерных профилометров позволяет уйти от плоского изображения к точным картам высот. Системы на базе MVTec HALCON и специализированных камер строят полноценные трехмерные модели компонентов. Это незаменимо для оценки глубины царапин на фольге или вычисления точного объема сварной точки.
- Революция глубокого обучения (Deep Learning): Классические алгоритмы сравнения пикселей пасуют перед нерегулярными дефектами — например, когда царапина на пасте каждый раз имеет уникальную форму, а сама паста обладает неоднородной текстурой. Архитектуры нейросетей, такие как сверточные сети (CNN) и модели реального времени класса Ultralytics YOLO11, обучаются на выборках «норма/брак». Специфические задачи сегментации (Instance Segmentation) позволяют очерчивать точные границы замятий и микропор. Нейросети обеспечивают недостижимый ранее уровень точности детекции сложных дефектов (более 99,9%), минимизируя ложный пропуск брака (escape rate).
Примеры реального внедрения систем машинного зрения на заводах по производству аккумуляторов
Технология автоматической оптической инспекции (AOI) внедряется на крупнейших мировых «гигафабриках» (Gigafactories). Ниже представлены конкретные кейсы интеграции машинного зрения в ведущих индустриальных центрах мира.
Китай: Масштабирование и контроль на максимальных скоростях (CATL и BYD)
Китай является мировым лидером по объёму выпуска тяговых литий-ионных и литий-железо-фосфатных (LFP) батарей. Здесь ключевой вызов — колоссальная скорость конвейерных линий.
- Кейс внедрения: На заводах CATL (Contemporary Amperex Technology Co., Limited) в провинции Фуцзянь внедрена комплексная система машинного зрения на базе алгоритмов глубокого обучения (Deep Learning).
- Техническое решение: Инженеры интегрировали высокоскоростные строчные камеры (Line-Scan) промышленного класса для контроля нанесения активной массы на фольгу. ИИ в реальном времени анализирует микротекстуру анодов и катодов на скоростях до 100 метров в минуту.
- Результат: За счет распознавания 3D-профиля сварных швов соединительных шин (Busbars) компании удалось достичь уровня дефектности ячеек на уровне «одна на миллион» (стандарт качества PPB — Parts Per Billion), что практически исключило отзыв партий аккумуляторов из-за риска внутреннего возгорания.
Германия: Высокоточная инспекция премиум-класса (Завод Salzgitter и инжиниринг ISRA VISION)
Немецкий автопром активно переводит свои мощности на производство электромобилей, делая ставку на прецизионность, стандарты Industry 4.0 и интеграцию локальных ИТ-решений.
- Кейс внедрения: На аккумуляторном заводе концерна Volkswagen в Зальцгиттере (Salzgitter) развернута цифровая экосистема контроля качества, созданная в партнерстве с немецким разработчиком систем промышленного зрения ISRA VISION и софтом от MVTec (HALCON).
- Техническое решение: Система использует технологию лазерной триангуляции и мультиспектральную подсветку для финальной инспекции призматических ячеек. Роботизированные ячейки с камерами 3D-зрения сканируют корпус со всех сторон, выявляя вмятины глубиной от 50 микрометров и микроскопические царапины на изоляционном ламинате.
- Результат: Полная цифровизация контроля позволила создать «цифровой паспорт» для каждой ячейки. Данные оптического контроля связаны с серийным номером элемента, что обеспечивает 100% прослеживаемость брака на любом этапе эксплуатации автомобиля.
США: Интеграция AI «на краю» сети (Tesla Gigafactory Nevada и ИИ-стартапы)
Американский подход ориентирован на глубокую вертикальную интеграцию, использование кастомного программного обеспечения и обработку данных с помощью нейросетей непосредственно на производственных линиях (Edge AI).
- Кейс внедрения: На Tesla Gigafactory 1 в штате Невада совместно с партнером Panasonic была развернута обновленная система инспекции сборки цилиндрических элементов форм-фактора 21700 и 4680.
- Техническое решение: Вместо классических жестких алгоритмов Tesla внедрила сверточные нейросети (CNN), оптимизированные на тензорных ядрах промышленных вычислителей. Камеры контролируют процесс намотки («jelly roll») и выравнивание краев сепаратора относительно электродов. На этапе сборки модулей машинное зрение отслеживает геометрию нанесения теплопроводящего клея-герметика (TIM).
- Результат: Переход на нейросетевую детекцию брака снизил количество ложных срабатываний (когда качественная деталь признается бракованной из-за случайного блика) более чем на 70%, значительно повысив общую OEE (эффективность оборудования) сборочных линий.
Южная Корея: Умные датчики и коаксиальный свет (LG Energy Solution и Keyence)
Южнокорейские производители традиционно удерживают лидерство в сегменте пакетных (Pouch) аккумуляторов, требующих особо нежного обращения и высокочувствительного контроля мягких поверхностей.
- Кейс внедрения: На южнокорейских заводах LG Energy Solution (поставляющих батареи для General Motors, Ford и Hyundai) была внедрена система инспекции на компонентах японско-корейского консорциума Keyence и Cognex.
- Техническое решение: Для проверки герметичности и геометрии термосвов гибких пакетных ячеек применили специализированные смарт-камеры с коаксиальной и купольной подсветкой, исключающей паразитные отражения от блестящего алюминиевого ламината.
- Результат: Система мгновенно выявляет микроканалы недопая и пузырьки воздуха в шве шириной от 0,1 мм. Это позволило гарантировать, что летучий электролит не испарится из пакета на протяжении всего 8-10 летнего срока службы батареи электромобиля.
Сводная таблица: Особенности национальных внедрений
| Страна / Кейс | Фокус контроля | Ключевые технологии | Экономический и технический эффект |
| Китай (CATL) | Сверхвысокие скорости, детекция заусенцев кромки, качество лазерного шва шин. | Высокоскоростные камеры Line-Scan, ИИ-сегментация дефектов. | Достижение уровня брака менее 1 ячейки на миллион (качество уровня PPB). |
| Германия (Volkswagen / Salzgitter) | Прослеживаемость Industry 4.0, 3D-геометрия корпусов ячеек. | Лазерные профилометры, ПО MVTec HALCON, роботизированные 3D-сканеры. | Создание сквозных цифровых паспортов ячеек, детекция микротрещин от 50 мкм. |
| США (Tesla) | Оптимизация сборки модулей, контроль нанесения термопасты, укладка электродов. | Edge AI (ИИ на конвейере), сверточные нейросети (CNN). | Снижение ложной отбраковки на 70%, увеличение скорости выхода годного продукта. |
| Южная Корея (LG Energy Solution) | Герметичность термошвов pouch-ячеек, отсутствие складок на ламинате. | Смарт-камеры Cognex/Keyence, бестеневая купольная подсветка. | Предотвращение утечки электролита, 100% контроль качества герметизации шва. |
Оценка экономики внедрения
Несмотря на высокую стоимость входа, средний срок окупаемости (Payback Period) систем машинного зрения в аккумуляторной индустрии составляет от 9 до 18 месяцев.
Финансовая выгода формируется за счет четырех ключевых факторов:
-
Снижение ложного брака (False Positive Rate)
Классические системы контроля или неточные настройки «умного порога» часто отправляют в утиль качественные ячейки из-за случайных бликов или изменения оттенка фольги.
- Экономика: На гигафабрике мощностью 1 ГВт·ч снижение ложной отбраковки всего на 0,5% благодаря внедрению нейросетей позволяет сохранить около 5 000 кВт·ч готовой емкости в год. При средней стоимости ячеек около $100 за кВт·ч это дает прямую экономию ~$500,000 ежегодно.
-
Предотвращение пропусков критических дефектов (Escape Rate)
Если система пропускает брак на раннем этапе (например, заусенец на электроде), ячейка собирается, заливается электролитом и тестируется. В худшем случае она попадает в батарейный пак электромобиля.
- Экономика: Отбраковка дефектной катодной ленты на этапе резки стоит условный $1. Если этот дефект обнаруживается на этапе финального тестирования готовой ячейки, потеря составляет уже $30–$50. Если дефектная ячейка оказывается внутри собранного автомобильного модуля, стоимость брака взлетает до $2,000–$5,000 (за счет стоимости сборки и утилизации всего модуля). Машинное зрение ловит брак в самом начале цепочки добавленной стоимости.
-
Увеличение скорости работы линии (OEE)
Переход с выборочного ручного или медленного полуавтоматического контроля на 100% оптическую инспекцию позволяет разогнать конвейер. Снижение простоев линии и автоматическая подстройка оборудования (Closed-loop) повышают общую эффективность оборудования (OEE) на 3–7%.
-
Защита от катастрофических рисков и отзывов партий
Попадание некачественного аккумулятора на рынок грозит автопроизводителю миллионными исками и отзывом тысяч электромобилей (как это исторически случалось на рынке у крупнейших автобрендов). Внедрение AOI — это безальтернативный инструмент страхования бизнеса.
Таблица 1. Капитальные затраты на внедрение (CapEx)
| Категория расходов | Состав элементов и оборудования | Стоимость (USD) |
| Аппаратное обеспечение (Hardware) | • Высокоскоростные камеры (Line-Scan 8K/16K, 2D-матричные, 3D-профилометры): 10–12 шт. • Мультиспектральная, коаксиальная и купольная LED-подсветка. • Промышленные серверы контроля с графическими процессорами (Edge GPU уровня NVIDIA RTX). • Герметичные защитные боксы с системой обдува воздухом от графитовой пыли. |
$290,000 |
| Программное обеспечение (Software) | • Лицензии на библиотеки машинного зрения (MVTec HALCON / Cognex VisionPro). • Специализированный софт для обучения и запуска нейросетей (Deep Learning Runtime). • Модули интеграции с ERP/MES-системами завода. |
$110,000 |
| Инжиниринг и внедрение (Services) | • Проектирование оптических схем и монтаж оборудования на конвейер. • Сбор датасета дефектов (разметка >100 тыс. изображений), обучение и валидация моделей ИИ. • Пусконаладочные работы и интеграция в Closed-loop цикл. |
$400,000 |
| ИТОГО (CapEx) | Единовременные инвестиции в одну линию «под ключ» | $800,000 |
Таблица 2. Структура ежегодной экономии (OpEx Savings)
| Источник экономии | Механизм формирования выгоды | Экономия в год (USD) |
| Снижение ложного брака (False Positives) | Классическое зрение или люди часто утилизируют годные ячейки из-за случайных бликов. ИИ снижает ложную отбраковку на 0,6%. При объеме линии 1 ГВт·ч это сохраняет ~6 000 кВт·ч емкости в год (из расчета $100 за кВт·ч). | $600,000 |
| Раннее выявление реального брака | Обнаружение заусенца или дефекта катода на этапе резки стоит $1 (выкидывается только кусок ленты). Если дефект пропущен и дошел до собранного модуля, стоимость брака взлетает до $2,000 (потери на сборке, электролите, корпусе). Ранний контроль предотвращает эти потери. | $250,000 |
| Сокращение ручного труда | Автоматизация позволяет снять с линии визуального контроля до 4–6 контролеров (с учетом сменности работы фабрики 24/7) и перевести их на задачи верхнеуровневого аудита. | $100,000 |
| Повышение эффективности линии (OEE) | За счет интеграции Closed-loop (автоматическая подстройка ножей или экструдера по сигналу с камер) снижаются простои линии. Рост OEE на 2% дает дополнительный выход годной продукции. | $120,000 |
| ИТОГО ЭКОНОМИЯ | Суммарный возврат средств за 1 год эксплуатации | $1,070,000 |
Таблица 3. Ключевые финансовые метрики эффективности (ROI)
| Финансовый показатель | Значение | Пояснение |
| Срок окупаемости (Payback Period) | ~9 месяцев | Инвестиции полностью возвращаются еще до конца первого года работы системы. |
| Чистый доход за 3 года (Net Savings) | $2,410,000 | Чистая прибыль предприятия от внедрения системы за вычетом первоначальных вложений ($800k) и ежегодного ИТ-обслуживания. |
| Коэффициент окупаемости (ROI) | 133% | На каждый вложенный в систему машинного зрения доллар предприятие получает $1,33 чистой экономии в первый же год. |
| Рисковый фактор (Внебюджетный) | Бесценно | Страхование от катастрофических рисков — исключение вероятности массового отзыва электромобилей с рынка из-за самовозгорания батарей. |
Инвестиции в машинное зрение в сфере производства батарей имеют взрывной экономический эффект. Системы контроля окупают себя еще до завершения первого года эксплуатации. В современной индустрии литиевых элементов наличие продвинутой системы ИИ-инспекции — это не статья расходов для сокращения бюджета, а главное технологическое условие для допуска завода к контрактам с автопроизводителями.
Часто задаваемые вопросы (FAQ)
В чем главное преимущество нейросетей (AI) перед классическим машинным зрением при проверке батарей?
Классическое зрение (Rule-based) требует четко прописанных правил: например, «если темное пятно больше 5 пикселей — это брак». Но текстура электродов или сварных швов всегда немного меняется. Нейросети же способны к обобщению. Они обучаются на примерах и понимают контекст дефекта, игнорируя допустимые блики, изменение оттенка или текстуры фольги.
Может ли машинное зрение определить внутренние дефекты аккумулятора, скрытые под металлическим корпусом?
Стандартные оптические камеры видят только поверхности. Однако машинное зрение в расширенном понимании (Computer Vision) интегрируется с рентгеновскими датчиками (X-Ray / CT) и тепловизорами. Рентгеновское машинное зрение успешно проверяет внутреннее выравнивание слоев (overhang) внутри полностью собранных жестких призматических или цилиндрических ячеек.
Как высокая скорость конвейера влияет на точность работы оптических систем контроля?
Высокая скорость требует специализированного «железа»: камер с высокой частотой кадров (например, 12 Мп при 660 fps), сверхбыстрых затворов (Global Shutter) и мощных промышленных контроллеров. Для синхронизации съемки со скоростью конвейера используются энкодеры, привязывающие срабатывание затвора камеры к движению ленты. Обработка кадров идет на «краю» сети (Edge computing) с помощью графических ускорителей (GPU), что снижает задержку до миллисекунд.
Как системы машинного зрения справляются с загрязнением объективов в условиях реального цеха (например, пыль от графита)?
Это серьезный вызов для Gigafactories. Для борьбы с запылением камеры и подсветку помещают в специальные защитные кожухи с избыточным внутренним давлением воздуха (герметичные боксы с системой обдува), что физически не позволяет пыли оседать на стеклах. Также программно внедряются фидуциарные маркеры (реперные метки), по которым алгоритм непрерывно проверяет собственную фокусировку и чистоту кадра, сигнализируя оператору о необходимости обслуживания.
Заключение и перспективы развития
Машинное зрение эволюционировало из вспомогательного инструмента автоматизации в критически важный фундамент производства современных аккумуляторов. Достижение концепции «ноль дефектов» (Zero Defect) — это единственный путь для масштабирования индустрии чистого транспорта и стационарного хранения энергии.
В ближайшие годы развитие технологии инспекции батарей будет определяться несколькими прорывными трендами:
- Внедрение цифровых двойников (Digital Twins): Данные с систем машинного зрения будут не просто отбраковывать ячейки в реальном времени, а мгновенно передаваться в единую виртуальную модель фабрики. Это позволит реализовать концепцию замкнутого производства (Closed-loop manufacturing): если камера видит систематическое утончение кромки покрытия, система сама автоматически скорректирует подачу суспензии на экструдере или изменит натяжение валов без остановки линии.
- Мультимодальный анализ и ИИ-паспорта ячеек: Оптический контроль объединят с данными электрохимического тестирования и сквозной прослеживаемости ячеек (Battery Passports). Каждая выпущенная ячейка получит уникальный цифровой след, содержащий все её фотографии и 3D-сканы со стадий сборки. Это упростит аналитику в случае рекламаций.
- Машинное зрение в автоматизированном рециклинге: Обратный процесс — переработка отслуживших аккумуляторов — станет полностью роботизированным. Нейросети будут распознавать архитектуру незнакомых аккумуляторных паков, поступающих на утилизацию, определять их химический тип, направлять роботов-деструкторов для безопасного вскрытия корпусов и точной сортировки элементов на фракции («черную массу»).
С развитием этих технологий машинное зрение окончательно превратится из «контролера на конвейере» в глобальный управляющий интеллект, сопровождающий аккумулятор от момента нанесения первых граммов лития на фольгу до его вторичной переработки.