Искусственный интеллект (ИИ) и компьютерное зрение (КЗ) все активнее способствуют улучшению контроля качества пищевых продуктов, оценке безопасности и автоматизации процессов. Однако преобразование лабораторных исследований в надежные и масштабируемые промышленные приложения остается сложной задачей.
В данном обзоре критически оценивается прогресс в области контроля качества переработанных пищевых продуктов с использованием ИИ и КЗ, с акцентом на методах машинного обучения и глубокого обучения для автоматического обнаружения и классификации дефектов, оценки качества, прогнозирования состава, оценки загрязнения и контроля производственной линии в режиме реального времени.
В обзоре также рассматриваются методы визуализации и зондирования, включая RGB, мультиспектральные, гиперспектральные, ближнеинфракрасные, тепловые и мультимодальные системы, с особым упором на слияние данных для неразрушающего контроля пищевых продуктов. В обзоре также рассматриваются ключевые проблемы коммерческого применения, включая ограниченные и неразнообразные наборы данных, сдвиг предметной области, непредсказуемость окружающей среды, вычислительные ограничения, масштабируемость, системную интеграцию и проверку моделей.
В обзоре также обсуждаются новые направления в области мультимодального ИИ, трансформерных архитектур, граничных вычислений, объяснимого и самообучающегося обучения, робототехники, Интернета вещей (IoT) и цифровых двойников, а также их потенциал для обеспечения интеллектуальной и адаптируемой инспекции и производства пищевых продуктов.
Новизна этого обзора заключается в целенаправленной интеграции методов визуализации и сенсорики с методами ИИ для инспекции переработанных пищевых продуктов, а также в критической оценке валидации моделей, их надежности и разрыва между заявленными в лабораторных условиях показателями и практическими требованиями производственной линии.
1. Введение
Искусственный интеллект (ИИ) и компьютерное зрение (КЗ) все больше преобразуют пищевую науку и промышленное производство, обеспечивая быструю, объективную и автоматизированную проверку качества, оценку безопасности пищевых продуктов и мониторинг процессов [1, 2, 3]. Интеграция их с машинным обучением, передовыми сенсорными технологиями и технологиями автоматизированного производства создает возможности для повышения эффективности контроля и поддержки контроля качества в режиме реального времени. Переработанные пищевые продукты особенно актуальны, поскольку такие операции, как нагрев, сушка, экструзия, ферментация и упаковка, могут изменять внешний вид, текстуру, состав и характеристики безопасности продукта. В результате этих изменений, а также различий в сырье и условиях обработки, необходимы надежные методы контроля, подходящие для высокопроизводительных производственных сред [1, 2, 3].
Оценка качества переработанных пищевых продуктов учитывает цвет, форму, текстуру, дефекты поверхности, внутреннюю структуру, влажность, состав, загрязнение и целостность упаковки. Для эталонных измерений и в целях регулирования лабораторный анализ и традиционный визуальный осмотр остаются крайне важными [3]. Однако лабораторные методы могут потребовать подготовки образцов, специализированного оборудования или разрушающих испытаний, в то время как ручной осмотр может быть субъективным. Эти ограничения повысили интерес к быстрым, неразрушающим, автоматизированным решениям для постоянного промышленного контроля [1, 4]. Компьютерное зрение поддерживает категоризацию, оценку и автоматическую сортировку, предоставляя количественные данные о внешнем виде продукта, его размерах, текстуре и визуальных дефектах. В ранних системах использовались машины опорных векторов, деревья решений, случайные леса и другие традиционные алгоритмы машинного обучения наряду с предварительной обработкой изображений, сегментацией и созданными вручную признаками [1, 4]. Эти подходы могут быть ограничены их зависимостью от вручную разработанных признаков и их способностью обрабатывать сложную изменчивость продукта, несмотря на их эффективность в определенных приложениях [4, 5]. Благодаря обучению признакам непосредственно из изображений и возможности классификации, идентификации дефектов и прогнозирования качества, глубокое обучение, особенно сверточные нейронные сети (CNN), расширило возможности контроля. Кроме того, дефекты и области интереса могут быть локализованы с помощью моделей обнаружения объектов и сегментации, а при недостатке размеченных наборов данных трансферное обучение может улучшить разработку моделей [3, 4, 5].
Передовые методы сенсорного анализа могут предоставлять информацию, которую невозможно получить только по внешнему виду поверхности, в дополнение к традиционным RGB-изображениям. Гиперспектральная и мультиспектральная визуализация, ближнеинфракрасная (NIR) спектроскопия и тепловизионная съемка позволяют исследовать внутренние и композиционные аспекты при сочетании с соответствующими моделями ИИ [6, 7]. Объединение дополнительных данных изображений, спектральных данных и данных о процессе посредством многомодального сенсорного анализа и слияния данных может еще больше улучшить оценку качества и безопасности пищевых продуктов. Несмотря на эти достижения, переработанные пищевые продукты остаются проблематичными, поскольку состав, история обработки, обращение и хранение различаются. Изменения в составе и обработке изменяют качества мяса, морепродуктов, молочных продуктов, сухих, экструдированных и кондитерских изделий, в то время как условия выпечки изменяют цвет корочки, пористость и внутреннюю структуру [8, 9]. Изменения освещения, положения камеры, скорости конвейера и условий окружающей среды могут влиять на получение изображений и производительность модели. Таким образом, надежная промышленная производительность не обязательно соответствует высокой прогнозируемой точности в контролируемых лабораторных условиях.
Промышленные системы контроля должны быть точными, быстрыми, надежными, масштабируемыми и совместимыми с производственным оборудованием [4]. Практические применения могут включать автоматизированную сортировку, калибровку, отбраковку дефектных изделий, контроль упаковки и обратную связь с процессами обработки. Разрыв между лабораторной валидацией и промышленным внедрением остается ключевой проблемой для контроля качества пищевых продуктов с использованием ИИ [3, 4, 10]. Интеграция роботов, Интернета вещей (IoT), граничных вычислений и технологий цифровых двойников может обеспечить принятие решений в реальном времени и более тесную связь производственных систем. В предыдущих обзорах рассматривалась автоматизация на основе ИИ в пищевой промышленности [10], применение машинного обучения для контроля качества пищевых продуктов [11] и подходы глубокого обучения к управлению качеством и безопасностью пищевых продуктов [12]. Хотя эти исследования предоставляют ценные обзоры применения ИИ в пищевых системах, данный обзор рассматривает более сфокусированную перспективу автоматизированного контроля качества переработанных пищевых продуктов. В данном обзоре рассматриваются взаимосвязь методов визуализации и сенсорики с конкретными показателями качества и задачами контроля, которые они могут решать, анализируются методы искусственного интеллекта, используемые для этих задач, и оценивается, как характеристики данных, методы валидации и условия эксплуатации влияют на их практическое применение. Объединяя эти аспекты, данный обзор подчеркивает взаимодополняющие возможности и ограничения существующих подходов и проясняет разрыв между заявленными в лабораторных условиях показателями и надежным контролем на производственной линии. Соответственно, в данном обзоре критически рассматриваются методы искусственного интеллекта и компьютерного зрения для автоматизированного контроля качества переработанных пищевых продуктов, охватывая технологии визуализации и сенсорики, методы оценки на основе ИИ, основные приложения в области качества и безопасности, а также проблемы промышленного внедрения. Он также определяет приоритетные направления исследований для надежных, эффективных и масштабируемых систем пищевого производства.
2. Подход, основанный на обзоре литературы.
В данном обзорном исследовании рассматривались работы по использованию искусственного интеллекта (ИИ) и компьютерного зрения для автоматизированного контроля качества переработанных пищевых продуктов, с акцентом на технологические достижения, аналитические методы, практические применения и проблемы промышленного внедрения. Релевантные исследования были выявлены путем поиска в базах данных Scopus, Web of Science, ScienceDirect и Google Scholar, в основном с упором на рецензируемые научные статьи и обзорные работы, посвященные компьютерному зрению, машинному обучению, глубокому обучению, передовым методам обработки изображений и автоматизированной оценке качества пищевых продуктов. Поиск литературы охватывал публикации с 2004 по 2026 год, а окончательный поиск был проведен в августе 2026 года. В окончательном варианте рукописи приведено 100 ссылок.
Отбор исследований осуществлялся с учетом релевантности каждой публикации тематике данного обзора. Приоритет отдавался исследованиям, изучающим применение ИИ и компьютерного зрения в контроле качества переработанных пищевых продуктов. Исследования, посвященные исключительно общему распознаванию пищевых продуктов или сырой сельскохозяйственной продукции, не рассматривались, если они не имели четкой методологической или практической связи с переработкой пищевых продуктов или контролем качества. Рассматривались как оригинальные научные статьи, так и соответствующие обзорные работы. Формального систематического протокола отбора не применялось, поскольку целью был критический описательный синтез, а не исчерпывающий систематический обзор.
Приоритет отдавался недавним публикациям, отражающим текущие разработки, в то время как более ранние исследования включались, если они предоставляли важные методологические основы или демонстрировали соответствующие промышленные применения. Поиск объединял термины, связанные с ИИ, технологиями обработки изображений, переработанными продуктами питания и автоматизированным контролем. К ним относились: «искусственный интеллект», «машинное обучение», «глубинное обучение», «компьютерное зрение», «переработанные продукты питания», «качество пищевых продуктов», «неразрушающий контроль качества», «автоматизированный контроль», «обнаружение дефектов», «оценка качества», «автоматизированная сортировка», «гиперспектральная визуализация», «мультиспектральная визуализация», «RGB-визуализация», «ближнеинфракрасная визуализация», «безопасность пищевых продуктов», «обнаружение посторонних предметов», «анализ текстуры», «анализ цвета» и «мониторинг процессов».
Особое внимание уделялось исследованиям, описывающим системы визуализации, процедуры сбора данных, аналитические методы, модели ИИ, целевые атрибуты качества, показатели эффективности и потенциал промышленного применения. Отобранные исследования были рассмотрены по трем смежным темам: технологии визуализации и сенсорики, аналитические методы на основе искусственного интеллекта и приложения в контроле качества пищевых продуктов. Эти приложения включали обнаружение дефектов, классификацию продукции, оценку внешнего вида и текстуры, измерение размера и формы, классификацию качества, обнаружение посторонних примесей, оценку безопасности пищевых продуктов, мониторинг процессов и автоматическую сортировку.
В обзоре также рассматривались передовые методы визуализации, включая гиперспектральную, мультиспектральную, ближнеинфракрасную и тепловую визуализацию. При оценке внутренних качественных характеристик или композиционных свойств. Помимо заявленных показателей эффективности, в обзоре рассматривались факторы, влияющие на практическое применение, включая требования к данным, вычислительную сложность, скорость проверки, надежность, обобщаемость, масштабируемость, требования к оборудованию, стоимость и интеграцию с существующими линиями обработки и упаковки. Этот сравнительный анализ дал обзор возможностей и ограничений существующих подходов, одновременно выделив пробелы в исследованиях и возможности для разработки надежных, эффективных и масштабируемых автоматизированных систем контроля качества пищевых продуктов.
3. Технологии компьютерного зрения для оценки качества
3.1. Традиционные и передовые технологии визуализации
Контроль качества обработанных пищевых продуктов с помощью компьютерного зрения основан на технологиях визуализации, которые преобразуют визуальные, спектральные, тепловые и геометрические характеристики в измеримые показатели качества. Выбор метода визуализации влияет на тип получаемой информации, возможности обнаружения, скорость обработки, стоимость оборудования и пригодность для промышленного применения. RGB-визуализация в основном оценивает внешний вид и видимые дефекты, тогда как мультиспектральная (MSI) и гиперспектральная визуализация (HSI) предоставляют дополнительную спектральную информацию для различения материалов и различий в составе. Ближнеинфракрасная (NIR) визуализация позволяет оценивать химические и физико-химические свойства, тепловая визуализация выявляет изменения температуры, рентгеновская визуализация позволяет проводить внутренний контроль, а трехмерная (3D) визуализация обеспечивает количественные измерения геометрии продукта [1, 2, 13, 14]. В таблице 1 приведены основные характеристики, области применения, преимущества и ограничения этих технологий.
Таблица 1. Сравнение технологий визуализации.
| Технология обработки изображений | Основная собранная информация | Типичные приложения для инспекции | Основные преимущества | Основные ограничения | Ссылки |
|---|---|---|---|---|---|
| RGB/Видимый | Цвет, текстура, форма, размер, внешний вид поверхности | Дефекты поверхности, однородность цвета, оценка формы и размера, сортировка, классификация. | Низкая стоимость, быстрое приобретение, простая интеграция | Ограниченная спектральная и внутренняя информация; чувствительность к освещению. | [1, 14, 15] |
| Мульти-спектраль-ный | Выбранные спектральные диапазоны с пространственной информацией | Выявление дефектов, дифференциация материалов, однородность продукции, выборочные качественные характеристики. | Больше информации, чем в формате RGB, при умеренном объеме данных. | Зависит от информативного выбора длины волны. | [6, 16, 17] |
| Гипер-спектраль-ный | Пространственно-разрешенная, непрерывная спектральная информация | Проверка состава, изменений, связанных с влажностью, дефектов, загрязнений, фальсификации. | Богатая спектрально-пространственная информация | Большой объем данных, вычислительная нагрузка, калибровка и стоимость оборудования. | [6, 11, 18, 19] |
| NIR | Спектральные отклики, связанные с химическими и физико-химическими свойствами. | Влажность, жир, белок, состав, локальные вариации качества. | Неразрушающая композиционная информация | Требуется надежная калибровка и репрезентативные эталонные данные. | [6, 20] |
| Термальный | Распределение температуры поверхности | Режимы нагрева/охлаждения, равномерность термического процесса, изменения, связанные с износом | Предоставляет информацию, недоступную в формате RGB. | Чувствителен к условиям окружающей среды и поверхности. | [20] |
| Рентген | Внутренние вариации плотности и закономерности затухания | Инородные предметы, внутренние дефекты, включения, пустоты | Обеспечивает неразрушающий внутренний контроль. | Более высокая сложность и стоимость оборудования. | [13] |
| 3D/Глубина | Глубина, геометрия, объем, структура поверхности | Размер, форма, толщина, объем, расположение, сортировка, контроль порций | Количественная геометрическая информация | Затенение, точность реконструкции, требования к оборудованию и обработке данных. | [1, 14] |
RGB и видимая визуализация остаются широко используемыми в автоматизированном контроле пищевых продуктов, поскольку они относительно недороги, позволяют быстро получать изображения и легко интегрируются в производственные линии [1, 15]. Эти методы поддерживают анализ цвета и текстуры, измерение размера и формы, классификацию продукции, оценку качества и обнаружение видимых дефектов поверхности. Альтернативные цветовые пространства, такие как HSV и CIELab, могут улучшить анализ специфических цветовых характеристик [15, 16]. Однако RGB-визуализация предоставляет ограниченную спектральную информацию и не может надежно идентифицировать внутренние дефекты или изменения состава, которые не приводят к видимым различиям поверхности. Ее эффективность также зависит от освещения, условий фона, ориентации продукта, отражательной способности поверхности и вариабельности обработки [1, 16].
Многоспектральная визуализация (MSI) расширяет возможности традиционной визуализации, захватывая информацию на выбранных длинах волн, что позволяет лучше различать материалы и условия качества, которые могут казаться похожими на RGB-изображениях [6, 17]. Она может поддерживать обнаружение дефектов, различение материалов, оценку однородности продукта и оценку выбранных атрибутов качества. По сравнению с HSI, MSI обычно генерирует меньшие наборы данных и требует меньше вычислительной обработки, предлагая практический баланс между спектральной информацией, сложностью системы и стоимостью [6, 17]. Однако его эффективность зависит от выбора длин волн, которые предоставляют достаточно информации о конкретном пищевом продукте и качественных характеристиках, находящихся под исследованием.
Гиперспектральная визуализация (ГСИ) обеспечивает более обширную спектральную информацию за счет получения многочисленных смежных или близко расположенных полос длин волн в каждой пространственной точке. Полученный куб данных связывает спектральные характеристики с конкретными местами внутри продукта, что позволяет проводить пространственно-разрешенный анализ вариаций, которые могут быть незаметны на обычных изображениях. Эта возможность поддерживает неразрушающую оценку дефектов, вариаций состава, изменений, связанных с влажностью, загрязнений и условий, связанных с фальсификацией [6, 13, 18, 19].
В сочетании с машинным обучением (МО) и глубоким обучением (ГНО) ГСИ может извлекать сложные спектрально-пространственные закономерности, связанные с качеством и безопасностью пищевых продуктов. Однако ее высокая размерность увеличивает требования к хранению данных, предварительной обработке, вычислениям, калибровке и оборудованию, что потенциально ограничивает ее применение в высокопроизводительных промышленных средах [6, 19].
Ближнеинфракрасная (БИК) визуализация обеспечивает пространственно разрешенную спектральную информацию о том, как ближнеинфракрасное излучение взаимодействует с компонентами пищевых продуктов. Молекулярные связи в таких компонентах, как вода, белки, жиры и углеводы, формируют его спектральные характеристики, что делает БИК особенно актуальным для оценки состава и физико-химического качества. В зависимости от спектрального диапазона, характеристик продукта и калибровочной модели, системы на основе БИК могут поддерживать прогнозирование влажности, жиров, белков и других характеристик, связанных с составом. Пространственные измерения также могут помочь выявить локальные вариации в неоднородных пищевых продуктах [6, 20]. Надежная реализация требует репрезентативных эталонных данных, надежной калибровки и надлежащего контроля факторов, влияющих на спектральные измерения.
Тепловизионная и рентгеновская визуализация предоставляют дополнительную информацию, которую трудно получить с помощью традиционной оптической визуализации. Тепловизионная визуализация позволяет получать температурные карты, которые помогают оценить закономерности нагрева и охлаждения, равномерность термического процесса и изменения качества пищевых продуктов, связанные с температурой. Однако на измерения могут влиять условия окружающей среды, поток воздуха, коэффициент излучения поверхности, геометрия продукта и настройки камеры. Поэтому для получения надежных результатов необходимы правильная калибровка и контролируемое получение изображений [20]. В отличие от этого, рентгеновская визуализация использует различия в ослаблении рентгеновского излучения для выявления внутренних структур, изменений плотности и посторонних материалов, которые могут быть невидимы на поверхности продукта. Поэтому она ценна для неразрушающего обнаружения внутренних дефектов, включений и посторонних предметов, которые могут оставаться невидимыми при внешнем осмотре. Основные ограничения внедрения включают более высокую сложность и стоимость оборудования, а также специфические эксплуатационные требования и требования безопасности [13].
Трехмерная (3D) визуализация и технологии определения глубины предоставляют количественную геометрическую информацию, выходящую за рамки двухмерного изображения, получаемого с помощью обычных камер. Такие методы, как стереоскопическое зрение, визуализация структурированным светом и другие подходы к определению глубины, создают карты глубины или трехмерные представления, которые позволяют оценивать размеры, объем, форму, толщину, морфологию поверхности и геометрическую однородность. Эти возможности особенно актуальны для сортировки по размеру, классификации формы, контроля порций, позиционирования продукта и автоматической сортировки. Тем не менее, перекрытие, отражающие или нетекстурированные поверхности, геометрия получения изображения, точность реконструкции, требования к обработке и стоимость оборудования могут ограничивать их использование в высокоскоростных средах пищевой промышленности [1, 13].
3.2. Обработка изображений и представление признаков
Обработка изображений преобразует необработанные данные изображений в стандартизированные представления для автоматизированного контроля качества обработанных пищевых продуктов. Конвейер обработки обычно включает в себя получение изображений и управление освещением, предварительную обработку, сегментацию или обнаружение объектов и представление признаков. Конкретные процедуры зависят от метода получения изображений, характеристик продукта, производственной среды и задачи контроля. Соответствующая обработка имеет важное значение, поскольку освещение, фон, шум, ориентация продукта, упаковка и условия получения изображений могут влиять на надежность последующего анализа. Основные этапы обработки и типичные методы суммированы в таблице 2.
Таблица 2. Распространенные методы обработки изображений и представления признаков для автоматизированного контроля качества переработанных пищевых продуктов.
| Этап обработки | Типичные методы | Основное назначение | Типичная полученная информация | Ссылки |
|---|---|---|---|---|
| Получение изображения и освещение | Управляемое освещение, калибровка камеры, управление экспозицией, фиксированная геометрия. | Повышение воспроизводимости и снижение вариабельности результатов измерений. | Стабильная интенсивность, цвет и спектральная характеристика. | [4, 15] |
| Предварительная обработка и улучшение | Улучшение контрастности, цветокоррекция, геометрическая коррекция, изменение размера. | Улучшить качество изображений и стандартизировать входные данные. | Улучшенное визуальное и пространственное представление | [6, 15] |
| Снижение и нормализация шума | Медианная/гауссова фильтрация, нормализация, стандартизация, сглаживание спектра. | Снижение уровня шума и нежелательной вариативности получения данных. | Более стабильная интенсивность и спектральная информация | [6, 21] |
| Сегментация и обнаружение объектов | Пороговая обработка, кластеризация, обнаружение границ, водораздел, обнаружение/сегментация на основе сверточных нейронных сетей. | Изолируйте продукцию и регионы, связанные с качеством. | Маски изделий, расположение объектов, области дефектов | [4, 21] |
| Цветовые характеристики | Гистограммы, цветовые моменты, дескрипторы RGB/HSV/HSI/Lab | Оцените количественную характеристику внешнего вида и вариаций цвета. | Распределение и однородность цвета | [15] |
| Характеристики текстуры | GLCM, локальные бинарные шаблоны, статистические дескрипторы | Охарактеризуйте внешний вид поверхности и структуры. | Контраст, однородность, энтропия, локальные закономерности | [15] |
| Форма и морфологические особенности | Площадь, периметр, соотношение сторон, округлость, компактность | Количественная оценка геометрии и морфологии изделия. | Размер, форма, контур, геометрическая однородность | [15] |
| Спектрально-пространственные характеристики | Спектральные характеристики, отношения полос, спектральные индексы, метод главных компонент (PCA), выбранные длины волн. | Отображают композиционные и пространственные вариации. | Информативные спектральные полосы и локализованные закономерности качества | [6] |
| Глубокое представление функций | Сверточные нейронные сети, трансферное обучение, глубокие нейронные экстракторы признаков | Автоматическое обучение дискриминативным представлениям | Иерархические пространственные, текстурные, спектральные и семантические характеристики | [4, 5] |
Получение изображения и освещение оказывают сильное влияние на качество последующего анализа изображения. Поэтому конфигурацию камеры, характеристики сенсора, геометрию освещения, диапазон длин волн, экспозицию и позиционирование продукта следует выбирать в соответствии с целевым качественным атрибутом. Контролируемое освещение особенно важно для RGB и видимой визуализации, где изменения интенсивности, тени, отражения и блеск поверхности могут вносить различия, не связанные с фактическим качеством продукта. Для спектральной визуализации стабильность освещения и калибровка сенсора также важны. Контролируемое освещение, фиксированная геометрия получения изображения и синхронизированная съемка могут улучшить повторяемость и уменьшить изменчивость окружающей среды [4, 15].
Предварительная обработка используется для улучшения качества изображения, стандартизации входных данных и уменьшения вариабельности, не связанной с целевым атрибутом контроля. К распространенным операциям относятся шумоподавление, нормализация интенсивности, повышение контраста, коррекция цвета и геометрии, уменьшение фона и изменение размера. Для многоспектральных и гиперспектральных данных могут применяться дополнительные процедуры, включающие сглаживание спектра, нормализацию, калибровку, удаление шумовых полос и коррекцию спектральных артефактов. Выбранный подход к предварительной обработке должен подавлять нежелательную вариабельность, сохраняя при этом тонкие дефекты, текстурные узоры и спектральные характеристики, имеющие отношение к оценке качества [6, 21].
Сегментация и обнаружение объектов позволяют выделить продукты или интересующие области на фоне и, при необходимости, идентифицировать конкретные дефекты или области, связанные с качеством. Точная локализация важна, поскольку нерелевантная информация о фоне или неполные границы продукта могут повлиять на извлечение признаков и производительность модели. Традиционные подходы включают пороговую обработку, сегментацию на основе цвета, обнаружение границ, кластеризацию и методы водоразделов. В отличие от этого, методы обнаружения и сегментации на основе машинного обучения все чаще используются для сложных сцен, содержащих множество продуктов, перекрывающиеся объекты, нерегулярные границы или несколько типов дефектов [4, 21].
Извлечение и представление признаков преобразуют данные изображения в количественные дескрипторы, связанные с качеством пищевых продуктов. Традиционные подходы компьютерного зрения обычно используют цвет, текстуру, форму, размер и морфологические характеристики. Цвет может быть представлен с помощью статистики каналов, гистограмм, цветовых моментов или различных цветовых пространств. Текстура может быть описана с помощью статистических мер, матриц совместной встречаемости уровней серого (GLCM), локальных бинарных шаблонов и связанных дескрипторов. Форма и морфологические признаки включают такие параметры, как площадь, периметр, соотношение сторон, округлость и компактность. Эти дескрипторы остаются полезными для представления внешнего вида, состояния поверхности, однородности, размера, формы и видимых дефектов в интерпретируемом виде [15].
Многоспектральная и гиперспектральная визуализация обеспечивают дополнительные спектрально-пространственные представления посредством спектральных сигнатур, соотношений полос, спектральных индексов, выбранных длин волн и связанных с ними дескрипторов. Поскольку спектральные данные могут содержать сотни сильно коррелированных переменных, методы уменьшения размерности и отбора признаков, такие как анализ главных компонентов (PCA), выбор информативных полос и другие методы отбора переменных, могут уменьшить размерность, сохраняя при этом релевантную информацию. Такие представления особенно полезны для выявления локализованных дефектов, вариаций состава и неоднородных условий качества [6].
Глубокое обучение все больше меняет процесс извлечения признаков, позволяя сверточным нейронным сетям (CNN) и другим архитектурам обучаться иерархическим представлениям непосредственно из данных изображений. Вместо того чтобы полностью полагаться на дескрипторы, разработанные вручную, глубокие модели могут постепенно улавливать низкоуровневые закономерности, такие как края и текстуры, а также высокоуровневые, релевантные для задачи признаки. Эта возможность ценна для переработанных пищевых продуктов, поскольку характеристики качества могут включать сложные комбинации цвета, текстуры, формы, структуры поверхности и спектральной информации. Таким образом, полученные представления могут поддерживать классификацию, обнаружение объектов, сегментацию, распознавание дефектов и прогнозирование качества с меньшей зависимостью от признаков, разработанных вручную [4, 5].
Традиционные методы обработки изображений остаются полезными в автоматизированной инспекции пищевых продуктов, поскольку они обеспечивают вычислительно эффективные, интерпретируемые признаки, особенно когда цвет, размер, форма и текстура напрямую связаны с оцениваемым качественным атрибутом. Однако их эффективность зависит от выбора подходящих признаков, что может ограничивать их эффективность для сложных продуктов или в условиях переменной инспекции [22, 23]. Глубокое обучение предлагает альтернативу, обучаясь сложным представлениям непосредственно из данных изображения, что снижает необходимость в обширной ручной разработке признаков [24, 25]. Этот переход от признаков, созданных вручную, к обученным представлениям знаменует собой важное развитие в автоматизированной инспекции пищевых продуктов. Обработка изображений и представление признаков связывают получение изображения с автоматизированным принятием решений.
Они извлекают релевантную информацию о качестве, минимизируя при этом нерелевантные вариации изображения. В промышленных приложениях методы обработки должны, следовательно, балансировать производительность распознавания с вычислительными затратами, надежностью, скоростью обработки и требованиями к развертыванию [25, 26]. Выбор между традиционными дескрипторами, спектрально-пространственными признаками и представлениями, полученными с помощью глубокого обучения, зависит от метода визуализации, атрибута качества цели, доступных данных и эксплуатационных требований системы контроля [24, 27].
3.3. Сравнение технологий визуализации
Технологии визуализации существенно различаются по содержанию информации, глубине контроля, пространственному и спектральному разрешению, скорости получения данных, требованиям к данным, сложности оборудования, стоимости и пригодности для промышленного применения. Поэтому ни один метод не является универсально оптимальным для автоматизированного контроля обработанных пищевых продуктов. Выбор технологии должен определяться соотношением между целевым качественным атрибутом и типом информации, которую может физически получить система датчиков. Следовательно, при инженерном сравнении следует учитывать ценность информации, возможности контроля, требования к обработке, производительность в реальном времени, масштабируемость, надежность и стоимость [1, 28]. На рисунке 1 представлена концептуальная схема сравнения основных технологий визуализации в соответствии с типом предоставляемой ими информации и их основными инженерными характеристиками.

Рисунок 1. Инженерная схема выбора технологий визуализации для автоматизированного контроля качества переработанных пищевых продуктов; рисунок создан с помощью ChatGPT (GPT-5, OpenAI).
RGB-изображение, как правило, является самым простым и экономичным вариантом, обеспечивающим быструю информацию о цвете, видимых дефектах, форме, размере, текстуре поверхности и однородности продукта. Его основным ограничением является отсутствие подробной спектральной и внутренней информации. MSI предоставляет выбранную спектральную информацию, сохраняя при этом меньший объем данных, чем HSI, предлагая практический компромисс между богатством информации и сложностью системы. Однако его производительность сильно зависит от выбора и оптимизации длины волны для целевой пищевой матрицы [29, 30].
Гиперспектральная визуализация (HSI) захватывает подробную пространственную и спектральную информацию, что делает ее полезной для оценки состава, изменений влажности, загрязнения и изменений качества, которые могут быть невидимы на обычных изображениях. Однако ее использование может быть ограничено большими объемами данных, вычислительными требованиями, требованиями к калибровке и стоимостью оборудования [31, 32]. Ближнеинфракрасная (NIR) визуализация предоставляет дополнительную информацию о химических и физико-химических свойствах, включая содержание влаги, белка, жира и углеводов. Его надежность зависит от правильной калибровки, репрезентативных наборов данных, соответствующей предварительной обработки и возможности переноса моделей в различные условия эксплуатации [33, 34].
Тепловизионная съемка отличается от этих методов тем, что измеряет распределение температуры, а не традиционные визуальные или спектральные характеристики. Ее можно использовать для мониторинга режимов нагрева и охлаждения, равномерности температуры и условий обработки, связанных с температурой. Однако условия окружающей среды, коэффициент излучения поверхности, геометрия продукта и термическая история влияют на надежность измерений [35]. Рентгеновская визуализация имеет явное преимущество для внутреннего контроля, поскольку различия в ослаблении могут выявлять посторонние материалы, включения, пустоты, трещины и другие внутренние аномалии. Это делает ее особенно актуальной для безопасности и контроля качества упакованных пищевых продуктов, хотя более высокая стоимость оборудования, специализированное оборудование и требования радиационной безопасности увеличивают сложность системы [28, 36].
Трехмерная визуализация предоставляет информацию о глубине и геометрии, дополняющую традиционную двухмерную визуализацию. Она может поддерживать измерение размеров, объема, толщины, формы, морфологии поверхности, позиционирование, сортировку, контроль порций и роботизированную обработку. Однако ее производительность зависит от характеристик датчика, геометрии получения изображения, окклюзии, точности реконструкции и скорости обработки, что может увеличить требования к оборудованию и вычислительным ресурсам. С инженерной точки зрения, главное различие между этими технологиями заключается в типе информации о качестве, которую они могут получать.
RGB в основном захватывает видимые характеристики поверхности; MSI добавляет выборочную спектральную дискриминацию; HSI предоставляет подробную пространственно-спектральную информацию; NIR нацелен на химические и физико-химические свойства; тепловизионная съемка захватывает температурные закономерности; рентгеновское излучение позволяет проводить внутренний контроль на основе плотности; а 3D-системы предоставляют количественную геометрическую информацию. Таким образом, более высокая размерность информации не обязательно означает лучшую производительность контроля; дополнительная информация должна быть релевантна целевому атрибуту качества [37, 38].
Промышленное внедрение также требует учета пропускной способности, управления данными, надежности и масштабируемости. RGB обычно предлагает самый простой путь к высокоскоростной инспекции, но MSI может предоставить дополнительную спектральную информацию при умеренных требованиях к данным. HSI и NIR, как правило, требуют большей обработки и калибровки, но достижения в области небольших датчиков, выбора длины волны, машинного обучения и встроенных систем увеличивают их промышленный потенциал [31, 38]. Тепловые и 3D-системы могут обеспечить быстрые бесконтактные измерения. Рентгеновское излучение, однако, требует дополнительной инфраструктуры для интеграции оборудования и обеспечения безопасности. Крайне важно, чтобы промышленная производительность оценивалась в реальных производственных условиях, а не только в контролируемых лабораторных условиях. Различия в рецептуре, свойствах партии, ориентации продукта, скорости конвейера, освещенности, температуре, упаковке и переменных окружающей среды могут влиять на обобщение модели и надежность системы. Следовательно, надежность, внешняя проверка, переносимость датчиков, стандартизация данных и масштабируемость остаются важными вопросами для практического внедрения [21, 39].
Сравнение технологий визуализации показывает, что их пригодность для контроля качества пищевых продуктов во многом зависит от типа оцениваемого качественного параметра и эксплуатационных требований задачи контроля. Традиционная RGB-визуализация предлагает относительно простой и экономичный вариант для оценки видимых характеристик поверхности, в то время как спектральные методы визуализации предоставляют дополнительную информацию, которая может способствовать оценке внутренних и композиционных характеристик. Тепловизионная съемка может помочь обнаружить изменения, связанные с температурой, хотя ее эффективность зависит от конкретного применения и условий окружающей среды.
Следовательно, ни один метод визуализации не является универсально подходящим для всех задач контроля качества пищевых продуктов. Выбор подходящей технологии требует баланса между получаемой информацией и сложностью системы, скоростью получения изображений, требованиями к обработке и возможностью интеграции в промышленные линии контроля. Кроме того, сообщаемые показатели эффективности различных технологий визуализации не следует интерпретировать как прямое измерение относительного превосходства, поскольку исследования часто различаются по матрицам пищевых продуктов, целевым параметрам, экспериментальным условиям, наборам данных и показателям оценки. Поэтому выбор технологии должен основываться на ее доказанной эффективности для предполагаемой задачи контроля и ее способности соответствовать эксплуатационным требованиям производственной среды.
4. Подходы искусственного интеллекта к автоматизированной оценке качества
4.1. Подходы к машинному обучению и глубокому обучению
Искусственный интеллект (ИИ) сделал автоматизированную проверку качества пищевых продуктов все более осуществимой, преобразуя данные изображений и датчиков в объективные оценки качества. Модели машинного обучения обеспечивают связь между измеримыми признаками и заранее определенными критериями качества. Модели глубокого обучения могут обучаться иерархическим представлениям на основе необработанных или минимально обработанных данных. Их применение охватывает традиционную категоризацию и классификацию, выявление дефектов и прогнозирование качества, предлагая более быстрые и последовательные альтернативы субъективной проверке [40, 41].
Традиционные методы машинного обучения, например, машины опорных векторов (SVM), случайные леса (RF), метод k-ближайших соседей (KNN) и линейный дискриминантный анализ (LDA), обычно требуют явного извлечения признаков. Они основаны на цвете, текстуре, размере и форме, а также на дескрипторах, связанных с дефектами, в качестве входных данных для модели и идеально подходят для относительно небольших наборов данных и приложений с умеренной вычислительной сложностью. В предыдущих обзорах также сообщалось о широком использовании классических классификаторов машинного обучения для визуальной проверки качества [42, 43]. Искусственные нейронные сети (ИНС) обладают большими возможностями нелинейного моделирования, но по-прежнему зависят от качества и выбора входных признаков [40, 44, 45].
Глубокое обучение (DL) постепенно снижает эту зависимость за счет автоматического обучения признакам. Сверточные нейронные сети (CNN) могут обучаться пространственным представлениям, связанным с цветом, текстурой, формой и дефектами поверхности, и, следовательно, применяются для классификации, обнаружения дефектов и оценки качества. Недавние исследования и обзоры дополнительно демонстрируют расширяющуюся роль подходов на основе CNN в автоматизированной визуальной проверке качества [46, 47]. Перенос обучения еще больше расширил практическую применимость DL, особенно когда наборы данных, специфичные для конкретной области, ограничены.
Предварительно обученные архитектуры, такие как ResNet, VGG, DenseNet, EfficientNet и MobileNet, могут быть точно настроены для конкретных задач проверки, снижая требования к обучению и обеспечивая при этом эффективное представление признаков. Исследователи применяли эти стратегии для проверки качества с использованием RGB, мультиспектральных, гиперспектральных и инфракрасных изображений [41, 46]. Таким образом, переход от моделей машинного обучения и искусственных нейронных сетей, основанных на признаках, к CNN и переносу обучения представляет собой переход от представлений, созданных вручную, к автоматизированному обучению признакам.
Классическое машинное обучение остается актуальным, когда наборы данных ограничены, признаки структурированы или вычислительные требования должны быть ограничены, тогда как глубокое обучение выгодно для сложной визуальной инспекции, включающей неоднородный внешний вид и дефекты. Однако заявленная точность сама по себе не гарантирует готовность к промышленному применению. Размер и сбалансированность набора данных, условия сбора, изменчивость окружающей среды и сходство между средами обучения и развертывания могут сильно влиять на обобщающую способность модели.
Поэтому ограниченные и недостаточно разнообразные наборы данных для валидации остаются серьезным препятствием для надежного внедрения в практические системы контроля пищевых продуктов [46, 47]. Рассмотренные исследования показывают, что выбор между традиционным машинным обучением и глубоким обучением в большей степени зависит от характеристик задачи инспекции и доступных данных, чем только от сложности алгоритма. Хотя глубокое обучение может извлекать сложные визуальные признаки и обрабатывать вариации внешнего вида продукта, его преимущества зависят от доступа к большим репрезентативным наборам данных.
В отличие от этого, традиционное машинное обучение может оставаться конкурентоспособным для задач, включающих четко определенные признаки и ограниченные наборы данных, особенно когда вычислительные ресурсы ограничены. Таким образом, увеличение сложности модели не обязательно улучшает эффективность проверки, и при выборе модели следует учитывать точность прогнозирования наряду с доступностью данных, вычислительными затратами и возможностью обобщения на ранее не встречавшиеся образцы [40, 41, 46, 47].
4.2. Модели классификации, обнаружения и регрессии
Выбор модели искусственного интеллекта (ИИ) для автоматизированной проверки переработанных пищевых продуктов должен определяться проблемой проверки и требуемым результатом. Проверка переработанных пищевых продуктов обычно включает в себя выявление дефектов поверхности, загрязнений, посторонних материалов, нарушений процесса обработки, дефектов упаковки, отсутствующих компонентов и физико-химических изменений. Соответственно, задачи проверки могут быть сформулированы как задачи классификации, оценки качества, обнаружения объектов, сегментации, регрессии или обнаружения аномалий, при этом интегрированные системы все чаще объединяют несколько подходов. В недавних обзорах подчеркивается растущее использование CNN, детекторов на основе YOLO, архитектур U-Net и Vision Transformers в проверке пищевых продуктов [11, 12].
Модели классификации используются, когда целью является отнесение продукта к заранее определенной категории или классу качества, например, приемлемые/дефектные продукты, состояния обработки, статус загрязнения или коммерческие категории качества. Сверточные нейронные сети (CNN) и архитектуры трансферного обучения остаются широко используемыми, поскольку они изучают дискриминантные признаки, связанные с цветом, текстурой, формой и внешним видом поверхности, непосредственно из изображений. Трансформеры зрения (ViT) также все чаще используются, поскольку они могут улавливать как локальные, так и глобальные взаимосвязи в изображениях. Например, глубокое обучение использовалось для классификации условий обработки при переработке тунца. Модели на основе трансформеров также применялись для классификации дефектов и уровней качества в переработанных продуктах из тунца [48, 49].
Контролируемые нейронные сети остаются доминирующими, хотя ансамблевые и мультимодальные подходы привлекают все больше внимания [11]. Оценка качества расширяет классификацию, присваивая продуктам упорядоченные уровни качества в соответствии с тяжестью дефектов или общим состоянием. Это важно, когда тяжесть дефектов напрямую влияет на коммерческую ценность. При инспекции переработанного тунца семантическая сегментация в сочетании с оценкой тяжести идентифицирует области дефектов. Он присваивает филе тунца разную степень тяжести, демонстрируя, как ИИ может выйти за рамки простого решения о дефектах/отсутствии дефектов и перейти к количественной характеристике качества [49].
Обнаружение объектов необходимо, когда система должна идентифицировать как тип, так и местоположение дефекта, остатка, постороннего материала или другой цели. Архитектуры YOLO особенно привлекательны, поскольку они обеспечивают баланс между точностью и скоростью вычислений. Недавние приложения включают автоматическое обнаружение дефектов пищевой упаковки, а также обнаружение сгустков крови, костей, внутренних органов и чешуи на филе тилапии с использованием улучшенных моделей на основе YOLO [50, 51]. Эта возможность важна для непрерывных технологических линий, где цели различаются по положению, ориентации, размеру и внешнему виду. Легкая система обнаружения тилапии на основе YOLOv10 достигла размера модели 3,3 МБ, 77 кадров в секунду и средней точности 0,942, что демонстрирует потенциал для развертывания в реальном времени [51].
Сегментация предоставляет информацию на уровне пикселей о продукте, дефекте, области загрязнения или другой интересующей области. Поэтому она ценна, когда необходимо количественно оценить площадь, форму, распределение или степень тяжести дефекта, а не просто обнаружить его. Семантическая и экземпляровая сегментация может предоставить значительно более подробную информацию, чем ограничивающие рамки. В процессе контроля качества обработанного тунца модель семантической сегментации на основе Twins Transformer идентифицировала различные области дефектов до оценки степени тяжести, демонстрируя свой потенциал для детального промышленного контроля [49]. Сегментация также может функционировать как промежуточный этап, на котором соответствующие области изолируются перед последующей классификацией или регрессией. Исследователи все чаще изучают U-Net, сегментацию на основе трансформеров и подходы к слиянию нескольких моделей для этой цели [12].
Регрессионные модели подходят, когда целью является непрерывный показатель качества, а не категория. К соответствующим показателям качества переработанных пищевых продуктов относятся влажность, белок, жир, кислотность, растворимые твердые вещества, свойства, связанные с текстурой, цветовые индексы и другие физико-химические характеристики. Поскольку многие из этих показателей не могут быть надежно определены только по RGB-изображениям, регрессионные модели все чаще интегрируются с ближнеинфракрасной спектроскопией (NIR), гиперспектральной визуализацией (HSI) и другими неразрушающими методами измерения. Модели машинного обучения и глубокого обучения могут устанавливать нелинейные связи между спектральными или полученными из изображений характеристиками и количественными показателями качества, предоставляя быстрые альтернативы традиционным лабораторным измерениям [11, 12].
Эти подходы решают различные информационные задачи в контексте контроля качества: классификация определяет категорию продукта или качества; оценка размещает его на упорядоченной шкале; обнаружение определяет местоположение цели; сегментация определяет ее точные пространственные размеры; а регрессия оценивает непрерывный атрибут. Они не являются взаимоисключающими, поскольку промышленные системы могут одновременно требовать нескольких выходных данных. Поэтому гибридные и многоступенчатые системы могут сочетать обнаружение, сегментацию, классификацию и количественное прогнозирование, в то время как мультимодальные системы могут интегрировать RGB с гиперспектральной, тепловой или спектроскопической информацией. Это отражает более широкое движение к интегрированным структурам ИИ, объединяющим машинное зрение, сенсорные технологии и информацию управления процессами [11, 12]. Обнаружение аномалий предоставляет дополнительную стратегию, когда дефекты редки, сильно варьируются или их трудно определить всесторонне. Вместо того чтобы требовать обширных размеченных наборов данных для каждой категории дефектов, эти методы изучают нормальные характеристики продукта и выявляют отклонения от изученного распределения. Это особенно актуально для неожиданных дефектов, посторонних материалов, случаев загрязнения и аномалий упаковки, которые могут быть плохо представлены в контролируемых наборах данных. Таким образом, неконтролируемое, полуконтролируемое и гибридное обучение являются перспективными подходами для решения проблемы ограниченного количества меток дефектов и разнообразных условий контроля [11, 12]. Контроль в реальном времени дополнительно ограничивает выбор модели, поскольку точность должна достигаться одновременно с достаточной скоростью вывода, эффективностью использования памяти и стоимостью развертывания. Следовательно, облегченные модели обнаружения и классификации важны для конвейерных систем, периферийных устройств и встроенных платформ контроля. Усовершенствованная система обнаружения тилапии на основе YOLOv10 демонстрирует, как архитектурная оптимизация может сочетать высокую производительность обнаружения с небольшим размером модели и высокой частотой кадров; улучшенные модели YOLO также исследовались для автоматического обнаружения дефектов упаковки [50, 51]. В таблице 3 суммирована взаимосвязь между задачами контроля, требуемыми выходными данными и соответствующими подходами ИИ. В целом, рассмотренные исследования показывают, что выбор модели должен определяться целью контроля и требуемым уровнем детализации, а не только сложностью модели. Хотя облегченные модели поддерживают контроль в реальном времени, надежное промышленное применение также требует проверки в различных условиях продукта и обработки.
Таблица 3. Взаимосвязь между проблемами контроля, требуемыми результатами, типами моделей ИИ и типичными областями применения в пищевой промышленности.
| Проблема проверки | Требуемый результат | Типичный подход ИИ | Типичные области применения в переработанных пищевых продуктах | Ссылки |
|---|---|---|---|---|
| Классификация товаров | Дискретный класс | CNN, трансферное обучение, Vision Transformer | Состояние обработки, категория товара, годный/бракованный товар | [11, 48] |
| Оценка качества | Упорядоченный класс качества | Классификация/порядковая классификация | Класс качества и степень серьезности дефектов | [ 49 ] |
| Обнаружение и локализация дефектов | Класс и местоположение дефекта (ограничивающая рамка) | Обнаружение объектов; YOLO, Faster R-CNN, SSD | Локализация дефектов поверхности, остатков, посторонних материалов и дефектов упаковки. | [50, 51] |
| Количественная оценка дефектов поверхности | Область/участок на уровне пикселей | Семантическая или сегментация экземпляров | Площадь дефекта, его форма, распределение и степень тяжести. | [49, 52] |
| Прогнозирование качества | Непрерывное числовое значение | Регрессия, SVR, регрессия RF, регрессия CNN/Transformer | Физико-химические и другие количественные показатели качества | [11, 12] |
| Химические/композиционные характеристики | Непрерывное количественное значение | NIR/HSI + регрессия или глубокое обучение | Влажность, белок, жир, кислотность и связанные с ними характеристики | [11, 12] |
| Обнаружение аномалий | Нормальное/аномальное решение или оценка аномалии | Обучение без учителя, частичное обучение с учителем, самостоятельное обучение или обучение в рамках одного класса | Непредвиденные дефекты, посторонние материалы, загрязнение, некачественная продукция. | [11, 12] |
| Проверка в реальном времени | Высокоскоростное прогнозирование | Легковесные модели обнаружения/классификации | Контроль качества на линиях пищевой промышленности. | [50, 51, 53] |
| Многоатрибутная проверка | Несколько выходов | Гибридный, многоэтапный или многозадачный ИИ | Обнаружение + сегментация + классификация + количественное прогнозирование | [12, 49] |
4.3. Оценка модели, объяснимость и устойчивость.
Надежная оценка моделей ИИ для автоматизированной проверки переработанных пищевых продуктов требует большего, чем просто общая точность, особенно когда наборы данных несбалансированы, а дефектная продукция составляет небольшую долю производства. Точность измеряет долю прогнозируемых положительных образцов, которые правильно идентифицированы, тогда как полнота или чувствительность измеряют способность обнаруживать положительные образцы. Специфичность количественно определяет правильную идентификацию приемлемой продукции, а F1-мера уравновешивает точность и полноту. Эти метрики следует выбирать в соответствии с целью проверки и операционными последствиями ошибок классификации [52, 53].
В промышленной инспекции высокая чувствительность важна для обнаружения посторонних материалов, загрязнений, дефектов упаковки и порчи продукции. Однако низкая специфичность может привести к необоснованному отбраковке приемлемой продукции. Поэтому при оценке модели следует учитывать требования к продукции и допустимые показатели ложного принятия и ложного отклонения, а не только точность [54].
Эффективность обнаружения объектов зависит как от классификации, так и от локализации. Пересечение над объединением (IoU) измеряет перекрытие между предсказанными и эталонными областями, в то время как средняя точность (mAP), точность и полнота оценивают эффективность обнаружения и баланс между ложными обнаружениями и пропущенными дефектами [55]. Для сегментации пиксельные метрики, включая IoU (индекс Жаккара), коэффициент Дайса, точность, полноту и среднее IoU, оценивают границы дефектов и их характеристики, такие как площадь, форма, распределение и степень тяжести [56]. Регрессионные модели требуют различных метрик, в частности, коэффициента детерминации (R²), среднеквадратичной ошибки (RMSE) и средней абсолютной ошибки (MAE). Их следует интерпретировать вместе, поскольку высокий R² не обязательно указывает на достаточно низкие ошибки прогнозирования. Такие метрики актуальны для оценки влажности, растворимых твердых веществ, кислотности, жиров, белков и других физико-химических свойств [57, 58].
Перекрестная проверка помогает оценить стабильность модели при условии, что не происходит утечки данных. Образцы из одной и той же производственной партии, цикла обработки, упаковки или повторного измерения следует соответствующим образом группировать, чтобы предотвратить чрезмерно оптимистичные результаты. Неправильная обработка аналитических повторов может существенно завысить точность прогнозирования [59]. По возможности, дополните внутреннюю проверку независимыми образцами из разных партий, периодов, производственных площадок, приборов или условий сбора данных, чтобы оценить надежность при практических изменениях в рецептуре, упаковке, оборудовании, освещении и обработке. Устойчивость и обобщаемость также следует оценивать отдельно. Устойчивость относится к сохранению производительности при изменениях условий эксплуатации, таких как изменения освещения, ориентации продукта, скорости конвейера, расстояния до камеры, фона, отражений, влажности поверхности и положения датчика.
Контролируемые испытания на возмущения и оценки в различных условиях эксплуатации могут помочь оценить эту способность. Обобщаемость, напротив, касается производительности на невидимых образцах из разных партий, дат, производственных линий, производственных площадок или категорий продукции. Оба фактора важны, поскольку модели, обученные на однородных лабораторных наборах данных, могут работать ненадежно в условиях коммерческого производства [59, 60]. Вычислительная эффективность — еще один важный фактор для промышленного внедрения. Конвейерная инспекция требует достаточной скорости вывода для поддержания производительности производства, в то время как периферийные и встроенные системы ограничивают размер модели, вычислительную сложность, память, энергопотребление и требования к оборудованию. Следовательно, следует оценивать производительность прогнозирования наряду со скоростью обработки, вычислительными затратами, портативностью и масштабируемостью, поскольку незначительное улучшение точности может не оправдать существенно больших требований к ресурсам [60].
Интерпретируемость также важна, поскольку высокая прогностическая эффективность не обязательно означает, что модель опирается на значимые характеристики качества пищевых продуктов. Объяснимый искусственный интеллект (XAI) может идентифицировать области изображения, спектральные переменные или входные характеристики, которые влияют на прогнозы, и показать, опираются ли модели на соответствующие дефекты или непреднамеренные корреляции, связанные с фоном, освещением или упаковкой [61].
Несколько методов XAI актуальны для контроля качества обработанных пищевых продуктов. SHAP оценивает вклад отдельных элементов, LIME предоставляет локальные объяснения для отдельных прогнозов, а Grad-CAM и связанные с ним методы выделения значимых областей изображения выделяют области изображения, влияющие на результаты глубокого обучения. Для спектральных и гиперспектральных систем выявление влиятельных длин волн может улучшить научную интерпретацию и способствовать разработке упрощенных мультиспектральных датчиков.
Таким образом, XAI может поддерживать отладку модели, выявление смещения и обеспечение качества, а не служить просто инструментом визуализации [61]. На рисунке 2 представлена интегрированная структура, связывающая метрики оценки, стратегии проверки, надежность, обобщение, вычислительную эффективность и объяснимость в контроле качества обработанных пищевых продуктов на основе ИИ.

Рисунок 2. Интегрированная структура для оценки, валидации, анализа надежности, обобщения и интерпретации моделей ИИ для автоматизированного контроля качества переработанных пищевых продуктов; рисунок создан с помощью ChatGPT (GPT-5, OpenAI).
Важно отметить, что эффективность моделей ИИ в контроле качества пищевых продуктов не следует оценивать исключительно с помощью традиционных прогностических метрик. Хотя точность, прецизионность, полнота и F1-мера являются полезными показателями эффективности модели, они не обязательно отражают ее пригодность для непрерывной промышленной эксплуатации. Критически важны также такие факторы, как скорость обработки, стабильность при переменном освещении и представлении продукта, устойчивость к изменениям условий сбора данных и способность к обобщению на разные производственные партии. Кроме того, объяснимость может способствовать интерпретации прогнозов модели и облегчить их оценку персоналом, занимающимся контролем качества. Соответственно, комплексная оценка систем контроля на основе ИИ должна учитывать как прогностическую эффективность, так и операционную надежность в условиях, репрезентативных для реальных условий пищевой промышленности.
5. Применение ИИ и компьютерного зрения в пищевой промышленности.
5.1. Качество поверхности и обнаружение дефектов
Оценка качества поверхности и обнаружение дефектов являются ключевыми областями применения компьютерного зрения и искусственного интеллекта в контроле качества пищевых продуктов. Эти технологии позволяют проводить быструю неразрушающую оценку и могут быть интегрированы в производственные линии, предлагая альтернативу традиционным лабораторным методам [1, 14, 22]. Типичные дефекты включают трещины, изломы, ожоги, изменение цвета, деформацию, неправильную форму, загрязнение и неровный внешний вид. Автоматизированный контроль также может уменьшить субъективность, трудозатраты и непоследовательность, связанные с ручной оценкой [2, 3, 4, 5]. Как показано на рисунке 3 , контроль на основе ИИ обычно включает получение изображений, предварительную обработку, идентификацию области интереса, извлечение признаков, обнаружение или сегментацию дефектов и последующую классификацию, оценку или сортировку. В зависимости от продукта и цели контроля системы могут использовать RGB, монохромную, мультиспектральную, гиперспектральную, тепловую или мультимодальную визуализацию [6, 13, 62, 63]. RGB-изображения широко используются, поскольку они относительно недороги и позволяют фиксировать различия в цвете, текстуре, форме и морфологии поверхности. Гиперспектральные, тепловые и мультимодальные методы предоставляют дополнительную информацию, когда дефекты трудно различить визуально или они связаны с изменениями содержания влаги или состава материала [27, 29, 35, 38].

Рисунок 3. Схематическое представление контроля качества поверхности и дефектов обработанных пищевых продуктов с использованием ИИ и компьютерного зрения, иллюстрирующее получение изображений, предварительную обработку, обнаружение или сегментацию дефектов, классификацию на основе ИИ и автоматизированное принятие решений по контролю качества; рисунок создан с помощью ChatGPT (GPT-5, OpenAI).
Представленные в таблице 4 примеры применения охватывают широкий спектр переработанных пищевых продуктов и целей контроля. Хлебобулочные изделия особенно подходят для визуального контроля, поскольку качество сильно зависит от цвета поверхности, геометрии, формы, влажности, трещин, пригорания и неоднородности. Эти характеристики могут непрерывно изменяться в зависимости от температуры печи, времени выдержки, воздушного потока, состава теста и положения продукта. Система реального времени для печенья, тортов, бисквитов, крекеров и хлеба сочетает обработку изображений с измерениями геометрии, цвета поверхности, внешнего вида и влажности, достигая до 60 кадров/с с геометрической точностью приблизительно ±0,5 мм и демонстрируя потенциал компьютерного зрения для непрерывного мониторинга после обработки в туннельной печи [64].
Глубокое обучение еще больше расширило возможности контроля хлебобулочных изделий от измерения до автоматической классификации дефектов. Система обнаружения загрязнений на основе EfficientNet достигла точности 93,89%, прецизионности 96,74% и F1-меры 95,38% для бинарной классификации дефектных/недефектных изделий, а также точности 95,03% для многоклассовой классификации пережаривания, дефектов текстуры и неполных продуктов. Grad-CAM также использовался для идентификации областей изображения, влияющих на прогнозы модели, связывая автоматическое распознавание с интерпретируемостью модели [65]. Контроль качества хлеба иллюстрирует ценность альтернативных методов обнаружения загрязнений.
Тепловизионная съемка в сочетании с обнаружением на основе YOLO использовалась для идентификации воды, масла, жира, чистящих средств и других загрязнений на хлебе. YOLOv11n достиг mAP50–95 0,607 при приблизительном времени обработки изображения 3,0 мс/изображение, 2,59 миллионах параметров и 6,4 GFLOPs, демонстрируя, как тепловая информация может дополнять RGB-изображения, когда загрязнения создают обнаруживаемые тепловые различия [66]. Различия в сообщаемой производительности не следует интерпретировать как доказательство превосходства одной модели над другой, поскольку исследования касались разных задач контроля.
В исследовании печенья оценивалась классификация на уровне изображения, тогда как в исследовании хлеба основное внимание уделялось обнаружению загрязнений, а в исследовании хлебобулочных изделий сообщалось о производительности линии и геометрической точности. Подходы к визуализации также отражали целевые атрибуты: RGB использовался для видимого внешнего вида и геометрии, а тепловая визуализация применялась к загрязнениям, создающим обнаруживаемые тепловые различия. Кроме того, в исследовании печенья не было задокументировано фактическое испытание на производственной линии, тогда как исследование хлеба проводилось в контролируемой экспериментальной установке. Поэтому сообщаемая ими производительность сама по себе не подтверждает готовность к промышленному применению [64, 65, 66].
Таблица 4. Типичные примеры применения ИИ и компьютерного зрения для контроля качества поверхности и обнаружения дефектов в переработанных пищевых продуктах и их упаковке.
| Переработанные продукты питания [Ссылка] | Дефект/Качественный атрибут | Метод/задача обработки изображений и искусственного интеллекта | Размер набора данных и проверка | Заявленные показатели производительности |
|---|---|---|---|---|
| Выпечка [ 64 ] | Геометрия, цвет поверхности, внешний вид, влажность и неоднородность | Обработка RGB-изображений; компьютерное зрение для контроля качества в реальном времени. | Встроенные испытания на выходе из промышленной туннельной печи; охват продукции до 100% при производительности приблизительно 3000–3600 изделий в минуту; отсутствие традиционного разделения на этапы обучения и тестирования. | Скорость до 60 кадров в секунду; геометрическая точность ±0,5 мм. |
| Печенье [ 65 ] | Переваривание, дефекты текстуры и неполный продукт | RGB; EfficientNet, ResNet, XceptionNet и MobileNet для бинарной и многоклассовой классификации | Два набора данных изображений (бинарный и многоклассовый); размер тестового набора и разделение данных не указаны; фактические испытания на производственной линии не задокументированы. | Точность = 93,89%; прецизионность = 96,74%; F1-мера = 95,38%. |
| Хлеб [ 66 ] | Загрязнение водой, маслом, смазкой и чистящими средствами. | Тепловизионная съемка; YOLOv5, YOLOv8, YOLOv9 и YOLOv11 для обнаружения загрязнений. | В исследовании использованы 650 исходных тепловых изображений; в соответствующем наборе данных представлены 1342 изображения для обучения, 56 для валидации и 28 для тестирования после предварительной обработки и аугментации. В статье также приводится оценка альтернативных соотношений для обучения/валидации/тестирования (60:20:20, 70:20:10 и 80:10:10). Оценка проводилась в контролируемой экспериментальной установке, а не на производственной линии. | YOLOv11n: mAP50–95 = 0,607; время вывода = 3,0 мс/изображение. |
| Высушенная водоросль бугак [ 67 ] | Отверстия, трещины, деформации и поврежденные изделия. | RGB + IR; YOLOv11l с VGG19 для обнаружения и классификации | 3067 RGB–IR изображений; соотношение обучающей и тестовой выборок = 80:20; отдельный эксперимент по захвату роботом 100 изделий с использованием прототипа, установленного на конвейере; полная проверка на производственной линии не проводилась. | F1-мера = 0,94; mAP@0,5 = 0,95. |
| Тушки домашней птицы [ 68 ] | Технологические и структурные дефекты | RGB; CarcassFormer Transformer для обнаружения, сегментации и классификации | 7321 изображение; тестовый набор = 900 изображений (обучающий набор = 5132; проверочный набор = 1289); тестирование проводилось на экспериментальном птицеперерабатывающем заводе университета с использованием подвижной конвейерной линии; независимая проверка на коммерческом предприятии не проводилась. | Точность обнаружения составила 97,70% и 89,72%; точность сегментации составила 99,22% и 98,23% для изображений одного и нескольких туш соответственно. |
| Филе тилапии [ 51 ] | Кровяные сгустки, кости, внутренние органы, чешуя и остатки | RGB; облегченная версия GC-YOLOv10n для обнаружения объектов. | 481 изображение; обучающая выборка = 421, валидационная выборка = 60; отдельный тестовый набор отсутствует; оценка модели проводилась в автономном режиме, без реальных испытаний на производственной линии. | mAP@0.5 = 0.942; 77 FPS; размер модели = 3.3 МБ. |
| Филе тунца [ 49 ] | Множественные дефекты поверхности и степень их выраженности | RGB; Twins Transformer для обнаружения, локализации, сегментации и цветокоррекции | TunaDefect-4 и TunaDefect-6; соотношение обучения/валидации/тестирования = 70:20:10; изображения получены в промышленных условиях; прототип веб-приложения, без демонстрации развертывания на производственной линии от начала до конца. | TunaDefect-4: mPA = 93,96%; mIoU = 80,40%. |
| Упаковка продуктов питания [ 50 ] | Мелкие поверхностные и структурные дефекты | RGB; улучшенная версия YOLOv5 с поддержкой CBAM, FPN, PANet и ASFF для обнаружения дефектов. | 7400 изображений; независимый тестовый набор = 1200 изображений; также сообщается о пятикратной перекрестной проверке; изображения собраны с нескольких производственных линий, но полная работа производственной линии в режиме онлайн не была продемонстрирована. | Точность = 0,96; полнота = 0,94; F1-мера = 0,94. |
Примечание: Количество изображений не обязательно отражает независимые выборки; при наличии данных сообщается о разделении данных и внешней валидации. Определения метрик: Точность — это доля правильно классифицированных образцов; прецизия — TP/(TP + FP); полнота — TP/(TP + FN); F1-мера — гармоническое среднее прецизии и полноты; AP — площадь под кривой прецизии-полноты; mAP — средняя AP по классам; mAP50–95 — средняя AP по пороговым значениям IoU от 0,50 до 0,95; mPA — средняя точность пикселей; IoU — отношение пересечения к объединению; mIoU — среднее значение IoU по классам; FPS — кадры в секунду; ms/изображение — время вывода модели на изображение. Эти метрики оценивают различные задачи контроля и не являются напрямую сопоставимыми между исследованиями. Скорость вывода модели не обязательно отражает полную производительность производственной линии.
В случае сушеных и термически обработанных продуктов перераспределение влаги, внутренние напряжения, сушка, жарка или обработка могут вызывать растрескивание, деформацию и физические повреждения. Ким и Ким [67] разработали многомодальную систему, сочетающую изображения RGB и инфракрасные изображения, для обнаружения отверстий, трещин, деформаций, связанных с зонами, недоступными для захвата, и полностью поврежденных продуктов в сушеном лавер бугаке. Система на основе YOLOv11l достигла показателя F1-меры 0,94 и mAP@0,5 0,95. Она была разработана для интеграции с роботизированной автоматизацией, демонстрируя потенциал многомодальной инспекции для связи обнаружения дефектов с последующей обработкой и сортировкой.
Мясные и птицепродукты представляют дополнительные сложности, поскольку на их внешний вид влияют неправильная морфология, влажность, структура тканей, механические повреждения и условия обработки.
CarcassFormer, основанная на Transformer структура, одновременно выполняла локализацию, сегментацию и классификацию дефектов тушек птицы, используя набор данных из 7321 изображения. Ее интегрированная архитектура особенно актуальна для промышленной инспекции, поскольку она выполняет множество задач визуального контроля в рамках единой структуры, а не с помощью независимых моделей [68]. Аналогичным образом исследователи разработали систему контроля качества говядины на основе CNN в распределительном центре, демонстрируя переход от экспериментальной классификации изображений к оперативным платформам контроля качества, интегрированным в реальные рабочие процессы [69].
Анализ информации о валидации, представленной в таблице 4, выявляет значительные различия в методах оценки рассмотренных исследований. В исследовании тушек птицы использовались отдельные обучающие, валидационные и тестовые наборы данных (5132, 1289 и 900 изображений соответственно), тогда как в исследованиях сушеного лавер-бугака и филе тунца использовались разделения 80:20 и 70:20:10 соответственно [49, 67, 68]. В исследовании пищевой упаковки использовалась пятикратная перекрестная валидация [50].
В отличие от этого, в исследовании тилапии использовались обучающие и валидационные наборы данных без отдельного тестового набора [51], тогда как в исследовании печенья детали разделения данных не были указаны [65]. В исследовании загрязнения хлеба использовалось разделение набора данных и оценивались альтернативные соотношения обучения/валидации/тестирования, как показано в таблице 4. В исследовании хлебобулочных изделий основное внимание уделялось мониторингу в режиме реального времени, а не традиционному разделению набора данных.
Исследование хлебобулочных изделий было сосредоточено на мониторинге в режиме реального времени, а не на традиционном разделении набора данных [66]. Важно отметить, что эти подсчеты изображений и внутренние разделения данных не обязательно подтверждают валидацию с использованием независимых продуктов или производственных партий. Внешняя валидация на разных предприятиях или производственных линиях не была последовательно задокументирована. Поэтому следует интерпретировать сообщаемые значения производительности в контексте методов оценки, используемых в каждом исследовании, а не как доказательство установленной обобщаемости в промышленных условиях.
Обработка морепродуктов демонстрирует потенциал легких, высокоскоростных моделей контроля. Система на основе YOLOv10 для обнаружения остатков в филе тилапии достигла mAP 0,942 при 77 FPS, при размере модели 3,3 МБ, что указывает на многообещающую скорость вывода и компактность модели. Однако эти результаты демонстрируют производительность на уровне модели, а не возможности полностью проверенной системы контроля в режиме реального времени, поскольку полный рабочий процесс производственной линии, включая получение изображений, предварительную обработку, вывод и реакцию исполнительного механизма, не был оценен [51].
В обработке тунца подход на основе Twins Transformer объединил локализацию дефектов с оценкой степени тяжести, предоставляя более подробную информацию, чем простая бинарная классификация [49]. Это различие важно, поскольку степень тяжести дефекта и пораженная область часто определяют коммерческую приемлемость. Контроль также может распространяться на дефекты упаковки, включая поврежденные швы, складки и неполное закрытие. Усовершенствованная модель YOLOv5, обученная на 7400 изображениях, достигла точности, полноты и F1-мер 0,96, 0,94 и 0,94 соответственно, при этом механизмы внимания и многомасштабное слияние признаков улучшили обнаружение мелких и разнообразных дефектов [50].
RGB-изображения по-прежнему широко используются для контроля поверхности, поскольку они недороги, позволяют быстро получать изображения и совместимы с промышленными камерами и моделями глубокого обучения. Подходы на основе CNN и YOLO позволяют обнаруживать и локализовать видимые дефекты, такие как трещины, изменение цвета, деформация и аномалии упаковки, с меньшей зависимостью от созданных вручную признаков [4, 5, 46, 50]. Однако RGB-изображения могут не выявлять тонкие или визуально скрытые дефекты. Ближнеинфракрасная, гиперспектральная и тепловая съемка могут предоставить дополнительную информацию о составе материала, влажности и температурных аномалиях [6, 13, 27, 35]. Поэтому выбор подходящего метода зависит от физических характеристик целевого дефекта.
Помимо классификации, современные системы все чаще поддерживают локализацию дефектов, сегментацию и оценку степени их серьезности, что позволяет принимать более точные решения по сортировке, отбору, обрезке и отбраковке [46, 49, 56]. Сегментация особенно ценна, когда необходимо количественно оценить степень и пространственное распределение повреждений. Для промышленного применения эти возможности должны быть сбалансированы с вычислительной эффективностью.
Легковесные модели, высокоскоростной мониторинг и интеграция с роботами могут облегчить контроль в реальном времени и связать обнаружение дефектов с автоматизированной обработкой [51, 64, 67]. Однако сообщаемые значения производительности не следует использовать для прямого ранжирования архитектур моделей, поскольку исследования касаются различных задач контроля, методов визуализации, наборов данных и протоколов валидации. Например, точность классификации при контроле печенья, mAP50–95 при обнаружении загрязнения хлеба и mIoU при сегментации дефектов тунца представляют собой разные результаты оценки [49, 65, 66]. Следовательно, очевидные различия в производительности отражают не только архитектуру модели, но и определение задачи, характеристики данных и стратегию оценки. Поэтому обобщаемость следует оценивать посредством независимого тестирования на разных продуктах, партиях и условиях обработки.
5.2. Классификация продукции, оценка внешнего вида, текстуры, размера и формы.
Помимо обнаружения видимых дефектов, автоматизированная проверка переработанных пищевых продуктов требует характеристики более широких визуальных и морфологических свойств, включая идентичность продукта, цвет, внешний вид, текстуру, размер, форму, структуру поверхности, пористость, однородность и вариации, связанные с рецептурой или процессом. Эти атрибуты влияют на принятие потребителями, стабильность производства, сортировку и классификацию. В отличие от обнаружения дефектов, которое нацелено на аномальные области, распознавание и классификация продуктов основаны на моделях ИИ, которые фиксируют общий внешний вид и структурные особенности и преобразуют данные изображения в объективные показатели для классификации, сортировки, классификации и мониторинга процесса [70, 71].
Эти приложения особенно полезны на предприятиях, работающих с различными категориями продуктов, рецептурами или состояниями обработки на общих производственных линиях. Перенос обучения может улучшить распознавание, одновременно снижая вычислительные затраты. Извлечение признаков на основе механизма внимания может дополнительно различать визуально похожие продукты, фокусируясь на соответствующих областях и уменьшая фоновые помехи.
Цвет и общий внешний вид также указывают на стабильность процесса обработки, поскольку выпечка, жарка, обжаривание, сушка, окисление, подрумянивание и изменения рецептуры могут приводить к измеримым визуальным изменениям. RGB-изображения остаются широко используемыми, поскольку они недороги и легко интегрируются в промышленные системы. В настоящее время преобразования цветового пространства и пространственные дескрипторы позволяют лучше характеризовать яркость, контраст, блеск, края и распределение цвета. Сочетание этих характеристик с формой и текстурой обеспечивает более полное представление внешнего вида продукта [71, 72].
Текстура предоставляет дополнительную информацию, когда продукты имеют схожий цвет и форму, но различаются по организации поверхности. К соответствующим характеристикам относятся шероховатость, гладкость, зернистость, распределение пор, структура корки, волокнистый вид и другие пространственные закономерности, возникающие в процессе обработки. Модели глубокого обучения хорошо подходят для этой задачи, поскольку они могут изучать иерархические представления локальной текстуры и пространственных взаимосвязей.
Таким образом, подходы к распознаванию с высокой степенью детализации, которые интегрируют локальную текстуру с глобальной контекстной информацией, могут улучшить различение визуально похожих пищевых продуктов [71]. Классификация с высокой степенью детализации особенно актуальна, когда различия возникают из-за небольших вариаций в рецептуре или условиях обработки. Оценка размера предоставляет количественные данные, необходимые для сортировки, контроля порций, классификации, проверки упаковки и мониторинга однородности производства.
Измерения могут включать длину, ширину, диаметр, проекционную площадь, толщину, объем или распределение размеров частиц. Стандартный анализ изображений позволяет проводить быстрые бесконтактные измерения. Глубинное и 3D-изображение позволяют проводить расширенные измерения, когда 2D-проекции недостаточны. Использование CNN для классификации размеров частиц молотого кофе подчеркивает перспективность глубокого обучения для автоматизированной характеристики размеров частиц в условиях непрерывной обработки [73].
Оценка формы дополняет определение размера путем оценки округлости, соотношения сторон, удлинения, симметрии и неровностей границ. Эти характеристики важны для формованных, экструдированных и профилированных пищевых продуктов, где вариации могут сигнализировать о деформации или неровностях обработки. Обработка изображений и модели глубокого обучения могут использоваться для поддержки идентификации продукта и оценки соответствия формы [14, 22, 43].
Структура поверхности включает шероховатость, поры, пузырьки, морщины и текстурные узоры, связанные с условиями обработки. Поскольку допустимые характеристики различаются для разных продуктов, модели контроля должны интегрировать текстуру, границы и общий внешний вид, используя критерии, специфичные для продукта [71]. Внутренняя структура и пористость требуют дополнительного внимания, поскольку изображения RGB не могут надежно выявить внутренние пустоты или изменения плотности. Гиперспектральные, ближнеинфракрасные и другие неразрушающие методы визуализации могут предоставить дополнительную информацию для оценки качества пищевых продуктов [6, 18, 27, 37].
Однородность продукции подразумевает согласованность цвета, размеров, формы и текстуры в разных производственных партиях. Системы контроля качества на основе компьютерного зрения могут интегрировать множество задач проверки для поддержки последовательной оценки и принятия решений в промышленности [15, 22, 73, 74]. Однако вариации рецептуры и обработки могут одновременно влиять на несколько визуальных атрибутов.
Поэтому репрезентативные наборы данных, охватывающие различные продукты и условия обработки, важны для разработки надежных моделей ИИ [2, 3, 75]. Механизмы внимания и архитектуры трансформеров могут помочь интегрировать локальные признаки с глобальным визуальным контекстом, поддерживая анализ сложных взаимосвязей между формой, текстурой и цветом [4, 5]. Легковесные модели также актуальны, когда важны контроль в реальном времени и ограниченные вычислительные ресурсы.
5.3. Прогнозирование внутреннего и композиционного качества
Хотя традиционное компьютерное зрение эффективно оценивает внешний вид и видимые дефекты, многие ключевые характеристики качества пищевых продуктов нельзя надежно определить только по RGB-изображениям. Влажность, жир, белок, сахара, кислотность, растворимые твердые вещества, твердость, химический состав, питательные свойства, внутренние дефекты и степень обработки требуют информации, выходящей за рамки внешнего вида. Поэтому интеграция гиперспектральной визуализации (HSI), мультиспектральной визуализации (MSI), ближней инфракрасной спектроскопии (NIR) и искусственного интеллекта знаменует собой важный сдвиг от визуального осмотра к неразрушающему прогнозированию внутреннего и композиционного качества [31, 76].
Гиперспектральная визуализация полезна, поскольку она объединяет пространственную информацию со спектральными отпечатками на нескольких длинах волн. По сравнению со стандартной RGB-визуализацией, HSI предоставляет спектральный отпечаток для каждой области изображения, что позволяет моделям ИИ связывать оптические отклики с водой, липидами, белками, углеводами, пигментами и другими компонентами. Это делает HSI подходящей как для классификации, так и для количественного прогнозирования качества пищевых продуктов. Сунь и др. [31] подчеркнули ее растущую важность в неразрушающей оценке качества и безопасности пищевых продуктов, в то время как Патель и др. [76] рассмотрели ее применение в отношении мяса, морепродуктов, молочных продуктов, зерновых, бобовых и других продуктов питания.
Влага является одним из наиболее широко исследуемых параметров, поскольку вода сильно влияет на текстуру, стабильность, срок хранения и технологические свойства. NIR и HSI чувствительны к молекулярной информации, связанной с O–H связями, и поэтому могут быть объединены с моделями регрессии машинного обучения для оценки содержания влаги без разрушения образца. Аналогичные подходы могут быть использованы для прогнозирования содержания жиров и белков, поскольку эти компоненты демонстрируют характерные спектральные отклики в ближнем инфракрасном диапазоне. HSI дополнительно позволяет проводить пространственное картирование вариаций состава, что важно для гетерогенных переработанных пищевых продуктов [77, 78].
Содержание сахара, растворимых твердых веществ, кислотность и другие химические характеристики также могут быть оценены на основе спектральной информации при наличии подходящих эталонных измерений. Эти свойства, как правило, являются непрерывными переменными и поэтому требуют регрессионных моделей, а не простой классификации. Подходы глубокого обучения все чаще исследуются, поскольку они могут изучать нелинейные взаимосвязи между спектральными или спектрально-пространственными характеристиками и количественными атрибутами качества [79]. Такие модели потенциально могут поддерживать быструю проверку переработанных пищевых продуктов, в которых традиционный лабораторный анализ слишком медленен для непрерывного мониторинга производства.
Особенно актуальной разработкой является объединение HSI и NIR с ИИ. Ли и др. [36] разработали многомодальную структуру глубокого обучения для прогнозирования качества пасты чили с использованием спектроскопии HSI и NIR. Их модель CNN–LSTM достигла значений R² на тестовом наборе от 0,9554 до 0,9826 для четырех показателей качества. Работа демонстрирует потенциал объединения спектральной и пространственной информации из нескольких сенсорных технологий для одновременного прогнозирования нескольких характеристик качества, а не полагаться на один датчик или одну метрику качества.
Эталонные измерения были получены с использованием УФ-видимой спектрофотометрии для определения цветового значения, ВЭЖХ для определения капсаициноидов и SPME-GC/MS для определения летучих соединений. Оценка модели проводилась с использованием последовательного разделения обучающей и тестовой выборок в соотношении 70:30, а значения MAPE для тестового набора составили 1,86–7,55%; однако авторы не представили данные внешней валидации по независимым партиям ферментации [36].
Еще одно ключевое применение — это характеристики, связанные с твердостью и текстурой. Хотя твердость нельзя непосредственно наблюдать на обычном изображении, изменения влажности, состава и внутренней структуры могут приводить к измеримым спектральным различиям. Таким образом, модели ИИ могут связывать спектральную информацию с эталонными измерениями текстуры или твердости. Этот подход особенно актуален для переработанных пищевых продуктов, таких как хлебобулочные изделия, мясные продукты, закуски и сушеные продукты, где текстура является важным качественным атрибутом [77].
Спектральная визуализация также может обнаруживать внутренние дефекты, невидимые или трудно идентифицируемые с поверхности. Гиперспектроскопия предоставляет как спектральную, так и пространственную информацию, позволяя моделям идентифицировать аномальные химические или структурные закономерности и определять их местоположение. Следовательно, эти системы потенциально могут обнаруживать внутренние отклонения качества, неоднородность состава, фальсификацию или ухудшение, которые могут быть пропущены при обычной RGB-инспекции [76, 80].
Те же технологии могут быть применены для оценки степени обработки. Нагревание, сушка, обжаривание, жарка, ферментация и окисление изменяют влажность, пигменты, белки, липиды, углеводы и другие компоненты, изменяя спектральные характеристики. Модели ИИ могут изучать эти взаимосвязи и классифицировать этапы обработки или прогнозировать непрерывные показатели качества, связанные с процессом. Таким образом, спектральные системы ИИ могут расширить инспекцию от оценки конечного продукта до мониторинга процесса и раннего обнаружения отклонений [31, 79].
Когда важны скорость получения данных, стоимость датчика и вычислительные требования, массовая спектральная визуализация (MSI) предлагает потенциально более осуществимую альтернативу полной гиперспектральной визуализации. MSI может уменьшить размерность данных, сохраняя при этом важную химическую информацию, путем выбора ограниченного числа информативных длин волн. Устройства ближнего инфракрасного диапазона также позволяют быстро проводить спектральные измерения, что делает их идеальными для промышленного применения. Однако успешное использование зависит от адекватной предварительной обработки, выбора длины волны, калибровки и проверки, поскольку спектральные характеристики зависят от температуры, освещения, ориентации образца, распределения влаги и конструкции прибора [77, 80].
5.4. Оценка качества, сортировка и контроль на технологической линии.
Интеграция искусственного интеллекта (ИИ) и компьютерного зрения в производство продуктов питания расширяет автоматизированный контроль, включая оценку качества в реальном времени, сортировку, отбраковку, проверку упаковки и управление производственной линией. Вместо того чтобы служить самостоятельным инструментом контроля, ИИ выступает в качестве компонента принятия решений в производственной системе. Оптические датчики собирают информацию о внешнем виде продукта, дефектах, размере, форме и состоянии упаковки. В то же время модели машинного обучения и глубокого обучения преобразуют эти данные в решения по качеству, которые направляют автоматизированную обработку и управление процессом [10, 81]. Общий рабочий процесс показан на рисунке 4 .

Рисунок 4. Интеграция искусственного интеллекта и компьютерного зрения в автоматизированную линию контроля, сортировки, оценки качества и принятия решений в режиме реального времени на производственной линии пищевых продуктов; рисунок создан с помощью ChatGPT (GPT-5, OpenAI).
Первый этап включает автоматизированную оценку качества и классификацию, где модели ИИ присваивают продуктам предопределенные категории на основе их визуальных и измеримых характеристик. По сравнению с ручной оценкой, эти системы могут оценивать несколько атрибутов одновременно и быстро принимать согласованные решения. Это особенно полезно, когда оценка зависит от сочетания цвета, внешнего вида поверхности, размера, формы и степени дефектности. Недавние обзоры подчеркивают растущее внедрение систем машинного зрения на основе ИИ для автоматизированной оценки и контроля качества в пищевой промышленности [10, 82].
После сортировки решения ИИ могут направлять автоматизированную сортировку и отбраковку, отводя дефектные, загрязненные, неправильной формы или не соответствующие требованиям продукты от производственной линии. Это снижает зависимость от ручной проверки и обеспечивает непрерывную работу. Интеграция компьютерного зрения, машинного обучения, оптических датчиков и робототехники может еще больше повысить скорость и согласованность обработки [81, 83]. Системы машинного зрения на основе ИИ также поддерживают подсчет продукции, позиционирование и роботизированную обработку, определяя местоположение и ориентацию каждого продукта и управляя роботизированными или механическими системами во время захвата, размещения, сортировки и упаковки.
Эта интеграция позволяет результатам проверки направлять физическую обработку в режиме реального времени, поддерживая более гибкие и интеллектуальные производственные линии [82, 83]. Автоматизированная проверка упаковки — еще одно ключевое применение, позволяющее обнаруживать аномальный внешний вид, поврежденные или неправильно сформированные упаковки и потенциальные проблемы с целостностью. Наконец, принятие решений в режиме реального времени и обратная связь по процессу позволяют данным проверки поддерживать мониторинг производства, выявлять повторяющиеся проблемы качества и оптимизировать обработку и перемещение. Таким образом, ИИ эволюционирует из инструмента обнаружения дефектов в интегрированную систему, координирующую проверку, сортировку, контроль упаковки и автоматизированные реакции процесса [84].
5.5. Оценка безопасности пищевых продуктов, загрязнения и качества, связанного с производственным процессом.
Искусственный интеллект (ИИ), компьютерное зрение и передовые сенсорные технологии расширяют возможности контроля качества пищевых продуктов, выходя за рамки традиционной оценки качества и включая обнаружение посторонних предметов, идентификацию загрязнений, обнаружение фальсификации, мониторинг порчи и распознавание дефектов обработки. В то время как RGB-изображения позволяют выявлять видимые аномалии, гиперспектральная визуализация (ГСИ), тепловизионная съемка и другие спектральные методы предоставляют дополнительную информацию о составе пищевых продуктов, загрязнении и порче, поддерживая более комплексный неразрушающий контроль при интеграции с машинным обучением (МО) и глубоким обучением (ГО) [28, 80, 85].
Обнаружение посторонних предметов является прямым применением компьютерного зрения на основе ГО в обеспечении безопасности пищевых продуктов. Усовершенствованная модель YOLOv8, разработанная для обнаружения мелких посторонних предметов в высушенном на солнце зеленом чае Пуэр, достигла точности 98,35% [86]. Образцы чая были собраны в районе Симао провинции Юньнань в период с марта по апрель 2024 года. Однако исследование не предоставляет достаточной информации о точном размере тестового набора, распределении по классам или условиях получения изображений, чтобы оценить потенциальное влияние дисбаланса классов и вариаций условий съемки на заявленную производительность.
Поэтому заявленную точность следует интерпретировать как производительность на уровне модели, а не как доказательство подтвержденной обобщаемости в различных производственных условиях. Для этого типа визуального осмотра на наличие посторонних предметов важны также полнота (чувствительность) и эффективность обнаружения для объектов разных размеров, поскольку одна только точность не указывает, сколько загрязнений может быть пропущено. Тепловизионная съемка и глубокое обучение также могут выявлять поверхностные загрязнения, которые трудно различить визуально.
Для обнаружения загрязнений хлеба облегченная модель YOLOv11n достигла mAP50–95 0,607 и времени вывода около 3 мс на изображение [66]. Аналогично, в исследовании обнаружения плесени на основе YOLOv5 использовалось 2050 изображений, включая 850, собранных в лаборатории, и 1200, полученных из онлайн-источников. Наличие плесени было подтверждено с использованием официального метода AOAC 997.02. Модель достигла точности 98,10%, полноты 100% и средней точности 99,60% на более чем 100 ранее не встречавшихся изображениях [87]. Точное количество и классовый состав этих тестовых изображений не сообщались.
Кроме того, набор данных состоял из изображений продуктов, пораженных плесенью, без четко задокументированной отдельной контрольной группы без плесени. 850 лабораторных изображений были получены в университетской лаборатории авторов с помощью камеры GoPro HERO 9, хотя конкретные настройки освещения и получения изображений не были указаны. Однако исследование касалось обнаружения видимой плесени, а не идентификации видов грибов или количественного определения микотоксинов [87]. Обнаружение фальсификации часто требует информации, выходящей за рамки внешнего вида. HSI фиксирует спектральные сигнатуры, связанные с составом пищевых продуктов, что позволяет моделям машинного обучения идентифицировать примеси, которые могут быть визуально неразличимы.
В исследовании, основанном на гиперспектральном анализе (ГСИ), было изучено 450 подготовленных образцов, включая 50 эталонных образцов (10 образцов чистого молока и по 10 образцов каждого из четырех чистых примесей) и 400 образцов фальсифицированного молока (по 100 образцов каждой примеси: борной кислоты, салициловой кислоты, глюкозы и формалина), приготовленных с содержанием примесей от 4% до 48%. Спектральные изображения были получены с помощью камеры Specim FX-10 (Specim, Spectral Imaging Ltd., Оулу, Финляндия) (397–1003 нм) в контролируемых лабораторных условиях, с тремя галогенными лампами, расстоянием от камеры до образца 15 см, скоростью платформы 11,72 мм/с, частотой кадров 50 Гц и временем экспозиции 16 мс.
Модель OVO-LDA достигла 100% точности валидации, также были оценены точность, полнота, F1-мера, каппа и MCC. Однако, несмотря на то, что набор данных включал 49 классов, распределение выборок по классам в обучающей, тестовой и валидационной подгруппах не было четко указано. Поэтому потенциальное влияние дисбаланса классов на заявленные результаты валидации не может быть в полной мере оценено. Использование подготовленных фальсифицированных образцов также ограничивает выводы относительно обобщения на коммерческие образцы молока [6, 7, 33, 80, 88].
Оценивая изменения цвета, структуры поверхности и спектральных характеристик, контроль на основе ИИ может также выявлять нарушения обработки, такие как чрезмерное подрумянивание, пригорание и недостаточная обработка. При интеграции с машинным обучением или глубоким обучением, HSI может классифицировать условия обработки и выявлять аномальные состояния качества до того, как продукция перейдет к следующим этапам [13, 28, 31, 85]. Наконец, стандартный искусственный интеллект может поддерживать прогнозный мониторинг качества, объединяя данные изображений, спектроскопии и датчиков для оценки ухудшения качества и прогнозирования оставшегося срока годности. Такой подход расширяет возможности контроля от обнаружения текущих дефектов до прогнозирования изменений качества, позволяя оперативно принимать решения на всех этапах обработки, хранения и распределения [11, 26, 27, 60, 89].
6. Интеграция и промышленное внедрение
6.1. Мультимодальное зондирование и слияние данных
Растущая сложность оценки качества и безопасности пищевых продуктов приводит к переходу от контроля с использованием одного датчика к многомодальному анализу и слиянию данных. RGB-изображения позволяют зафиксировать внешний вид продукта, цвет, форму и видимые дефекты. В отличие от них, гиперспектральная визуализация (HSI), ближнеинфракрасная (NIR) спектроскопия, тепловизионная съемка и другие датчики процесса предоставляют дополнительную информацию о составе, температуре, загрязнении и условиях обработки. Интеграция этих разнородных источников данных с машинным обучением (ML) и глубоким обучением (DL) может, следовательно, обеспечить более полное представление о качестве пищевых продуктов, чем любой отдельный метод измерения [90, 91]. Общая схема этого перехода показана на рисунке 5 , где информация из нескольких методов измерения собирается, интегрируется с помощью стратегий слияния данных и анализируется с использованием многомодального ИИ для принятия решений о качестве и безопасности.
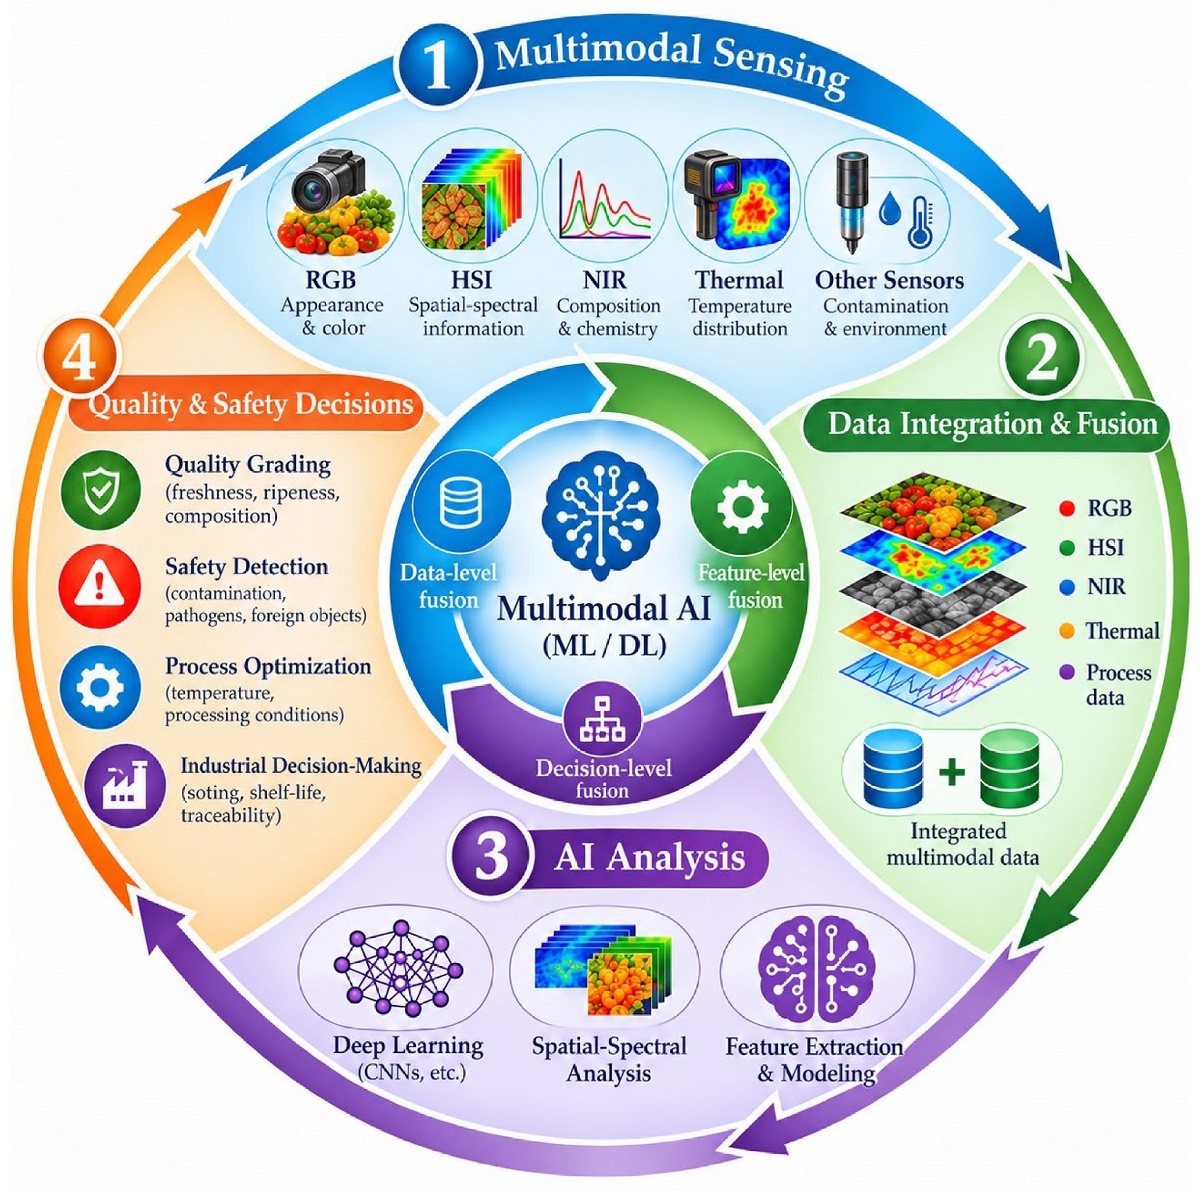
Рисунок 5. Многомодальная система сбора данных и слияния данных на основе ИИ для интеллектуальной проверки качества и безопасности пищевых продуктов и принятия решений в промышленности; рисунок создан с помощью ChatGPT (GPT-5, OpenAI).
Одна из важных конфигураций сочетает RGB и гиперспектральную визуализацию, интегрируя визуальную информацию высокого разрешения с пространственно-спектральными характеристиками [27]. DL также может восстанавливать гиперспектральную информацию из RGB-изображений, потенциально снижая сложность оборудования и стоимость систем спектрального контроля [6]. Аналогично, сочетание RGB, HSI и NIR обеспечивает дополнительную информацию о внешнем виде продукта и его химическом составе.
Особенно актуальным примером для переработанных пищевых продуктов является многомодальная оценка пасты чили с использованием HSI, спектроскопии NIR и физико-химических измерений. Полученная модель глубокого обучения достигла значений R² 0,9554–0,9826 для четырех показателей качества, демонстрируя потенциал многомодального слияния для неразрушающего прогнозирования качества [36]. Помимо визуализации и спектроскопии, компьютерное зрение может интегрировать тепловые и другие технологические датчики для получения дополнительной информации о распределении температуры, загрязнении, условиях окружающей среды и отклонениях в процессе. Такое кросс-модальное зондирование может улучшить характеристику сложных качественных атрибутов, которые невозможно адекватно описать с помощью одной лишь обычной визуальной информации [90, 91].
Эффективность этих систем зависит от соответствующих стратегий слияния данных с датчиков, которые могут работать на уровне данных, признаков или решений. Слияние на уровне признаков особенно привлекательно для приложений ИИ, поскольку представления, извлеченные независимо из разных модальностей, могут быть интегрированы перед окончательным прогнозом. Недавние исследования показывают, что многомодальное слияние может повысить надежность и общую производительность оценки качества и безопасности пищевых продуктов, хотя синхронизация, размерность, калибровка и вычислительные требования остаются важными проблемами [79].
Важным новым направлением является пространственно-спектральное слияние данных, при котором пространственное распределение атрибута качества анализируется вместе с его спектральными характеристиками. Такой подход может предоставить информацию не только о наличии изменения качества, но и о его местоположении и, возможно, о его химической или физической природе. Для извлечения и интеграции этой информации все чаще исследуются архитектуры на основе CNN и другие архитектуры глубокого обучения [77].
6.2. Контроль качества в режиме реального времени с использованием ИИ и интеллектуальные технологические линии.
Системы контроля качества продуктов питания в режиме реального времени обычно используют камеры или другие датчики, расположенные вдоль конвейерных производственных линий, для высокоскоростной съемки продукции. Получение изображений должно быть синхронизировано с движением продукта для обеспечения надежного контроля и отслеживания отдельных предметов. Затем модели обнаружения и классификации на основе ИИ могут выявлять дефекты, аномальный внешний вид, посторонние материалы и проблемы, связанные с упаковкой. Достижения в области облегченных архитектур обнаружения объектов сделали возможным развертывание этих систем в условиях промышленной скорости и вычислительных ограничений [51].
Периферийные вычисления дополнительно поддерживают контроль в реальном времени, позволяя выполнять вывод ИИ на промышленных компьютерах, встроенных процессорах или периферийных устройствах, расположенных рядом с контрольным оборудованием. Локальная обработка уменьшает задержки связи, позволяя быстро принимать решения о необходимости отбраковки или перенаправления продукции. По этой причине легковесные модели и эффективные архитектуры вывода важны для их практического использования в промышленных условиях [81].
Результаты контроля могут использоваться для управления автоматизированными системами отбраковки, сортировки и классификации. Пневматические приводы или механические устройства для удаления дефектной продукции могут удалять дефектные изделия, а роботы могут обрабатывать, позиционировать, захватывать и упаковывать продукцию в соответствии с решениями, сгенерированными ИИ [83]. Системы машинного зрения также могут проверять упаковочные линии на наличие ошибок в маркировке, дефектов герметизации, неправильного размещения продукции и других видимых аномалий. Например, методы на основе ИИ были исследованы для обнаружения утечек и проблем, связанных с целостностью, в упаковке пищевых продуктов в модифицированной атмосфере, что расширяет автоматизированный контроль до качества упаковки [92].
Контроль в режиме реального времени также может поддерживать замкнутый цикл контроля качества, когда результаты передаются обратно в производственные операции, а не используются исключительно для принятия или отклонения отдельных продуктов. Непрерывный мониторинг может выявлять изменения в условиях обработки, производительности оборудования или характеристиках продукта, что позволяет принимать корректирующие меры до того, как проблемы с качеством станут широко распространены. Таким образом, объединение данных датчиков, анализа ИИ, решений по контролю и корректировки процесса является важным шагом на пути к более интеллектуальным системам пищевой промышленности [82].
6.3. От лабораторного к промышленному масштабу
Несмотря на достижения в области контроля качества пищевых продуктов на основе ИИ, переход от лабораторных испытаний к надежному промышленному использованию остается сложной задачей. Многие исследования основаны на контролируемых условиях визуализации, ограниченных наборах данных и конкретных типах продукции, в то время как производственные линии включают переменное освещение, разнообразие продукции, высокие скорости обработки и ограничения существующего оборудования.
В результате высокая лабораторная точность не всегда приводит к надежной работе в реальных условиях эксплуатации [10, 82]. Основные препятствия связаны с вычислительными требованиями, ограничениями данных и системной интеграцией (таблица 5). Контроль в реальном времени требует быстрой обработки и подходящего оборудования без ущерба для точности. Сложные модели глубокого обучения могут быть вычислительно требовательными, что делает оптимизацию моделей, граничные вычисления и совместное проектирование аппаратного и программного обеспечения важными для промышленного внедрения. Системы также должны оставаться надежными, несмотря на изменения освещения, температуры, ориентации продукта, условий обработки и конфигурации оборудования [84].
Таблица 5. Ключевые проблемы переноса методов контроля качества продуктов питания на основе ИИ из лабораторных исследований в промышленное внедрение.
| Задание | Требования промышленности | Ключевое значение |
|---|---|---|
| Обработка и вычисления | Высокоскоростной вывод данных и подходящее оборудование. | Легковесные и оптимизированные модели ИИ |
| Данные и обобщение | Разнообразные наборы данных, отражающие реальные условия производства. | Надежная система обучения и внешняя проверка достоверности данных. |
| Изменчивость окружающей среды | Стабильная работа в изменяющихся условиях эксплуатации. | Надежная предварительная обработка и адаптация модели |
| Масштабируемость и стоимость | Экономически целесообразное внедрение в производственных масштабах. | Оптимизация соотношения затрат и производительности |
| Системная интеграция | Совместимость с существующим производственным оборудованием | Взаимодействующие промышленные архитектуры |
| Валидация и поддержка | Долгосрочный мониторинг производительности и обновление модели. | Непрерывная проверка и поддержка модели. |
Качество набора данных и обобщающая способность модели представляют собой еще одну проблему. Промышленные наборы данных должны охватывать различные партии продукции, разновидности, условия обработки, скорости производства и условия эксплуатации. Ограниченные или нестандартизированные наборы данных могут снизить воспроизводимость и переносимость, в то время как различия между условиями обучения и развертывания могут ослабить производительность модели. Недавние обзоры подчеркивают необходимость более крупных и разнообразных наборов данных и надежных стратегий валидации [79].
Масштабируемость и стоимость также влияют на промышленное внедрение. Расширение успешного лабораторного прототипа до нескольких камер, датчиков, вычислительных блоков, роботов и производственных линий может потребовать значительных инвестиций. Поэтому практическая реализация зависит от баланса между точностью обнаружения и скоростью обработки с затратами на оборудование, энергопотреблением, техническим обслуживанием и ожидаемыми производственными преимуществами [10, 84].
Ключевым ограничением при переносе результатов лабораторных исследований в промышленные приложения является то, что производительность модели в контролируемых условиях может не сохраняться в реальных условиях производственной линии. Изменения характеристик продукта, освещения, скорости обработки и условий эксплуатации могут влиять на надежность контроля. Поэтому промышленная валидация в реалистичных производственных условиях необходима, прежде чем рассматривать эти системы как подходящие для рутинного контроля качества.
7. Пробелы в исследованиях и направления дальнейших исследований
7.1. Существующие пробелы в исследованиях
Несмотря на то, что исследования в области инспекции пищевых продуктов на основе ИИ быстро развиваются, существенные пробелы по-прежнему ограничивают надежность, обобщаемость и применимость существующих систем в промышленности. Одним из ключевых ограничений является доступность и разнообразие наборов данных, поскольку большая часть исследований опирается на относительно небольшие наборы данных, собранные в контролируемых лабораторных условиях. Эти наборы данных могут не отражать различия в сырье, рецептурах, условиях обработки, партиях продукции и производственных настройках [10, 93].
Отсутствие общих наборов данных и методов оценки еще больше усложняет сравнение результатов между исследованиями. Различия в получении изображений, освещении, конфигурации датчиков, аннотации, разделении данных и показателях производительности могут препятствовать воспроизводимости. Кроме того, многие модели тестируются на внутренних тестовых наборах без независимой проверки. Следовательно, необходимы стандартизированные контрольные показатели и стандарты отчетности для обеспечения достоверного сравнения пищевых продуктов и задач инспекции.
Еще одна трудность заключается в ограниченной межпродуктовой и межпроизводственной валидации. Модели, созданные для конкретного типа пищевых продуктов, производственной партии или технологии визуализации, могут работать не так надежно в различных условиях из-за смещения предметной области. В контроле пищевых продуктов это может быть результатом изменений в рецептуре, представлении продукта, освещении, оборудовании, условиях обработки или характеристиках датчиков.
Гиперспектральные данные со смещением предметной области использовались для обнаружения фальсификации сухого верблюжьего молока, а адаптация предметной области использовалась для переноса моделей с сырых на обжаренные кофейные зерна [94, 95]. Поэтому общность и устойчивость модели остаются важными темами исследований. В реальных производственных условиях различия в освещении, температуре, влажности, ориентации продукта и скорости обработки могут изменить производительность модели. Будущие исследования должны сосредоточиться на внешней валидации, адаптивности предметной области и трансферном обучении, а не полагаться на случайное разделение на обучающую и тестовую выборки [84].
Еще одним ключевым аспектом является объяснимость, особенно когда отбраковка продукта или вмешательство в процесс основаны на прогнозах ИИ. Объяснимый ИИ (XAI) может выделять визуальные области, спектральные полосы или атрибуты, которые определяют прогнозы, повышая прозрачность и поддерживая отладку модели и уверенность пользователя [61]. Интерпретируемость также была определена как необходимое условие для практического применения в недавних оценках тестирования пищевых продуктов с использованием ИИ.
В целом, рассмотренные исследования показывают, что текущие исследования остаются фрагментарными в отношении технологий обработки изображений, методов ИИ и отдельных задач контроля пищевых продуктов. Необходимы дальнейшие усилия для создания более интегрированных систем контроля, поддерживаемых разнообразными наборами данных, стандартизированными процедурами проверки и тестированием в реалистичных промышленных условиях. Устранение этих пробелов имеет важное значение для повышения надежности и практической переносимости систем контроля пищевых продуктов на основе компьютерного зрения.
7.2. Новые технологии искусственного интеллекта и сенсорных технологий
В будущем системы контроля качества пищевых продуктов, вероятно, выйдут за рамки стандартной классификации на основе сверточных нейронных сетей (CNN) и перейдут к более интегрированным, адаптивным и эффективным с точки зрения данных подходам. Новые направления включают многомодальный ИИ, слияние данных с нескольких датчиков, граничные вычисления, машинное зрение на основе трансформеров, самообучение и улучшенное спектроскопическое зондирование, что может повысить надежность, масштабируемость и информативность контроля [3, 10, 12, 82, 90].
Многомодальный ИИ и слияние данных с нескольких датчиков особенно интересны, поскольку качество пищевых продуктов — это многоатрибутная взаимодополняющая задача. Объединение данных RGB, гиперспектральных, ближнеинфракрасных (NIR), тепловых и связанных с процессом данных может предоставить информацию о внешнем виде, составе, загрязнении и условиях обработки [28, 33, 35, 37]. В литературе установлена значимость мультимодального слияния для прогнозирования качества пищевых продуктов [34], а в обзорных статьях слияние данных, признаков и решений определено как важное направление для интеллектуальных систем контроля [38, 91]. Модели машинного зрения на основе трансформеров могут улавливать дальние связи в изображениях и дополнять сверточные нейронные сети при оценке разнообразных продуктов и сложных дефектных паттернов [49, 68]. Между тем, облегченные архитектуры глубокого обучения и периферийный ИИ становятся все более важными для промышленного контроля, где низкая задержка, ограниченные вычислительные ресурсы и непрерывная работа имеют решающее значение [51, 70, 81, 82, 83].
Самостоятельное обучение, обучение с малым количеством примеров и обучение без примеров могут снизить зависимость от больших наборов данных с ручной аннотацией, что особенно актуально, поскольку сбор и маркировка разнообразных изображений дефектов для различных продуктов и предприятий может быть дорогостоящим и трудоемким процессом [93]. Однако доказательства эффективности этих подходов различаются. Метод самообучения с использованием гиперспектральных данных был оценен для обнаружения фальсификации пищевых продуктов в условиях несбалансированных данных, предоставляя прямые, но специфичные для задачи доказательства эффективности инспекции пищевых продуктов [96].
В сравнении с этим, подходы с малым количеством примеров и обучение без примеров позволяют адаптировать модели к новым категориям продуктов, используя ограниченное количество размеченных примеров. Тем не менее, доказательства эффективности в инспекции переработанных пищевых продуктов остаются ограниченными и пока не подтверждают надежную переносимость между типами продуктов, партиями или предприятиями [94, 95, 97]. Ключевые препятствия включают в себя небольшие или нерепрезентативные эталонные наборы данных, сдвиг предметной области между рецептурами, партиями, системами визуализации и условиями обработки, а также ограниченную внешнюю валидацию с использованием независимых производственных данных. Ожидается, что объяснимый ИИ также будет способствовать принятию более прозрачных решений в области качества и безопасности путем выявления визуальных или спектральных доказательств, лежащих в основе прогнозов модели, что облегчит принятие оператором, отладку модели и оценку регулирующих органов [61].
Достижения в области гиперспектрального ИИ и спектроскопии с поддержкой ИИ позволяют проводить неразрушающий анализ химических и физико-химических свойств. Модели глубокого обучения могут выявлять сложные взаимосвязи между спектральной информацией и качественными характеристиками [7, 77, 79, 80], а реконструкция гиперспектральных изображений может снизить требования к аппаратному обеспечению традиционных гиперспектральных систем [98]. Эти разработки могут способствовать более широкому внедрению спектрального контроля за пределами специализированных лабораторных условий [31, 33, 79].
Интеграция систем контроля с Интернетом вещей (IoT) и цифровыми двойниками может связать контроль качества продукции с мониторингом производства и оптимизацией процессов [82, 83]. Однако цифровые двойники остаются перспективной технологией в пищевой промышленности. Опубликованные исследования описывают приложения на уровне процессов и концептуальные основы, но свидетельства крупномасштабного промышленного внедрения и прямой интеграции с контролем качества продукции на основе машинного зрения остаются ограниченными [82, 83, 99].
Их надежная реализация требует непрерывной синхронизации между физическими системами обработки и их виртуальными представлениями, поддерживаемой точными данными датчиков и проверенными моделями. Другие препятствия включают совместимость данных, точность моделей, обновление в реальном времени, кибербезопасность, вычислительную инфраструктуру и стоимость внедрения.
Генеративный ИИ — это перспективное направление с потенциальными приложениями в генерации синтетических обучающих данных, расширении недостаточно представленных классов дефектов, интеграции мультимодальной информации и взаимодействии на естественном языке с системами контроля качества [12, 32, 82]. Ранние данные, специфичные для пищевой промышленности, включают использование StyleGAN2 для генерации псевдодефектных изображений конфет для решения проблемы дисбаланса классов в конвейере обнаружения дефектов на основе YOLO [ 100 ].
Это концептуальное доказательство расширения данных, а не свидетельство широкой промышленной готовности или автономного контроля качества. Надежность таких приложений зависит от того, представляют ли сгенерированные образцы фактические характеристики дефектов и изменчивость производства. Ключевые препятствия включают несоответствие синтетических и реальных данных, артефакты генерации, неадекватное представление редких или ранее не встречавшихся дефектов и необходимость проверки с помощью независимых реальных образцов. Более продвинутые приложения, включая мультимодальное рассуждение и взаимодействие на естественном языке, остаются на стадии исследования в области контроля качества пищевых продуктов.
7.3. Перспективы развития промышленности в будущем
Разработка интеллектуальных линий обработки пищевых продуктов, сочетающих системы машинного зрения, датчики, периферийный и облачный ИИ, роботизированное оборудование, конвейеры и системы управления процессами, является ключевой задачей отрасли. Такие системы могут автоматизировать сортировку, калибровку, отбраковку и обработку, а также связывать результаты проверки с переменными процесса для выявления нарушений и облегчения корректирующих мер. Это позволит перевести контроль качества пищевых продуктов от обнаружения дефектов к управлению процессами на основе ИИ и прогнозируемому управлению качеством [81, 82, 83].
Интеграция IoT с периферийными и облачными вычислениями может еще больше повысить промышленное взаимодействие. Периферийные устройства могут обеспечить принятие решений о проверке и отбраковке с низкой задержкой, в то время как централизованные системы могут хранить данные, обучать модели, отслеживать производительность и предоставлять аналитику по всем производственным линиям [82, 83].
В пищевой промышленности цифровые двойники в настоящее время следует рассматривать как новый подход к поддержке принятия решений и оптимизации процессов, а не как рутинный компонент коммерческих линий контроля качества. Использование этих технологий в замкнутом контуре контроля качества зависит от проверенных моделей процессов, непрерывной синхронизации между физической производственной линией и ее виртуальным представлением, надежного мониторинга и интеграции с существующими системами управления и информации.
Качество данных и совместимость, точность модели и частота обновления, кибербезопасность, вычислительная инфраструктура и стоимость внедрения остаются важными препятствиями для более широкого промышленного внедрения [82, 83, 99]. Вместе эти технологии могут обеспечить замкнутый контур производства, где результаты контроля используются для адаптации процессов и предотвращения ухудшения качества, а не только для обнаружения ошибок после производства [81, 82, 83].
Интеллектуальный контроль также может способствовать устойчивому развитию за счет улучшения сортировки и классификации, сокращения отходов продукции и более раннего обнаружения отклонений в процессе. Управление качеством на основе ИИ может сократить пищевые отходы и повысить эффективность работы за счет минимизации бракованной продукции, доработок и утилизации. Однако преимущества зависят от области применения и производственной системы [3, 10, 82, 83].
8. Выводы
Искусственный интеллект и компьютерное зрение продвинули контроль качества пищевых продуктов благодаря обнаружению дефектов, классификации продукции, сегментации, оценке качества, прогнозированию состава и оценке загрязнений. В сочетании с RGB, мультиспектральной, гиперспектральной, ближнеинфракрасной и тепловой съемкой эти методы предлагают неразрушающие инструменты для оценки качества и безопасности, а также для автоматизированного контроля производственных линий.
Однако промышленное применение по-прежнему ограничено недостаточным разнообразием наборов данных, недостаточной внешней проверкой, изменением предметной области, переменными условиями эксплуатации, вычислительными требованиями, а также проблемами интеграции систем и нормативного одобрения. Следовательно, высокие показатели, зафиксированные в лабораторных условиях, не обязательно свидетельствуют о надежной работе в промышленности.
В дальнейшем следует отдавать приоритет репрезентативным наборам данных, охватывающим разнообразные продукты и условия обработки, независимой проверке в реалистичных производственных условиях и внедрению эффективных моделей, интегрированных с существующими системами обработки и управления. Для обеспечения готовности к регулированию также необходимы объяснимые решения, отслеживаемые записи проверок и стандартизированная оценка моделей. Эти приоритеты позволяют достичь целей обзора, объединяя технологии визуализации, оценку на основе ИИ, приложения для обеспечения качества и безопасности пищевых продуктов и промышленное внедрение.
Сокращения
| Аббревиатура или название модели | Полный термин или описание |
|---|---|
| ASFF | Адаптивное пространственное слияние признаков (Adaptive spatial feature fusion) |
| CBAM | Модуль внимания свёрточного блока (Convolutional block attention module) |
| CNN | Свёрточная нейронная сеть (Convolutional neural network) |
| DenseNet | Плотно связанная свёрточная сеть (Densely connected convolutional network) |
| Faster R-CNN | Ускоренная свёрточная нейронная сеть на основе регионов (Faster region-based convolutional neural network) |
| EfficientNet | Эффективная архитектура свёрточной нейронной сети (Efficient convolutional neural network architecture) |
| FPN | Пирамидальная сеть признаков (Feature pyramid network) |
| GC-YOLOv10n | Облегчённая двухголовая модель YOLOv10 nano, включающая модули Ghost_Bottleneck и C2fCIB |
| LDA | Линейный дискриминантный анализ (Linear discriminant analysis) |
| MobileNet | Облегчённая архитектура свёрточной нейронной сети для мобильных и встраиваемых систем |
| OVO-LDA | Линейный дискриминантный анализ по принципу «один против одного» (One-versus-one linear discriminant analysis) |
| PANet | Сеть агрегации путей (Path aggregation network) |
| ResNet | Остаточная нейронная сеть (Residual network) |
| RF | Случайный лес (Random forest) |
| SSD | Однопроходный детектор с несколькими рамками (Single Shot MultiBox Detector) |
| StyleGAN2 | Генеративно-состязательная сеть на основе стилей, версия 2 (Style-based generative adversarial network, version 2) |
| SVM | Метод опорных векторов (Support vector machine) |
| SVR | Регрессия опорных векторов (Support vector regression) |
| U-Net | U-образная архитектура свёрточной нейронной сети для сегментации изображений |
| VGG | Сеть группы визуальной геометрии (Visual Geometry Group network) |
| ViT; ViTs | Визуальный трансформер; визуальные трансформеры (Vision Transformer; Vision Transformers) |
| XceptionNet | Экстремальная сеть Inception (Extreme Inception network) |
| YOLO | «Смотришь только один раз» — семейство алгоритмов детекции объектов (You Only Look Once) |
| YOLOv5 | You Only Look Once, версия 5 |
| YOLOv8 | You Only Look Once, версия 8 |
| YOLOv9 | You Only Look Once, версия 9 |
| YOLOv10 | You Only Look Once, версия 10 |
| YOLOv10n | You Only Look Once, версия 10, вариант nano (облегчённая) |
| YOLOv11 | You Only Look Once, версия 11 |
| YOLOv11l | You Only Look Once, версия 11, вариант large (большая) |
| YOLOv11n | You Only Look Once, версия 11, вариант nano (облегчённая) |
Ссылки
- Brosnan, T.; Sun, D.W. Improving Quality Inspection of Food Products by Computer Vision––A Review. J. Food Eng. 2004, 61, 3–16. [Google Scholar] [CrossRef] [Scilit]
- Mavani, N.R.; Ali, J.M.; Othman, S.; Hussain, M.A.; Hashim, H.; Rahman, N.A. Application of Artificial Intelligence in Food Industry—A Guideline. Food Eng. Rev. 2022, 14, 134–175. [Google Scholar] [CrossRef] [Scilit] [PubMed]
- Thapa, A.; Nishad, S.; Biswas, D.; Roy, S. A Comprehensive Review on Artificial Intelligence Assisted Technologies in Food Industry. Food Biosci. 2023, 56, 103231. [Google Scholar] [CrossRef] [Scilit]
- Zhu, L.; Spachos, P.; Pensini, E.; Plataniotis, K.N. Deep Learning and Machine Vision for Food Processing: A Survey. Curr. Res. Food Sci. 2021, 4, 233–249. [Google Scholar] [CrossRef] [Scilit] [PubMed]
- Zhou, L.; Zhang, C.; Liu, F.; Qiu, Z.; He, Y. Application of Deep Learning in Food: A Review. Compr. Rev. Food Sci. Food Saf. 2019, 18, 1793–1811. [Google Scholar] [CrossRef] [Scilit] [PubMed]
- Saha, D.; Manickavasagan, A. Machine Learning Techniques for Analysis of Hyperspectral Images to Determine Quality of Food Products: A Review. Curr. Res. Food Sci. 2021, 4, 28–44. [Google Scholar] [CrossRef] [Scilit] [PubMed]
- Gul, N.; Muzaffar, K.; Shah, S.Z.A.; Assad, A.; Makroo, H.A.; Dar, B.N. Deep Learning Hyperspectral Imaging: A Rapid and Reliable Alternative to Conventional Techniques in the Testing of Food Quality and Safety. Qual. Assur. Saf. Crops Foods 2024, 6, 78–97. [Google Scholar] [CrossRef] [Scilit]
- Olakanmi, S.J.; Jayas, D.S.; Paliwal, J. Applications of Imaging Systems for the Assessment of Quality Characteristics of Bread and Other Baked Goods: A Review. Compr. Rev. Food Sci. Food Saf. 2023, 22, 1817–1838. [Google Scholar] [CrossRef] [Scilit] [PubMed]
- Shi, Y.; Wang, X.; Borhan, M.S.; Young, J.; Newman, D.; Berg, E.; Sun, X. A Review on Meat Quality Evaluation Methods Based on Non-Destructive Computer Vision and Artificial Intelligence Technologies. Food Sci. Anim. Resour. 2021, 41, 563–588. [Google Scholar] [CrossRef] [Scilit] [PubMed]
- Saha, D.; Padhiary, M.; Chandrakar, N. AI Vision and Machine Learning for Enhanced Automation in Food Industry: A Systematic Review. Food Humanit. 2025, 4, 100587. [Google Scholar] [CrossRef] [Scilit]
- Liakos, K.G.; Athanasiadis, V.; Bozinou, E.; Lalas, S.I. Machine Learning for Quality Control in the Food Industry: A Review. Foods 2025, 14, 3424. [Google Scholar] [CrossRef] [Scilit] [PubMed]
- Ge, Y.; Liu, H.; Wang, Q.; Jiang, S.; Zhang, Y.; Ma, X.; Zhang, J.; Ma, W.; Bai, S.; Liu, Y. Deep Learning in Food Quality and Safety Management: A Review of Architectures, Applications, and Future Directions. Curr. Res. Food Sci. 2026, 13, 101495. [Google Scholar] [CrossRef] [Scilit] [PubMed]
- Feng, Y.Z.; Sun, D.W. Application of Hyperspectral Imaging in Food Safety Inspection and Control: A Review. Crit. Rev. Food Sci. Nutr. 2012, 52, 1039–1058. [Google Scholar] [CrossRef] [Scilit] [PubMed]
- Patel, K.K.; Kar, A.; Jha, S.N.; Khan, M.A. Machine Vision System: A Tool for Quality Inspection of Food and Agricultural Products. J. Food Sci. Technol. 2012, 49, 123–141. [Google Scholar] [CrossRef] [Scilit] [PubMed]
- Meenu, M.; Kurade, C.; Neelapu, B.C.; Kalra, S.; Ramaswamy, H.S.; Yu, Y. A Concise Review on Food Quality Assessment Using Digital Image Processing. Trends Food Sci. Technol. 2021, 118, 106–124. [Google Scholar] [CrossRef] [Scilit]
- Palumbo, M.; Cefola, M.; Pace, B.; Attolico, G.; Colelli, G. Computer Vision System Based on Conventional Imaging for Non-Destructively Evaluating Quality Attributes in Fresh and Packaged Fruit and Vegetables. Postharvest Biol. Technol. 2023, 200, 112332. [Google Scholar] [CrossRef] [Scilit]
- Bhargava, A.; Bansal, A. Fruits and Vegetables Quality Evaluation Using Computer Vision: A Review. J. King Saud Univ. Comput. Inf. Sci. 2021, 33, 243–257. [Google Scholar] [CrossRef] [Scilit]
- Pu, Y.-Y.; Feng, Y.-Z.; Sun, D.-W. Recent Progress of Hyperspectral Imaging on Quality and Safety Inspection of Fruits and Vegetables: A Review. Compr. Rev. Food Sci. Food Saf. 2015, 14, 176–188. [Google Scholar] [CrossRef] [Scilit] [PubMed]
- Yang, C.; Guo, Z.; Barbin, D.F.; Dai, Z.; Watson, N.; Povey, M.; Zou, X. Hyperspectral Imaging and Deep Learning for Quality and Safety Inspection of Fruits and Vegetables: A Review. J. Agric. Food Chem. 2025, 73, 10019–10035. [Google Scholar] [CrossRef] [Scilit] [PubMed]
- Nicolaï, B.M.; Defraeye, T.; De Ketelaere, B.; Herremans, E.; Hertog, M.L.A.T.M.; Saeys, W.; Torricelli, A.; Vandendriessche, T.; Verboven, P. Nondestructive Measurement of Fruit and Vegetable Quality. Annu. Rev. Food Sci. Technol. 2014, 5, 285–312. [Google Scholar] [CrossRef] [Scilit] [PubMed]
- Zhao, Z.; Wang, R.; Liu, M.; Bai, L.; Sun, Y. Application of Machine Vision in Food Computing: A Review. Food Chem. 2025, 463, 141238. [Google Scholar] [CrossRef] [Scilit] [PubMed]
- Zheng, C.; Sun, D.W.; Zheng, L. Recent developments and applications of image features for food quality evaluation and inspection—A review. Trends Food Sci. Technol. 2006, 17, 642–655. [Google Scholar] [CrossRef] [Scilit]
- Du, C.J.; Sun, D.W. Learning techniques used in computer vision for food quality evaluation: A review. J. Food Eng. 2006, 72, 39–55. [Google Scholar] [CrossRef] [Scilit]
- Niu, C.; Ying, X.; Pei, G.; Hu, M.; Zhai, G. Review of the Deep Learning for Food Image Processing. J. Agric. Biol. Eng. 2024, 17, 15–30. [Google Scholar] [CrossRef] [Scilit]
- Li, Y.; Feng, X.; Liu, Y.; Han, X. Apple Quality Identification and Classification by Image Processing Based on Convolutional Neural Networks. Sci. Rep. 2021, 11, 16618. [Google Scholar] [CrossRef] [Scilit] [PubMed]
- Fu, S.; Wu, Z. Deep Learning for Food Quality Assessment and Shelf-Life Prediction: A Systematic Review of Modeling Paradigms. Food Rev. Int. 2026, 1–34. [Google Scholar] [CrossRef] [Scilit]
- Ma, J.; Sun, D.W.; Pu, H.; Cheng, J.H.; Wei, Q. Advanced Techniques for Hyperspectral Imaging in the Food Industry: Principles and Recent Applications. Annu. Rev. Food Sci. Technol. 2019, 10, 197–220. [Google Scholar] [CrossRef] [Scilit] [PubMed]
- Feng, Y.; Zhang, X.; Liu, J.; Yuan, Z.; Gao, S.; Shi, J. Advancing Food Safety and Quality Assessment: A Comprehensive Review of Non-destructive Analytical Technologies. Anal. Methods 2025, 17, 4697–4717. [Google Scholar] [CrossRef] [Scilit] [PubMed]
- Su, W.H.; Sun, D.W. Multispectral Imaging for Plant Food Quality Analysis and Visualization. Compr. Rev. Food Sci. Food Saf. 2018, 17, 220–239. [Google Scholar] [CrossRef] [Scilit] [PubMed]
- Kaushal, S.; Tammineni, D.K.; Rana, P.; Sharma, M.; Sridhar, K.; Chen, H.H. Computer Vision and Deep Learning-based Approaches for Detection of Food Nutrients/Nutrition: New insights and advances. Trends Food Sci. Technol. 2024, 146, 104408. [Google Scholar] [CrossRef] [Scilit]
- Sun, D.W.; Pu, H.; Yu, J. Applications of Hyperspectral Imaging Technology in the Food Industry. Nat. Rev. Electr. Eng. 2024, 1, 251–263. [Google Scholar] [CrossRef] [Scilit]
- Yang, H.; Jiao, W.; Zouyi, L.; Diao, H.; Xia, S. Artificial Intelligence in the Food Industry: Innovations and Applications. Discov. Artif. Intell. 2025, 5, 60. [Google Scholar] [CrossRef] [Scilit]
- Patel, D.; Bhise, S.; Kapdi, S.S.; Bhatt, T. Non-destructive Hyperspectral Imaging Technology to Assess the Quality and Safety of Food: A review. Food Prod. Process. Nutr. 2024, 6, 69. [Google Scholar] [CrossRef] [Scilit]
- Ghonimy, M.; Alayouni, R.; Alshehry, G.; Barakat, H.; Ibrahim, M.M. Integrated Physical–Mechanical Characterization of Fruits for Enhancing Post-Harvest Quality and Handling Efficiency. Foods 2025, 14, 2521. [Google Scholar] [CrossRef] [Scilit] [PubMed]
- Ali, M.M.; Hashim, N.; Abd Aziz, S.; Lasekan, O. Emerging Non-destructive Thermal Imaging Technique Coupled with Chemometrics on Quality and Safety Inspection in Food and Agriculture. Trends Food Sci. Technol. 2020, 105, 176–185. [Google Scholar] [CrossRef] [Scilit]
- Li, M.; Lai, L.; Yuan, J.; Xu, Y.; Li, X.; Zhang, H.; Zhu, Q.; Xu, M.; Liu, Y.; Ding, W. Deep Learning-based Multimodal Fusion for Quality Prediction of Chili Paste using Hyperspectral Imaging and Near-infrared Spectroscopy. Food Chem. 2025, 493, 145712. [Google Scholar] [CrossRef] [Scilit] [PubMed]
- Wang, H.; Peng, J.; Xie, C.; Bao, Y.; He, Y. Fruit Quality Evaluation using Spectroscopy Technology: A Review. Sensors 2015, 15, 11889–11927. [Google Scholar] [CrossRef] [Scilit] [PubMed]
- Xiao, Y.; Li, Y.; Cui, G.; Zhang, H.; Zhang, W. A systematic Review of Multimodal Fusion Technologies for Food Quality and Safety Assessment: Recent Advances and Future Trends. Trends Food Sci. Technol. 2025, 164, 105277. [Google Scholar] [CrossRef] [Scilit]
- Olorunfemi, B.O.; Nwulu, N.I.; Adebo, O.A.; Kavadias, K.A. Advancements in Machine Visions for Fruit Sorting and Grading: A Bibliometric Analysis, Systematic Review, and Future Research Directions. J. Agric. Food Res. 2024, 16, 101154. [Google Scholar] [CrossRef] [Scilit]
- Wang, D.; Zhang, M.; Li, M.; Lin, J. Fruits and Vegetables Preservation Based on AI Technology: Research Progress and Application Prospects. Comput. Electron. Agric. 2024, 226, 109382. [Google Scholar] [CrossRef] [Scilit]
- Akter, T.; Bhattacharya, T.; Kim, J.H.; Kim, M.S.; Baek, I.; Chan, D.E.; Cho, B.K. A Comprehensive Review of External quality Measurements of Fruits and Vegetables using Nondestructive Sensing Technologies. J. Agric. Food Res. 2024, 15, 101068. [Google Scholar] [CrossRef] [Scilit]
- Niu, H.; Zhang, M.; Yu, Q.; Liu, Y. Status and trends of artificial intelligence in the R & D of future fruit & vegetable juice. Innov. Food Sci. Emerg. Technol. 2024, 97, 103796. [Google Scholar] [CrossRef] [Scilit]
- Tripathi, M.K.; Maktedar, D.D. A Role of Computer Vision in Fruits and Vegetables Among Various Horticulture Products of Agriculture Fields: A Survey. Inf. Process. Agric. 2020, 7, 183–203. [Google Scholar] [CrossRef] [Scilit]
- Nithya, R.; Santhi, B.; Manikandan, R.; Rahimi, M.; Gandomi, A.H. Computer Vision System for Mango Fruit Defect Detection using Deep Convolutional Neural Network. Foods 2022, 11, 3483. [Google Scholar] [CrossRef] [Scilit] [PubMed]
- Su, Q.; Kondo, N.; Al Riza, D.F.; Habaragamuwa, H. Potato Quality Grading Based on Depth Imaging and Convolutional Neural Network. J. Food Qual. 2020, 2020, 8815896. [Google Scholar] [CrossRef] [Scilit]
- Chuquimarca, L.E.; Vintimilla, B.X.; Velastin, S.A. A Review of External Quality Inspection for Fruit Grading Using CNN Models. Artif. Intell. Agric. 2024, 14, 1–20. [Google Scholar] [CrossRef] [Scilit]
- Ma, J.; Wan, Y.; Min, W.; Ma, Z.; Tan, L.; Jiang, S. Frontiers and Advances of Deep Learning-based Fruit and Vegetable Image Analysis. Comput. Electron. Agric. 2026, 241, 111256. [Google Scholar] [CrossRef] [Scilit]
- Tupan, J.M.; Rieuwpassa, F.; Setha, B.; Latuny, W.; Goesniady, S. A Deep Learning Approach to Automated Treatment Classification in Tuna Processing: Enhancing Quality Control in Indonesian Fisheries. Fishes 2025, 10, 75. [Google Scholar] [CrossRef] [Scilit]
- Siricharoen, P.; Tangsinmankong, S.; Yengsakulpaisal, S.; Bhukan, N.; Soingoen, W.; Lila, Y.; Jongaroontaprangsee, S.; Mairhofer, S. Tuna defect classification and grading using Twins transformer. J. Food Eng. 2025, 395, 112535. [Google Scholar] [CrossRef] [Scilit]
- Liu, G.; Zhang, S.; Wang, L.; Li, X.; Li, G. Research on Mechanical Automatic Food Packaging Defect Detection Model Based on Improved YOLOv5 Algorithm. PLoS ONE 2025, 20, e0321971. [Google Scholar] [CrossRef] [Scilit] [PubMed]
- Su, Z.; Tang, S.; Zhong, N. Advancing Real-Time Food Inspection: An Improved YOLOv10-Based Lightweight Algorithm for Detecting Tilapia Fillet Residues. Foods 2025, 14, 1772. [Google Scholar] [CrossRef] [Scilit] [PubMed]
- Duan, J.L.; Lai, L.Q.; Yang, Z.; Luo, Z.J.; Yuan, H.T. Multi-feature Language-image Model for Fruit Quality Image Classification. Comput. Electron. Agric. 2024, 227, 109462. [Google Scholar] [CrossRef] [Scilit]
- Ali, M.M.; Hashim, N. Development of Deep Learning Based User-friendly Interface for Fruit Quality Detection. J. Food Eng. 2024, 380, 112165. [Google Scholar] [CrossRef] [Scilit]
- Fawcett, T. An introduction to ROC analysis. Pattern Recognit. Lett. 2006, 27, 861–874. [Google Scholar] [CrossRef] [Scilit]
- Everingham, M.; Van Gool, L.; Williams, C.K.I.; Winn, J.; Zisserman, A. The PASCAL Visual Object Classes (VOC) challenge. Int. J. Comput. Vis. 2010, 88, 303–338. [Google Scholar] [CrossRef] [Scilit]
- Long, J.; Shelhamer, E.; Darrell, T. Fully Convolutional Networks for Semantic Segmentation. In 2015 IEEE Conference on Computer Vision and Pattern Recognition (CVPR); IEEE: Piscataway, NJ, USA, 2015; pp. 3431–3440. [Google Scholar] [CrossRef] [Scilit]
- Qian, L.; Li, D.; Niu, Q.; Huang, D.; Chang, L. Non-Destructive Monitoring of Netted Muskmelon Quality Based on Its External Phenotype Using Random Forest. PLoS ONE 2019, 14, e0221259. [Google Scholar] [CrossRef] [Scilit] [PubMed]
- Ercan, U.; Sonmez, I.; Kabaş, A.; Kabas, O.; Calık Zyambo, B.; Gölükcü, M.; Paraschiv, G. Quantitative Assessment of Brix in Grafted Melon Cultivars: A Machine Learning and Regression-Based Approach. Foods 2024, 13, 3858. [Google Scholar] [CrossRef] [Scilit] [PubMed]
- Felizzato, G.; Bagnulo, E.; Tapparo, G.; Botta, G.; Cordero, C.; Liberto, E.; Caratti, A. Methodological Challenges in Machine Learning and Deep Learning Applied to Food Analysis: A Critical Review. J. Chromatogr. A 2026, 1783, 467176. [Google Scholar] [CrossRef] [Scilit] [PubMed]
- Yu, J.; Pu, H.; Sun, D.W. Intelligent Non-invasive Testing of Food Quality: Advancing Accuracy and Efficiency Powered by Artificial Intelligence. Trends Food Sci. Technol. 2025, 166, 105357. [Google Scholar] [CrossRef] [Scilit]
- Arrighi, L.; de Moraes, I.A.; Zullich, M.; Simonato, M.; Barbin, D.F.; Barbon Junior, S. Explainable Artificial Intelligence Techniques for Interpretation of Food Models: A Review. Artif. Intell. Rev. 2026, 59, 176. [Google Scholar] [CrossRef] [Scilit]
- Wang, C.; Xiao, Z. Potato Surface Defect Detection Based on Deep Transfer Learning. Agriculture 2021, 11, 863. [Google Scholar] [CrossRef] [Scilit]
- Ch, R.; Karnati, N.V.; Pinjala, E.C.; Kothapalli, C. Ensuring Privacy Preservation for Various Plants Multi-product Disease Detection and Pesticides Recommendation Data using Inception v3. SN Comput. Sci. 2023, 5, 6. [Google Scholar] [CrossRef] [Scilit]
- Görgülü, A. Real-time Quality Analysis of Baked Goods Using Advanced Technologies. J. Food Eng. 2025, 388, 112359. [Google Scholar] [CrossRef] [Scilit]
- Kilci, O.; Eryesil, Y.; Koklu, M. Classification of Biscuit Quality with Deep Learning Algorithms. J. Food Sci. 2025, 90, e70379. [Google Scholar] [CrossRef] [Scilit] [PubMed]
- Raja, G.M.; Pathmanaban, P.; Selvaraju, P.; Vanaja, S. Bread Contamination Detection Using Deep Learning and Thermal Imaging. J. Food Eng. 2025, 400, 112639. [Google Scholar] [CrossRef] [Scilit]
- Kim, T.H.; Kim, A.N. Fused RGB and IR Image Based Deep Learning Detection of Dried Laver Bugak for Robotic Automation Systems. Sci. Rep. 2025, 15, 31732. [Google Scholar] [CrossRef] [Scilit] [PubMed]
- Tran, M.; Truong, S.; Fernandes, A.F.A.; Kidd, M.T.; Le, N. CarcassFormer: An End-to-End Transformer-Based Framework for Simultaneous Localization, Segmentation and Classification of Poultry Carcass Defect. Poult. Sci. 2024, 103, 103765. [Google Scholar] [CrossRef] [Scilit] [PubMed]
- Flores-Zuazo, L.E.; Paredes-Molina, E.A.; Carrera-Salas, E.A. Deep Learning-Based Quality Control System for Meat Products. Cogent Eng. 2025, 12, 2579705. [Google Scholar] [CrossRef] [Scilit]
- Rokhva, S.; Teimourpour, B.; Soltani, A.H. Computer Vision in the Food Industry: Accurate, Real-time, and Automatic Food Recognition with Pretrained MobileNetV2. Food Humanit. 2024, 3, 100378. [Google Scholar] [CrossRef] [Scilit]
- Liang, S.; Gu, Y. A Coarse-to-Fine Feature Aggregation Neural Network with a Boundary-Aware Module for Accurate Food Recognition. Foods 2025, 14, 383. [Google Scholar] [CrossRef] [Scilit] [PubMed]
- Alahmari, S.S.; Gardner, M.R.; Salem, T. Attention Guided Approach for Food Type and State Recognition. Food Bioprod. Process. 2024, 145, 1–10. [Google Scholar] [CrossRef] [Scilit]
- Putra, D.Z.A.; Rifai, A.P. Convolutional Neural Network for Ground Coffee Particle Size Classification. J. Mutu Pangan Indones. J. Food Qual. 2024, 11, 36–51. [Google Scholar] [CrossRef] [Scilit]
- Xiong, F.; Kühl, N.; Stauder, M. Designing a Computer-Vision-Based Artifact for Automated Quality Control: A Case Study in the Food Industry. Flex. Serv. Manuf. J. 2024, 36, 1422–1449. [Google Scholar] [CrossRef] [Scilit]
- Bohlol, P.; Hosseinpour, S.; Firouz, M.S. A Deep Learning Model with Machine Vision System for Recognizing Type of the Food during the Food Consumption. Sci. Rep. 2025, 15, 29734. [Google Scholar] [CrossRef] [Scilit] [PubMed]
- Patel, K.K.; Pathare, P.B. Principle and Applications of Near-infrared Imaging for Fruit Quality Assessment—An Overview. Int. J. Food Sci. Technol. 2024, 59, 3436–3450. [Google Scholar] [CrossRef] [Scilit]
- Luo, N.; Xu, D.; Xing, B.; Yang, X.; Sun, C. Principles and Applications of Convolutional Neural Network for Spectral Analysis in Food Quality Evaluation: A review. J. Food Compos. Anal. 2024, 128, 105996. [Google Scholar] [CrossRef] [Scilit]
- Olagunju, O.; Stump, M.; Li, Y. Machine Learning-enabled Nondestructive Quality Analysis of Animal Protein-based Foods: A comprehensive review. Agric. Prod. Process. Storage 2025, 1, 7. [Google Scholar] [CrossRef] [Scilit]
- Xiao, Y.; Zhou, L.; Zhao, Y.; Qi, H.; Pu, Y.; Zhang, C. Deep Learning-based Regression of Food Quality Attributes Using Near-infrared Spectroscopy and Hyperspectral Imaging: A Review. Food Chem. 2025, 493, 145932. [Google Scholar] [CrossRef] [Scilit] [PubMed]
- Nikzadfar, M.; Rashvand, M.; Zhang, H.; Shenfield, A.; Genovese, F.; Altieri, G.; Matera, A.; Tornese, I.; Laveglia, S.; Paterna, G.; et al. Hyperspectral Imaging Aiding Artificial Intelligence: A Reliable Approach for Food Qualification and Safety. Appl. Sci. 2024, 14, 9821. [Google Scholar] [CrossRef] [Scilit]
- Lee, I.H.; Ma, L. Integrating Machine Learning, Optical Sensors, and Robotics for Advanced Food Quality Assessment and Food Processing. Food Innov. Adv. 2025, 4, 65–72. [Google Scholar] [CrossRef] [Scilit]
- Song, X.; Zhang, X.; Dong, G.; Ding, H.; Cui, X.; Han, Y.; Huang, H.; Wang, L. AI in Food Industry Automation: Applications and Challenges. Front. Sustain. Food Syst. 2025, 9, 1575430. [Google Scholar] [CrossRef] [Scilit]
- Shweta; Mohammed, A.; Mohammadi, M.; Sharma, S.; Sharma, U.; Rana, V.S.; Kumar, M.; Sood, S.; Eghlima, G. Assessment of Advancements and Applications of Robotics, Artificial Intelligence, and Automated Technology in the Modern Food Sector. Appl. Food Res. 2025, 5, 101261. [Google Scholar] [CrossRef] [Scilit]
- Rejeb, A.; Rejeb, K.; Zailani, S.; Keogh, J.G.; Appolloni, A. Examining the Interplay Between Artificial Intelligence and the Agri-food Industry. Artif. Intell. Agric. 2022, 6, 111–128. [Google Scholar] [CrossRef] [Scilit]
- Huang, H.; Liu, L.; Ngadi, M.O. Recent Developments in Hyperspectral Imaging for Assessment of Food Quality and Safety. Sensors 2014, 14, 7248–7276. [Google Scholar] [CrossRef] [Scilit] [PubMed]
- Wang, Z.; Zhang, S.; Chen, Y.; Xia, Y.; Wang, H.; Jin, R.; Wang, C.; Fan, Z.; Wang, Y.; Wang, B. Detection of Small Foreign Objects in Pu-erh Sun-Dried Green Tea: An Enhanced YOLOv8 Neural Network Model Based on Deep Learning. Food Control 2025, 168, 110890. [Google Scholar] [CrossRef] [Scilit]
- Jubayer, F.; Soeb, J.A.; Mojumder, A.N.; Paul, M.K.; Barua, P.; Kayshar, S.; Akter, S.S.; Rahman, M.; Islam, A. Detection of Mold on the Food Surface Using YOLOv5. Curr. Res. Food Sci. 2021, 4, 724–728. [Google Scholar] [CrossRef] [Scilit] [PubMed]
- Aqeel, M.; Sohaib, A.; Iqbal, M.; Ullah, S.S. Milk Adulteration Identification Using Hyperspectral Imaging and Machine Learning. J. Dairy Sci. 2025, 108, 1301–1314. [Google Scholar] [CrossRef] [Scilit] [PubMed]
- Rashvand, M.; Ren, Y.; Sun, D.-W.; Senge, J.; Krupitzer, C.; Fadiji, T.; Miró, M.S.; Shenfield, A.; Watson, N.J.; Zhang, H. Artificial Intelligence for Prediction of Shelf-Life of Various Food Products: Recent Advances and Ongoing Challenges. Trends Food Sci. Technol. 2025, 159, 104989. [Google Scholar] [CrossRef] [Scilit]
- Huang, W.; Yin, M.; Xia, J.; Zhang, X. A Review of Cross-Scale and Cross-Modal Intelligent Sensing and Detection Technology for Food Quality: Mechanism Analysis, Decoupling Strategy and Integrated Applications. Trends Food Sci. Technol. 2024, 151, 104646. [Google Scholar] [CrossRef] [Scilit]
- Zhang, H.; Lin, Y.; Cao, S.; Cheng, J.-H.; Zeng, X. Artificial Intelligence Boosting Multi-Dimensional Information Fusion: Data Collection, Processing and Modeling for Food Quality and Safety Assessment. Trends Food Sci. Technol. 2025, 163, 105138. [Google Scholar] [CrossRef] [Scilit]
- Guo, X.; Yao, J.; Yan, G.; Teng, G. An Intelligent Model Approach for Leakage Detection of Modified Atmosphere Pillow Bags. Eng. Appl. Artif. Intell. 2025, 139, 109611. [Google Scholar] [CrossRef] [Scilit]
- Dimitrakopoulou, M.E.; Garre, A. AI’s Intelligence for Improving Food Safety: Only as Strong as the Data that Feeds it. Curr. Food Sci. Technol. Rep. 2025, 3, 15. [Google Scholar] [CrossRef] [Scilit]
- Ruan, S.; Di, R.; Zhang, Y.; Yan, T.; Cang, H.; Tan, F.; Zhang, M.; Wu, N.; Guo, L.; Gao, P.; et al. Metric-based Meta-learning Combined with Hyperspectral Imaging for Rapid Detection of Adulteration in Domain-shifted Camel Milk Powder. LWT 2024, 206, 116537. [Google Scholar] [CrossRef] [Scilit]
- Przybył, K.; Gawrysiak-Witulska, M.; Bielska, P.; Rusinek, R.; Gancarz, M.; Dobrzański, B., Jr.; Siger, A. Application of Machine Learning to Assess the Quality of Food Products—Case Study: Coffee Bean. Appl. Sci. 2023, 13, 10786. [Google Scholar] [CrossRef] [Scilit]
- Pang, K.; Liu, Y.; Zhou, S.; Liao, Y.; Yin, Z.; Zhao, L.; Chen, H. Proto-DS: A self-supervised learning-based nondestructive testing approach for food adulteration with imbalanced hyperspectral data. Foods 2024, 13, 3598. [Google Scholar] [CrossRef] [Scilit] [PubMed]
- Madilo, F.K.; Letsyo, E.; Kortei, N.K.; Adzinyo, O.A.; Kunadu, A.P.H. Production and Quality Characteristics of Starter Culture Fermented Aliha, a Maize-Based Indigenous Fermented Beverage. Int. J. Food Sci. 2025, 2025, 6665795. [Google Scholar] [CrossRef] [Scilit] [PubMed]
- Ahmed, M.T.; Monjur, O.; Khaliduzzaman, A.; Kamruzzaman, M. A Comprehensive Review of Deep Learning-Based Hyperspectral Image Reconstruction for Agri-Food Quality Appraisal. Artif. Intell. Rev. 2025, 58, 96. [Google Scholar] [CrossRef] [Scilit]
- Abdurrahman, E.E.M.; Ferrari, G. Digital Twin applications in the food industry: A review. Front. Sustain. Food Syst. 2025, 9, 1538375. [Google Scholar] [CrossRef] [Scilit]
- Li, X.; Xue, S.; Li, Z.; Fang, X.; Zhu, T.; Ni, C. A candy defect detection method based on StyleGAN2 and improved YOLOv7 for imbalanced data. Foods 2024, 13, 3343. [Google Scholar] [CrossRef] [Scilit] [PubMed]
Авторы: Mohamed Ghonimy, Hassan Barakat