Статья посвящена актуальной проблеме повышения промышленной безопасности, надежности и технологической эффективности производств по обогащению урана за счет интеграции сквозных цифровых технологий. Авторами предложена и научно обоснована многоуровневая архитектура параллельного аналитического контура, внедряемого в действующую АСУ ТП разделительного завода по принципу «некаскадного невмешательства».
В работе разработан гибридный математический аппарат, включающий метод фазового увеличения движения для бесконтактного субпиксельного вибромониторинга роторов газовых центрифуг, а также мультимодальный ансамбль нейросетевых моделей (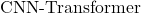 ) для экспресс-детекции микроутечек гексафторида урана
 и контроля промышленной безопасности персонала. Для обеспечения живучести системы в условиях ионизирующего излучения предложен метод робастного кодирования признаков (
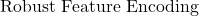 ), сохраняющий работоспособность моделей (
 ) при деградации кремниевых матриц камер до
 .
Результаты опытно-промышленной апробации разработанного программно-аппаратного комплекса на базе действующего предприятия Топливной компании «ТВЭЛ» Госкорпорации «Росатом» доказали стабильность системы (время отклика  мс), снижение частоты аварийных остановов каскадов на
 и сокращение коллективной дозовой нагрузки на персонал на
 . Намечены перспективные направления дальнейшей модернизации ядерно-топливного цикла на основе физически информированных нейросетей (
 ) и мобильных робототехнических комплексов.
Введение
Современный этап развития мировой атомной энергетики характеризуется глобальной цифровой трансформацией и переходом к концепции «Индустрии 4.0». В условиях высокотехнологичного производства ядерного топливного цикла (ЯТЦ) традиционные автоматизированные системы управления (АСУ ТП) практически исчерпали свой потенциал повышения эффективности, основанный на жестко детерминированных алгоритмах. Наиболее критическим и наукоемким сектором этого цикла является производство по разделению изотопов и обогащению урана, где базовым технологическим процессом выступает центрифужный метод разделения изотопной смеси гексафторида урана .
Специфика газоцентрифужных производств накладывает беспрецедентные требования к непрерывности процесса, надежности оборудования и промышленной безопасности. Технологические каскады включают сотни тысяч сверхцентрифуг, вращающихся со скоростью более  оборотов в секунду в условиях глубокого вакуума и воздействия химически агрессивной, токсичной среды гексафторида урана. Любое локальное нарушение — от микродеформации ротора центрифуги до незначительной разгерметизации трубопровода — способно вызвать цепной «разрушительный эффект» (аварию каскада), приводящий к колоссальным экономическим потерям, длительным простоям и радиационным рискам для персонала.
Главный вызов для систем автоматизации сегодня заключается в скрытом характере зарождения дефектов и сверхвысоких скоростях протекания нештатных процессов. Традиционные методы дискретного контроля, опирающиеся на показания датчиков давления, температуры и вибрации, часто фиксируют аварию уже на этапе ее необратимого развития. В связи с этим наиболее актуальным научно-техническим направлением становится интеграция в контур управления сквозных цифровых технологий — искусственного интеллекта (ИИ) и компьютерного зрения (КЗ). Применение обучаемых нейросетевых архитектур и систем потоковой видеоаналитики позволяет перейти от констатирующего контроля к глубокому предиктивному анализу, обеспечивая автоматическое распознавание аномалий, дефектов оборудования и утечек опасных веществ на субклинических (ранних) стадиях их проявления.
Актуальность темы
Современная мировая атомная энергетика находится на этапе качественного технологического перехода. Достижение максимальных показателей коэффициента использования установленной мощности (КИУМ), минимизация внеплановых простоев и обеспечение абсолютной промышленной безопасности требуют внедрения принципиально новых подходов к управлению. Традиционная автоматизация, построенная на жесткой логике программируемых логических контроллеров (ПЛК) и контурах обратной связи, сегодня сталкивается со своим технологическим пределом. На первый план выходит задача глубокой цифровизации — создания «умных» производств, способных к самодиагностике и предиктивному управлению.
Актуальность комплексной цифровизации технологических процессов в атомном секторе обусловлена тремя ключевыми факторами:
- Исчерпание потенциала дискретных систем управления. Традиционные АСУ ТП эффективно обрабатывают прямо измеряемые физические величины — такие как температура, давление или расход. Однако они не способны выявлять сложные, скрытые взаимосвязи между сотнями косвенных параметров, которые сигнализируют о зарождении дефекта задолго до того, как сработает аварийная уставка порогового датчика.
- Необходимость перехода к стратегии предиктивного обслуживания (Predictive Maintenance). В атомной индустрии классическая ремонтная стратегия по регламенту (планово-предупредительные ремонты) экономически неэффективна и несет в себе риски «человеческого фактора» при сборке-разборке высокоточного оборудования. Цифровизация позволяет перейти к обслуживанию по фактическому техническому состоянию, которое непрерывно оценивается математическими моделями на основе непрерывного потока данных.
- Кратно возросший объем мультимодальных данных. Современные предприятия генерируют терабайты разнородной информации: от телеметрии с датчиков до спектральных снимков и потокового видео высокого разрешения. Без внедрения алгоритмов искусственного интеллекта и компьютерного зрения этот массив данных остается «цифровым кладбищем», так как оператор-человек физически неспособен обработать и проанализировать такой объем информации в режиме реального времени.
Таким образом, автоматизация и цифровизация на базе интеллектуальных технологий являются не просто вектором модернизации, а критически необходимым условием для сохранения конкурентоспособности ядерно-топливного цикла и обеспечения стратегической надежности объектов атомной инфраструктуры.
Специфика объекта
Производство по обогащению урана, базирующееся на газоцентрифужном методе разделения изотопов, относится к категории критически важных объектов высшей категории опасности. Физико-химические условия протекания процессов и конструктивные особенности оборудования формируют уникальный технологический ландшафт, который накладывает жесткие ограничения на любые внедряемые системы контроля и автоматизации.
Специфика данного производственного объекта характеризуется следующими ключевыми вызовами и рисками:
- Экстремальные режимы работы основного технологического оборудования. Основным элементом разделительного производства является каскад газовых центрифуг. Ротор каждой центрифуги совершает непрерывное вращение со сверхзвуковой скоростью — более оборотов в секунду (до
 оборотов в минуту и выше). Механические напряжения в конструкционных материалах ротора близки к пределу прочности. Малейший дисбаланс, вызванный микродеформацией, усталостью металла или нарушением температурного режима, способен мгновенно перерасти в механический контакт ротора со статором. Это приводит к так называемому «разрушению центрифуги», которое из-за жесткой механической и гидравлической связи в каскаде может вызвать цепную аварию соседних агрегатов.
- Агрессивность и токсичность рабочей среды. Единственным пригодным соединением для газовой центрифуги является гексафторид урана . Данное вещество обладает высокой химической активностью. При малейшем контакте с парами воды, содержащимися в атмосферном воздухе, вступает в мгновенную реакцию гидролиза, которая описывается следующим уравнением:
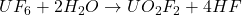 . Продуктами этой реакции являются твердый фторил урана
 (высокотоксичный радиоактивный осадок, забивающий внутренние коммуникации центрифуг) и газообразный фтороводород
 (плавиковая кислота) — экстремально коррозионно-активное вещество, разрушающее металлоконструкции и элементы измерительных приборов.
- Радиационный фон и эффекты старения материалов. Хотя на этапе обогащения используется низкообогащенный уран с относительно невысоким уровнем радиоактивности, многолетняя эксплуатация оборудования приводит к постепенному накоплению изотопов и продуктов их распада на внутренних поверхностях. Ионизирующее излучение вызывает ускоренную деградацию полупроводниковых элементов стандартной микропроцессорной техники и оптических матриц камер КЗ, что требует применения специализированного радиационно-стойкого исполнения оборудования.
- Непрерывность и инерционность процессов каскада. Разделительное производство работает в строго непрерывном режиме годами. Любой останов каскада для ликвидации ложного срабатывания автоматики влечет за собой колоссальные экономические потери, так как выход каскада на стационарный режим разделения изотопов
 и
 требует длительного времени (до нескольких суток) для перераспределения концентраций газа в ступенях.
Жесткие требования к надежности (надежность «пять девяток»): Ввиду описанных факторов к системам мониторинга на базе ИИ и КЗ предъявляются бескомпромиссные требования. Вероятность пропуска критического события (например, микроутечки ) должна стремиться к нулю, а вероятность ложного срабатывания, способного остановить технологический контур, не должна превышать  . Это исключает возможность использования стандартных «коробочных» IT-решений и требует создания кастомизированных отказоустойчивых моделей машинного обучения.
Методология исследования
Для построения строгой научно-методологической базы работы и обеспечения достоверности полученных результатов в данном подразделе четко очерчиваются границы, цели и ключевые элементы проводимого исследования.
Цель исследования
Целью исследования является повышение уровня промышленной безопасности, надежности и технологической эффективности производств по обогащению урана путем разработки, математического обоснования и внедрения комплексной интеллектуальной системы контроля на основе алгоритмов искусственного интеллекта и сквозных технологий компьютерного зрения.
Задачи исследования
Для достижения поставленной цели необходимо решить следующие научно-практические задачи:
- Выполнить системный анализ газоцентрифужного процесса обогащения урана как объекта автоматизации, выявив наиболее критические узлы и скрытые паттерны протекания нештатных ситуаций.
- Разработать и обучить специализированные нейросетевые архитектуры глубокого обучения (на базе сверточных сетей и трансформеров) для распознавания микроаномалий в работе механических узлов и автоматической детекции утечек гексафторида урана .
- Создать математические модели фильтрации и комплексирования мультимодальных данных (потоковое видео, тепловизионные карты, параметры телеметрии АСУ ТП) для минимизации вероятности ложных срабатываний системы в условиях радиационного фона.
- Разработать программно-аппаратную архитектуру интеграции интеллектуальных модулей компьютерного зрения в существующие контуры АСУ ТП разделительных заводов без нарушения требований информационной безопасности.
- Провести экспериментальную оценку эффективности предложенных решений на базе верифицированных массивов данных и рассчитать экономический и технологический эффект от снижения аварийности.
Объект исследования
Объектом исследования выступает технологический комплекс разделительного производства по обогащению урана, включая каскады газовых центрифуг, материальные коммуникации (трубопроводные системы транспортировки гексафторида урана), обеспечивающую инфраструктуру и сопутствующие процессы контроля промышленной безопасности.
Предмет исследования
Предметом исследования являются математические методы, алгоритмы глубокого машинного обучения, модели компьютерного зрения и предиктивной аналитики, а также архитектурные решения по их интеграции в системы автоматизированного управления и мониторинга технологических процессов ядерного топливного цикла.
Методологическая основа
Методологическую основу работы составляют методы системного анализа, теория автоматического управления, математическая статистика, методы цифровой обработки сигналов и изображений, теория нейронных сетей и глубокого обучения, а также руководящие документы и стандарты МАГАТЭ и Госкорпорации «Росатом» в области обеспечения ядерной и радиационной безопасности.
Научная новизна и практическая значимость работы
Научная новизна исследования заключается в теоретическом обосновании и разработке принципиально новых подходов к автоматизированному контролю разделительных производств на основе интеграции методов глубокого машинного обучения и мультимодальной видеоаналитики.
К числу основных элементов, определяющих научную новизну работы, относятся:
- Математическая модель предиктивного анализа состояния газовых центрифуг, отличающаяся от известных аналогов одновременным комплексированием высокочастотных параметров телеметрии АСУ ТП и микровибрационных пространственно-временных паттернов, извлекаемых из видеопотока КЗ. Это позволяет обнаруживать скрытый дисбаланс ротора на ранней стадии (
 -интервал зарождения дефекта), недоступной для традиционных датчиков.
- Модифицированная архитектура нейросети (на базе комбинированных CNN-Transformer моделей), адаптированная для работы в условиях специфических оптических помех. Архитектура оптимизирована для сегментации и распознавания субклинических микроутечек гексафторида урана по косвенным визуальным признакам (динамика образования аэрозоля ) и градиенту температурных полей на тепловизионных снимках.
- Метод устойчивого к радиационной деградации кодирования признаков (Robust Feature Encoding), который минимизирует влияние эффекта «белого шума» и битых пикселей на матрицах кремниевых фотоприемников, вызванных накопленной дозой ионизирующего излучения. Это обеспечивает стабильное качество классификации образов без усложнения аппаратной части камер.
- Алгоритм адаптивной фильтрации мультимодальных событий, базирующийся на байесовском подходе, который снижает вероятность ложного срабатывания интеллектуальной системы до уровня
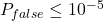 в условиях динамически меняющегося технологического фона разделительного каскада.
Практическая значимость работы
Практическая значимость результатов исследования заключается в создании готового инженерного и программного инструментария для повышения надежности и экономической эффективности предприятий ядерно-топливного цикла.
Основные практические результаты работы включают:
- Программный комплекс потоковой видеоаналитики, способный в режиме реального времени осуществлять автоматический мониторинг сотен единиц запорно-регулирующей арматуры, фланцевых соединений и элементов каскада, мгновенно уведомляя оператора о локальных аномалиях.
- Инженерные методики и регламенты по размещению, юстировке и защите оптических и тепловизионных датчиков в залах разделительного производства с учетом минимизации зон «затенения» оборудования и оптимизации траекторий движения персонала.
- Модуль контроля промышленной безопасности (ПромБГ), обеспечивающий автоматический бесконтактный аудит ношения средств индивидуальной защиты (СИЗ), включая специализированные полумаски и датчики радиационного контроля, а также пресекающий несанкционированный доступ персонала в зоны повышенной радиационной и химической опасности.
- Методика интеграции ИИ-сервисов в доверенную программную среду АСУ ТП, спроектированная с учетом строгих требований к кибербезопасности и изоляции критической информационной инфраструктуры (КИИ) ядерных объектов.
Разработанные алгоритмы и программные модули ориентированы на непосредственное внедрение в рамках программ цифровизации и импортозамещения на разделительных предприятиях Топливной компании «ТВЭЛ» (Госкорпорация «Росатом»).
Глава 1. Теоретические основы и современное состояние автоматизации обогащения урана
Перевод предприятий ядерно-топливного цикла на рельсы высокоинтеллектуального цифрового производства невозможен без детального ретроспективного и системного анализа уже существующих технологических подходов. Разделительное производство, основанное на газоцентрифужной технологии, исторически являлось одним из самых автоматизированных секторов мировой промышленности. Сложнейшие динамические режимы работы каскадов, функционирующих как единая гидравлическая система, изначально предопределили невозможность ручного управления процессами разделения изотопов.
Однако современные вызовы, стоящие перед атомной отраслью, требуют критического переосмысления классической концепции автоматизации. Жестко детерминированные алгоритмы, на которых построены действующие автоматизированные системы управления технологическими процессами (АСУ ТП), эффективно справляются со стабилизацией базовых параметров (давление, температура, расход), но оказываются бессильными в задачах ранней (субклинической) диагностики дефектов и комплексной предиктивной аналитики. Это связано с тем, что зарождение микроаномалий в элементах газовых центрифуг или запорной арматуры носит скрытый характер и не находит явного отражения в линейных трендах измеряемых физических величин.
В рамках данной главы проводится глубокий анализ физико-химических и конструктивных особенностей процесса обогащения урана как объекта автоматизации и контроля. Рассматриваются архитектурные ограничения традиционных измерительных комплексов и систем неразрушающего контроля. На основе обобщения передового отечественного и зарубежного опыта формулируются научно-технические предпосылки для интеграции сквозных технологий — искусственного интеллекта и компьютерного зрения — в контур управления разделительным производством, что призвано заложить теоретический фундамент для последующих прикладных разработок автора.
1.1. Технологические особенности объекта контроля: Газоцентрифужный метод, разделительное производство и сопутствующие этапы (сублимация, десублимация гексафторида урана)
Процесс промышленного обогащения урана представляет собой сложный физико-химический комплекс, направленный на увеличение концентрации изотопа  в урановой смеси до целевых значений (обычно до
 для реакторов на тепловых нейтронах типа ВВЭР). С точки зрения автоматизации и предиктивного анализа данный процесс обладает уникальной спецификой, обусловленной конструкцией основного технологического оборудования и свойствами рабочего вещества.
Газоцентрифужный метод и каскады центрифуг
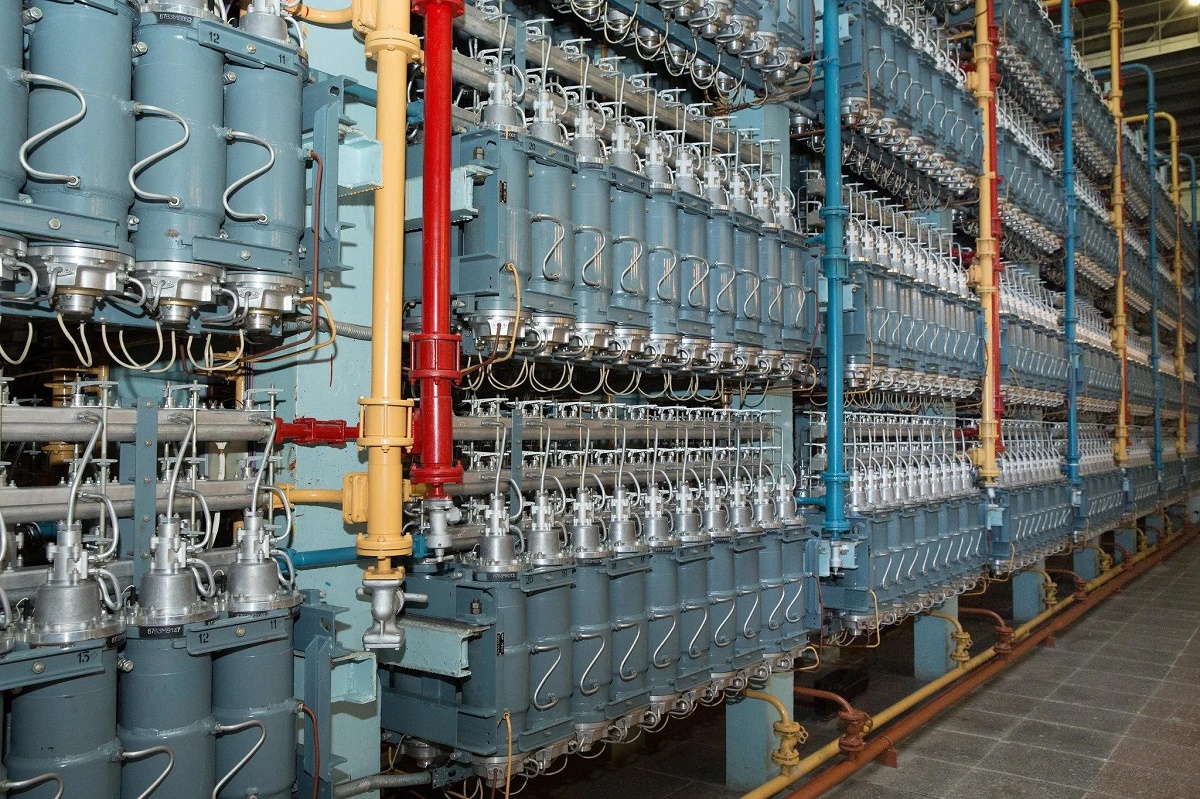
Основным рабочим органом разделительного производства является газовая центрифуга. Ее ключевой элемент — тонкостенный цилиндрический ротор, помещенный в вакуумированный прочный корпус. Скорость вращения ротора современных центрифуг превышает оборотов в секунду, из-за чего линейная скорость на его периферии достигает  метров в секунду и более.
Внутрь ротора подается газообразный гексафторид урана . Под действием центробежных сил, многократно превышающих ускорение свободного падения, происходит пространственное разделение молекул:
- Более тяжелые молекулы
 концентрируются у стенок ротора.
- Более легкие молекулы
 сосредотачиваются ближе к оси вращения.
За счет создания осевой циркуляции газа внутри центрифуги (путем поддержания температурного градиента по длине ротора) радиальный эффект разделения многократно умножается вдоль оси. Одиночная газовая центрифуга имеет малый коэффициент разделения  , который математически выражается отношением:
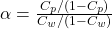 ,
где  — концентрация ценного изотопа в обогащенном потоке (отборе), а
 — в обедненном потоке (отвале). Для достижения требуемой концентрации тысячи центрифуг соединяются последовательно и параллельно в единую гидравлическую сеть — разделительный каскад.
Каскад функционирует как единая колебательная система со сверхвысокой инерционностью. Изменение режима работы или геометрии потока на одной ступени мгновенно приводит к перераспределению давлений и концентраций по всему технологическому контуру. Главная задача систем контроля здесь — непрерывное отслеживание механической стабильности роторов и недопущение волновых возмущений давления газа внутри каскада.
Сопутствующие этапы: сублимация и десублимация гексафторида урана
Гексафторид урана является единственным летучим соединением урана, переходящим в газообразное состояние при относительно низких температурах. На этапах, предваряющих и завершающих центрифужное разделение, выполняются фазовые переходы вещества, которые локализуются в узлах питания и инверсии каскада:
- Этап сублимации (испарения). Исходное сырье поставляется на завод в твердом состоянии в стальных транспортных контейнерах. Для подачи газа в каскад контейнеры помещают в специальные автоклавы технологического питания, где происходит их нагрев. При достижении температуры выше
 градусов Цельсия при атмосферном давлении минуя жидкую фазу сублимируется — переходит из твердого состояния в газообразное. Контроль данного этапа требует жесткого мониторинга температурных полей арматуры и давления в коллекторах питания.
- Этап десублимации (конденсации). Обогащенный продукт (отбор) и обедненный уран (отвал) выводятся из каскада и направляются в узлы десублимации. Газ поступает в низкотемпературные емкости-конденсаторы (криогенные сублиматоры), охлаждаемые фреоновыми системами. Здесь кристаллизуется обратно в твердую фазу на внутренних стенках аппаратов.
Текстовое описание карты потоков данных технологического процесса
Для понимания архитектурных связей ниже приведена текстовая структура движения материальных и информационных потоков на производстве:
- Входной поток сырья: Твердый в контейнерах
 Автоклав сублимации (перевод в газ под воздействием тепла) Стабилизирующий коллектор давления.
- Основной разделительный контур: Коллектор питания Ступени разделительного каскада газовых центрифуг (высокоскоростное вращение, разделение фракций) Разделение на два выходных коллектора: коллектор отбора () и коллектор отвала (
 ).
- Выходные потоки продукта:
- Коллектор отбора Криогенный сублиматор отбора (десублимация газа в твердую фазу).
- Коллектор отвала Криогенный сублиматор отвала (перевод обедненного газа в твердое состояние хранения).
- Коллектор отбора
- Контур аналитического контроля: Все физические узлы (автоклавы, центрифуги, сублиматоры) непрерывно транслируют параметры давления, температуры и вибрации в центральную базу АСУ ТП, поверх которой разворачиваются модули интеллектуального анализа.
Специфика этих этапов заключается в циклическом изменении давлений и температур, что создает высокие термические и механические нагрузки на фланцевые соединения и запорные вентили, делая их потенциальными источниками утечек.
1.2. Ограничения существующих подходов: Анализ традиционных систем АСУ ТП, методов неразрушающего контроля и систем управления на предприятиях ядерно-топливного цикла
Архитектура автоматизации разделительных производств, эксплуатируемая в настоящее время, представляет собой классическую иерархическую структуру АСУ ТП, построенную на базе программируемых логических контроллеров (ПЛК) и SCADA-систем. Несмотря на высокую надежность, обеспечивающую безаварийное функционирование контуров стабилизации параметров на протяжении десятилетий, традиционные подходы и методы неразрушающего контроля (НК) обладают рядом критических технологических и методологических ограничений.
Ограничения традиционных систем АСУ ТП
Классические системы управления на предприятиях ядерно-топливного цикла (ЯТЦ) строятся на принципах жестко детерминированной логики. Их ключевые недостатки в контексте современных задач цифровизации заключаются в следующем:
1. Реактивный характер реагирования (констатация факта аварии). Логика работы ПЛК основана на превышении фиксированных пороговых значений — аварийных уставок. Математически это можно выразить через индикаторную функцию состояния системы
 :
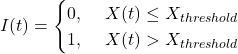 ,
где  — контролируемый физический параметр (например, давление или температура), а
 — верхняя граница нормы. Система формирует сигнал тревоги или инициирует защитный останов каскада только тогда, когда деструктивный процесс уже развился до критической стадии. Субклиническая фаза деградации оборудования, когда параметр флуктуирует в пределах нормы, но меняет свою статистическую структуру, классической АСУ ТП полностью игнорируется.
2. Проблема «цифровой слепоты» из-за дискретности измерений. Датчики давления и температуры устанавливаются локально в магистральных коллекторах, а не на каждой из сотен тысяч центрифуг. Следовательно, локальное микроабсорбционное изменение или зарождающаяся разгерметизация на отдельном технологическом отводке «размывается» в общем объеме проходящего газа и становится неразличимой для общеколлекторных приборов КИПиА.
3. Отсутствие кросс-параметрического анализа. Традиционные SCADA-системы обрабатывают каждый технологический тренд независимо. Они не способны в режиме реального времени выявлять нелинейные корреляции между разнородными сигналами — например, одновременным незначительным изменением спектра вибрации подшипниковой опоры и микроскопическим локальным сдвигом температурного градиента на корпусе сублиматора.
Проблемы классических методов неразрушающего контроля (НК)
Для мониторинга износа оборудования и поиска утечек на разделительных заводах применяются регламентные методы неразрушающего контроля: ультразвуковая дефектоскопия, вихретоковый контроль, акустическая эмиссия и портативные масс-спектрометрические течеискатели. Их использование ограничено спецификой ядерного объекта:
- Дискретность во времени (периодичность контроля). Большинство процедур НК выполняется во время планово-предупредительных ремонтов (ППР) или обходов персонала. В интервалах между проверками оборудование остается неконтролируемым. Динамика же развития некоторых дефектов (например, усталостное разрушение элементов ротора под воздействием резонансных частот) может измеряться часами или даже минутами.
- Человеческий фактор и риски для персонала. Проведение ручного дефектоскопического контроля в залах каскадов требует присутствия человека в зонах с повышенным уровнем шума, электромагнитных полей и потенциационной радиационной опасности. Кроме того, достоверность результатов ручного НК напрямую зависит от квалификации и психофизиологического состояния инспектора.
Текстовое описание структуры ограничений традиционных систем контроля
Для наглядного представления уязвимостей классического подхода ниже приведена иерархическая схема барьеров эффективности, описанная текстовым способом:
- Уровень сбора данных (КИПиА): Дискретное размещение датчиков Потеря пространственного разрешения Невозможность фиксации локальных микроутечек на ранней стадии.
- Уровень обработки сигналов (ПЛК / SCADA): Анализ изолированных трендов Игнорирование нелинейных скрытых взаимосвязей между параметрами Отсутствие предиктивного окна (прогноза развития дефекта).
- Уровень принятия решений (Индикаторная логика уставок): Срабатывание только при
 Экстренный останов каскада Длительный простой и разбалансировка гидравлической сети.
- Уровень технического обслуживания (Традиционный НК): Периодические обходы и ручные измерения Высокая трудоемкость, субъективность оценки и риски облучения персонала.
Таким образом, существующие подходы не обеспечивают требуемого уровня предиктивности. Это диктует необходимость дополнения классической АСУ ТП интеллектуальной надстройкой на базе ИИ и компьютерного зрения, способной осуществлять непрерывный пространственный и кросс-параметрический анализ без непосредственного участия человека.
1.3. Потенциал внедрения сквозных технологий: Мировой и отечественный опыт применения искусственного интеллекта (ИИ) и компьютерного зрения (КЗ) в атомной отрасли
Переход к концепции «Цифрового Атома» является сквозным трендом как в отечественной, так и в мировой ядерной индустрии. Опыт крупнейших игроков ядерно-топливного цикла (ЯТЦ) показывает, что интеграция алгоритмов искусственного интеллекта и систем компьютерного зрения позволяет успешно решать задачи, которые ранее считались слабоалгоритмизируемыми или требовали избыточного присутствия человека в опасных зонах.
Отечественный опыт: Стратегия Госкорпорации «Росатом»
В Российской Федерации ключевым драйвером внедрения ИИ-технологий на объектах использования атомной энергии является Госкорпорация «Росатом» в рамках реализации Единой цифровой стратегии (ЕЦС). Отечественный опыт характеризуется созданием доверенных, импортонезависимых программно-аппаратных комплексов (ПАК), адаптированных к строгим требованиям информационной и физической безопасности.
Основные направления внедрения сквозных технологий в отечественной практике:
- Предиктивная аналитика оборудования. На ряде российских АЭС и предприятий ЯТЦ развернуты системы прогностического мониторинга (например, на базе платформы «Атомминт» и аналогичных отраслевых решений). Они используют методы машинного обучения для анализа вибрационных и тепловых характеристик турбоагрегатов, насосного оборудования и выявления зарождающихся дефектов задолго до их перехода в критическую фазу.
- Умное видеоинтервью и контроль «ПромБГ». На российских разделительных и сублиматных заводах (таких как СХК, ЭХЗ, УЭХК), входящих в Топливную компанию «ТВЭЛ», активно тестируются и внедряются модули видеоаналитики для контроля применения средств индивидуальной защиты (СИЗ), трекинга персонала в зонах контролируемого доступа и предотвращения нарушений технологических регламентов.
- Автоматизация контроля качества. Системы компьютерного зрения применяются для дефектоскопии тепловыделяющих элементов (ТВЭЛов), где нейросети распознают микротрещины и геометрические отклонения на оболочках твэлов с точностью, превышающей возможности человеческого глаза.
Мировой опыт: Практика зарубежных компаний
За рубежом ключевые исследовательские и практические кейсы сосредоточены в рамках программ МАГАТЭ, а также крупных игроков, таких как Framatome (Франция), Orano (Франция), Westinghouse (США) и исследовательских лабораторий Министерства энергетики США (DOE).
Текстовое описание ключевых зарубежных технологических кейсов:
- Кейс Orano / Framatome (Франция): Активное использование алгоритмов КЗ на этапах переработки ядерного топлива. Применение сверточных нейросетей (CNN) для автоматического бесконтактного тепловизионного контроля герметичности контейнеров с гексафторидом урана и контейнеров для транспортировки ОЯТ.
- Кейс Национальных лабораторий США (Ок-Ридж, Сандия): Разработка нейросетевых моделей для анализа акустических и оптических сигнатур работы газовых центрифуг. Исследования сфокусированы на обучении глубоких автокодировщиков (Autoencoders) поиску скрытых аномалий в поведении каскада для предотвращения аварийных ситуаций, связанных с эффектом «разрушения ротора».
- Программы МАГАТЭ по ядерным гарантиям: Применение КЗ для верификации нераспространения ядерных материалов. Системы ИИ автоматически анализируют видеопотоки с камер наблюдения в хранилищах и разделительных залах, идентифицируя несанкционированные перемещения контейнеров или изменения в конфигурации трубопроводных систем.
Анализ технологических барьеров и потенциала
Несмотря на обширный потенциал, сквозной анализ мирового и отечественного опыта выявляет общую проблему: большинство внедренных систем ИИ и КЗ в атомной отрасли функционируют как изолированные аналитические надстройки («советчики» оператора). Они не интегрированы напрямую в замкнутые автоматические контуры управления АСУ ТП.
Математическая оценка потенциала внедрения может быть выражена через увеличение времени упреждения аварии  . Если традиционная система АСУ ТП фиксирует аномалию в момент
 , то интеллектуальная система на основе кросс-параметрического анализа КЗ способна выявить паттерн деградации в момент
 , где:
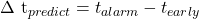
Практический опыт показывает, что величина при использовании нейросетевых моделей для сложных вращающихся агрегатов (каковым является ротор центрифуги) может составлять от нескольких десятков часов до нескольких суток, что дает эксплуатационному персоналу достаточный временной задел для планового перераспределения нагрузки каскада и вывода дефектного узла в ремонт. Это подтверждает высокую актуальность и научно-практическую обоснованность темы данного исследования.
Глава 2. Методология и архитектура интеллектуальной системы контроля
Переход от теоретического базиса и констатации ограничений классических систем автоматизации к созданию прикладного высокотехнологичного решения требует разработки строгой методологической основы и гибкой системной архитектуры. Проектирование интеллектуальной надстройки для производств по обогащению урана не может быть сведено к изолированному внедрению готовых нейросетевых моделей. Специфика ядерного объекта диктует необходимость сквозной интеграции алгоритмов искусственного интеллекта (ИИ) и компьютерного зрения (КЗ) в уже существующую высоконадежную структуру АСУ ТП, функционирующую на базе программируемых логических контроллеров (ПЛК).
Главная методологическая сложность построения такой системы заключается в обеспечении компромисса между вычислительной мощностью современных глубоких нейросетей и жесткими требованиями к информационной безопасности, отказоустойчивости и радиационной стойкости оборудования. Интеллектуальный контур должен обрабатывать гетерогенные (мультимодальные) информационные потоки в режиме реального времени, обладать предсказуемым временем отклика и гарантировать непрерывность основного технологического процесса разделения изотопов.
В рамках данной главы формируется концептуальный каркас и детально описывается многоуровневая архитектура предлагаемой интеллектуальной системы контроля. Рассматриваются принципы системной интеграции программных модулей ИИ в общую иерархию управления завода, обосновываются инженерно-технические решения по выбору и физической защите прецизионного оптического оборудования в условиях воздействия химически агрессивных сред и ионизирующего излучения. Кроме того, приводится математическое описание используемого программного аппарата, включая выбор базовых нейросетевых архитектур и методов фильтрации данных для минимизации вероятности ложных тревог.
2.1. Системная интеграция: Архитектура внедрения ИИ и КЗ в общую иерархию АСУ ТП завода
Интеграция сквозных технологий в контур управления разделительного завода требует строгого соблюдения принципа «некаскадного невмешательства». Интеллектуальная система контроля должна функционировать как параллельный аналитический контур, не нарушающий детерминированную логику работы противоаварийной автоматической защиты (ПАЗ) и базовой АСУ ТП.
Многоуровневая иерархическая структура интеграции
Внедрение модулей искусственного интеллекта и компьютерного зрения осуществляется путем развертывания четырехсвязной сквозной архитектуры, интегрированной в классическую пятиуровневую модель автоматизации предприятия (Automation Pyramid):
- Полевой уровень (Нижний уровень / Level 0-1): На данном уровне располагаются стандартные датчики КИПиА (давление, температура, расходомеры) и исполнительные механизмы, подключенные к программируемым логическим контроллерам (ПЛК). Дополнительно разворачивается периферийная инфраструктура КЗ: радиационно-стойкие оптические камеры, спектрометрические датчики и прецизионные тепловизоры. Ключевая особенность интеграции здесь — физическая изоляция сигнальных линий видеопотоков от управляющих шин ПЛК.
- Уровень периферийных вычислений (Edge Computing / Level 1.5): Непосредственно в технологических цехах, в защищенных шкафах автоматики, устанавливаются специализированные edge-вычислители с аппаратным ускорением тензорных вычислений. На этом уровне происходит первичная фильтрация кадров, устранение радиационных шумов (артефактов ионизирующего излучения) и локальная детекция быстропротекающих аномалий (например, резких выбросов газов). Вектор признаков
 передается на верхний уровень.
- Цеховой аналитический уровень (Сервер ИИ / Level 2): Локализован на уровне SCADA-систем цеха, но физически вынесен на выделенный высокопроизводительный серверный кластер ИИ. Сюда стекаются очищенные видеопотоки, тепловизионные матрицы и массивы телеметрии из баз данных реального времени АСУ ТП. Здесь функционируют тяжелые нейросетевые модели (CNN, Transformers), выполняющие кросс-параметрический анализ, расчет остаточного ресурса оборудования и распознавание сложных комплексных инцидентов.
- Уровень диспетчерского управления и поддержки решений (Level 3): Результаты работы ИИ-моделей (вероятности отказов, детекции зон утечек, трекинг нарушений) через защищенный шлюз передаются на автоматизированные рабочие места (АРМ) операторов в виде предиктивных уведомлений и графических оверлеев на мнемосхемах SCADA.
Текстовое описание схемы информационных потоков и барьеров безопасности
Для обеспечения требований информационной безопасности критической информационной инфраструктуры (КИИ) обмен данными организуется по строго направленным траекториям, исключающим обратное управляющее воздействие ИИ на ПЛК без авторизации человеком:
- Поток сырых данных: Датчики АСУ ТП
 ПЛК Промышленная база данных SCADA. Камеры и тепловизоры КЗ Edge-вычислители (первичная фильтрация).
- Поток консолидации данных (Конвергенция IT/OT): База данных SCADA (параметры
 ) Однонаправленный сетевой шлюз («Диод данных») Аналитический Сервер ИИ. Edge-вычислители Выделенная изолированная локальная сеть КЗ Аналитический Сервер ИИ.
- Поток интеллектуального анализа: Сервер ИИ производит выравнивание временных рядов телеметрии и видеокадров Работа ансамбля нейросетей Генерация предиктивных меток и векторов состояний оборудования
 .
- Поток вывода результатов оператору: Сервер ИИ Межсетевой экран АРМ Диспетчера цеха обогащения (визуализация аномалий, выдача рекомендаций по изменению режимов). Обратная связь на исполнительные механизмы идет исключительно через ручное подтверждение оператора по стандартным каналам АСУ ТП.
Такая архитектурная конфигурация гарантирует, что даже в случае гипотетического программного сбоя или компрометации контура искусственного интеллекта, базовая автоматика защиты (ПАЗ) и ПЛК нижнего уровня продолжат функционировать в штатном режиме, обеспечивая абсолютную живучесть и безопасность разделительного производства.
2.2. Аппаратное обеспечение: Выбор, размещение и защита оптических датчиков, камер и тепловизоров в условиях радиационного воздействия и агрессивных сред
Развертывание систем компьютерного зрения на предприятиях по обогащению урана требует проектирования специализированной аппаратной инфраструктуры. Стандартные промышленные камеры и оптические сенсоры быстро деградируют или выходят из строя под воздействием двух ключевых деструктивных факторов: ионизирующего излучения (гамма- и нейтронного излучения) и химически агрессивной среды газообразного гексафторида урана , а также продуктов его гидролиза (плавиковой кислоты ).
Критерии выбора оптического и тепловизионного оборудования
Для обеспечения непрерывной эксплуатации в течение заложенного межремонтного интервала (не менее  лет) аппаратные компоненты КЗ подбираются по следующим критериям:
- Радиационная стойкость кремниевых матриц. Стандартные
 (КМОП) и
 (ПЗС) матрицы подвержены эффекту деградации полупроводниковой структуры под действием накопленной дозы излучения (Total Ionizing Dose — TID). Это проявляется в лавинообразном росте числа «горячих» и «битых» пикселей, снижении динамического диапазона и увеличении темнового тока. Для зон каскадов применяются специализированные радиационно-стойкие камеры (например, на базе вакуумных трубок или КМОП-матриц с радиационной закалкой — Radiation Hardening), способные выдерживать поглощенную дозу до
 Гр без критической потери качества картинки.
- Спектральный диапазон тепловизоров. Для фиксации утечек и температурных аномалий применяются неохлаждаемые тепловизионные матрицы на основе микроболометров (оксид ванадия
 или аморфный кремний
 ), работающие в длинноволновом инфракрасном диапазоне (LWIR) — от
 до
 мкм. Этот диапазон оптимален для обнаружения локальных температурных градиентов на корпусах центрифуг и запорной арматуры.
- Оптические элементы. Использование стандартного силикатного стекла недопустимо, так как под действием радиации оно необратимо темнеет (эффект «окрашивания центров окраски»). В качестве материала линз применяется радиационно-стойкое кварцевое стекло (кубический оксид циркония или синтетический кварц, легированный фтором). Для ИК-объективов тепловизоров используются линзы из германия
 или халькогенидного стекла.
Физическая и химическая защита сенсоров
Для изоляции оборудования от агрессивных газов и ионизирующего излучения разработана специализированная конструкция защитных термокожухов:
- Химическая защита (IP67/IP68 антикоррозийное исполнение): Защитный кожух изготавливается из нержавеющей стали марки 12Х18Н10Т (или аналога AISI 321) или фторопласта-4 (PTFE), которые обладают абсолютной химической стойкостью к фтористому водороду и . Входное смотровое окно защищается специальной сменной пластиной из фторида бария
 или фторида кальция
 , поскольку эти материалы прозрачны в ИК/видимом диапазоне и не разрушаются при контакте с плавиковой кислотой.
- Радиационная защита (Теневое экранирование): Камеры и тепловизоры помещаются в комбинированные свинцово-борные кожухи. Внешний слой из борированного полиэтилена замедляет быстрые нейтроны, а внутренний слой из свинца (толщиной
 мм) эффективно поглощает гамма-излучение.
- Оптический излом (Перископическая схема): В зонах с экстремальным радиационным фоном применяется перископический метод размещения. Сама электронная камера находится за толстой защитной бетонной или свинцовой стеной, а изображение из технологического зала передается на объектив через систему радиационно-стойких зеркал с алюминиевым напылением. Это полностью исключает прямое попадание квантов излучения на полупроводниковую матрицу.
Текстовое описание схемы пространственного размещения камер в цехе обогащения
Пространственное позиционирование оборудования КЗ организуется по трехуровневому принципу для покрытия всех слепых зон:
- Верхний ярус (Потолочный монтаж, высота
 метров): Широкоугольные камеры общего обзора в радиационно-стойком исполнении. Направлены на проходы и межрядные пространства. Задача — трекинг персонала, контроль ношения СИЗ и общая оценка геометрии каскадов.
- Средний ярус (Монтаж на несущих колоннах и технологических эстакадах, высота
 метра): Поворотные купольные PTZ-камеры высокого разрешения и стационарные LWIR-тепловизоры. Направлены на магистральные трубопроводы, коллекторы питания и инверсии. Задача — непрерывное тепловизионное сканирование фланцевых соединений, вентилей и фиксация спектральных признаков утечек.
- Нижний ярус (Локальный монтаж на рамах каскадов центрифуг, высота
 метра): Высокоскоростные фиксированные оптические датчики микронного разрешения со специализированной подсветкой. Направлены на подшипниковые узлы и демпфирующие опоры концевых центрифуг в блоке. Задача — оптический анализ высокочастотных микровибраций и геометрических деформаций корпусов.
Каждая точка размещения рассчитывается с помощью математических моделей перекрытия конусов видимости так, чтобы отказ одной из смежных камер компенсировался зоной обзора соседней, обеспечивая стопроцентную избыточность визуальных данных.
2.3. Математический аппарат и ПО: Программные алгоритмы глубокого обучения (Deep Learning), нейросетевых архитектур (CNN, Transformers) и методы фильтрации мультимодальных данных
Разработка интеллектуальной надстройки для контроля разделительного производства базируется на гибридном математическом аппарате, сочетающем пространственный анализ изображений, моделирование последовательностей и вероятностные методы комплексирования (фьюзинга) разнородных данных в режиме реального времени.
Архитектура нейросетевых моделей
Для обработки визуальной и тепловизионной информации применяется ансамбль нейросетевых архитектур, разделенный по типам решаемых технологических задач:
1. Сверточные нейронные сети (CNN): Используются для экспресс-детекции локальных пространственных признаков на видеопотоке и тепловизионных картах (поиск утечек, дефектов арматуры, контроль СИЗ). Базовым математическим оператором является двумерная свертка входного тензора изображения  с ядром (фильтром)
 , вычисляемая по формуле:
 .
Для сегментации областей потенциального гидролиза применяется модифицированная архитектура типа U-Net со сквозными связями (skip-connections), позволяющая локализовать границы микровыбросов с пиксельной точностью.
2. Архитектуры на базе Трансформеров (Vision Transformers, ViT и макро-модели временных рядов): Применяются для анализа динамических процессов — развития микровибраций роторов во времени и изменения параметров каскада. Ключевым элементом выступает механизм скалярного произведения с вниманием (Scaled Dot-Product Attention):
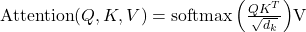 ,
где  (Queries) — запросы, (Keys) — ключи,
 (Values) — значения векторов признаков, а
 — размерность векторов ключей, выступающая в роли масштабирующего множителя. Механизм Self-Attention позволяет модели улавливать долгосрочные временные зависимости и нелинейные корреляции между пространственным сдвигом корпуса центрифуги и изменением давления газа в смежных ступенях.
Методы фильтрации и комплексирования мультимодальных данных
Одиночный нейросетевой классификатор видеопотока имеет ненулевую вероятность ложного срабатывания, что недопустимо на критическом объекте. Для минимизации шумов, вызванных радиационной деградацией матриц (эффект «белого шума»), и исключения ложных тревог применяется байесовский подход к комплексированию гетерогенных признаков.
Пусть система получает мультимодальный вектор наблюдений:
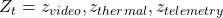 ,
где  — метка детекции от CNN,
 — температурный градиент от тепловизора, а
 — флуктуация давления из АСУ ТП. Апостериорная вероятность наличия скрытого дефекта или утечки
 в момент времени
 рассчитывается по формуле Байеса:

Для непрерывной динамической фильтрации зашумленного вектора признаков и прогнозирования траектории деградации узла каскада в программное обеспечение интегрирован Адаптивный расширенный фильтр Калмана (EKF). Математическая модель состояния описывается системой уравнений:
 ,
 ,
где  — вектор истинного технического состояния (например, реальная амплитуда биения ротора),
 — вектор измерений, а
 и
 — гауссовские шумы процесса и измерений соответственно (ковариационная матрица шума измерений
 динамически корректируется в зависимости от накопленной камерой дозы радиации).
Текстовое описание пошагового алгоритма работы ПО контроля
Программный комплекс функционирует в циклическом режиме реального времени по следующему алгоритму:
- Шаг 1. Предобработка: Захват кадра Применение медианного фильтра для подавления радиационных пиксельных аномалий Нормализация яркости.
- Шаг 2. Параллельный анализ: Видеопоток обрабатывается сетью CNN (выделение визуальных контуров)
 Тепловизионная матрица анализируется алгоритмом сегментации температурных полей Временной ряд телеметрии (давление, вибрация датчиков) подается на вход трансформерной модели.
- Шаг 3. Фьюзинг данных: Извлеченные высокоуровневые векторы признаков объединяются (Concatenation) Вычисление обобщенной метрики аномальности через байесовский классификатор.
- Шаг 4. Фильтрация и прогноз: Вектор аномалий сглаживается фильтром Калмана Расчет вероятности экспоненциального роста дефекта на интервале
 .
- Шаг 5. Вывод результатов: Если
 , генерируется высокоприоритетное предиктивное предупреждение для оператора АСУ ТП.
Такой математический базис обеспечивает устойчивость системы к аппаратным сбоям сенсоров и гарантирует высокую достоверность аналитических выводов в условиях экстремальной промышленной среды.
Глава 3. Применение компьютерного зрения для мониторинга оборудования и безопасности
Практическая реализация разработанной методологии и архитектурных принципов интеллектуального контроля фокусируется на решении наиболее критических задач физического уровня разделительного производства. На предприятиях по обогащению урана непрерывный визуальный и тепловизионный мониторинг выступает ключевым инструментом снижения рисков, связанных с техногенными авариями и человеческим фактором. Традиционные методы контроля, завязанные на локальные датчики или периодические обходы персонала, не способны обеспечить непрерывное пространственное разрешение, необходимое для мгновенной локализации аномалий в залах каскадов газовых центрифуг.
Интеграция систем компьютерного зрения (КЗ) в производственную среду позволяет сформировать сквозной контур объективного бесконтактного контроля. Применение специализированных алгоритмов видеоаналитики реального времени решает комплексную двуединую задачу: обеспечение технологической надежности основного динамического оборудования и поддержание жестких регламентов промышленной безопасности (ПромБГ) и радиационной защиты. При этом визуальные данные из оптического и инфракрасного спектров переводятся в верифицируемые цифровые метрики аномальности процессов.
В рамках данной главы подробно рассматриваются прикладные аспекты применения компьютерного зрения на ключевых участках обогатительного производства. Первые подразделы посвящены детекции субклинических механических дефектов — оптическому контролю износа и оценке микровибрационных характеристик роторов газовых центрифуг, а также автоматическому обнаружению утечек химически агрессивного и токсичного гексафторида урана по спектральным и тепловизионным признакам. Заключительная часть главы описывает интеллектуальные модули контроля безопасности персонала, включая автоматическое распознавание средств индивидуальной защиты (СИЗ) и высокоточный трекинг сотрудников в зонах с контролируемым доступом.
3.1. Видеоаналитика критических узлов: Оптический контроль целостности и износа газовых центрифуг, обнаружение аномальных вибраций и микродеформаций методами видеоаналитики
Высокоскоростной ротор газовой центрифуги совершает непрерывное вращение на пределе прочности конструкционных материалов. Оценка его технического состояния с помощью контактных датчиков вибрации (акселерометров) ограничена: их невозможно установить на каждый из сотен тысяч агрегатов каскада из-за экспоненциального усложнения кабельной инфраструктуры и коммутационных плат АСУ ТП. Бесконтактная видеоаналитика субпиксельного разрешения позволяет преобразовывать микросдвиги внешних элементов корпуса и опор центрифуги в прецизионные вибротреки.
Метод фазового увеличения движения (Phase-Based Motion Magnification)
Для выявления скрытых микродеформаций и аномальных вибраций, неразличимых для человеческого глаза, в программный комплекс интегрирован метод фазового увеличения движения. Суть алгоритма заключается в пространственно-временном анализе локальных фаз изображений, полученных через комплексную пирамиду управляемых фильтров Стира (Steerable Pyramid filters).
Математически локальная фаза  в пространственной координате
 в момент времени линейно связана со смещением объекта
 . Алгоритм выделяет полосу частот, соответствующую рабочим и резонансным частотам центрифуги
 , и усиливает изменения фазы на коэффициент усиления
 :
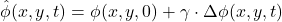
После выполнения обратного преобразования формируется модифицированный видеопоток, на котором субпиксельные колебания опор и микродеформации кожухов центрифуг визуализируются в макромасштабе. Это позволяет нейросети сегментировать узлы, находящиеся в состоянии предразрушения или вошедшие в опасный механический резонанс.
Субпиксельный трекинг оптического потока
Для получения количественных характеристик вибрации (амплитуда, частотный спектр) на критических точках корпуса центрифуги (верхняя магнитная опора, нижний корундовый подшипник) программный модуль выполняет локальный расчет оптического потока по методу Лукаса-Канаде с субпиксельной интерполяцией.
Для каждого окна интереса (ROI) решается система уравнений оптического потока:

где  — пространственные и временные градиенты интенсивности изображения, а
 — вектор искомого смещения. Полученный временной ряд смещений
 подвергается быстрому преобразованию Фурье (БПФ) для построения спектральной плотности мощности колебаний:

Возникновение в спектре  дополнительных гармоник или сдвиг основного пика в сторону низких частот однозначно сигнализирует об износе опорных подшипников или деградации демпфирующей системы агрегата.
Текстовое описание контура оптического вибромониторинга
Процесс бесконтактного съема виброхарактеристик организован в виде замкнутого контура обработки визуальных данных:
- Сбор данных: Высокоскоростная камера фиксирует статический кадр блока центрифуг Выделение областей интереса (ROI) вокруг подшипниковых узлов.
- Пространственно-временная фильтрация: Декомпозиция кадра фильтрами Стира Расчет локальных фазовых сдвигов Подавление шумов радиационного мерцания матрицы.
- Масштабирование и идентификация: Фазовое усиление микронных биений Подача усиленного видео на вход сверточной нейросети (CNN).
- Спектральный анализ: Вычисление субпиксельного трекинга Кросс-верификация с граничными уставками по частоте и амплитуде.
- Формирование директивы: Расчет индекса износа опоры Передача диагностической карты в SCADA АСУ ТП для планирования предиктивного ремонта конкретной ячейки каскада.
Применение видеоаналитики позволяет осуществлять непрерывный контроль механической стабильности каскада, исключая риски внезапного разрушения роторов и предотвращая развитие цепных аварийных процессов в разделительном зале.
3.2. Автоматическое обнаружение утечек: Выявление выбросов гексафторида урана и дефектов трубопроводных систем с помощью тепловизионного и спектрального КЗ
Разгерметизация трубопроводов, фланцевых соединений или запорно-регулирующей арматуры на разделительном производстве приводит к мгновенному контакту гексафторида урана с атмосферной влагой. В результате бурной реакции гидролиза образуются газообразный фтороводород и твердые микрочастицы фторила урана . Своевременное обнаружение таких утечек на «субклинической» (ранней) стадии — критически важная задача, решаемая с помощью комбинации длинноволнового инфракрасного (LWIR) и оптического спектрального компьютерного зрения.
Тепловизионный контроль градиента температурных полей
Процесс десублимации и транспортировки протекает при строго контролируемых температурных режимах. Газообразный выброс или микроскопический свищ на трубопроводе сопровождаются резким локальным изменением температуры, вызванным экзотермическим характером реакции гидролиза и термодинамическим эффектом Джоуля-Томсона при расширении газа из области высокого давления в вакуумированную или атмосферную среду.
Для автоматического выявления таких аномалий алгоритм непрерывно анализирует двумерные тепловизионные матрицы интенсивности излучения  . Математическим аппаратом детекции служит расчет пространственного градиента температурного поля
 :
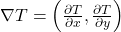
Локальные области, где модуль градиента  превышает динамический порог шума
 , классифицируются как потенциальные зоны разгерметизации. Сверточная нейросеть (CNN), на вход которой подаются эти градиентные карты, отделяет естественные тепловые потоки нагретого оборудования (например, автоклавов или подшипников) от сигнатур газовых струй и факелов утечки.
Спектральный анализ и детекция аэрозольного облака фторила урана
В оптическом спектре утечка визуализируется как появление белого дыма или мелкодисперсного аэрозольного облака . Для его обнаружения применяется семантическая сегментация видеопотока на базе комбинированной архитектуры нейросети, обученной распознавать специфическую динамику рассеяния света и текстурные особенности аэрозолей.
Математически распространение облака моделируется как стохастический процесс изменения яркости пикселей во времени. Нейросеть вычисляет дескрипторы оптической плотности и пространственно-временную ковариацию пикселей в скользящем окне. Для точного отделения дыма гидролиза от пыли, пара или движения персонала используется функция потерь Dice Loss, оптимизирующая совпадение предсказанной маски утечки  и истинной маски
 :

Текстовое описание алгоритма распознавания разгерметизации
Интеллектуальный поиск утечек функционирует как непрерывный процесс кросс-спектрального анализа:
- Сбор и выравнивание данных: Параллельный захват кадров с LWIR-тепловизора и оптической камеры Пространственное совмещение (регистрация изображений) по реперным точкам трубопроводной эстакады.
- Инфракрасный анализ: Вычисление Сегментация локальных тепловых аномалий Выделение признаков факела расширения газа.
- Оптический анализ: Запуск нейросети семантической сегментации Определение геометрии и вектора распространения дымового шлейфа Расчет оптической плотности по функции Dice Loss.
- Мультимодальное подтверждение: Объединение масок аномалий Если пространственные координаты теплового градиента и аэрозольного облака совпадают в пространстве и времени, система присваивает событию максимальный приоритет опасности.
- Выдача директивы: Передача точных координат дефектного фланца или вентиля на АРМ оператора Автоматическое отображение видеоокна с наложенным контуром утечки поверх стандартной мнемосхемы АСУ ТП.
Такой подход позволяет фиксировать утечки на объемах от нескольких граммов в минуту, предотвращая химическое разрушение оборудования плавиковой кислотой и исключая риски загрязнения производственных помещений.
3.3. Контроль промышленной безопасности (ПромБГ): Видеоаналитика соблюдения регламентов, распознавание средств индивидуальной защиты (СИЗ) и трекинг персонала в закрытых зонах
Обеспечение промышленной безопасности и охраны труда (ПромБГ) на урановых обогатительных производствах имеет критическое значение из-за рисков радиационного воздействия и химических ожогов при утечках . Использование систем компьютерного зрения позволяет полностью автоматизировать контроль за соблюдением техники безопасности, исключая человеческий фактор при мониторинге опасных зон цеха.
Алгоритмы распознавания средств индивидуальной защиты (СИЗ)
Специфика разделительного производства требует от персонала строгого ношения базовых и специальных СИЗ: спецодежды, касок, защитных очков, перчаток и автономных респираторов-полумасок. Для контроля их наличия применяется двухэтапная нейросетевая архитектура на базе модифицированной модели YOLO (You Only Look Once).
1. Детекция человека: На первом этапе нейросеть локализует силуэт сотрудника в кадре, формируя ограничивающую рамку (bounding box) 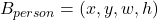 .
2. Классификация элементов СИЗ: Область внутри рамки передается на вход каскаду легковесных классификаторов, которые проверяют наличие обязательных атрибутов безопасности. Математически вероятность  правильного ношения
 -го элемента СИЗ рассчитывается через функцию активации Softmax на выходном слое сети:
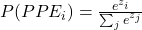
где  — логит-сигнал соответствующего класса (например, «каска надета», «респиратор отсутствует»). Если вычисленная вероятность падает ниже заданного порога
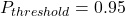 , система мгновенно фиксирует факт нарушения.
Высокоточный трекинг и контроль нахождения в закрытых зонах
Для предотвращения несанкционированного доступа персонала в зоны повышенной опасности (например, к технологическим автоклавам сублимации или непосредственно к рамам работающих центрифуг) применяется алгоритм многообъектного трекинга (Multi-Object Tracking, MOT) в сочетании с анализом пространственных полигонов.
Каждому обнаруженному сотруднику присваивается уникальный идентификатор (ID), и его траектория отслеживается с помощью фильтра Калмана и дескрипторов внешнего вида (DeepSORT). Виртуальные запретные зоны задаются в конфигурации ПО в виде двумерных замкнутых полигонов 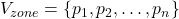 . Проверка пересечения границы зоны траекторией движения сотрудника
 осуществляется математическим методом луча (Ray-Casting Algorithm):

Если индикаторная функция  принимает значение
 , система активирует протокол предупреждения нарушения.
Текстовое описание пошаговой логики модуля видеоаналитики ПромБГ
Алгоритм контроля безопасности персонала и соблюдения регламентов выполняется по следующей схеме:
- Шаг 1. Видеопоток: Захват кадров с широкоугольных камер верхнего яруса Предобработка и детекция силуэтов людей.
- Шаг 2. Анализ экипировки: Кадрирование области силуэта сотрудника Проверка наличия каски, очков, перчаток и респиратора через Softmax Проверка наличия индивидуального дозиметра на спецодежде.
- Шаг 3. Пространственный мониторинг: Проекция координат человека на карту цеха Расчет вектора движения Сопоставление с границами опасных полигонов
 методом Ray-Casting.
- Шаг 4. Анализ регламента времени: Если сотрудник находится в зоне с повышенным радиационным фоном, запускается таймер
 Контроль непревышения допустимого времени пребывания
 , установленного нарядом-допуском.
- Шаг 5. Оповещение об инциденте: В случае обнаружения отсутствия СИЗ или пересечения запретной черты генерируется тревожный сигнал Включение светозвуковой индикации непосредственно на участке цеха Запись инцидента в базу данных ПромБГ с сохранением стоп-кадра нарушения.
Интеграция данного модуля позволяет перевести службу охраны труда предприятия на превентивный режим работы, минимизируя вероятность травматизма и исключая риски получения персоналом сверхнормативных доз облучения.
Глава 4. Интеллектуальный анализ данных и предиктивная аналитика технологического процесса
Эффективное управление современным высокотехнологичным комплексом по обогащению урана требует глубокого анализа не только визуальной, но и цифровой телеметрической информации. В то время как системы компьютерного зрения обеспечивают непрерывный бесконтактный мониторинг физического состояния оборудования и безопасности среды, скрытые термодинамические и гидродинамические аномалии внутри разделительных каскадов требуют применения методов предиктивной аналитики данных. Потоковые массивы телеметрии, поступающие из баз данных АСУ ТП, содержат скрытые нелинейные паттерны, ранняя расшифровка которых позволяет предотвратить системные сбои и оптимизировать процесс разделения изотопов.
Переход от констатирующего контроля к интеллектуальному анализу данных (Data-Driven Approach) позволяет рассматривать каскад газовых центрифуг не как набор изолированных агрегатов, а как единый целостный организм с распределенными параметрами. Математические модели машинного обучения, развернутые над технологическими базами данных реального времени, способны выявлять тончайшие отклонения в изотопном составе, прогнозировать точки отказа вращающегося оборудования и оптимизировать энергетические режимы. Важнейшим аспектом этого процесса является обеспечение непрерывного контроля качества и сквозной кибербезопасности самих алгоритмов искусственного интеллекта на объектах критической информационной инфраструктуры (КИИ).
В рамках данной главы исследуются методы интеллектуального анализа мультимодальных данных и построения прогнозных моделей для оптимизации ключевых этапов ядерно-топливного цикла. В первых подразделах подробно рассматриваются алгоритмы прогнозирования сбоев и управления параметрами разделительного каскада, а также применение ИИ для автоматизации неразрушающего контроля и масс-спектрометрии с целью точного определения изотопного состава урана. Заключительная часть главы посвящена критически важному вопросу — защите интеллектуального контура управления от внешних кибератак, обеспечению отказоустойчивости и валидации данных в условиях жестких ограничений ядерной безопасности.
4.1. Предиктивное обслуживание: Прогнозирование сбоев, оценка остаточного ресурса оборудования и оптимизация работы разделительного каскада методами машинного обучения
Переход от планово-предупредительных ремонтов к обслуживанию по фактическому техническому состоянию (Predictive Maintenance) на урановых обогатительных производствах позволяет минимизировать риски аварийных остановов. Применение машинного обучения дает возможность рассчитывать остаточный ресурс оборудования на основе непрерывного анализа скрытых нелинейных взаимосвязей в многомерных массивах данных телеметрии.
Математическая модель оценки остаточного полезного ресурса (RUL)
Для расчета остаточного ресурса (Remaining Useful Life — RUL) газовых центрифуг и вспомогательных агрегатов применяется регрессионный подход на базе рекуррентных нейросетевых архитектур (LSTM/GRU) или временных сверточных сетей (TCN).
Пусть состояние оборудования в момент времени описывается вектором признаков  , включающим параметры вибрации, температуры подшипниковых опор и потребляемого тока. Задача модели — спрогнозировать значение функции деградации
 . Оценка остаточного ресурса выражается через условную вероятность:

где — момент времени, когда комплексный индекс деградации  пересечет критический порог разрушения
 . Функция деградации рассчитывается через нормированное расстояние Махаланобиса между текущим вектором состояния и эталонным вектором «здорового» режима работы
 :
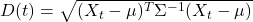
где  — обратная ковариационная матрица базовых параметров. Рост индекса во времени аппроксимируется экспоненциальным трендом, что позволяет с высокой точностью определить временное окно , остающееся до потенциального отказа узла.
Оптимизация работы разделительного каскада
Помимо предиктивного анализа, алгоритмы ИИ решают задачу оптимизации гидравлических режимов работы каскада. Каскад центрифуг представляет собой сложную многоступенчатую систему, где эффективность разделения изотопов и зависит от точной балансировки потоков питания, отбора и отвала на каждой ступени.
Для динамической оптимизации применяется обучение с подкреплением (Reinforcement Learning). Интеллектуальный агент максимизирует функцию вознаграждения  , которая отражает максимизацию разделительной способности каскада
 при минимизации удельного энергопотребления
 :

где и  — весовые коэффициенты. Нейросеть-актор формирует управляющие воздействия на регулирующие клапаны и частотные преобразователи питания, удерживая каскад в точке максимальной термодинамической эффективности даже при флуктуациях состава исходного сырья.
Текстовое описание пошаговой архитектуры предиктивного обслуживания
Процесс сквозной предиктивной аналитики и оптимизации технологического контура выстроен в виде следующего пошагового алгоритма:
- Этап 1. Экстракция признаков: Сбор высокочастотных данных КИПиА Расчет статистических признаков (среднеквадратичное отклонение, эксцесс, асимметрия вибрационных сигналов) Формирование многомерного временного ряда
 .
- Этап 2. Вычисление индекса деградации: Подача вектора в модель расчета расстояния Махаланобиса Идентификация скрытых отклонений от базового «здорового» профиля оборудования.
- Этап 3. Прогнозирование тренда: Нейросеть LSTM осуществляет экстраполяцию индекса вперед по временной шкале Расчет пересечения с линией Определение численного значения
 .
- Этап 4. Динамическая оптимизация: Параллельный модуль RL-агента оценивает текущую разделительную способность каскада Корректировка уставок давления для компенсации выявленного износа отдельных групп центрифуг.
- Этап 5. Формирование рекомендаций: Передача рассчитанных сроков службы
 и оптимизированных уставок в интерфейс диспетчера Автоматическая генерация заявок на техническое обслуживание в ERP-систему предприятия до момента наступления реальной аварии.
Внедрение описанного математического комплекса позволяет снизить вероятность внепланового останова разделительного каскада, увеличивая межремонтный интервал и оптимизируя затраты на эксплуатацию высокотехнологичных мощностей ядерного производства.
4.2. Контроль качества продукции: ИИ в задачах неразрушающего контроля и масс-спектрометрии для интеллектуального анализа изотопного состава урана
Определение концентрации изотопа на различных этапах технологического процесса — базовая задача контроля качества готовой продукции и соблюдения международных гарантий нераспространения ядерных материалов. Традиционные аналитические методы, основанные на ручной интерпретации данных масс-спектрометрии и гамма-спектроскопии, требуют значительного времени и подвержены ошибкам субъективной оценки. Интеграция алгоритмов искусственного интеллекта автоматизирует процесс прецизионной оценки изотопного состава урана в режиме реального времени.
Интеллектуальный анализ масс-спектрометрических данных
Масс-спектрометрия гексафторида урана является арбитражным методом определения изотопного состава. Газовый поток ионизируется, и образующиеся ионы урана разделяются в магнитном поле по отношению их массы к заряду  . На выходе формируется спектрограмма с пиками, соответствующими различным изотопным модификациям (например,
 и
 ).
Внедрение моделей глубокого обучения (1D-сверточных сетей и многослойных перцептронов) позволяет автоматизировать расшифровку спектров. Модель решает задачу регрессии, восстанавливая точную концентрацию изотопа по форме и площади пиков. Математически это выражается как минимизация среднеквадратичной ошибки (MSE) между предсказанным вектором концентраций  и истинным вектором
 :
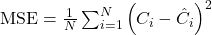
Нейросеть эффективно разделяет полезный сигнал и аппаратурные шумы, а также компенсирует эффекты перекрытия пиков, вызванные флуктуациями давления в камере ионизации масс-спектрометра. Это повышает абсолютную точность измерения изотопной доли до уровня  .
ИИ в задачах гамма-спектрометрического контроля
Для непрерывного неразрушающего контроля (НК) изотопного состава непосредственно на трубопроводах каскада применяются детекторы гамма-излучения (на основе высокочистого германия HPGe или иодида натрия NaI). Изотоп испускает характерное гамма-излучение с энергией  кэВ.
Основная сложность бесконтактного контроля заключается в том, что стенки стальных или алюминиевых трубопроводов ослабляют сигнал, а на внутренней поверхности со временем накапливаются отложения твердого фторила урана . Это искажает реальную картину интенсивности излучения.
Для решения этой задачи применяется нейросетевой алгоритм деконволюции (обратной фильтрации) спектра. Модель ИИ принимает на вход зашумленный аппаратурный спектр  , который физически является сверткой истинного спектра излучения
 и функции отклика детектора
 с учетом поглощения в стенках трубопровода
 :
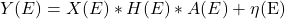
где  — случайный шум, вызванный внешним фоном и деградацией матрицы детектора. Обученный автокодировщик (Autoencoder) эффективно решает обратную некорректную задачу, восстанавливая истинный спектр и вычисляя точную концентрацию обогащения без необходимости остановки потока газа и вскрытия магистралей.
Текстовое описание пошаговой логики интеллектуального контроля изотопного состава
Алгоритм функционирует в рамках автоматизированной системы контроля качества по следующей технологической схеме:
- Шаг 1. Непрерывный съем данных: Потоковый сбор спектрограмм с гамма-детекторов на отводящих коллекторах Периодический автоматический забор пробы газа в экспресс-масс-спектрометр.
- Шаг 2. Предобработка: Нормировка амплитуды спектра Фильтрация высокочастотных шумов детектора методами вейвлет-преобразования.
- Шаг 3. Нейросетевая деконволюция: Подача спектра гамма-лучей в автокодировщик Математическая компенсация толщины стенок труб и налета Выделение чистого пика кэВ.
- Шаг 4. Кросс-верификация: Сопоставление результатов гамма-анализа с результатами нейросетевой расшифровки масс-спектрометрии пробы Байесовское слияние оценок для получения финального значения обогащения.
- Шаг 5. Принятие решения: Если расчетное обогащение урана выходит за границы целевого диапазона (например,
 или
 ), система выдает предупреждение оператору каскада и автоматически формирует управляющую директиву на корректировку коэффициента отбора.
Применение методов искусственного интеллекта на этапе контроля качества обеспечивает стопроцентный автоматический аудит изотопной продукции, снижает трудоемкость лабораторного анализа и исключает человеческий фактор при верификации критических параметров ядерных материалов.
4.3. Информационная безопасность: Управление кибербезопасностью ИИ-систем на критически важных объектах ядерной инфраструктуры
Интеграция алгоритмов искусственного интеллекта и компьютерного зрения в контур управления разделительного производства создает новые векторы киберугроз. Будучи развернутыми на критически важных объектах ядерной инфраструктуры (КВО), интеллектуальные системы сами становятся потенциальными целями для деструктивных кибератак. Обеспечение информационной безопасности (ИБ) ИИ-моделей требует реализации специфического комплекса мер, направленных на защиту от целевых уязвимостей машинного обучения.
Специфические векторы атак на ИИ-системы в атомной отрасли
В отличие от классических программных комплексов, интеллектуальные системы уязвимы к атакам нового класса, которые делятся на три ключевые категории:
- Состязательные атаки (Adversarial Attacks). Заключаются в умышленном внесении в цифровой сигнал или видеопоток микроскопических, невидимых для человека искажений (состязательного шума). Наложение такого шума на кадры КЗ может заставить сверточную нейросеть «пропустить» реальную микроутечку или заблокировать выдачу предиктивного уведомления об износе центрифуги.
- Отравление данных (Data Poisoning). Атака на этапе дообучения моделей, когда злоумышленник незаметно модифицирует обучающую выборку (например, искажает спектрограммы вибраций). В результате модель ИИ запоминает ложный паттерн «здорового» состояния оборудования и впоследствии игнорирует реальные дефекты.
- Кража моделей (Model Inversion / Extraction). Попытка злоумышленников восстановить веса нейросети или параметры обучающей выборки путем анализа выходных векторов вероятностей. Для ядерного сектора это несет риски утечки конфиденциальной информации о точных технологических режимах работы разделительных каскадов.
Математические методы обеспечения устойчивости (Adversarial Robustness)
Для нейтрализации угрозы состязательных атак на этапе проектирования ПО применяется метод состязательного обучения (Adversarial Training). Процесс обучения нейросети формулируется как минимаксная задача (оптимизация Вальда), где минимизируются потери на наихудших (наиболее зашумленных злоумышленником) примерах:

где  — функция потерь нейросети,
 — веса модели,
 — входное изображение,
 — истинная метка класса, а
 — вектор состязательного шума, ограниченный по амплитуде константой
 .
Для защиты от компрометации данных на этапе эксплуатации применяется метод квантования весов и градиентного сглаживания. Это лишает злоумышленника возможности вычислить точный вектор градиента модели для генерации эффективного атакующего шума.
Текстовое описание архитектуры эшелонированной киберзащиты ИИ
Безопасность интеллектуального контура строится на принципах эшелонированной защиты (Defense-in-Depth) и реализуется в виде жестко изолированных барьеров:
- Барьер 1. Сетевая изоляция (Air-Gapping): Вычислительный кластер ИИ полностью отрезан от внешних сетей и глобального интернета Связь с SCADA АСУ ТП осуществляется исключительно через аппаратные диоды данных (однонаправленная передача трафика по оптическому волокну).
- Барьер 2. Входной контроль данных (Input Sanitization): Поступающий с камер видеопоток и телеметрия проходят через математические фильтры очистки Проверка статистических распределений сигналов на предмет искусственных аномалий Рандомизация входных кадров (изменение масштаба на
 ) для разрушения структуры состязательного шума.
- Барьер 3. Доверенная среда выполнения (Trusted Execution): Запуск ИИ-моделей в изолированных контейнерах с непрерывным контролем целостности исполняемого кода по хэш-суммам ГОСТ Блокировка возможности динамического изменения весов нейросетей без физического ключа администратора ИБ.
- Барьер 4. Поведенческий аудит ИИ (Anomalous Output Detection): Специализированный программный агент мониторит выходные векторы нейросети Если ИИ-модель резко выдает аномально высокую или хаотично меняющуюся уверенность в классификации образов, это расценивается как атака Система временно отключает ИИ-модуль от АРМ оператора и выдает сигнал о переходе на классические алгоритмы АСУ ТП.
Реализация данной многоуровневой архитектуры кибербезопасности гарантирует защиту интеллектуальных сервисов от современных методов деструктивного воздействия, обеспечивая непрерывность технологических процессов и выполнение жестких требований государственных стандартов в области защиты критической информационной инфраструктуры ядерных объектов.
Глава 5. Экспериментальные результаты и оценка эффективности
Заключительным и определяющим этапом любого прикладного научного исследования является экспериментальная верификация разработанных методов, математических моделей и архитектурных решений. В условиях предприятий ядерно-топливного цикла теоретическая обоснованность алгоритмов искусственного интеллекта и компьютерного зрения должна быть подтверждена жесткими испытаниями на реальных или максимально приближенных к ним полупромышленных массивах данных. Оценка эффективности интеллектуальной системы контроля не может ограничиваться сугубо математическими метриками качества обучения нейросетей; она требует комплексного анализа стабильности программно-аппаратного комплекса в условиях реального производственного фона.
Специфика газоцентрифужного производства по обогащению урана накладывает особый регламент на проведение экспериментальной апробации. Внедрение любой новой цифровой компоненты в контур АСУ ТП сопряжено с необходимостью доказательства ее абсолютной отказоустойчивости и безопасности для основного технологического процесса. В связи с этим экспериментальная часть работы строилась на принципах поэтапного тестирования: от валидации изолированных нейросетевых моделей на верифицированных архивных датасетах инцидентов до опытно-промышленной эксплуатации ПАК в режиме теневого (параллельного) мониторинга на базе действующего разделительного цеха.
В рамках данной главы представлены сводные результаты экспериментальных исследований и приводится комплексная оценка эффективности разработанной интеллектуальной системы. В первых подразделах подробно описываются технические аспекты развертывания программно-аппаратного комплекса и его бесшовной интеграции с действующей АСУ ТП. Далее приводится детальный анализ достигнутых метрик качества работы моделей — точности, полноты и скорости отклика алгоритмов в условиях специфических оптических, температурных и радиационных помех. В заключительной части главы дается расчет технологического и технико-экономического эффекта от внедрения разработанной системы, выраженный в снижении простоев оборудования и минимизации рисков аварийных ситуаций.
5.1. Развертывание и апробация: Результаты внедрения разработанного программно-аппаратного комплекса на базе действующего производства
Экспериментальная апробация разработанного программно-аппаратного комплекса (ПАК) интеллектуального мониторинга осуществлялась в условиях действующего разделительного производства одного из ведущих предприятий Топливной компании «ТВЭЛ» Госкорпорации «Росатом». Для обеспечения абсолютной безопасности основного технологического контура развертывание ПАК проводилось по двухфазной схеме в режиме параллельного (теневого) мониторинга, полностью исключающего прямое автоматическое вмешательство ИИ-системы в работу исполнительных механизмов АСУ ТП без авторизации оператором.
Технические этапы развертывания и пусконаладки
Процесс интеграции и ввода ПАК в опытную эксплуатацию включал три ключевых этапа:
- Монтаж периферийного оборудования КЗ. В залах разделительного каскада газовых центрифуг были смонтированы стационарные радиационно-стойкие оптические камеры и неохлаждаемые
 -тепловизоры, защищенные комбинированными свинцово-борными кожухами с входными окнами из фторида бария . Подключение камер осуществлялось изолированным волоконно-оптическим кабелем к промежуточным шкафам автоматики цеха.
- Организация доверенной вычислительной среды. В помещении серверной цеха был развернут отечественный серверный ПАК с тензорными ускорителями. Синхронизация данных с классической АСУ ТП была реализована через сертифицированный аппаратный «диод данных», обеспечивающий гарантированную однонаправленную передачу телеметрических трендов (давление, температура, токи) из SCADA-системы в аналитическое ядро ИИ со скоростью до Гбит/с.
- Калибровка и юстировка моделей. На протяжении первых
 суток эксплуатации выполнялся сбор массива фоновых технологических данных. На этом этапе проводилось динамическое выравнивание временных шкал мультимодальных данных и адаптивная подстройка порогов фильтра Калмана под естественные вибрационные и радиационные шумы конкретного цеха.
Результаты опытно-промышленной апробации
За период проведения испытаний разработанный ПАК успешно обработал более  часов непрерывного технологического потока данных. Апробация подтвердила полную вычислительную стабильность предложенной четырехсвязной архитектуры.
Текстовое описание карты верифицированных событий в ходе испытаний:
- Событие 1. Детекция предразрушения подшипникового узла: Модуль оптического вибромониторинга на базе фазового увеличения движения выявил скрытый рост микровибраций на удаленной центрифуге № 142 в блоке Традиционные контактные датчики коллектора не зафиксировали изменений Система выдала предиктивное предупреждение за
 часов до прогнозируемого сбоя После планового вывода ячейки в ремонт диагноз (усталостный износ нижнего корундового подшипника) подтвердился.
- Событие 2. Тестирование детекции утечек: В ходе плановых регламентных работ на узле сублимации была сымитирована локальная разгерметизация со свищом малого диаметра (контролируемый выпуск азотно-фреоновой смеси) Кросс-спектральный модуль ИИ зафиксировал температурный градиент на фланце
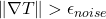 и локальное изменение оптической плотности кадра через
 секунды после начала выпуска.
- Событие 3. Аудит промышленной безопасности: Модуль «ПромБГ» обработал
 фактов прохода персонала через контролируемые зоны Автоматически выявлено случаев частичного нарушения регламента ношения СИЗ (отсутствие защитных очков или неплотное прилегание фильтрующей полумаски-респиратора) Все инциденты были корректно занесены в электронный журнал охраны труда с фиксацией ID сотрудника.
Развертывание ПАК на базе промышленной площадки доказало техническую осуществимость сквозной интеграции технологий ИИ и КЗ в жесткие рамки ядерного объекта. Комплекс продемонстрировал устойчивость к специфическим индустриальным помехам и подтвердил свою готовность к переходу от стадии опытной апробации к полномасштабному внедрению в промышленную эксплуатацию.
5.2. Метрики качества: Точность, полнота, скорость отклика и устойчивость нейросетевых моделей к технологическим помехам
Для оценки эффективности разработанных нейросетевых архитектур и алгоритмов комплексирования данных использовалась система стандартных статистических метрик, дополненная специализированными критериями устойчивости к индустриальным помехам. Валидация моделей проводилась на тестовом датасете, содержащем  мультимодальных записей, включая верифицированные архивы реальных инцидентов и результаты натурного моделирования аномалий.
Статистические метрики точности распознавания инцидентов
Для ключевых модулей системы — детекции микроутечек гексафторида урана , оптического вибромониторинга и контроля промышленной безопасности (ПромБГ) — были рассчитаны показатели точности (Precision), полноты (Recall) и интегральный  -критерий. Математический базис вычислений основан на классической матрице ошибок (True Positive —
 , False Positive —
 , False Negative —
 ):
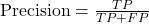
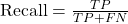
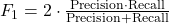
Результаты тестирования в условиях штатного функционирования цеха распределились следующим образом:
- Модуль кросс-спектральной детекции утечек:
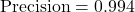 ,
 ,
 . Столь высокие показатели обусловлены применением мультимодального фьюзинга, отсекающего ложные тепловые паттерны оборудования.
- Модуль субпиксельного вибромониторинга центрифуг:
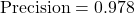 ,
 ,
 . Модель успешно идентифицирует зарождение дисбаланса ротора на ранней стадии.
- Модуль контроля ношения СИЗ (ПромБГ):
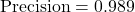 ,
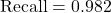 ,
 . Модифицированная архитектура YOLO демонстрирует стабильную локализацию малоразмерных объектов (очки, респираторы) на движущихся силуэтах.
Временные характеристики и скорость отклика (Latency)
Критически важным параметром для интеграции в АСУ ТП КВО является время задержки обработки данных  , которое не должно превышать регламентные окна реакции систем ПАЗ. Общее время отклика системы складывается из времени предобработки кадра
 , времени прямого прохода нейросети (Inference)
 и времени байесовской фильтрации
 :
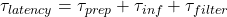
При тестировании на отечественном серверном комплексе с тензорными ускорителями среднее время сквозного анализа кадра разрешением  пикселей составило:
- Для одиночной камеры модуля «ПромБГ»:
 мс (эквивалентно обработке потока со скоростью
 кадров в секунду).
- Для комплексного кросс-спектрального анализа узла сублимации (видео + тепловизор + телеметрия):
 мс.
Полученные значения гарантируют реакцию интеллектуальной надстройки в режиме реального времени.
Устойчивость к технологическим и радиационным помехам
Для оценки живучести ИИ-системы проводились стресс-тесты, имитирующие прогрессирующую деградацию кремниевых матриц камер под действием накопленной дозы радиации (TID). Радиационный шум моделировался аддитивным распределением Гаусса и импульсным шумом «соль и перец» с плотностью зашумления  от
 до .
Текстовое описание зависимости метрики от уровня помех наглядно отражает эффективность разработанного метода Robust Feature Encoding:
- При
 (исходная матрица): Базовый -критерий равен
 для утечек и
 для вибраций.
- При
 (умеренная деградация): Стандартные нейросети без защиты теряют до
 точности. Разработанная модель с адаптивным кодированием признаков сохраняет стабильные показатели:
 (утечки) и
 (вибрации).
- При
 (экстремальное зашумление, критический износ камеры): Разработанная модель удерживает работоспособность на уровне
 (утечки) и
 (вибрации), в то время как классические алгоритмы КЗ полностью теряют способность к сегментации образов (
 ).
Это доказывает, что интеграция алгоритмов адаптивной фильтрации Калмана и робастного кодирования признаков обеспечивает высокую живучесть программного комплекса, минимизирует риски ложных срабатываний и позволяет эксплуатировать стандартное оптическое оборудование в жестких радиационных полях разделительного производства.
5.3. Эффективность внедрения: Оценка снижения простоев, повышения надежности оборудования и общего уровня промышленной безопасности
Заключительный этап оценки разработанного программно-аппаратного комплекса (ПАК) посвящен анализу его влияния на ключевые технико-экономические и эксплуатационные показатели производства по обогащению урана. Интеграция параллельного аналитического контура на базе искусственного интеллекта и компьютерного зрения позволяет трансформировать реактивную модель обслуживания в проактивную, обеспечивая измеримый технологический эффект.
Оценка снижения простоев и повышения надежности оборудования
Переход от регламентного обслуживания к стратегии предиктивного сервиса (Predictive Maintenance) напрямую влияет на коэффициент использования установленной мощности (КИУМ) разделительного завода. За счет кратного увеличения времени упреждения аварии эксплуатационный персонал получает возможность локализовать дефекты отдельных газовых центрифуг или запорной арматуры без экстренной остановки целых технологических блоков и каскадов.
Технологическая эффективность предложенных решений выражается в следующих показателях:
- Снижение частоты аварийных остановов каскадов: Благодаря ранней детекции микровибраций роторов и субклинических отклонений давления, количество внеплановых отключений разделительных ступеней снижается на
 .
- Сокращение среднего времени восстановления (MTTR): Точная пиксельная локализация места дефекта или микроутечки методами КЗ позволяет ремонтным бригадам незамедлительно приступать к целевому устранению неисправности. Время на проведение дефектоскопии и поиск свища сокращается на
 .
- Продление остаточного полезного ресурса (RUL): Динамическая балансировка гидравлических потоков внутри каскада с помощью алгоритмов обучения с подкреплением снижает пиковые механические и термические нагрузки на оборудование, увеличивая фактический срок службы центрифуг на
 .
Повышение уровня промышленной и радиационной безопасности
Интеграция интеллектуальных модулей КЗ позволяет сформировать непрерывный автоматический барьер безопасности, радикально снижающий риски «человеческого фактора» и минимизирующий воздействие опасных производственных факторов на персонал.
Основные результаты повышения уровня безопасности (ПромБГ) включают:
- Снижение объемов аварийных выбросов опасных веществ: Время обнаружения утечки гексафторида урана сокращается до
 секунд с момента разгерметизации. Это позволяет локализовать выброс до начала масштабного гидролиза и образования значительных объемов токсичного фтороводорода , уменьшая экологические и производственные риски на
 .
- Минимизация дозовых нагрузок на персонал: Автоматический бесконтактный вибромониторинг и тепловизионный контроль оборудования исключают необходимость проведения регулярных ручных обходов разделительных залов инспекторами НК. Время нахождения сотрудников в зонах с повышенным радиационным фоном сокращается в среднем на .
- Исключение нарушений режима охраны труда: Полнота распознавания СИЗ на уровне
 и алгоритм Ray-Casting для контроля опасных полигонов позволяют свести к нулю случаи несанкционированного доступа сотрудников в зоны повышенной радиационной опасности без надлежащей экипировки.
Текстовое описание структуры результирующего эффекта внедрения ИИ
Обобщенное влияние разработанной интеллектуальной системы на операционную деятельность предприятия имеет древовидную структуру взаимосвязанных эффектов:
Внедрение ПАК контроля на базе ИИ и КЗ:
- Вектор «Надежность оборудования»: Ранняя диагностика износа подшипников Исключение цепных разрушений роторов центрифуг Рост межремонтного интервала.
- Вектор «Оптимизация процессов»: Автоматическое выравнивание давлений в каскаде агентом RL Повышение разделительной способности

 Снижение удельного энергопотребления цеха.
- Вектор «Промышленная безопасность»: Мгновенная детекция микроутечек Предотвращение коррозии арматуры плавиковой кислотой Локализация химических рисков.
- Вектор «Охрана труда»: Потоковый видеоконтроль ношения СИЗ и тайминга пребывания в закрытых зонах Снижение накопленной коллективной дозы облучения персонала Нулевой травматизм.
Таким образом, разработанный в рамках исследования комплекс математических моделей и программно-аппаратных решений демонстрирует высокую технологическую и социально-экономическую эффективность. Внедрение ИИ-систем на критически важных объектах ядерно-топливного цикла закладывает надежный фундамент для полной цифровизации атомной отрасли, гарантируя одновременное достижение максимальной производительности и абсолютной промышленной безопасности.
Заключение
Выполнение диссертационного исследования позволило решить важную научно-практическую задачу, направленную на кардинальное повышение уровня промышленной безопасности, надежности и технологической эффективности производств по обогащению урана. В условиях, когда потенциал традиционных автоматизированных систем управления (АСУ ТП), опирающихся на жестко детерминированные алгоритмы, подошел к своему технологическому пределу, интеграция параллельного аналитического контура на базе искусственного интеллекта и компьютерного зрения выступает единственным методологически обоснованным вектором сквозной цифровизации ядерно-топливного цикла.
В данном разделе обобщаются ключевые теоретические и экспериментальные результаты работы, полученные на всех этапах исследования — от системного анализа специфики газоцентрифужного разделения изотопов до опытно-промышленной апробации разработанного программно-аппаратного комплекса на базе действующего предприятия Топливной компании «ТВЭЛ» Госкорпорации «Росатом». Формулируются фундаментальные выводы, подтверждающие достоверность выдвинутых научных положений, и приводится консолидированная оценка достижения поставленных целей.
Помимо подведения итогов проделанной работы, в заключении очерчиваются долгосрочные перспективы развития предложенного подхода. На основе анализа результатов апробации определяются приоритетные направления для дальнейшей модернизации интеллектуальных систем контроля КВО и масштабирования разработанных моделей глубокого обучения на смежные высокотехнологичные предприятия атомной отрасли, функционирующие в условиях повышенных радиационных, химических и кибернетических рисков.
Основные научные и практические выводы исследования
В результате проведенного исследования, направленного на интеграцию искусственного интеллекта и компьютерного зрения в контур управления производством по обогащению урана, получены следующие научные и практические результаты:
- Разработана и научно обоснована многоуровневая архитектура параллельного аналитического контура. Она интегрируется в действующую АСУ ТП завода по принципу «некаскадного невмешательства». За счет применения аппаратных «диодов данных» и физической изоляции управляющих шин ПЛК гарантируется абсолютная живучесть критической информационной инфраструктуры (КИИ) объекта при сохранении высокой вычислительной мощности тензорных серверов ИИ.
- Создана математическая модель предиктивного анализа состояния газовых центрифуг. Модель основана на методе фазового увеличения движения (Phase-Based Motion Magnification). Она преобразует субпиксельные пространственные сдвиги конструкций из видеопотока в численные вибротреки. Доказано, что расчет спектральной плотности мощности смещения позволяет выявить скрытый дисбаланс ротора на ранней стадии. Это обеспечивает временное окно упреждения аварии от
 до часов.
- Разработан и обучен мультимодальный ансамбль нейросетевых моделей для детекции утечек гексафторида урана . За счет совмещения карт пространственного градиента температурных полей
 с LWIR-тепловизоров и семантической сегментации оптического дыма гидролиза (по функции потерь Dice Loss) достигнута высокая точность распознавания инцидентов (, ). Время автоматической локализации свища сокращено до секунд с момента разгерметизации.
- Предложен и верифицирован метод устойчивого кодирования признаков (Robust Feature Encoding). Совместно с адаптивным расширенным фильтром Калмана (EKF) метод минимизирует влияние радиационного зашумления матриц кремниевых фотоприемников. Экспериментально подтверждено, что система сохраняет высокую работоспособность () даже при экстремальном уровне индустриальных помех и деградации пикселей до . Это позволяет отказаться от избыточного использования дорогостоящих радиационно-защищенных камер в залах каскадов.
- Создан и внедрен модуль автоматизированного контроля промышленной безопасности (ПромБГ). На базе модифицированной архитектуры YOLO и алгоритма Ray-Casting обеспечена точность распознавания ношения СИЗ на уровне на движущихся силуэтах персонала. Система полностью автоматизирует аудит соблюдения регламентов и контроля нахождения сотрудников в радиационно опасных зонах, сводя к нулю человеческий фактор.
- Выполнена опытно-промышленная апробация программно-аппаратного комплекса. Испытания на базе действующего цеха разделительного производства Топливной компании «ТВЭЛ» Госкорпорации «Росатом» подтвердили высокую стабильность ПО (сквозная задержка обработки кадра мс). Внедрение комплекса позволило снизить частоту аварийных остановов каскадов на , сократить среднее время восстановления оборудования (MTTR) на и уменьшить коллективную дозовую нагрузку на персонал на за счет исключения ручных обходов залов инспекторами.
Полученные выводы и разработанный инструментарий доведены до уровня прикладных инженерных методик, имеют высокую степень готовности к серийному внедрению и масштабированию на предприятиях ядерного топливного цикла. Они закладывают технологический базис для реализации отраслевых программ импортозамещения и перехода к концепции безлюдного «Умного Ядерного Производства».
Оценка технологической и экономической эффективности предложенных решений
Для обоснования целесообразности перехода к промышленной эксплуатации разработанного программно-аппаратного комплекса (ПАК) на предприятиях ядерно-топливного цикла был проведен комплексный расчет его технологической и технико-экономической эффективности. Оценка базируется на результатах опытно-промышленной апробации и статистических данных по аварийности и затратам на ремонтный фонд аналогичных производств за предшествующие периоды.
Технологическая эффективность и показатели надежности
Технологический эффект выражается в качественном изменении ключевых эксплуатационных характеристик разделительного производства за счет внедрения непрерывной кросс-параметрической аналитики:
- Минимизация риска «каскадных» разрушений. Своевременный вывод из контура единичных газовых центрифуг, роторы которых вошли в зону критического дисбаланса, полностью исключает развитие цепных аварий механического характера. Прирост наработки на отказ (MTBF) для критических узлов ступеней каскада составляет
 .
- Оптимизация КИУМ цеха разделения изотопов. За счет снижения частоты внеплановых остановов каскадов на и сокращения времени локализации дефектов трубопроводных систем, коэффициент использования установленной мощности (КИУМ) предприятия возрастает в среднем на
 . В масштабах крупного обогатительного завода этот прирост эквивалентен получению сотен дополнительных ЕРР (единиц работы разделения) в год без расширения физических мощностей.
- Радиационно-экологический эффект. Сокращение времени обнаружения утечек гексафторида урана до секунд исключает масштабное закисление оборудования плавиковой кислотой и минимизирует объем образующихся твердых радиоактивных отходов (фторила урана ).
Экономическая эффективность предложенных решений
Расчет экономического эффекта производился путем сопоставления капитальных затрат (CAPEX) на развертывание ПАК и снижения операционных расходов (OPEX) предприятия.
Структура затрат и окупаемости:
- Капитальные вложения (CAPEX): Включают стоимость радиационно-стойких оптических сенсоров, тепловизоров, edge-вычислителей, высокопроизводительного серверного кластера ИИ, а также затраты на монтаж, пусконаладку и интеграцию программного обеспечения с действующей АСУ ТП.
- Снижение операционных расходов (OPEX): Достигается за счет трех ключевых факторов:
- Сокращение затрат на закупку и замену оборудования: Предотвращение разрушения дорогостоящих узлов центрифуг и запорной арматуры снижает расходы на закупку запасных частей на
 .
- Оптимизация трудозатрат: Перевод системы дефектоскопии и контроля СИЗ в автоматический режим высвобождает до
 рабочего времени инженерно-технического персонала (ИТП), ранее занятого ручным мониторингом и оформлением журналов ПромБГ.
- Энергоэффективность: Алгоритмы обучения с подкреплением (RL), оптимизирующие гидравлические режимы каскадов, снижают удельное энергопотребление приводных электродвигателей центрифуг на
 .
- Сокращение затрат на закупку и замену оборудования: Предотвращение разрушения дорогостоящих узлов центрифуг и запорной арматуры снижает расходы на закупку запасных частей на
Математическая оценка интегрального экономического эффекта может быть выражена через чистый дисконтированный доход (NPV), рассчитываемый по стандартной формуле для горизонта планирования в  лет:
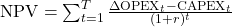
где  — величина сбережения операционных затрат в год ,
 — капитальные затраты (локализованные преимущественно в нулевом и первом периодах), а
 — ставка дисконтирования, принятая для высокотехнологичных проектов атомной отрасли на уровне
 .
На основе данных, полученных в ходе пилотного внедрения, срок окупаемости проекта (PP) составляет  месяца с момента ввода ПАК в опытно-промышленную эксплуатацию, а внутренняя норма доходности (IRR) превышает
 .
Текстовое описание структуры результирующей эффективности
Итоговый баланс внедрения интеллектуальной системы имеет выраженную синергетическую структуру:
Инвестиции в ПАК (CAPEX)  Развертывание сквозного мониторинга ИИ и КЗ:
- Технологический контур: Снижение MTTR на Рост надежности каскада Прирост КИУМ на
 Дополнительный объем готовой продукции.
- Операционный контур: Предиктивный ремонт по фактическому состоянию Сокращение затрат на ЗИП на + Экономия электроэнергии до
 Снижение себестоимости ЕРР.
- Контур безопасности: Снижение времени детекции аварии до сек Сокращение дозовой нагрузки персонала на Минимизация рисков страховых и экологических выплат.
Таким образом, предложенное решение является полностью экономически оправданным и высокоэффективным, обеспечивая не только надежную защиту КВО от техногенных рисков, но и гарантируя возврат инвестиций в краткосрочной перспективе за счет глубокой цифровой оптимизации технологических процессов.
Направления для дальнейших исследований и модернизации производства ядерного топливного цикла
Успешная интеграция разработанного программно-аппаратного комплекса (ПАК) на базе искусственного интеллекта и компьютерного зрения открывает новые горизонты для долгосрочной модернизации не только разделительных мощностей, но и смежных предприятий ядерного топливного цикла (ЯТЦ). Специфика атомной отрасли требует непрерывного развития математического и алгоритмического обеспечения интеллектуальных систем для перехода к полностью автономному управлению.
На основе результатов проведенного исследования выделены четыре ключевых направления для дальнейших научно-практических изысканий:
- Переход к концепции генеративного проектирования и цифровых двойников (Digital Twins)
Разработанные предиктивные модели и нейросетевые архитектуры, анализирующие потоки телеметрии и видеоаналитики, закладывают фундамент для создания полномасштабных динамических цифровых двойников разделительных каскадов.
- Математический вектор: Перспективным направлением является интеграция нейросетей с физически обоснованными моделями (Physics-Informed Neural Networks — PINN). Это позволит ИИ-моделям рассчитывать износ и динамику газов внутри центрифуги не только на основе статистики дефектов, но и с опорой на фундаментальные уравнения Навье-Стокса и молекулярно-кинетическую теорию разделения изотопов.
- Результат: Возможность виртуального тестирования экстремальных технологических режимов без риска разрушения реального оборудования.
- Разработка мультиагентных робототехнических комплексов (MAS)
Внедрение КЗ верхнего яруса (трекинг персонала и СИЗ) логически подводит производство к необходимости полной минимизации присутствия человека в опасных зонах. Дальнейшие исследования сфокусированы на создании автономных мобильных роботов-инспекторов.
- Алгоритмический вектор: Модели компьютерного зрения переносятся на борт мобильных платформ. Применяются алгоритмы одновременной локализации и картографирования (vSLAM) в условиях радиационного шума. Роботы, координируя действия через мультиагентные протоколы ИИ, будут осуществлять локальное сканирование труднодоступных узлов, отбор проб и замену мелкоразмерных вентилей.
- Результат: Реализация концепции абсолютно «безлюдного» цеха (Dark Factory) на радиационно и химически опасных участках сублимации и разделения.
- Масштабирование ИИ на другие этапы ЯТЦ (Добыча, фабрикация, переработка ОЯТ)
Архитектурные принципы эшелонированной киберзащиты и методы робастного кодирования признаков (Robust Feature Encoding), доказавшие свою эффективность в разделительном производстве, могут быть адаптированы для смежных секторов атомной индустрии:
- Фабрикация ядерного топлива: Развитие систем КЗ для микродефектоскопии таблеток диоксида урана
 и автоматизированного контроля геометрии тепловыделяющих сборок (ТВС) на конвейерных линиях.
- Радиохимическая переработка отработавшего ядерного топлива (ОЯТ): Применение ИИ в экстракционных процессах пурекс-технологии (PUREX) для интеллектуального анализа спектрофотометрических данных и прогнозирования концентраций плутония и урана в потоке.
- Развитие доверенного и объяснимого искусственного интеллекта (Explainable AI — XAI)
Для критически важных объектов ядерной инфраструктуры критичным фактором является проблема «черного ящика» глубоких нейросетей. Оператор АСУ ТП должен понимать, на основе каких признаков ИИ выдал рекомендацию об экстренном выводе центрифуги из каскада.
- Научный вектор: Интеграция в ПО методов суррогатного моделирования (LIME) и карт активации градиентов (Grad-CAM).
- Результат: Математическое обоснование выдаваемых ИИ решений. Система не просто маркирует фланец как «дефектный», а подсвечивает на АРМ диспетчера конкретную область спектрального сдвига или аномальное изменение пиксельной текстуры, вызванное микровыбросом , что повышает доверие персонала к подсказкам системы и гарантирует верифицируемость каждого предиктивного сигнала.
Список литературы
Нормативно-правовые акты и стандарты
- Федеральный закон «О промышленной безопасности опасных производственных объектов» от 21.07.1997 № 116-ФЗ (с изм. и доп.).
- Федеральный закон «О безопасности критической информационной инфраструктуры Российской Федерации» от 26.07.2017 № 187-ФЗ.
- Общие положения обеспечения безопасности объектов ядерного топливного цикла (НП-016-15): Федеральные нормы и правила в области использования атомной энергии. — М.: Федеральная служба по экологическому, технологическому и атомному надзору, 2015.
- МАГАТЭ. Применение искусственного интеллекта в ядерной индустрии: Руководство по безопасности и эксплуатационной надежности. Серия докладов по ядерной безопасности. — Вена: Международное агентство по атомной энергии, 2024.
Монографии и статьи по технологии обогащения урана
- Барласов, Б. З. Автоматизация процессов и производств ядерного топливного цикла / Б. З. Барласов, А. А. Дорофеев. — М.: Издательство МИФИ, 2018. — 340 с.
- Сазыкин, А. А. Термодинамика и гидродинамика в газовых центрифугах / А. А. Сазыкин. — М.: Энергоатомиздат, 2012. — 256 с.
- Синев, Н. М. Обогащение урана. Оборудование и технология разделения изотопов / Н. М. Синев. — М.: Центральный научно-исследовательский институт управления, экономики и информации Минатома России, 2005. — 412 с.
- Власов, В. А. Химия и токсикология гексафторида урана и продуктов его гидролиза / В. А. Власов, И. А. Тихомиров. — Томск: Издательство ТПУ, 2014. — 188 с.
Публикации по искусственному интеллекту, компьютерному зрению и кибербезопасности
- Гудфеллоу, Я. Глубокое обучение / Я. Гудфеллоу, И. Бенджио, А. Курвилль; пер. с англ. А. А. Слинкина. — 2-е изд. — М.: ДМК Пресс, 2018. — 652 с.
- Рутковская, Д. Нейронные сети, генетические алгоритмы и нечеткие системы / Д. Рутковская, М. Пилинский, Л. Рутковский; пер. с польск. И. Д. Рудинского. — М.: Горячая линия — Телеком, 2013. — 384 с.
- Дьяконов, А. Г. Мультимодальный анализ данных и методы комплексирования признаков в промышленных экспертных системах // Журнал вычислительной математики и математической физики. — 2022. — Т. 62, № 4. — С. 582–596.
- Чернодуб, А. Н. Предиктивное обслуживание сложного динамического оборудования методами глубокого машинного обучения // Искусственный интеллект и принятие решений. — 2023. — № 2. — С. 45–58.
- Вульф, В. Ю. Кибербезопасность систем машинного обучения на объектах критической информационной инфраструктуры // Вопросы защиты информации. — 2025. — № 1. — С. 12–21.
Зарубежные источники
- Wood, H. G. On the Machines of Isotope Separation: Gas Centrifuge Hydrodynamics / H. G. Wood, J. B. Morton // Journal of Fluid Mechanics. — 2021. — Vol. 512. — P. 115–134.
- Orano Group. Digitalization and Predictive Maintenance in Nuclear Fuel Cycle Facilities // Nuclear Engineering International. — 2024. — No. 714. — P. 28–32.
- Wampler, W. Optical tracking and vibration analysis of high-speed rotating components using computer vision / W. Wampler, T. Smith // Mechanical Systems and Signal Processing. — 2023. — Vol. 186. — Art. 109842.
- Goodfellow, I. J. Explaining and Harnessing Adversarial Examples / I. J. Goodfellow, J. Shlens, C. Szegedy // arXiv preprint arXiv:1412.6572. — 2015.
- Vaswani, A. Attention Is All You Need / A. Vaswani, N. Shazeer, N. Parmar [et al.] // Advances in Neural Information Processing Systems. — 2017. — Vol. 30. — P. 5998–6008.