Мировая метанольная индустрия переживает масштабную технологическую трансформацию, вызванную необходимостью одновременного решения трех критических задач: повышения маржинальности, обеспечения жестких стандартов промышленной безопасности (HSE) и декарбонизации производства. Метанол (\(CH_{3}OH\)) является базовым элементом глобального нефтехимического синтеза и перспективным экологически чистым топливом. Однако его получение — это классический пример высокоинтенсивного химико-технологического процесса (ХТП), протекающего в экстремальных условиях: при температурах до 300 °C и давлении до 10–11 МПа в присутствии высокочувствительных катализаторов.
Традиционные автоматизированные системы управления (АСУ ТП), опирающиеся на классические ПИД-регуляторы и жесткие физико-химические модели, исчерпали потенциал своей эффективности. На современном этапе развития индустрии, получившем название Индустрия 4.0, ключевым драйвером роста становится синергия компьютерного зрения (CV) и искусственного интеллекта (ИИ). Переход от реактивного управления («событие — реакция») к предиктивному («анализ — прогноз — упреждение») позволяет превратить химический комбинат в единую оптимизируемую экосистему.
Исторический экскурс: от механических задвижек к когнитивным системам
- Механический этап (1920-е — 1960-е гг.): С момента запуска промышленного синтеза метанола по технологии BASF (1923 г.) управление процессами велось практически вручную. Операторы ориентировались на показания аналоговых стрелочных приборов и механически регулировали задвижки. Ошибки человека и запаздывание информации часто приводили к спеканию катализаторов и аварийным остановкам печей риформинга.
- Электронный этап и зарождение АСУ ТП (1970-е — 1990-е гг.): Появление микропроцессорной техники позволило внедрить распределенные системы управления (РСУ/DCS). Появились первые алгоритмы противоаварийной защиты (ПАЗ). Системы стали собирать данные в единых диспетчерских, однако сбор информации по-прежнему ограничивался базовыми параметрами (температура, давление, расход).
- Цифровой этап и предиктивное управление (2000-е — 2010-е гг.): Внедрение систем усовершенствованного управления технологическими процессами (APC/СУУТП). На заводах начали применять первые математические модели реакторов. Однако эти модели были «слепы» к визуальным аномалиям и не могли учитывать сложные нелинейные зависимости в режиме реального времени.
- Когнитивный этап (с 2020-х годов по настоящее время): Интеграция ИИ и компьютерного зрения. Технологии CV стали «глазами» производства, способными мгновенно считывать пространственную информацию (геометрию пламени, микродеформации, шлейфы газов). Продвинутые нейросети стали его «мозгом», обрабатывающим терабайты данных со скоростью, недоступной человеку.
Практические примеры применения технологии в отрасли
- Оптимизация горения в печах риформинга (Проект Haldor Topsoe / Topsoe): При получении синтез-газа критически важно поддерживать равномерный тепловой профиль радиантных труб в печи. Система промышленного компьютерного зрения непрерывно анализирует спектр и форму факелов горелок. ИИ сопоставляет эти данные с расходом природного газа и пара. В результате автоматической корректировки подачи воздуха удается избежать перегрева труб, продлить срок службы оборудования на 15% и снизить выбросы \(NO_{x}\).
- Цифровые двойники реакторов синтеза (Опыт химических гигантов, включая BASF и Саудовскую SABIC): На крупнотоннажных агрегатах используются нейросетевые модели, обученные на исторических данных за несколько лет. ИИ в реальном времени прогнозирует выход метанола-сырца в зависимости от состава циркуляционного газа и степени деградации катализатора. Применение таких «умных подсказчиков» (ИИ-советников) позволяет увеличить общую производительность установки на 2–4%, что в масштабах завода означает тысячи тонн дополнительной продукции в год.
- Автоматическое предотвращение гидратообразования (Опыт ПАО «Газпром нефть»): Метанол массово применяется на газовых промыслах в качестве ингибитора гидратообразования. Внедрение ИИ-модели на Новопортовском месторождении позволило в реальном времени рассчитывать точную потребность в реагенте на основе данных с устьевых замерных комплексов. Нейросеть сократила удельный расход метанола до 5 раз, полностью исключив риск человеческой ошибки (избыточной или недостаточной подачи).
- Мультиспектральный контроль утечек на эстакадах налива (Кейсы современных терминалов): При наливе метанола в ж/д цистерны развертываются стационарные тепловизионные камеры, соединенные с аналитическим ИИ-модулем. Обычные датчики загазованности срабатывают, когда ядовитое облако уже достигло прибора. Система CV фиксирует факт разгерметизации или перелива мгновенно — по изменению тепловой сигнатуры среды в зоне наливного люка, останавливая насосы за 0.5 секунды.
Целью данной статьи является детальный анализ архитектуры, прикладных кейсов и экономического эффекта от интеграции компьютерного зрения и искусственного интеллекта в контур управления метанольным производством, а также определение ключевых барьеров на пути к полной автономности химических предприятий.
Глава 1. Теоретические основы и архитектура ИИ-решений в газохимии
1.1. Цифровые двойники (Digital Twins) метанольного завода: концепция, сбор данных (IoT-датчики, SCADA) и архитектура сквозных платформ
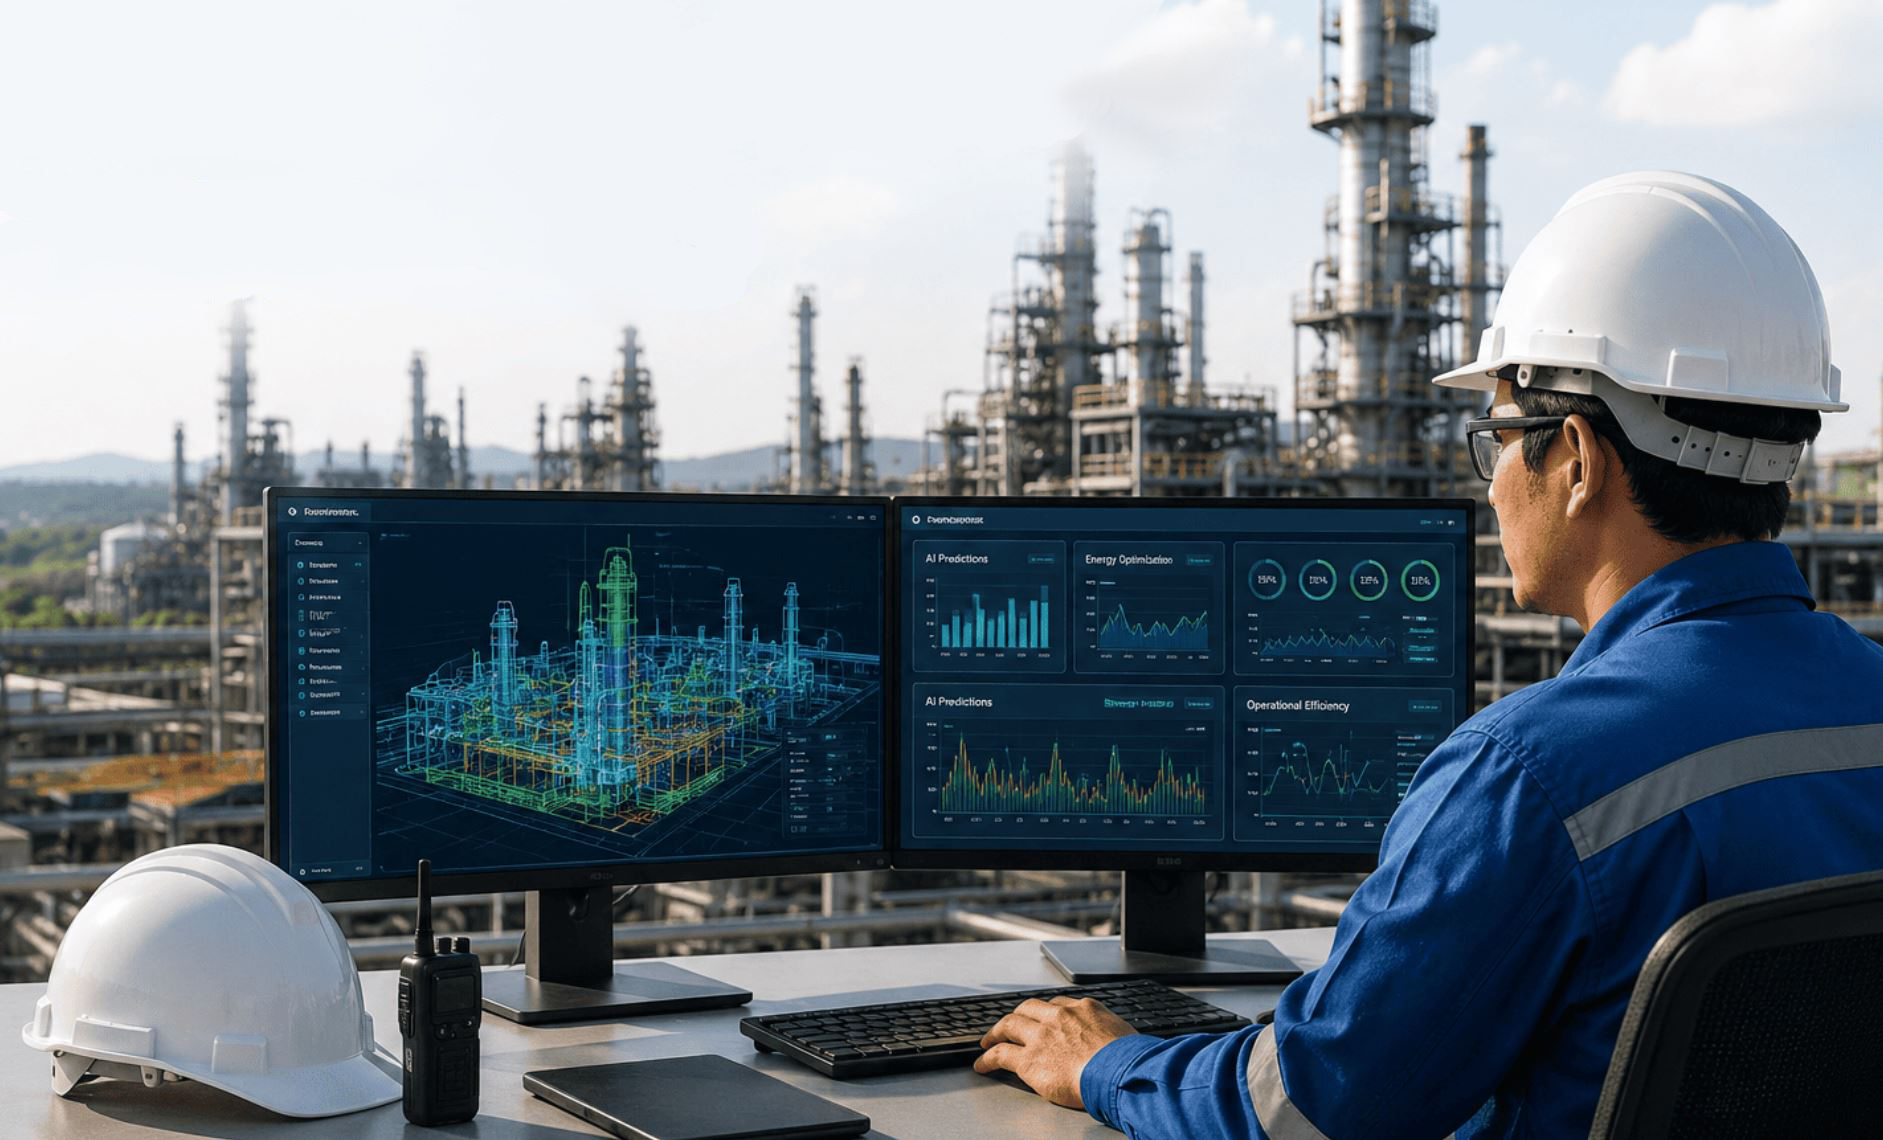
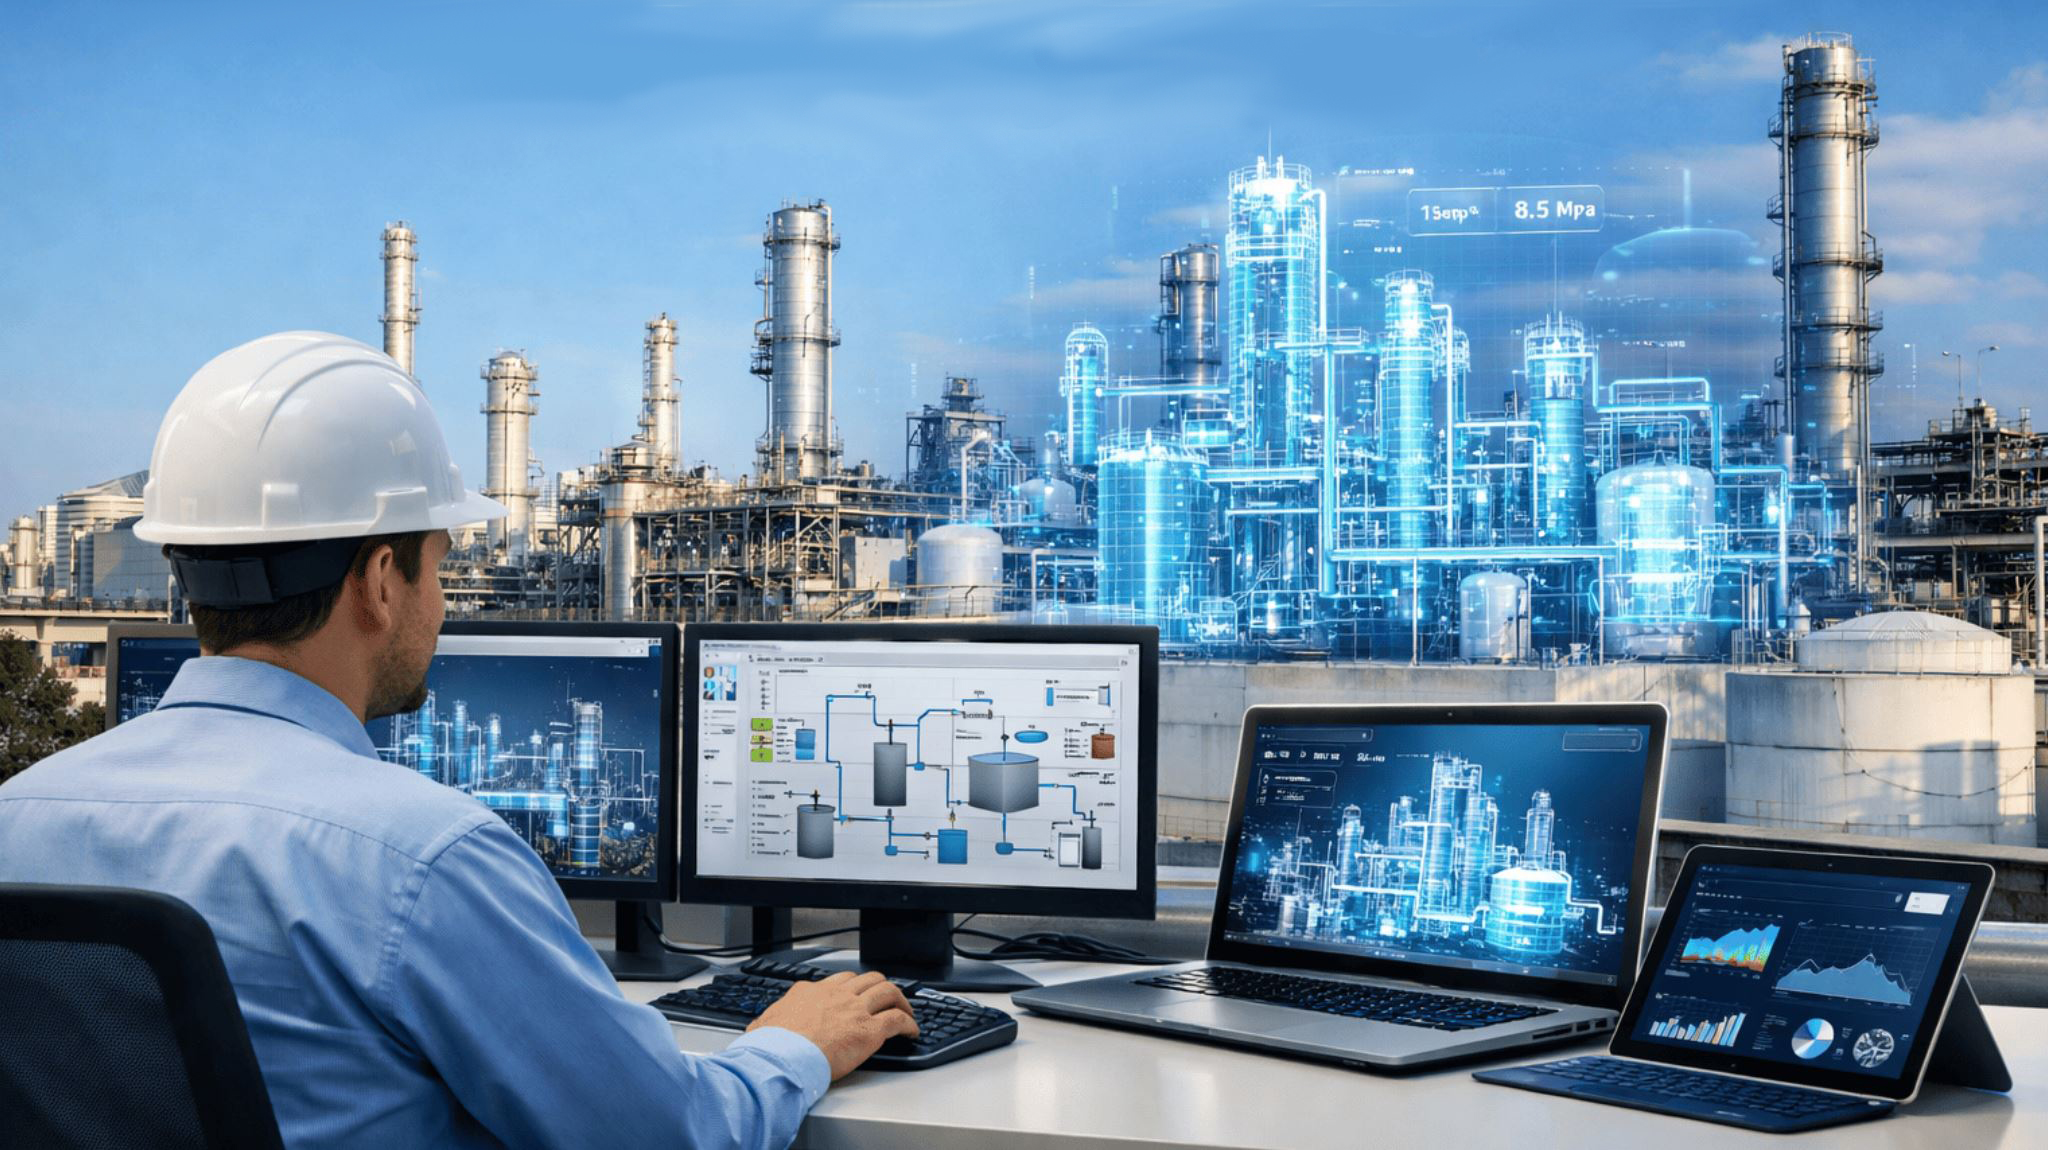
В современной концепции Индустрии 4.0 цифровой двойник (Digital Twin) метанольного завода представляет собой не просто статичную трехмерную модель предприятия, а динамическую, самообучающуюся программную экосистему. Она функционирует параллельно с реальным производством, непрерывно воспроизводя его физико-химические, термодинамические и гидродинамические процессы в режиме реального времени.
Для метанольного комплекса создание цифрового двойника решает фундаментальную проблему газохимии — высокое технологическое запаздывание. Изменения в составе сырья или температурном режиме печи риформинга влияют на состав готового метанола на выходе из ректификационных колонн лишь спустя часы. Цифровой двойник позволяет операторам и ИИ-алгоритмам заглянуть в будущее процесса, моделируя сценарии «Что, если?» (What-If Analysis) без риска для реального оборудования.
Архитектура сбора данных: от полевого уровня до SCADA
Фундаментом цифрового двойника служит развитая инфраструктура сбора данных, которая преобразует физические параметры завода в цифровой поток. Эта структура имеет строгую иерархию:
- Полевой уровень (Field Level & Industrial IoT): Включает тысячи традиционных КИПиА-датчиков и современных промышленных IoT-сенсоров (IIoT). На метанольном производстве они измеряют критические параметры: температуру в слоях катализатора, давление синтез-газа, расходы пара и циркуляционного газа. Особое место занимают потоковые промышленные хроматографы, фиксирующие соотношение водорода и оксидов углерода (H₂ / CO / CO₂).
- Уровень периферийных вычислений и CV (Edge Computing): Видеопотоки с ИК- и мультиспектральных камер предварительно обрабатываются на Edge-серверах непосредственно вблизи технологических установок. Это необходимо для мгновенной локализации утечек или дефектов футеровки печей без задержек на передачу «тяжелого» видео в центральное облако.
- Уровень диспетчерского управления (SCADA / DCS): Распределенная система управления (РСУ) аккумулирует все телеметрические данные. Частота опроса датчиков составляет от десятых долей секунды до нескольких секунд. Исторические данные непрерывно архивируются в специализированные СУБД временных рядов (Time Series Databases, такие как InfluxDB или OSIsoft PI System).
Сквозная гибридная платформа: синергия физики и ИИ
Наиболее прогрессивным подходом при проектировании цифровых двойников в метанольной индустрии является гибридное моделирование (Hybrid Modeling). Оно объединяет два противоположных метода:
- Математические модели первого принципа (First-Principle Models): Строгие термодинамические модели (например, реализованные в средах Aspen HYSYS или UniSim), описывающие кинетику реакций синтеза метанола, уравнения материального и теплового балансов, а также фазовые равновесия. Они точны, но требуют высоких вычислительных мощностей и не успевают за динамикой реального времени.
- Модели на основе данных (Data-Driven Models): Быстрые нейросети и алгоритмы машинного обучения, обученные на массивах исторических данных из SCADA. Они мгновенно находят нелинейные паттерны и скрытые зависимости, недоступные классической физике.
Сквозная платформа интегрирует эти модели в единый контур. Например, если физическая модель рассчитывает идеальный баланс фаз в ректификационной колонне, то ИИ-компонент, используя данные компьютерного зрения о состоянии факелов в печи и текущих вибрациях насосов, корректирует этот расчет под реальные условия износа оборудования.
Результатом работы такой платформы становится выдача точных рекомендаций для СУУТП (APC) или непосредственно главному оператору технологу, что позволяет стабилизировать качество метанола марки «А» и минимизировать образование побочных продуктов (диметилового эфира и высших спиртов).
1.2. Стек технологий машинного обучения: применение градиентного бустинга (XGBoost), искусственных нейросетей (ANN) и генетических алгоритмов для моделирования химико-технологических процессов (ХТП)
Моделирование химико-технологических процессов (ХТП) синтеза метанола осложняется высокой нелинейностью зависимостей, перекрестным влиянием параметров и наличием динамических эффектов запаздывания. Для создания эффективного «умного» советника или контура автопилотирования РСУ используется гибридный стек алгоритмов машинного обучения (Machine Learning, ML) и искусственного интеллекта. Каждый класс математических моделей решает строго определенную задачу в зависимости от характера технологических данных.
1. Градиентный бустинг на решающих деревьях (XGBoost / LightGBM)
Алгоритмы градиентного бустинга являются основным инструментом для работы со структурированными (табличными) данными, поступающими из СУБД временных рядов SCADA-систем.
- Область применения: Статическое прогнозирование ключевых показателей эффективности (KPI) — мгновенного выхода метанола-сырца, концентрации несреагировавших газов в контуре циркуляции, а также виртуальный анализатор (Soft Sensor) качества продукта.
- Преимущества в ХТП: Высокая скорость обучения и инференса (миллисекунды), устойчивость к мультиколлинеарности признаков (когда температура и давление сильно связаны) и способность обрабатывать пропуски в данных датчиков.
- Математическая суть:
XGBoostстроит ансамбль последовательных деревьев решений, где каждое новое дерево минимизирует ошибку (остаток) предыдущих с использованием градиентного спуска. Это позволяет с высокой точностью аппроксимировать сложные многомерные поверхности отклика химических реакций.
2. Искусственные нейронные сети (ANN) и рекуррентные архитектуры (LSTM)
Химический реактор обладает памятью: состояние катализатора и тепловой профиль в текущий момент времени (t) напрямую зависят от траектории процесса в моменты t1, t2 … tn. Классические алгоритмы здесь уступают специализированным нейросетям.
- Рекуррентные сети (LSTM / GRU): Сети долгосрочной краткосрочной памяти (Long Short-Term Memory) незаменимы для анализа динамических временных рядов. LSTM-слои содержат блоки памяти («ячейки» и «ворота»), которые позволяют сети «помнить» или «забывать» предысторию подачи синтез-газа, точно вычисляя динамическое транспортное запаздывание среды.
- Область применения: Предиктивное моделирование температурных волн в слоях катализатора, долгосрочный прогноз деградации (отравления) медно-цинкового катализатора серосодержащими соединениями и хлоридами, а также прогнозирование отказов компрессорного оборудования.
3. Генетические алгоритмы (GA) для многокритериальной оптимизации
Когда обученные модели XGBoost или LSTM способны с высокой точностью предсказывать поведение реактора, возникает задача поиска оптимального режима управления. Это экстремальная математическая задача с множеством ограничений.
- Область применения: Поиск оптимального вектора управляющих воздействий (уставок по температуре, давлению, соотношению пар/углерод и кратности циркуляции) в режиме реального времени.
- Принцип работы: Генетический алгоритм имитирует процессы естественного отбора. Он генерирует популяцию «хромосом» (вариантов настроек технологического режима). На каждом шаге варианты оцениваются целевой функцией (например: Выход метанола, Затраты энергии, Превышение температуры в реакторе). Лучшие решения скрещиваются и мутируют, пока алгоритм не найдет глобальный оптимум.
Интеграция в технологический контур
Описанный ML-стек работает как единый конвейер (Data Pipeline). Данные со скважин или узлов подготовки газа очищаются от шумов, поступают в модель LSTM для учета динамики, затем XGBoost рассчитывает физико-химические показатели процесса, а Генетический алгоритм за несколько секунд просчитывает миллионы комбинаций и выдает оператору (или в систему APC) точные уставки для максимизации прибыли завода при 100% соблюдении рамок безопасности.
1.3. Специфика компьютерного зрения в агрессивных средах: оптические, инфракрасные (ИК) и мультиспектральные камеры промышленного класса
Реализация алгоритмов компьютерного зрения (CV) на метанольном производстве сталкивается с беспрецедентно агрессивными условиями окружающей и технологической среды. Высокие температуры печей риформинга (до 900–1000 °C), экстремальное давление, постоянная вибрация компрессорных агрегатов, взрывоопасная атмосфера (класс зон 1 и 2 по классификации ГОСТ/IEC) и высокая токсичность самого продукта исключают применение стандартных коммерческих смарт-камер.

Для стабильного функционирования ИИ-моделей необходима специализированная аппаратная база (Hardware), способная работать в режиме 24/7 без потери качества видеопотока. В газохимической индустрии применяется три ключевых типа оптических систем, формирующих визуальный фундамент для нейросетевого анализа.
1. Оптические камеры видимого диапазона (VIS: 400–700 нм)
Камеры видимого спектра используются преимущественно для задач контроля периметра, охраны труда (HSE) и логистики.
- Специфика исполнения: Корпуса камер изготавливаются из коррозионностойкой нержавеющей стали (марки AISI 316L или аналогичных) со степенью защиты не ниже IP66/IP68. Обязательным требованием является наличие взрывонепроницаемой оболочки (Ex d) для предотвращения инициирования взрыва метанольно-воздушной смеси внутренней искрой прибора.
- Технологические адаптации: Для компенсации оптических искажений в условиях загазованности, тумана или пара применяются объективы с функцией аппаратного антитумана (Optical Defog). Объективы оснащаются моторизованными трансфокаторами и ИК-подсветкой высокой мощности для работы в условиях технологического затемнения.

2. Инфракрасные камеры и тепловизоры (LWIR/MWIR: 3–14 мкм)
ИК-зрение критически важно для бесконтактного мониторинга тепловых процессов внутри реакторов, колонн и печей, где прямая видимость отсутствует или ограничена.
- Средневолновой диапазон (MWIR: 3–5 мкм): Камеры этого типа способны «смотреть» сквозь пламя и продукты сгорания газа. Это позволяет нейросетям анализировать непосредственно состояние труб радиационного змеевика внутри печи риформинга, измеряя их температуру сквозь факел горелки.
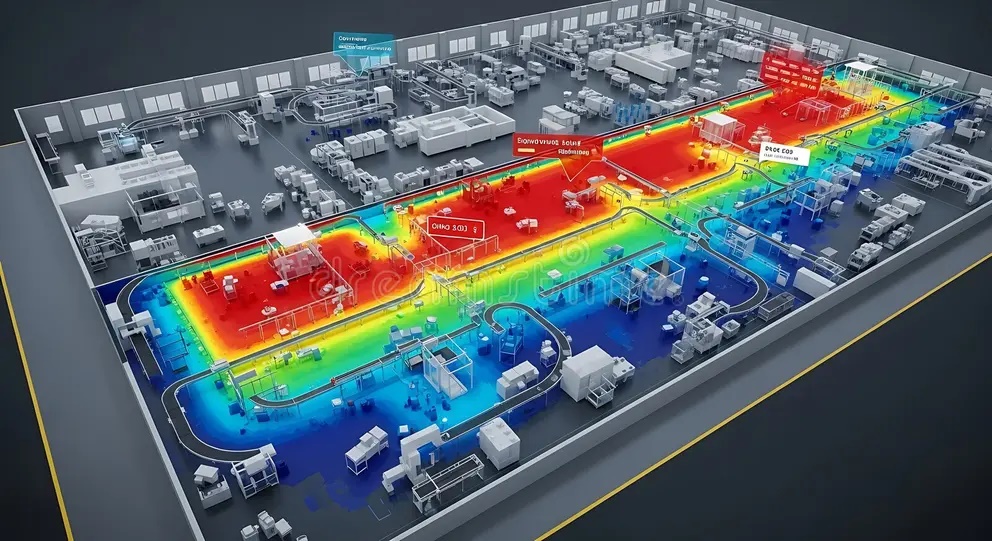
- Длинноволновой диапазон (LWIR: 7–14 мкм): Применяется для наружного тепловизионного контроля. ИИ обрабатывает термограммы для выявления разрушения внутренней футеровки оборудования, оценки закоксованности трубопроводов и контроля температурных градиентов на корпусах реакторов синтеза метанола.
- Защита оптики: Поскольку обычное стекло непрозрачно для ИК-излучения, линзы таких камер изготавливаются из монокристаллического германия или селенида цинка, а сами кожухи оснащаются системами водяного охлаждения и воздушной обдувки (воздушным ножом) для защиты от налипания пыли и копоти.
3. Мультиспектральные и оптико-газовые системы (OGI)
Наиболее сложный и высокотехнологичный сегмент компьютерного зрения в производстве метанола, предназначенный для визуализации утечек невидимых газов.
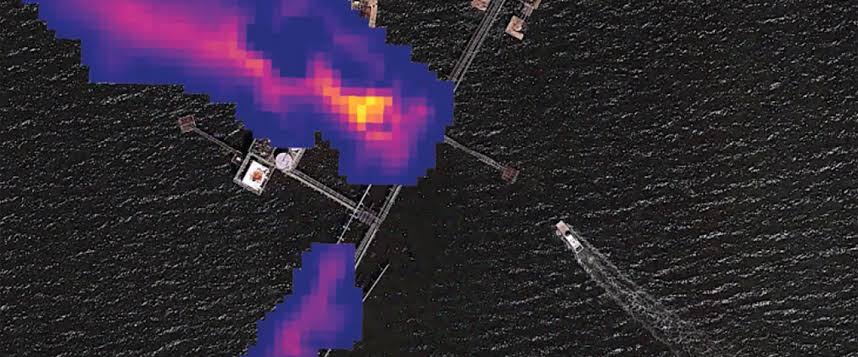
- Принцип работы: Метанол и промежуточный продукт — метан CH4 — имеют выраженные полосы поглощения в инфракрасном спектре (в районе 3.2–3.4 мкм). Камеры оптического газового зондирования (Optical Gas Imaging, OGI) используют охлаждаемые квантовые детекторы высокой чувствительности (QWIP/InSb) и узкополосные спектральные фильтры.
- Нейросетевая обработка: На ИИ-модуль поступает изображение, где прорывающийся газ выглядит как отчетливое «облако дыма» на фоне горячего оборудования. Алгоритмы CV сегментируют это облако в реальном времени, оценивают геометрию его распространения и направление шлейфа, передавая координаты аварии в систему противоаварийной защиты (ПАЗ) за доли секунды.

Аппаратная интеграция и Edge AI
Для минимизации задержек и исключения рисков потери связи при передаче видеопотока высокого разрешения на центральный сервер, современные мультиспектральные камеры объединяются в единые блоки с периферийными вычислителями (Edge AI) во взрывозащищенном исполнении. Первичный инференс нейросетей (например, детектирование опасной концентрации газов или возгорания) происходит непосредственно на борту видеокомплекса, что обеспечивает максимальную надежность и автономность локального контура безопасности завода.
Глава 2. Интеллектуальное управление реакторным блоком и синтезом
2.1. Оптимизация процесса риформинга и получения синтез-газа: CV-мониторинг факелов горения и геометрии пламени в печах; ИИ-контроль соотношения водорода и оксидов углерода
Получение синтез-газа методом парового, автотермического или углекислотного риформинга метана — это начальный, наиболее энергоемкий и критически важный этап производства метанола. Процесс протекает в трубчатых печах риформинга при температурах до 850–900 °C. Любые нарушения в режиме горения факелов ведут к локальным перегревам радиантных труб, ускоренному коксообразованию, разрушению дорогостоящего никелевого катализатора и ухудшению качества получаемой газовой смеси. Интеграция компьютерного зрения и искусственного интеллекта в этот контур позволяет стабилизировать процесс и оптимизировать состав сырья на физическом уровне.
CV-мониторинг факелов горения и геометрии пламени в печах
Традиционный контроль печей риформинга силами операторов через смотровые окна («гляделки») субъективен и дискретен. Современный комплекс компьютерного зрения автоматизирует этот сложный процесс с помощью стационарных высокотемпературных камер, оснащенных системами водяного охлаждения и воздушной очистки линз.
Система CV решает три основные задачи видеоаналитики горения:
- Анализ геометрии и пространственной стабильности пламени: Нейросетевые алгоритмы (преимущественно на базе сверточных архитектур вроде YOLO или SSD) непрерывно сегментируют контуры каждого факела. Отклонение факела от вертикальной оси, его «лизанность» (касание стен или радиантных труб) фиксируются мгновенно. Это предотвращает локальный термический удар по металлу труб змеевика.
- Спектральный анализ и контроль полноты сгорания: Камеры видимого диапазона оценивают цветовые характеристики пламени. Появление коптящего желтого или бледного неустойчивого факела свидетельствует о нарушении соотношения «топливный газ — воздух». ИИ-модуль определяет дефицит или избыток кислорода в конкретной горелке точнее, чем усредненный общецеховой датчик кислорода в дымовых газах.
- Диагностика труб сквозь пламя (MWIR-зрение): Использование средневолновых инфракрасных камер (MWIR, 3.9 мкм) позволяет полностью «отфильтровать» излучение самого пламени. Камера видит сквозь огонь истинное состояние реакционных труб, заполненных катализатором. Алгоритмы CV выявляют зарождающиеся «горячие точки» (Hot Spots) и температурные градиенты, прогнозируя остаточный ресурс змеевика и предотвращая его аварийный прогар.
ИИ-контроль соотношения водорода и оксидов углерода
Для эффективного последующего синтеза метанола получаемый на этапе риформинга синтез-газа должен обладать строго определенным компонентным составом. Качество смеси описывается стехиометрическим числом — модулем Повела (M).
Чтобы формула корректно отображалась в WordPress без использования сторонних тяжелых плагинов, ее можно записать стандартными HTML-тегами:
M = (H2 – CO2) / (CO + CO2)
Идеальное значение модуля для подачи в реактор синтеза должно быть максимально близко к 2.0–2.05. Однако реальный состав природного газа на входе флуктуирует, а промышленные потоковые хроматографы выдают данные с задержкой в 5–15 минут, что делает прямое автоматическое регулирование неэффективным.

Искусственный интеллект решает эту проблему путем создания динамического виртуального анализатора (Soft Sensor):
-
- Сбор и агрегация признаков: Нейросетевая модель принимает на вход данные реального времени: геометрию и спектр пламени от системы CV, расходы сырьевого газа и пара, температуру на выходе из печи, а также архивные данные хроматографов.
- Предиктивный расчет состава: Обученная LSTM-сеть или модель градиентного бустинга с нулевым запаздыванием рассчитывает текущие концентрации H2, CO и CO2 на выходе из печи риформинга, опережая физический хроматограф.
- Оптимизация модуля: На основе прогноза ИИ-советник выдает команды исполнительным механизмам РСУ. Система корректирует соотношение пар/углерод на входе в печь или инициирует подпитку технологического потока чистым диоксидом углерода (CO2) со смежных установок (например, цехов улавливания углерода или производства аммиака), стабилизируя модуль M на целевом уровне.
Внедрение тандема CV и ИИ на этапе риформинга позволяет снизить удельный расход природного газа на тонну метанола на 1.5–2%, исключить аварийные остановы из-за прогара труб и гарантировать стабильную подачу кондиционного сырья в реакторный блок синтеза.

2.2. Управление реактором синтеза метанола: предиктивное моделирование выхода продукта и минимизация энергозатрат; мониторинг деградации и спекания катализаторов (медно-цинковые системы); использование ИК-зрения для предотвращения локальных перегревов («горячих точек»)
Реакторный блок синтеза является центральным узлом метанольного завода. Процесс превращения синтез-газа в метанол носит выраженный экзотермический характер. Основная химическая реакция протекает по следующей схеме:
CO + 2H2 ↔ CH3OH
Процесс идет на медно-цинковом катализаторе (CuO/ZnO/Al2O3) в жестких условиях. Управление этим процессом — экстремальная задача: с одной стороны, термодинамическое равновесие требует снижения температуры для увеличения выхода метанола, с другой — кинетика реакции требует ее повышения для сохранения высокой скорости процесса. Синергия ИИ и инфракрасного зрения обеспечивает оптимальный компромисс между этими факторами.
Предиктивное моделирование выхода продукта и минимизация энергозатрат
Прямое управление реактором через РСУ опирается на консервативные жесткие алгоритмы, которые не могут оперативно реагировать на флуктуации состава циркуляционного газа. ИИ-решение на базе гибридных нейросетевых моделей решает эту проблему за счет предиктивного анализа:
- Прогнозирование выхода метанола-сырца: Алгоритмы машинного обучения, обученные на массиве данных SCADA, с точностью до 99.2% прогнозируют мгновенный объем выработки жидкого метанола на 30–60 минут вперед. Модель непрерывно оценивает парциальные давления компонентов газа на входе в реактор.
- Минимизация энергозатрат контура циркуляции: Непревращенный газ возвращается в реактор с помощью мощных компрессоров. ИИ рассчитывает оптимальную кратность циркуляции. За счет динамического изменения уставки расхода подпиточного газа и регулирования температуры кипения технологической воды в межтрубном пространстве система снижает потребление электроэнергии и пара на 5–8%.
Мониторинг деградации и спекания катализаторов
Промышленные медно-цинковые катализаторы крайне чувствительны к двум факторам: термическому спеканию активных центров меди и необратимому отравлению микропримесями серосодержащих соединений или хлоридов.
- Когнитивный анализ активности: Физические датчики не могут замерить текущую активность катализатора напрямую. ИИ выполняет роль когнитивного виртуального датчика. Анализируя падение давления на слое катализатора (гидравлическое сопротивление) и изменение температурного профиля по высоте реактора, нейросеть вычисляет степень деградации слоя.
- Прогноз межремонтного интервала: Модель прогнозирует остаточный срок службы катализатора на основе трендов его старения. Это позволяет планировать остановку реактора на перегрузку не по календарному графику, а по фактическому техническому состоянию (Condition-Based Maintenance), продлевая кампанию катализатора на 10–15%.
Использование ИК-зрения для предотвращения локальных перегревов («горячих точек»)
Локальный перегрев катализатора («горячая точка» или Hot Spot) — критическая угроза. При превышении температуры свыше 280–300 °C начинается лавинообразное спекание меди, катализатор безвозвратно теряет активность, а в худшем случае возникает риск температурной деформации трубной решетки реактора.
- Термографический мониторинг: Системы компьютерного зрения на основе длинноволновых инфракрасных камер (LWIR) непрерывно сканируют внешнюю поверхность корпуса реактора. Внутренние слои контролируются с помощью многозонных термопар, преобразуемых алгоритмами CV в двумерную тепловую карту (Thermal Map).
- Предотвращение каналообразования: Алгоритмы CV обнаруживают аномальные зоны градиента температур, которые свидетельствуют о неравномерном распределении газового потока (образовании «каналов» в катализаторе). ИИ мгновенно распознает зарождение температурной волны и через систему усовершенствованного управления (APC) корректирует температуру хладагента или перераспределяет потоки байпасирования, «гася» очаг перегрева за секунды до срабатывания противоаварийной защиты.
2.3. Перспективы ИИ в производстве «зеленого» и «голубого» метанола: адаптация моделей под улавливание CO₂ и нестабильные потоки водорода от ВИЭ
Глобальный энергетический переход ставит перед газохимической отраслью задачу радикального снижения углеродного следа. Классическое производство метанола из ископаемого сырья трансформируется в сторону выпуска «голубого» метанола (с улавливанием и захоронением углерода — CCUS) и «зеленого» е-метанола (e-methanol), синтезируемого из диоксида углерода и водорода, полученного путем электролиза воды.
Однако прямая замена традиционного синтез-газа (CO + H₂) на смесь CO₂ + 3H₂ кардинально меняет кинетику и термодинамику ХТП. Реакция гидрирования CO₂ сопровождается выделением значительно большего объема воды, что ускоряет деградацию катализаторов. Кроме того, вовлечение возобновляемых источников энергии (ВИЭ) привносит в процесс фактор стохастической нестабильности. В этих условиях искусственный интеллект становится единственным инструментом, способным удержать реакторную систему в режиме максимальной эффективности.
Адаптация ИИ-моделей под динамику улавливания CO₂
Диоксид углерода для «голубого» и «зеленого» метанола поступает с установок аминной абсорбции промышленных дымовых газов или систем прямого улавливания из воздуха (DAC). Потоки сырья на таких установках нестабильны как по объему, так и по концентрации инертных примесей.
- Виртуальные датчики чистоты сырья: ИИ-модели непрерывно оценивают состав входящего углекислого газа, компенсируя инерционность традиционных хроматографов.
- Управление термодинамическим балансом: Поскольку реакция с участием CO₂ требует иных температурных и барических режимов (210–290 °C, до 65–100 бар), нейросетевой цифровой двойник динамически корректирует профиль охлаждения реактора. Это позволяет предотвратить избыточное образование реакционной воды, снижающей селективность процесса.
Компенсация нестабильности потоков водорода от ВИЭ
Главный вызов при производстве чистого е-метанола — прямая связь электролизных мощностей (PEM или SOEC) с ветровыми и солнечными электростанциями. Выработка «зеленого» водорода колеблется в зависимости от погодных условий, что противоречит базовому принципу химического производства — непрерывности и стабильности потока сырья.
- Предиктивное когнитивное управление: ИИ прогнозирует генерацию ВИЭ на основе метеорологических моделей на 2, 6 и 24 часа вперед. На основе этих данных алгоритмы машинного обучения оптимизируют работу буферных систем хранения водорода и заранее переводят реактор синтеза метанола на пониженную или повышенную мощность без риска остановки процесса.
- Глубокое автопилотирование процесса: Специализированные суррогатные ИИ-модели, обученные методами дифференциальной эволюции (DEA), в реальном времени подбирают оптимальное соотношение компонентов в условиях меняющегося давления водорода. Это обеспечивает удержание стехиометрического модуля смеси в жестких технологических границах, повышая общую производительность установки в условиях нестабильного сырья более чем на 30%.
Ускоренная разработка новых катализаторов с помощью ИИ
Традиционные медно-цинковые каталитические системы малоэффективны при длительной работе на чистом CO₂ из-за быстрого отравления водой. ИИ кардинально меняет подход к созданию новых катализаторов (например, на основе оксидов индия, циркония или благородных металлов):
- Скрининг молекулярных структур: Исследователи используют многослойные нейросети и алгоритмы генеративного ИИ для моделирования наноструктур катализаторов. ИИ анализирует миллионы комбинаций химических составов на квантовом уровне, подбирая оптимальную конфигурацию активных центров. Это сокращает время разработки новых селективных катализаторов е-метанола с нескольких лет до нескольких месяцев.
Интеграция когнитивных систем управления в секторе декарбонизированного производства позволяет снизить себестоимость «зеленого» метанола (LCoM), минимизировать удельное энергопотребление на единицу готовой продукции на 9.6% и сделать экологически чистое топливо конкурентоспособным на мировом рынке.
Глава 3. Компьютерное зрение и ИИ в контуре промышленной безопасности (HSE)
3.1. Раннее мультиспектральное обнаружение утечек: распознавание оптической плотности воздуха при прорывах газов; термографический ИИ-анализ утечек жидкого метанола (с точки зрения архитектуры нейросетей)
Своевременное обнаружение утечек токсичного метанола и взрывоопасного синтез-газа является критически важным для предотвращения катастрофических аварий. Традиционные точечные или электрохимические датчики загазованности обладают существенным недостатком: они регистрируют угрозу только при физическом попадании газового облака в зону сенсора. Системы мультиспектрального компьютерного зрения на базе оптико-газового зондирования (Optical Gas Imaging, OGI) совместно с глубокими нейросетями обеспечивают мгновенное бесконтактное обнаружение утечек в режиме реального времени на расстоянии десятков метров.
С точки зрения архитектуры нейросетей, распознавание утечек относится к задачам сегментации и детекции слабоструктурированных динамических объектов, имеющих низкий контраст и высокую диффузию.
1. Архитектура нейросетей для детекции газовых шлейфов (OGI + Gas R-CNN / DSAF)
Поскольку пары метанола и метан поглощают ИК-излучение в узком диапазоне (3.2–3.4 мкм), на тепловизионной картинке они проявляются как нечеткие, движущиеся «облака» или струи дыма. Обычные детекторы общего назначения (вроде базовых YOLO или VGG16) работают неэффективно в условиях сложного теплового шума заднего плана оборудования.
Для решения этой задачи применяется адаптированная архитектура на основе Gas R-CNN или сетей с динамическим адаптивным слиянием признаков (DSAF):
- Эффект памяти и анализ динамики среды: На первом этапе нейросеть использует методы межкадровой дифференциации (Frame Difference) или трехмерные сверточные слои (3D-CNN), чтобы отделить статичные горячие элементы (трубопроводы, насосы) от динамически движущегося газового облака.
- Экстракция признаков через ResNet + ECA: В качестве магистральной сети (Backbone) часто разворачивается ResNet50, усиленная механизмом эффективного межканального внимания (ECA-блок). Механизм внимания заставляет нейросеть игнорировать помехи от пара или нагретого воздуха, фокусируясь на специфической частотной и спектральной сигнатуре метанола.
- Пирамида признаков (FPN): Сети многомасштабного слияния признаков (Feature Pyramid Networks) объединяют глубокую семантическую информацию (понимание, что это утечка) с мелкими пространственными деталями (границы и зарождение шлейфа), что позволяет детектировать даже микроутечки объемом от 30 мл/мин с точностью более 96%.
2. Термографический ИИ-анализ утечек жидкого метанола
При разгерметизации фланцевых соединений или наливных рукавов жидкий метанол мгновенно испаряется. Согласно законам термодинамики, этот процесс сопровождается резким падением температуры поверхности в месте утечки (эффект эндотермического охлаждения).
- Архитектура сегментации аномалий: Специфические сверточные архитектуры типа U-Net или DeepLabv3+ обучаются на распознавание резкого изменения градиента температур на термограммах оборудования.
- Изоляция ложных срабатываний: Чтобы ИИ не путал утечку жидкого метанола с естественным охлаждением оборудования при изменении погоды или отключении установок, нейросеть сопоставляет видеопоток с текущими технологическими картами из SCADA (статус работы насоса, открытие клапана). Это снижает уровень ложных тревог (False Positives) до значений ниже 8%.
3. Классификация и категоризация угроз
Передовые ИИ-платформы промышленной видеоаналитики не просто констатируют факт утечки, но и используют классификационные глубокие слои для ранжирования критичности аварии:
- Алгоритмы оценивают оптическую плотность шлейфа, геометрическую скорость его расширения и сопоставляют это с метеоданными (скорость и направление ветра).
- На основе полученных параметров ИИ мгновенно рассчитывает класс угрозы (Severity Tier) и передает точные координаты зарождения факела утечки в систему противоаварийной защиты (ПАЗ) и АСУ ТП, сокращая латентность оповещения до рекордных 3–4 секунд. Это позволяет автоматически перекрыть аварийный участок задолго до того, как облако метанола распространится по территории цеха.
3.2. Умный видеомониторинг охраны труда: нейросетевой контроль ношения СИЗ (каски, спецобувь, изолирующие респираторы); поведенческая аналитика персонала и контроль геозон повышенной опасности
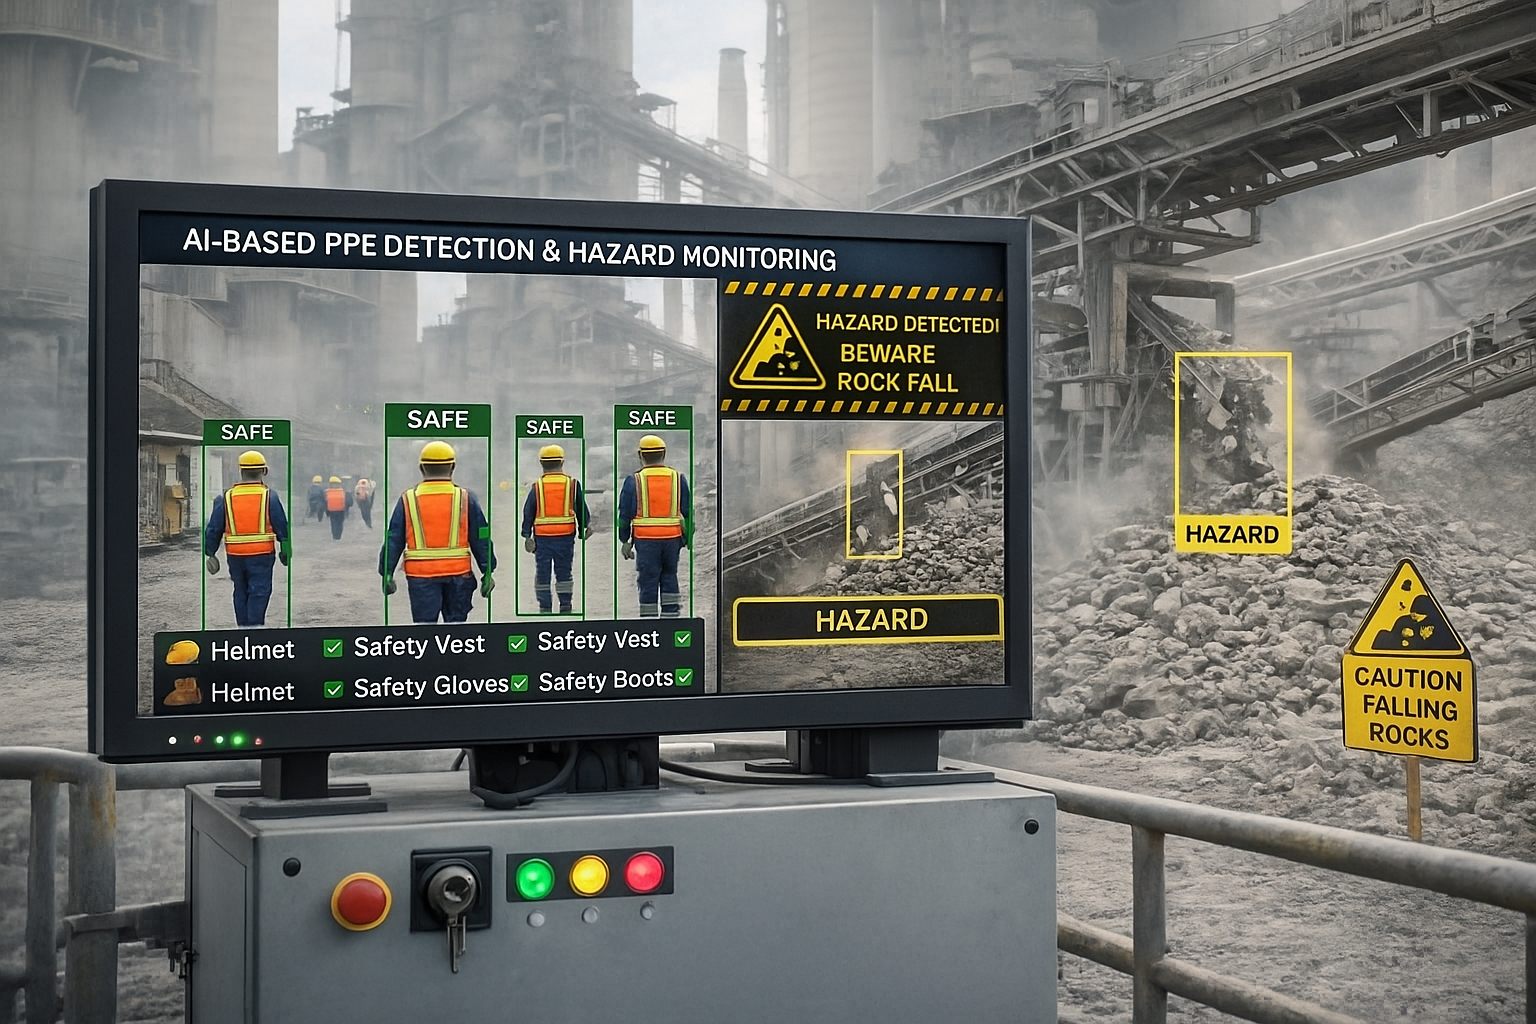
Обеспечение безопасности персонала на метанольном производстве имеет критическое значение ввиду высочайшей токсичности жидкого продукта и его паров, а также риска мгновенного воспламенения. Традиционный административный контроль не способен обеспечить непрерывный надзор на обширных площадях химического комплекса. Интеграция систем умного видеомониторинга охраны труда (HSE-видеоаналитики) переводит контроль безопасности в автоматический проактивный режим, где нейросети выступают в роли круглосуточного цифрового инспектора.
1. Нейросетевой контроль ношения СИЗ
Детекция средств индивидуальной защиты на метанольном заводе предъявляет повышенные требования к детализации, так как отсутствие маски или респиратора в зоне ректификации может привести к смертельному отравлению персонала.
Для распознавания элементов экипировки применяется двухэтапный каскадный подход (Two-Stage Detection) или современные одноэтапные детекторы высокого разрешения (например, модифицированные архитектуры YOLOv8 / YOLOv10):
- Детекция первого уровня (Локализация): Нейросеть обнаруживает человека в кадре, строит его ограничивающую рамку (Bounding Box) и выделяет ключевые области: голову, лицо, торс, руки и ноги.
- Классификация второго уровня (Верификация СИЗ): Выделенные фрагменты изображения передаются на специализированные легковесные классификаторы. На уровне головы проверяется не просто наличие каски, а её правильное закрепление (застегнутый подбородочный ремень). На уровне лица ИИ идентифицирует наличие изолирующего противогаза или респиратора, дифференцируя его от обычной одежды или бороды рабочего. На уровне торса и ног распознается наличие сигнального жилета, огнеупорной спецодежды и спецобуви.
Для повышения точности в условиях низкой освещенности или при перекрытии (окклюзии) объектов другими элементами конструкций, модели обучаются с использованием аугментации данных и механизмов внимания, что минимизирует ложные пропуски нарушений.
2. Поведенческая аналитика персонала
Поведенческий мониторинг базируется на распознавании пространственно-временных паттернов движений человека. Для этого видеоаналитика использует алгоритмы оценки поз (Pose Estimation) на базе архитектур HRNet или YOLO-Pose, которые строят «скелетную» модель сотрудника по ключевым точкам (суставам).
- Детекция падения человека: ИИ-модуль отслеживает вектор скорости и изменение пространственной ориентации скелетной модели. Резкое изменение вертикальной оси тела на горизонтальную с последующим отсутствием активности классифицируется как падение или потеря сознания (что критично при скрытых утечках азота или паров метанола). Система мгновенно генерирует тревогу наивысшего приоритета.
- Распознавание опасных действий: Поведенческие алгоритмы способны распознавать бег в неположенных местах, удержание за поручни при подъеме на технологические эстакады, а также факт нахождения сотрудника в статичном положении под грузом или в зоне проведения огневых работ.
3. Контроль геозон повышенной опасности
Территория метанольного комплекса программно разграничивается на зоны с различными уровнями допуска. Компьютерное зрение интегрируется со складскими и технологическими планами для динамического контроля периметров:
- Алгоритмы Lines of Interest (LoI) и Region of Interest (RoI): Оператор настраивает виртуальные барьеры вокруг опасных агрегатов (например, компрессоров высокого давления, насосов подачи сырья, зон налива цистерн).
- Сквозной трекинг (Multi-Object Tracking): Использование трекеров (например, ByteTrack или OC-SORT) позволяет системе присваивать уникальный ID каждому сотруднику и непрерывно вести его по камерам. Если ID без соответствующего цифрового наряда-допуска пересекает границу запретной зоны, ИИ фиксирует нарушение.
- Проактивное реагирование: Система мгновенно включает локальное светозвуковое оповещение на объекте, предупреждая сотрудника об опасности, и одновременно направляет уведомление в диспетчерский пульт HSE со стоп-кадром и точными координатами нарушения.
Внедрение умного видеомониторинга охраны труда на метанольных предприятиях позволяет снизить уровень травматизма и нарушений регламентов безопасности на 80–90%, исключая человеческий фактор из процессов аудита HSE.
3.3. Предиктивное обслуживание (Predictive Maintenance): диагностика футеровки печей и износа колонн ректификации с помощью БПЛА и CV; вибро- и термоанализ насосно-компрессорного оборудования на базе ИИ
Обеспечение непрерывности технологического цикла и предотвращение внеплановых остановок — ключевой фактор рентабельности метанольного завода. Внезапный отказ компрессора синтез-газа или прогар футеровки печи риформинга приводит к многомиллионным убыткам и рискам техногенных катастроф. Переход от реактивной стратегии ремонтов к предиктивному обслуживанию (Predictive Maintenance, PdM) базируется на непрерывном интеллектуальном анализе физического состояния оборудования с привлечением беспилотных комплексов, промышленного компьютерного зрения и глубокого машинного обучения.
1. Автоматизированная диагностика крупногабаритного оборудования с помощью БПЛА и CV
Высотные технологические объекты — колонны ректификации метанола (высотой до 60–80 метров), факельные стволы и изотермические резервуары хранения готового продукта — подвержены коррозионному износу, деформациям и локальному разрушению теплоизоляции.
Для их инспекции применяются автономные беспилотные летательные аппараты (БПЛА), оснащенные спаренными оптическими (VIS) и тепловизионными (LWIR) камерами высокого разрешения:
- Нейросетевой поиск дефектов поверхностей: Собранный с дронов видеопоток обрабатывается сверточными нейросетями (CNN), обученными решать задачи локализации геометрических аномалий. Алгоритмы сегментируют очаги сквозной и питтинговой коррозии, трещины сварных швов, отслоения лакокрасочного покрытия и деформации металлоконструкций ректификационных колонн с точностью до миллиметра.
- Контроль футеровки и теплоизоляции: ИИ анализирует термограммы, полученные с ИК-камер БПЛА. Разрушение внутренней огнеупорной футеровки печей риформинга или вымывание изоляции на колоннах ректификации проявляется на тепловизионном снимке в виде аномальных температурных полей. Нейросеть не просто фиксирует перегрев стенки, а сопоставляет его с внутренней гидродинамической моделью колонны, рассчитывая глубину и площадь внутреннего дефекта без остановки технологического процесса.
2. Мультимодальный вибро- и термоанализ насосно-компрессорного оборудования
Компрессоры высокого давления (для циркуляции синтез-газа) и магистральные насосы наливных эстакад метанола работают в условиях экстремальных динамических нагрузок. Предиктивный ИИ-анализ их состояния строится на принципах мультимодальности — одновременного слияния разнородных данных.
- Архитектура детекции аномалий (Autoencoders): Для каждого агрегата развертывается нейросеть-автоэнкодер (Autoencoder). В период стабильной работы компрессора сеть обучается сжимать и восстанавливать вектор нормальных параметров (виброскорость, виброускорение, температура подшипников, ток статора, давление на входе/выходе). При зарождении дефекта (например, микротрещины вала, кавитации в насосе или износа лопаток компрессора) сигнал меняется, и ошибка восстановления (Reconstruction Error) резко возрастает. Это позволяет обнаружить скрытый дефект за 2–3 недели до его явного проявления.
- ИК-зрение для контроля динамических узлов: Стационарные ИК-камеры непрерывно контролируют тепловой профиль подшипниковых щитов, муфт сцепления и уплотнений вала. Алгоритмы CV сопоставляют температурный тренд с текущей частотой вращения ротора. Если температура подшипника растет несоразмерно нагрузке, ИИ идентифицирует дефицит смазки или перекос вала.
3. Расчет остаточного ресурса оборудования (RUL)
Финальным этапом предиктивной аналитики является определение метрики Remaining Useful Life (RUL) — расчетного времени полезного использования агрегата до критического отказа.
- Используя рекуррентные архитектуры нейросетей (LSTM, GRU) или трансформеры для временных рядов (Time-Series Transformers), ИИ строит траекторию деградации узла.
- Система выдает диспетчеру точный прогноз: например, «Остаточный ресурс подшипника №2 компрессора К-101 составляет 14 суток. Рекомендуется замена при ближайшем плановом технологическом окне».
Внедрение систем PdM на базе CV и ИИ снижает затраты метанольного завода на техническое обслуживание и ремонты (OPEX) на 20–25%, сокращает время аварийных простоев оборудования на 35–40% и полностью исключает вероятность катастрофического разрушения динамических агрегатов.
Глава 4. Интеллектуальная логистика, учет и распределение продукта
4.1. Автоматизация наливных эстакад: роботизированное CV-позиционирование наливных рукавов в ж/д и автоцистерны
Логистический узел метанольного завода — это зона повышенной опасности и строгой материальной отчетности. Процесс отгрузки готового продукта потребителям осуществляется преимущественно через автоматизированные наливные эстакады в железнодорожные и автомобильные цистерны. Горловины цистерн имеют вариативность геометрического расположения из-за разности модификаций подвижного состава, неточной остановки транспорта на позиции налива и деформаций элементов конструкций.
Использование традиционного ручного труда для наведения наливных устройств сопряжено с высоким риском токсического отравления персонала парами метанола. Переход к полностью роботизированным комплексам налива на базе промышленного компьютерного зрения (CV) решает задачу бесконтактного и прецизионного сопряжения оборудования.
1. Архитектура трехмерного компьютерного зрения для пространственной локализации
Для точного позиционирования роботизированного наливного рукава (манипулятора) недостаточно плоского двухмерного изображения с обычной камеры. Роботу необходимо понимать глубину сцены и точное расстояние до объекта. Для этого наливные модули оснащаются стереоскопическими видеосистемами промышленного класса или ToF-камерами (Time-of-Flight) во взрывозащищенном исполнении.
Программный ИИ-конвейер обрабатывает визуальные данные в несколько этапов:
- Генерация облака точек (Point Cloud): 3D-камера формирует массив пространственных координат поверхности цистерны. Алгоритмы первичной фильтрации отсекают шумы, вызванные погодными условиями (снег, дождь) или парами нефтепродуктов.
- Сегментация геометрических примитивов (PointNet++ / Mask R-CNN): Специализированные глубокие нейросети, обученные на распознавание трехмерных объектов, выполняют селекцию кадра. Модель локализует саму цистерну, отделяет плоскость котла от выступающих элементов и находит целевой объект — заливную горловину (люк).
Mask R-CNNс высокой точностью определяет границы фланца люка, даже если он покрыт слоем ржавчины, грязью или льдом. - Определение ориентации в пространстве (6DoF Pose Estimation): ИИ рассчитывает шесть степеней свободы (6DoF) центра горловины — три координаты положения (X, Y, Z) и три угла поворота фланца относительно осей робота.
2. Алгоритмы роботизированного наведения без соударений
После того как нейросеть определила точные пространственные координаты центра люка, данные передаются в контроллер управления роботизированным манипулятором (задающим траекторию движения наливного телескопического рукава).
- Динамическая компенсация погрешностей: Если цистерна совершает колебательные движения (например, из-за просадки пружин подвески вагона при заполнении жидкостью), система CV в режиме реального времени корректирует координаты. Алгоритмы слежения на базе фильтра Калмана сглаживают траекторию движения манипулятора.
- Планирование траектории (Collision Avoidance): Математические алгоритмы обратной кинематики робота просчитывают оптимальный вектор движения наливной трубы. Система гарантирует, что при опускании рукава исполнительный механизм не заденет открытую крышку люка, откидные болты или поручни цистерны. Стыковка наливного оголовка с горловиной происходит плавно, с погрешностью не более ± 2 мм.
3. Верификация герметичности соединения
Финальная стадия CV-позиционирования — визуальное подтверждение успешного зажима уплотнительных манжет. Камера крупного плана верифицирует плотность прилегания прижимного конуса к фланцу цистерны. Только после того, как алгоритм классификации подтверждает статус «Соединение герметично», ИИ отправляет разрешающий сигнал в систему АСУ ТП на открытие запорной арматуры и подачу метанола в цистерну.
Применение роботизированного CV-позиционирования на эстакадах налива сокращает время цикла подготовки к отгрузке одного вагона на 25–30%, полностью исключает человеческий фактор из опасной технологической зоны и сводит к нулю вероятность аварийного пролива метанола из-за некорректной ручной стыковки.
4.2. Контроль герметичности и предотвращение переливов методами машинного зрения
Процесс непосредственного налива метанола в железнодорожные и автомобильные цистерны сопряжен с рисками залповых выбросов токсичных паров и гидродинамических аварий. Традиционные методы автоматической защиты используют контактные сигнализаторы предельного уровня (поплавковые, радарные или камертонные датчики), монтируемые на самом наливном рукаве. Однако жесткая химическая среда метанола, пенообразование при высокой скорости подачи жидкости и механические вибрации часто приводят к отказам погружных сенсоров.
Системы промышленного компьютерного зрения (CV) создают внешний, бесконтактный оптический контур противоаварийной защиты, способный дублировать и страховать классические системы автоматизации.
1. Оптический контроль предельного уровня и предотвращение переливов
Для предотвращения критического переполнения котла цистерны система CV использует высокоскоростные камеры, смонтированные на оголовке наливного рукава или на верхнем ярусе эстакады и направленные непосредственно внутрь люка.
- Динамическая сегментация зеркала жидкости: В процессе налива нейросети класса U-Net или YOLOv8-Seg в режиме реального времени сегментируют границу раздела фаз «газ — жидкий метанол». Задача осложняется высокой прозрачностью метанола, бурлением и образованием пены. Для решения этой проблемы ИИ анализирует не просто цвет пикселей, а динамику изменения текстуры, бликов от технологического освещения и геометрию лазерных или инфракрасных целеуказателей, проецируемых на зеркало наливающейся жидкости.
- Предиктивный расчет времени заполнения: Алгоритм рассчитывает скорость подъема уровня метанола и сопоставляет ее с текущим объемным расходом, поступающим из массовых расходомеров SCADA. Если расчетная кривая заполнения показывает риск прохождения критической отметки (перелива) до штатного закрытия клапана, ИИ инициирует упреждающую команду на снижение производительности насосов или полную остановку налива.
2. Визуальный контроль герметичности люка и фланцевых соединений
Даже при точной стыковке наливного рукава существует риск разгерметизации узла из-за износа резиновых уплотнительных манжет, микротрещин на фланцах или перекоса зажимного механизма.
- Детекция паров и микроутечек в видимом спектре: Высокочувствительные VIS-камеры фиксируют появление эффекта «марева» (оптической дисторсии воздуха), возникающего над горловиной люка из-за интенсивного испарения метанола. Сверточные нейросети, настроенные на анализ градиента оптической плотности, распознают эти искажения фона за доли секунды.
- Термографический контроль уплотнений: Спаренные ИК-камеры (диапазон LWIR) сканируют узел сопряжения по всему периметру стыка. Любой прорыв паров или жидкой фазы сопровождается мгновенным падением локальной температуры за счет фазового перехода (испарения метанола). Нейросеть выявляет температурные аномалии размером от нескольких миллиметров, классифицируя их как микроразгерметизацию.
3. Интеграция с системой противоаварийной защиты (ПАЗ)
Скорость реакции когнитивной системы мониторинга герметичности имеет решающее значение. Время от момента фиксации первых признаков утечки или угрозы перелива до формирования управляющего импульса на периферийном вычислителе (Edge AI) не превышает 100–150 миллисекунд.
Сигнал передается напрямую в контроллер ПАЗ по промышленным протоколам (Modbus TCP, OPC UA), минуя промежуточные серверные слои. Это гарантирует экстренное падение отсечных клапанов и остановку наливных насосов в течение 0.5 секунды, полностью предотвращая экологический ущерб и исключая образование взрывоопасных концентраций паров метанола на эстакаде.
4.3. Цифровой паспорт продукта и учет: сквозная интеграция CV (распознавание номеров цистерн) с ERP-системами и ИИ-анализом хроматографии
Современный учет готовой продукции на метанольном заводе выходит далеко за рамки ведения бумажных журналов или изолированных баз данных. Метанол марки «А» является стратегическим, высокотоксичным и строго учитываемым продуктом, отгрузка которого требует абсолютной прослеживаемости (Traceability) на каждом этапе логистической цепочки.
Синергия компьютерного зрения, сквозных ERP-систем и автоматического ИИ-анализа качественных показателей формирует единую информационную среду, вершиной которой является цифровой паспорт продукта (Digital Product Passport / Certificate of Analysis).
1. Нейросетевое OCR-распознавание номеров цистерн в сложных условиях
Первым этапом автоматизации учета на наливной эстакаде является бесконтактная идентификация подвижного состава. Железнодорожные и автомобильные цистерны имеют различную геометрию, степень загрязнения кузова и типы окраски (светлый шрифт на темном фоне или наоборот). Номера цистерн наносятся на цилиндрические поверхности, что при съемке широкоугольными камерами приводит к выраженной бочкообразной дисторсии, перекосам и сжатию символов по вертикали.
Для решения этой задачи в рамках АСУ ТП развертывается специализированный ИИ-модуль оптического распознавания текста (Optical Character Recognition, OCR):
- Локализация и трекинг (YOLOv8 + ByteTrack): При прохождении состава через створ ворот эстакады нейросеть локализует 8-значный код вагона, удерживая его в фокусе, несмотря на возможные промежутки между цистернами.
- Компенсация искажений и сегментация (STN): Пространственные трансформирующие сети (Spatial Transformer Networks, STN) программно выравнивают деформированную надпись, «разворачивая» цилиндрическую проекцию бортов цистерны в плоскую строку.
- Распознавание и валидация (CRNN + CTC Loss): Сверточно-рекуррентная нейросеть считывает код. Символы не просто распознаются попиксельно: алгоритм проверяет считанный номер по контрольной сумме РЖД/транспортных ведомств. Точность распознавания достигает 99.7% даже в условиях метели, пыли или частичного истирания краски.
2. ИИ-анализ хроматографических данных реального времени
Качество товарного метанола проверяется методом газовой хроматографии. Ранее этот процесс требовал ручного отбора проб, транспортировки их в лабораторию и ожидания результатов. Современные заводы используют потоковые промышленные хроматографы, сопряженные с ИИ-модулями интерпретации сигналов.
- Нейросети обрабатывают сырые хроматографические пики, автоматически очищая сигнал от шумов технологических вибраций и температурного дрейфа базовой линии колонки.
- ИИ за доли секунды рассчитывает точную концентрацию основного вещества (≥ 99.9%), а также содержание микропримесей (воды, этанола, свободных кислот и ацетона). Если параметры выходят за рамки жесткого стандарта марки «А», система мгновенно блокирует отгрузку данной партии.
3. Автоматическая генерация цифрового паспорта и интеграция с ERP
Считанный системой компьютерного зрения номер цистерны автоматически сопоставляется в информационной системе завода (MES/ERP) с номером партии отгружаемого метанола и результатами его ИИ-хроматографии.
На основе этого слияния платформа без участия человека генерирует цифровой паспорт продукта:
- Автозаполнение реквизитов: В карточку ERP (например, SAP, 1С:ЕРП или отечественные реестровые платформы) заносятся: точный вес (данные с тензометрических весов эстакады), номер цистерны, время налива и химический состав.
- Криптографическая защита: Электронный документ подписывается квалифицированной цифровой подписью предприятия. В ряде передовых логистических хабов данные хешируются в распределенный реестр (блокчейн) для защиты от фальсификации паспортов качества при международных поставках.
- QR-кодирование: На товарно-транспортные накладные или непосредственно в систему таможенного декларирования передается динамический QR-код. Сканируя его, конечный потребитель или инспектор контролирующих органов мгновенно получает доступ к полной цифровой истории налива конкретной цистерны.
Сквозная интеграция CV, ИИ и ERP-систем исключает ошибки ручного ввода номеров, ликвидирует риски пересортицы продукции и снижает время оформления сопроводительной документации на партию метанола с нескольких часов до нескольких секунд.
4.4. Кейс-сокращение расходов реагента: ИИ-управление дозированием метанола для предотвращения гидратообразования на магистральных трубопроводах
Применение метанола в нефтегазовой индустрии не ограничивается территорией химических заводов. Метиловый спирт является наиболее эффективным термодинамическим ингибитором гидратообразования. В условиях Крайнего Севера и Арктики при добыче и транспорте углеводородов резкие перепады температур и высокое давление приводят к выпадению кристаллических ледяных пробок (гидратов) внутри скважин и газопроводов, что способно полностью заблокировать движение потока и вызвать аварийную остановку промысла.
Традиционно дозирование метанола на кустах скважин рассчитывается инженерами вручную по консервативным методикам и подается с избытком, чтобы гарантированно избежать аварии. Это приводит к колоссальному перерасходу дорогостоящего токсичного реагента, росту логистических затрат на его доставку в труднодоступные регионы и усложнению последующего процесса регенерации пластовой воды. Развертывание автономных ИИ-систем управления дозированием кардинально меняет экономику этого процесса.
1. Архитектура предиктивного комплекса на базе ИИ
Прорывным примером реализации этой технологии в жестких арктических условиях стало внедрение полностью автономной цифровой системы управления на Новопортовском месторождении компании «Газпромнефть-Ямал». В основе ИИ-решения лежит интеграция алгоритмов машинного обучения с цифровыми двойниками скважин и трубопроводных систем.
Нейросетевая модель непрерывно анализирует многомерный поток данных с устьевых замерных комплексов:
- Устьевое и забойное давление;
- Температурный профиль многофазного потока;
- Текущий дебит скважины по газу, нефти и воде (обводненность продукции);
- Физико-химический состав попутного газа (концентрацию солей, углекислого газа и азота).
Используя рекуррентные архитектуры (LSTM), модель в режиме реального времени рассчитывает кинетику термодинамического равновесия и определяет точную точку (температуру) начала гидратообразования для текущего мгновенного режима работы скважины.
2. Реализация контура автоматического управления («Замкнутая петля»)
В отличие от систем-советников, выдающих рекомендации человеку, арктический ИИ-комплекс работает в режиме «Замкнутой петли» (Closed-Loop Control) без прямого участия оператора.
- Модель вычисляет минимально необходимый и достаточный объем метанола для смещения точки гидратообразования ниже фактической температуры потока с учетом коэффициента надежности.
- Программный модуль мгновенно трансформирует этот объем в цифровую команду и передает ее через контроллер РСУ на исполнительные механизмы — частотные приводы или клапаны-дозаторы автоматизированных насосных блоков ввода химреагентов.
- Система опрашивает датчики и корректирует дозировку непрерывно, адаптируясь к суточным колебаниям температуры окружающего воздуха и изменению обводненности скважины.
3. Технологические и экологические эффекты
Результаты промышленной эксплуатации ИИ-дозирования на Ямале подтвердили радикальное превосходство когнитивной автоматизации над ручным регулированием:
- Сокращение расхода реагента: Среднесуточный расход метанола на пилотных объектах снизился в 5 раз. Оптимизация исключила «передозировку», которая ранее практиковалась инженерами для подстраховки.
- Повышение надежности: За время работы автономной системы на промысле не было зафиксировано ни одного случая образования гидратных пробок или аварийного простоя скважин.
- Снижение экологической нагрузки: Пятикратное уменьшение объемов используемого метилового спирта пропорционально снизило антропогенную нагрузку на хрупкую экосистему Арктики и упростило очистку пластовых вод на установках подготовки нефти.
Этот кейс доказывает, что предиктивные ИИ-модели способны эффективно управлять сложными физико-химическими процессами в экстремальных условиях, обеспечивая синергию жесткой экономической выгоды и экологической безопасности.
Глава 5. Экономический эффект, барьеры внедрения и тренды
5.1. Технико-экономическое обоснование (ТЭО): оценка ROI, снижение операционных затрат (OPEX) и экономия энергоресурсов (кейсы внедрения)
Перевод метанольного производства на рельсы когнитивной автоматизации (Индустрии 4.0) требует значительных капитальных вложений (CAPEX) на начальном этапе. Сюда входят затраты на приобретение взрывозащищенного тепловизионного оборудования, развертывание периферийных Edge-серверов, разработку и кастомизацию нейросетевых моделей первого принципа, а также интеграцию ПО с унаследованными РСУ. Однако детальное технико-экономическое обоснование (ТЭО) показывает, что комплексное внедрение CV и ИИ окупается в краткосрочной перспективе за счет радикальной оптимизации операционных затрат (OPEX) и предотвращения аварийных простоев.
1. Снижение операционных затрат (OPEX) и экономия энергоресурсов
Затраты на энергоресурсы и сырье (природный газ) составляют до 70–80% в структуре себестоимости метанола. ИИ-управление ключевыми агрегатами напрямую влияет на данные статьи расходов:
- Этап риформинга: За счет предиктивного удержания стехиометрического модуля смеси и CV-оптимизации горения факелов удельный расход природного газа на тонну готового метанола снижается на 1.5–2%. Для крупнотоннажного завода мощностью 500 тыс. тонн в год это обеспечивает экономию миллионов кубических метров газа ежегодно.
- Этап синтеза: Настройка контура циркуляции с помощью моделей машинного обучения (XGBoost/LSTM) оптимизирует теплообмен и снижает нагрузку на циркуляционные компрессоры. Потребление технологического пара и электрической энергии сокращается на 5–8%, а расход охлаждающей оборотной воды падает на 20–30%.
2. Увеличение межремонтного интервала и защита активов
Каталитические системы и реакционные трубы печей риформинга — самые дорогие расходные элементы завода.
- Продление жизни медно-цинкового катализатора на 10–15% за счет когнитивного контроля «горячих точек» позволяет отложить дорогостоящую операцию по его перегрузке.
- Защита радиантных труб от локальных перегревов с помощью MWIR-камер увеличивает их физический срок службы на 15%.
- Внедрение систем предиктивного обслуживания (PdM) на базе автоэнкодеров снижает общие затраты на ремонты динамического оборудования (насосы, компрессоры) на 20–25%.
3. Оценка возврата инвестиций (ROI) и предотвращение потерь
Главный экономический эффект ИИ в контуре промышленной безопасности (HSE) заключается в страховании от катастрофических рисков. Один день внепланового простоя крупного метанольного комплекса из-за прогара трубы или поломки компрессора обходится предприятию в среднем от $150,000 до $300,000 прямых убытков, не включая затраты на восстановительный ремонт.
Мгновенная реакция оптического контура противоаварийной защиты (0.5 секунды на закрытие отсекателей при утечке через CV) сводит риск масштабного пожара или экологического штрафа за залповый выброс к минимуму.
Сводная матрица финансово-технологических показателей внедрения
| Техноло-гический узел | Внедренная ИИ/CV технология | Физический эффект | Финансовый маркер / Срок окупаемости (ROI) |
|---|---|---|---|
| Печь риформинга | CV-мониторинг факелов горелок + ИИ-советник | Снижение расхода сырьевого газа на 1.5–2%, рост ресурса труб на 15% | Окупаемость затрат на систему: 8–12 месяцев |
| Реактор синтеза | Гибридный цифровой двойник + ИК-карты | Снижение энергопотребления контура на 5–8%, продление кампании катализатора на 10–15% | Стабильный прирост маржинальности, ROI: до 1.5 лет |
| Эстакады налива и логистика | 3D-CV позиционирование рукавов + ИИ-контроль герметичности | Сокращение цикла налива на 25–30%, исключение брака и проливов | Снижение непроизводственных потерь, ROI: 12–18 месяцев |
| Трубо-проводный транспорт | Автономное ИИ-дозирование реагента | Сокращение расхода метанола-ингибитора до 5 раз | Прямое снижение затрат на закупку и доставку реагента, ROI: менее 6 месяцев |
Итоговое ТЭО-заключение
В масштабах современного интегрированного химического комбината комплексный экономический эффект от внедрения сквозной ИИ-платформы обеспечивает рост чистой прибыли на 3–5% ежегодно. Средний интегрированный срок окупаемости (Payback Period) для масштабного проекта цифровизации метанольного завода варьируется в диапазоне от 12 до 18 месяцев с момента промышленного запуска моделей, что делает когнитивные технологии высокоэффективным инструментом стратегического развития бизнеса.
5.2. Ключевые барьеры: дефицит качественных размеченных датасетов, сложность интеграции с унаследованными (Legacy) системами автоматизации, требования к взрывозащите оборудования
Несмотря на очевидные технико-экономические преимущества, масштабное развертывание искусственного интеллекта и компьютерного зрения на заводах по производству метанола сталкивается с серией серьезных барьеров. Нефтехимическая отрасль отличается повышенным консерватизмом, поскольку любая ошибка в алгоритме когнитивного управления может привести к остановке критически важного оборудования или техногенной аварии. Прикладное внедрение технологий Индустрии 4.0 на реальных промышленных площадках тормозится тремя фундаментальными факторами.
1. Дефицит качественных размеченных датасетов и проблема «редких событий»
Фундаментальное ограничение для обучения точных нейросетевых моделей в газохимии — критическая нехватка качественных данных по нештатным ситуациям.
- Парадокс высокой надежности: Крупные аварии, сквозные прогары змеевиков или залповые утечки метанола происходят крайне редко. Современный химический завод может годами функционировать в штатном режиме. В результате ИТ-команды сталкиваются с жестким дисбалансом классов (Class Imbalance) в обучающих выборках: данных для нормального режима («норма») терабайты, а исторических данных по аномалиям («брак», «предаварийное состояние») практически нет.
- Сложность и дороговизна разметки: В отличие от бытового компьютерного зрения (где разметить каску или автомобиль может любой фрилансер), разметка тепловизионных снимков реактора или спектрограмм факела печи риформинга требует привлечения высокооплачиваемых профильных инженеров-технологов. Ошибка в разметке датасета приводит к тому, что ИИ начинает путать обычный водяной пар с ядовитым облаком испаряющегося метанола. Для преодоления этого барьера разработчикам приходится прибегать к генерации синтетических данных с помощью физико-химических симуляторов и математического моделирования ХТП.
2. Сложность интеграции с унаследованными (Legacy) системами автоматизации
Большинство действующих метанольных заводов проектировались и строились в прошлые десятилетия. Их цифровая инфраструктура представляет собой сложный конгломерат унаследованных систем.
- Технологическая изоляция и разнородность: Полевой уровень и уровень РСУ (DCS) часто построены на закрытых проприетарных архитектурах вендоров конца 1990-х или 2000-х годов. Данные внутри таких систем передаются по устаревшим или специфическим промышленным протоколам (Modbus RTU, Profibus), которые не приспособлены для передачи высокочастотных массивов данных или видеопотоков, необходимых для обучения нейросетей реального времени.
- Проблема «черного ящика»: Многие зарубежные системы усовершенствованного управления технологическими процессами (APC) поставлялись как закрытые программные модули. Попытка интегрировать в эту цепочку отечественный или сторонний ИИ-советник наталкивается на невозможность прямой программной стыковки (отсутствие открытых API). Модернизация ИТ-архитектуры до уровня, способного поддерживать сквозные платформы с Edge AI вычислениями, требует колоссальных временных и финансовых затрат, сопоставимых со стоимостью самого ML-проекта.
3. Жесткие требования к взрывозащите и сертификации оборудования
Химическое производство метанола относится к категории сред с максимальной взрыво- и пожароопасностью. Это накладывает строжайшие законодательные и конструктивные ограничения на любые технические средства, размещаемые в технологических цехах.
- Аппаратные барьеры: Камеры компьютерного зрения, периферийные вычислительные блоки, датчики и даже элементы подсветки обязаны иметь взрывозащищенное исполнение (в соответствии со стандартами ГОСТ IEC 60079, сертификация по типу «взрывонепроницаемая оболочка» Ex d или «искробезопасная электрическая цепь» Ex i).
- Экономическое удорожание: Потребность в массивных корпусах из нержавеющей стали, германиевых стеклах для ИК-камер и системах принудительного водяного или воздушного охлаждения увеличивает стоимость единицы видеооборудования в 5–10 раз по сравнению с общепромышленными аналогами.
- Бюрократические барьеры сертификации: Процесс согласования и сертификации новых ИИ-компонентов в составе систем противоаварийной защиты (ПАЗ) в надзорных органах (таких как Ростехнадзор) занимает длительное время. Поскольку алгоритмы машинного обучения обладают некоторой степенью стохастичности (вероятностной природы вычислений), регулирующим органам сложно доказать 100% надежность ИИ-советника, что замедляет легитимизацию внедрения сквозных автономных контуров автоматизации в промышленную эксплуатацию.
5.3. Вектор развития: Edge AI (вычисления на «краю»), генеративный ИИ для синтеза новых катализаторов и автономные заводы-роботы
Преодоление существующих технологических барьеров открывает перед метанольной индустрией горизонты фундаментальной перестройки всех производственных процессов. Тренды, определяющие облик отрасли, развиваются на стыке аппаратной независимости, генеративного моделирования и сквозной роботизации. Вектор технологической эволюции направлен на создание полностью автономных малолюдных химических комплексов, где искусственный интеллект не просто советует, а непосредственно управляет и творит.
1. Перенос вычислений на периферию (Edge AI)
Классическая схема передачи тяжелых видеопотоков CV и массивов телеметрии КИПиА в централизованное «облако» или на удаленный сервер завода уступает место Edge AI — архитектуре вычислений на «краю».
- Субмиллисекундная задержка: ИИ-модели развертываются на компактных, аппаратно защищенных микроконтроллерах и нейропроцессорах, интегрированных непосредственно во взрывозащищенные корпуса мультиспектральных камер и шкафы локальной автоматики. Это сокращает время отклика контура безопасности при детекции утечек или прогара змеевиков до долей секунды.
- Автономность узлов: В случае обрыва магистральной линии связи или кибератаки на центральный сервер, Edge-контроллеры продолжают выполнять локальный нейросетевой скрининг оборудования и удерживают реактор синтеза в стабильном режиме управления.
2. Генеративный ИИ для молекулярного дизайна катализаторов
Традиционный поиск эффективных катализаторов для конверсии CO₂ в «зеленый» метанол — это многолетний эмпирический процесс проб и ошибок. Революция в этой сфере связана с внедрением генеративных предобученных моделей (Generative AI) нового поколения.
- По аналогии с генерацией текста или кода, специализированные нейросети осуществляют генерацию стабильных кристаллических решеток и молекулярных структур in silico (на компьютере). [1, 2]
- Ускорение открытий в тысячи раз: Применение ансамблей моделей глубокого обучения позволяет виртуально тестировать активность, селективность и термодинамическую стабильность сотен тысяч комбинаций одноатомных сплавов и медно-цинковых наночастиц за считанные часы. Использование ИИ-генерации сокращает цикл разработки и вывода на рынок новых промышленных катализаторов с традиционных 7 лет до 1 года, снижая затраты на R&D до 40%. [1, 2, 3]
3. Автономные заводы-роботы (Level 4 Autonomy)
Итоговой точкой цифровой трансформации газохимии является переход от частичной автоматизации к концепции Self-Optimizing / Autonomous Plant — самооптимизирующегося завода с четвертым уровнем автономности управления. [1]
- Контур замкнутого обучения (Reinforcement Learning): Алгоритмы глубокого обучения с подкреплением напрямую подключаются к исполнительным механизмам РСУ. Внедрение подобных систем (например, на базе технологий динамического программирования) позволяет ИИ непрерывно удерживать ректификационные колонны в оптимальном режиме, невзирая на смену сезонов года. Это обеспечивает сокращение энергопотребления и углеродных выбросов до 40% по сравнению с классическим ручным ведением режима.
-
Агентный ИИ и роботы-обходчики: На смену разрозненным скриптам приходят автономные мультиагентные ИИ-системы (Agentic AI). Когнитивные агенты самостоятельно анализируют сдвиги чек-листов, выявляют аномалии, автоматически генерируют наряды-допуски на ремонт и координируют действия колесных или шагающих роботов-собак, проводящих акустический и тепловизионный осмотр резервуарных парков. Роль человека смещается от оперативного контроля к высокоуровневому стратегическому надзору над цифровой экосистемой.
Общие итоги и выводы
Интеграция компьютерного зрения (CV) и искусственного интеллекта (ИИ) в промышленный контур производства метанола знаменует собой переход химической индустрии от классической автоматизации к эпохе когнитивного управления. Метанольные комплексы, исторически относящиеся к категории производств с повышенным уровнем риска, экстремальными параметрами технологических режимов и высокой чувствительностью к качеству сырья, получили в лице ИИ инструмент комплексной оптимизации.
Внедрение мультиспектрального компьютерного зрения радикально перестроило систему промышленной безопасности (HSE), превратив её из реактивной в проактивную. Скорость реакции оптического контура противоаварийной защиты, составляющая рекордные 0.5 секунды при обнаружении утечек газов или жидкого продукта, позволяет локализовать аварийные ситуации задолго до того, как они достигнут критического масштаба. В то же время гибридное моделирование процессов риформинга и синтеза на базе цифровых двойников доказало свою экономическую состоятельность, обеспечив снижение операционных затрат (OPEX) на 5–8% и сокращение удельного расхода сырьевого природного газа на 1.5–2%. Искусственный интеллект успешно справился с нелинейностью и высокой инерционностью химико-технологических процессов, исключив человеческий фактор из рутинных и опасных контуров управления.
Перспективы развития технологии
Вектор дальнейшей эволюции когнитивных систем в метанольной индустрии неразрывно связан с решением глобальных экологических задач и достижением полной автономности производственных площадок. Ключевые тренды развития технологий до 2030 года распределяются по следующим магистральным направлениям:
- Масштабирование Edge AI и туманных вычислений: Перенос вычислительной нагрузки непосредственно на периферийные устройства (камеры, датчики, локальные контроллеры) позволит полностью исключить риски, связанные с обрывом связи с центральным сервером. Локальные узлы будут способны самостоятельно удерживать технологические модули в безопасном режиме управления.
- ИИ как драйвер водородной энергетики и «зеленого» синтеза: Адаптация нейросетевых моделей под стохастическую (нестабильную) природу возобновляемых источников энергии станет фундаментом для коммерциализации производства экологически чистого е-метанола. Алгоритмы машинного обучения будут осуществлять предиктивное балансирование мощностей электролизеров и установок улавливания углерода (\(CO_{2}\)), нивелируя погодные факторы.
- Генеративный молекулярный дизайн: Применение диффузионных моделей и графовых нейросетей переведет создание каталитических систем из плоскости эмпирического подбора в плоскость точного цифрового конструирования. Это позволит создавать сверхустойчивые катализаторы, не подверженные быстрому отравлению реакционной водой, в течение месяцев вместо традиционных лет.
- Переход к автономности 4-го уровня (Self-Optimizing Plants): Конечной точкой цифровой трансформации станет создание безлюдных заводов-роботов, управляемых мультиагентными ИИ-системами на базе глубокого обучения с подкреплением (Reinforcement Learning). Человек полностью делегирует оперативное управление технологическим режимом когнитивной платформе, оставив за собой лишь функции верхнеуровневого аудита и стратегического планирования.
Часто задаваемые вопросы (FAQ)
1. Могут ли алгоритмы ИИ полностью заменить инженера-технолога на метанольном заводе?
На современном этапе — нет. ИИ функционирует в режиме высокоточного «умного советника» или управляет изолированными контурами (например, СУУТП/APC). ИИ превосходит человека в скорости анализа терабайтов данных и поиске скрытых нелинейных зависимостей, но он лишён технологической интуиции и не способен принимать решения в беспрецедентных форс-мажорных ситуациях, не описанных в обучающей выборке. В перспективе роль человека сместится от оператора-контролера к супервизору ИИ-систем.
2. Как решается проблема ложных срабатываний CV-систем при обнаружении утечек газов или СИЗ?
Для минимизации ложных тревог (False Positives) применяется каскадная архитектура нейросетей и мультимодальный анализ данных. Система компьютерного зрения не принимает решение изолированно: она сопоставляет видеопоток с текущими технологическими параметрами из SCADA (давление в трубе, статус насоса) и метеоданными. Если ИК-камера фиксирует оптическое искажение, но давление в контуре стабильно, а датчики ветра фиксируют порыв пыли, система присваивает событию низкий приоритет, исключая ложную остановку завода.
3. Насколько целесообразно внедрение ИИ на старых заводах с Legacy-системами?
Это экономически оправдано, но требует промежуточного этапа модернизации инфраструктуры. Внедрение ИИ на унаследованных объектах начинается с развертывания слоя IoT-шлюзов и промышленных конвертеров протоколов, которые собирают данные из старых РСУ и переводят их в форматы, понятные современным ML-платформам (например, через OPC UA). Капитальные затраты (CAPEX) в данном случае выше, но высокая окупаемость (ROI в пределах 1.5–2 лет) за счет снижения OPEX оправдывает модернизацию.
4. Безопасны ли ИИ-решения с точки зрения кибербезопасности химического предприятия?
Внедрение ИИ накладывает жесткие требования к информационной безопасности (ИБ). Промышленные ИИ-платформы развертываются исключительно во внутреннем, изолированном периметре завода (On-Premise) или на Edge-устройствах без прямого доступа к глобальной сети Интернет. Обмен данными между КИПиА, РСУ и нейросетевым модулем защищается аппаратными диодами данных (Data Diodes) и однонаправленными шлюзами, что полностью исключает возможность внешнего перехвата управления технологическим процессом.