Системы визуального контроля произвели революцию в управлении качеством, безопасностью и производственными процессами, особенно в обрабатывающей промышленности, заложив основу для современной промышленной автоматизации. Они автоматизируют повторяющиеся процедуры контроля, подверженные человеческим ошибкам, используя искусственный интеллект и машинное зрение.
Эти системы контроля оснащены камерами и датчиками высокого разрешения, которые собирают данные и передают их в центральную систему, содержащую интегрированное программное обеспечение; они анализируют собранные визуальные данные, обеспечивают точность, эффективность, высокую производительность и пропускную способность процесса, оценивают качество продукции и помогают в принятии обоснованных решений в режиме реального времени.
Например, рутинные и трудоемкие задачи, такие как обнаружение промышленных дефектов и измерение размеров на производственных линиях (проверка сборки) или самого оборудования, могут быть автоматизированы с помощью этих систем визуального контроля со значительным увеличением скорости и объема обработки без ущерба для качества.
Глобальная рыночная стоимость систем визуального контроля растет со среднегодовым темпом роста в 13,5 % в период с 2020 по 2027 год и, как ожидается, достигнет 25,5 млрд долларов к 2027 году. Эти системы широко используются в различных отраслях, таких как здравоохранение, автомобилестроение, пищевая промышленность, безопасность и видеонаблюдение, финансы и банковское дело, программирование и т. д. Мы сосредоточимся на применении систем визуального контроля в обрабатывающей промышленности, в частности.
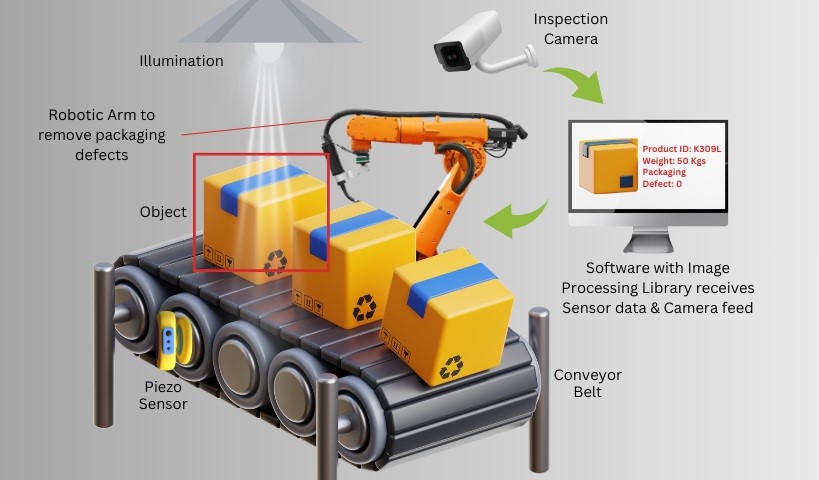
Приведенная иллюстрация демонстрирует работу типовых систем машинного зрения для производства и упаковки.
Для лучшего понимания давайте рассмотрим общие этапы работы систем визуального контроля:
- Извлечение изображений: на первом этапе описывается способ сбора визуальных данных из среды выполнения задачи. Здесь учитываются выбор камеры, освещения, калибровка камеры в соответствии с коэффициентами искажения, внутренние и внешние параметры, фокусное расстояние для точной геометрической реконструкции визуально захваченных объектов с помощью компьютерного зрения и обнаружения объектов.
- Предварительная обработка изображений: На этом этапе выполняются такие действия, как снижение шума для улучшения качества изображения с использованием таких методов, как размытие по Гауссу, билатеральная или медианная фильтрация и т. д. Также на этом этапе повышается контрастность с использованием таких методов, как растяжение контраста, адаптивное выравнивание гистограммы и регистрация изображений, которая выравнивает несколько изображений, полученных из одной интересующей сцены, обеспечивая точное представление визуальных данных для анализа.
- Извлечение признаков: На этом этапе происходит обнаружение границ с использованием фильтров, таких как Собеля, Превитта, Кэнни и др., обнаружение углов в качестве ориентиров для распознавания объектов, выравнивание с помощью детекторов углов Ши-Томаси или Харриса для дальнейшего анализа. Дополнительные методы включают анализ связанных компонентов и обнаружение объектов, которые выделяют определенные характеристики, такие как форма, размер и т. д., которые могут быть использованы для распознавания похожих объектов или для пометки таких признаков в случае обнаружения дефектов.
- Обнаружение/распознавание: Это относится к обнаружению объекта на основе признаков, собранных и извлеченных на предыдущих этапах. Популярные методы реализации этого процесса включали сопоставление шаблонов, где области изображения сравниваются с предопределенными шаблонами для локализации экземпляров объектов с использованием распознавания образов с помощью ИИ . Также существуют такие методы, как каскад Хаара или бустинг-классификаторы, которые обнаруживают сложные объекты на основе иерархических серий классификаторов. Оба этих процесса в настоящее время вытеснены сверточными нейронными сетями (CNN), которые обучаются на больших наборах данных для надежного обнаружения объектов с использованием точных признаков и распознавания образов. Ежедневно предпринимаются шаги по уменьшению размера и вычислительных требований этих сетей без ущерба для точности, при этом исследователи и разработчики в области компьютерного зрения разрабатывают более компактные и интеллектуальные сетевые архитектуры.
- Классификация объектов: Этот этап поддерживается такими алгоритмами, как случайные леса (сложная классификация в зашумленной среде), метод опорных векторов (SVM, находит оптимальную гиперплоскость, разделяющую классы в пространстве признаков) и сети глубокого обучения (CNN, рекуррентные нейронные сети, сети глубоких убеждений и т. д., типы обучения с учителем ), которые обнаруживают, распознают, классифицируют и сегментируют объекты по предопределенным категориям.
- Измерение размеров: оно включает измерение радиусов, расстояний, углов и других геометрических свойств обнаруживаемых объектов. Масштаб является важным фактором на этом этапе.
- Отслеживание движения: необязательный элемент обнаружения и анализа признаков, включающий анализ объектов между последовательными кадрами последовательности для отслеживания их скорости, траектории и/или положения/ориентации. Такая оценка выполняется на основе геометрии и формы для позиционирования/выравнивания в задачах сборки.
- Интеграция данных: Бесшовное включение вышеуказанных этапов в производственный процесс — задача непростая. Учет временных, пространственных и вычислительных сложностей при интеграции этой системы в среду, работающую в режиме реального времени и зачастую обладающую высокой чувствительностью, представляет собой сложную задачу, и для каждого конкретного случая необходимо разрабатывать специализированные решения.
Типы систем визуального контроля
Системы визуального контроля, работающие на основе машинного зрения и искусственного интеллекта, обычно представляют собой библиотеку программных инструментов, предлагающих множество решений, отвечающих требованиям и ограничениям различных типов контроля. В большинстве случаев одна система может выполнять несколько типов контроля на основе полученных изображений и предоставлять видеоаналитику с использованием ИИ . Промышленные системы визуального контроля могут быть следующих типов:
Системы на базе ПК
Эти крупные, универсальные и гибкие системы в значительной степени полагаются на промышленные компьютеры, которые управляют камерами, датчиками и освещением, что делает их пригодными для выполнения задач, требующих сложных вычислительных мощностей. В конечном итоге, они сокращают время простоя и исключают человеческие ошибки при обработке более тысячи деталей в минуту и обнаружении поврежденных и неисправных товаров. Благодаря обучению на обширных массивах данных автоматизированные системы визуального контроля могут легко избегать и минимизировать ложные срабатывания (идентификация небракованных изделий как бракованных), а также ложные отрицания (идентификация бракованных изделий как небракованных).
Интеллектуальные системы на основе камер
Эти системы машинного зрения для производства экономичны, относительно компактны и используются для более простых задач, где пространство и вычислительная мощность ограничены. Они состоят из небольших камер со встроенным освещением и объективами с фиксированным фокусным расстоянием, датчиков и интуитивно понятного сетевого интерфейса, который может быть запрограммирован/управлен пользователями и легко настроен на компьютере. Помимо своей основной функции — обнаружения промышленных дефектов — они также помогают обеспечивать безопасность труда сотрудников и предотвращать опасности.
Компактные системы
Эти простые в использовании системы представляют собой упрощенные версии систем визуального контроля на базе ПК, которые легче и подходят для небольших установок с меньшими требованиями к контролю. Они состоят из одноплатного микрокомпьютера, который собирает данные, одновременно управляя несколькими камерами, и передает их на внешнее устройство обработки или самостоятельно выполняет операции извлечения и обнаружения признаков. Эти и другие системы обеспечивают неинвазивную оценку, особенно в случаях, когда контактные методы контроля могут повредить хрупкие или чувствительные предметы.
Другие
Системы визуального контроля могут также включать в себя 2D-системы (считыватели штрих-кодов и символов), 3D-системы (дефекты и недостатки поверхности), системы сканирования областей (неподвижные объекты, медленно движущиеся линии), системы сканирования линий (наличие, отсутствие, размеры, положение изделий на высокоскоростных производственных линиях), системы, чувствительные к цвету (пищевые продукты, текстиль, материалы для принтеров), инфракрасные системы (отражающие поверхности, условия низкой освещенности), рентгеновские системы (внутренняя структура, посторонние предметы в пищевых продуктах, лекарствах, электронике), тепловизионные системы (изменения температуры) и стереоскопические системы (восприятие глубины и 3D-реконструкция) для контроля качества.
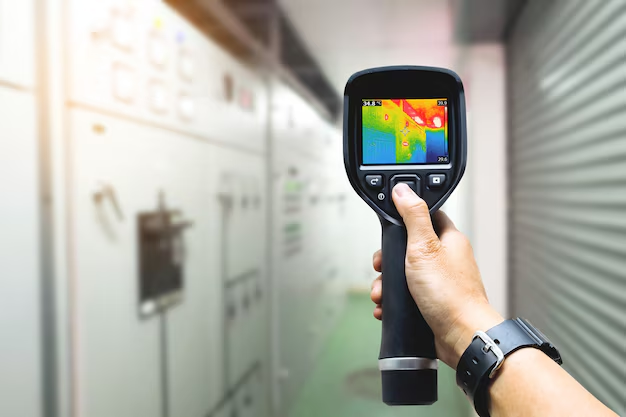 На приведенной фотографии показана система визуального контроля с использованием тепловизора, применяемая в промышленности.
Системы машинного зрения для производства
Ниже описаны многогранные роли и области применения этих систем в производственной отрасли, а также их соответствующие преимущества:
Контроль качества
Ключевой областью применения систем машинного зрения в обрабатывающей промышленности является управление аспектами стандартов контроля качества, такими как проверка продукции на наличие дефектов (отклонений, неровностей, загрязнений, мельчайших дефектов поверхности, таких как царапины, сколы, дефекты, трещины и т. д.), которые могут ускользнуть от внимания сотрудников. Примеры из реальной производственной практики включают проверку лекарственных препаратов на наличие дефектов, измерение контрастности подсветки сенсорных экранов и т. д. Системы также могут обнаруживать деформированные детали и проверять комплектность продукции, обеспечивая соответствие продукта и упаковки, особенно в фармацевтической и пищевой промышленности, проверяя гофрированные коробки, наличие упаковочного материала, такого как полиэтилен, полипропилен, полиолефин, поливинилхлоридные пленки, кольца на бутылках и т. д.
Автоматизированное измерение допусков размеров и геометрических характеристик, а также прецизионное проектирование с помощью этих систем являются очень важными аспектами производства, гарантируя, что ни одна дефектная продукция не попадет к потребителям, и помогая сократить количество гарантийных претензий или отзывов продукции, тем самым экономя средства и поддерживая репутацию бренда. В реальных условиях эти решения на основе компьютерного зрения могут использоваться для проверки диаметра различных частей оборудования, толщины покрытия и следов пайки, а также для точной настройки компонентов, подсчета таблеток в блистерной упаковке, деталей и частей автомобиля, бутылок в коробке, обнаружения износа обрабатывающего инструмента и микроскопического измерения зазора в свече зажигания, проверки маркировки продукции в упаковках с различными шрифтами, размерами шрифтов и ориентацией, проверки штрих-кодов, серийных и партийных номеров с использованием оптического распознавания символов (OCR) для управления запасами и отслеживания и т. д.
Роботизированное управление
В промышленных условиях и на производственных предприятиях используются различные типы роботов, такие как роботы для перемещения материалов, автоматизированные транспортные средства, автономные мобильные роботы, автоматизированные вилочные погрузчики, шарнирные роботизированные манипуляторы и т. д. Системы визуального контроля не только помогают таким роботам совершать точные перемещения по всей промышленной зоне, но и проверяют продукцию, которую они перемещают, размещают или производят.
Сортировка и классификация
В пищевой промышленности и фармацевтическом производстве переработка и сортировка являются важными операциями контроля качества и сокращения отходов. Эти решения на основе компьютерного зрения позволяют классифицировать предметы по заранее определенным критериям, изученным в рамках стандартной операционной процедуры, таким как размер, форма, цвет, дефекты и т. д., для дальнейшей сортировки и обработки. Система обычно подключается к большим инспекционным мониторам для отображения внешнего вида наблюдаемого материала, выявления обнаруженных дефектов поверхности и классификации этих дефектов по группам на основе контраста, текстуры и геометрии. Например, эти системы могут точно сортировать фрукты по степени зрелости и качеству, лекарства по целостности упаковки, разделять перерабатываемые и неперерабатываемые продукты или отходы и т. д. Вкратце, автоматизация процесса сортировки позволяет оптимизировать использование ресурсов и повысить производительность.
Автоматизированный визуальный осмотр
Наиболее распространенное применение систем контроля качества на производственной линии — это обеспечение качества при проверке производственных процессов с использованием искусственного интеллекта и машинного зрения. Они автоматизируют рутинные процессы, такие как проверка правильности сборки компонентов, контроль в реальном времени несоосности, отсутствующих деталей и ошибок сборки при производстве автомобильной, аэрокосмической и электронной продукции. Системы анализируют изображения собранных изделий, сравнивают их с соответствующими инструкциями по сборке и инициируют корректирующие действия, что позволяет избежать задержек в производстве и сократить объем доработок. Производители могут легко контролировать и постоянно отслеживать процессы сборки, достигать более высоких показателей производительности, соответствия нормативным требованиям, поддержания стандартов качества и упрощения процедур аудита с помощью постоянной отчетности и документации.
Проверка конвейерной ленты и узлов обеспечивает соответствие целостности упаковки и нормативным стандартам безопасности продукции, точность маркировки и расположения швов, приемлемое качество печати и, в конечном итоге, доверие потребителей. Система машинного зрения для контроля качества упакованной продукции позволяет исключить загрязнение, неправильную маркировку и вскрытие, одновременно обеспечивая автоматизированные операции упаковки на высоких скоростях без ущерба для контроля качества. Другой аспект — это проверка поверхности продукции, например, проверка окрашенных поверхностей на несоответствия цвета, царапины на электронных изделиях и определение однородности текстуры на одежде.
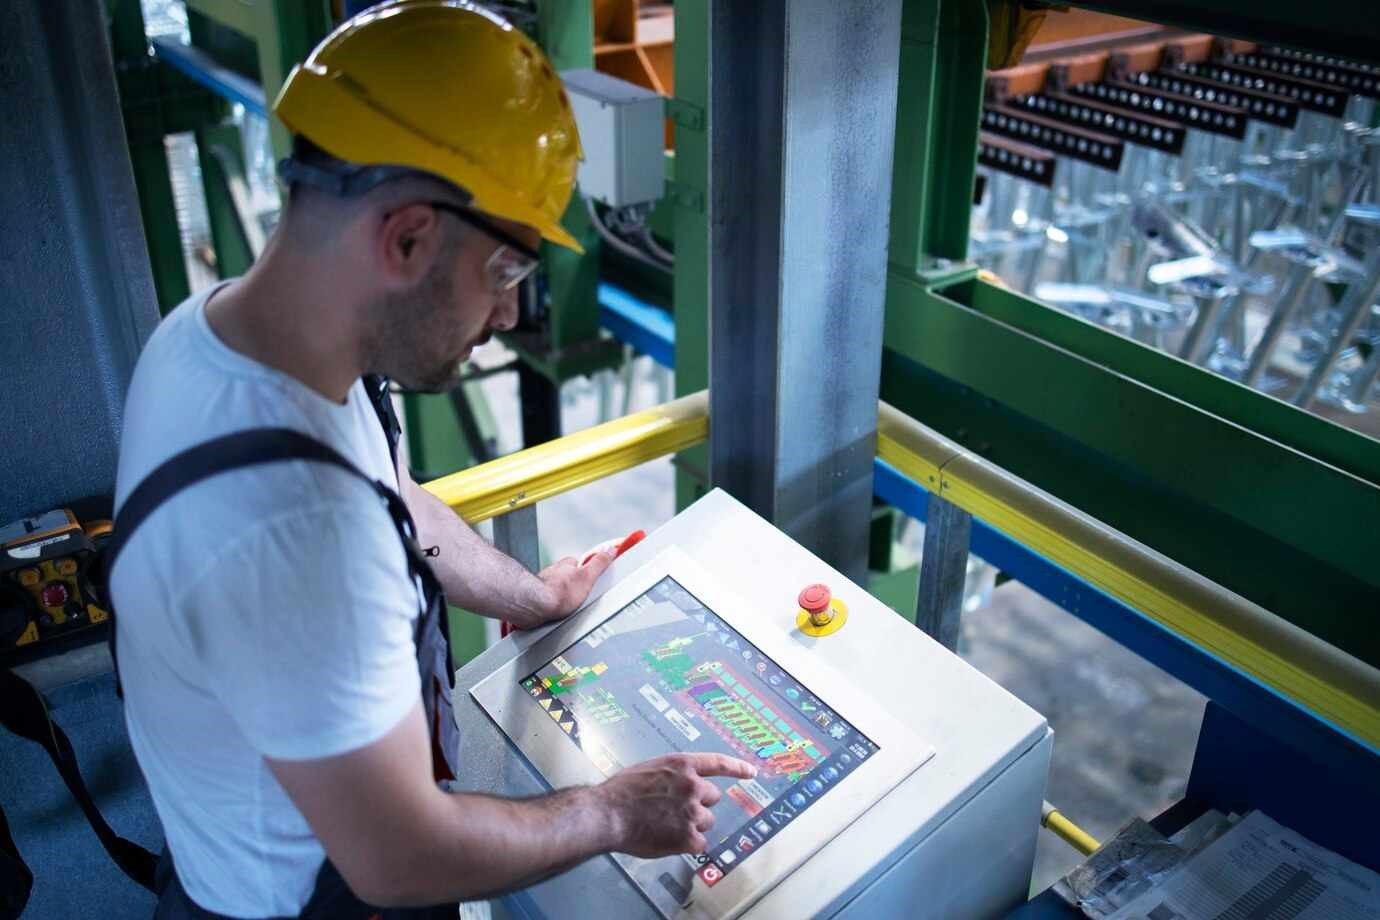 На приведенной фотографии показана отчетность, полученная в результате автоматизированного визуального осмотра конвейерной ленты.
Мониторинг и аналитика в режиме реального времени
Эти системы предоставляют производителям возможности мониторинга в режиме реального времени для отслеживания производственных и сборочных процессов, выявления проблем и принятия обоснованных решений. Системы непрерывно получают информацию с производственных линий. Ценные данные, такие как тенденции качества, процент брака, количество отходов и побочных продуктов, а также производительность, получаются благодаря анализу производительности в режиме реального времени. Это помогает в улучшении процессов и оптимизации общих производственных процессов.
Прогнозируемое техническое обслуживание
Промышленное оборудование и механизмы требуют периодической настройки и технического обслуживания для обеспечения повышенной производительности. Системы визуального контроля используют данные датчиков для выявления уязвимостей в оборудовании или производимой продукции и оповещают производителей о необходимости профилактического обслуживания, чтобы они могли заранее принять корректирующие меры и избежать поломок.
Чем мы можем вам помочь?
В заключение можно с уверенностью сказать, что системы визуального контроля, представляющие собой сочетание технологий обработки изображений и искусственного интеллекта, преобразили процедуру контроля качества в обрабатывающей промышленности. Они уже помогают производителям повышать стандарты качества, обеспечивать надежную точность производства и скорость контроля экономически эффективным способом. Ожидается также, что использование этой быстро развивающейся технологии будет определять облик обрабатывающей промышленности в процессе ее дальнейшего расширения.
Наша компания сотрудничает с различными предприятиями, разрабатывая индивидуальные программные решения и системы визуального контроля на основе искусственного интеллекта, отвечающие их специфическим требованиям. Среди решений – 3D-обнаружение глубины с использованием 3D-изображений, контроль этикеток и штрихкодов, обнаружение дефектов в металлических компонентах и косметических изделиях, контроль качества печати на двухколесных транспортных средствах с использованием OCR, проверка сборки, контроль сложных, блестящих или прозрачных поверхностей, 360°-контроль загрязнений и роботизированное управление. Для интеграции систем визуального контроля, которые станут ключевым фактором роста вашего бизнеса и помогут выделиться на конкурентном рынке, напишите нам.