


Индустрия 5.0 расширяет цифровые основы Индустрии 4.0, делая акцент на человекоцентричности, устойчивости и жизнеспособности. Ее влияние на обувную промышленность остается неоднозначным в различных исследованиях. Данный систематический обзор выявляет перспективные технологии, исследованные или внедренные в обувной промышленности, и изучает их взаимосвязь с тремя основными измерениями. Поиск оригинальных статей на английском языке, опубликованных в 2016–2026 годах, проводился в базах данных Scopus (23 сентября 2026 г.) и Web of Science (18 сентября 2026 г.).
Были проанализированы соответствующие заголовки, аннотации и доступные полные тексты; информация была извлечена и проверена, а методологическое качество оценено по четырем областям, специфичным для данного обзора. Из 631 записи 85 исследований были включены в описательный тематический синтез. Было выделено шесть технологических тем: роботизированная автоматизация и компьютерное зрение, аддитивное производство и вычислительное проектирование, цифровой интеллект и системы, основанные на данных, технологии, ориентированные на работника, цифровизация цепочки поставок, а также умная и функциональная обувь.
Внедрение технологий в производство наиболее очевидно в рамках конкретных роботизированных, мониторинговых и технологических приложений; многие системы искусственного интеллекта, компьютерного проектирования и «умной» обуви оставались на стадии моделирования или прототипирования. Ориентация на человека касалась поддержки работников и персонализации продукции; устойчивость часто определялась эффективностью, а не измеренными экологическими показателями; жизнеспособность касалась гибкости производства и прозрачности цепочки поставок. Немногие исследования рассматривали эти аспекты вместе, и промышленная валидация остается ограниченной.
В целом, обувной сектор все еще находится в процессе неравномерного перехода к Индустрии 4.0, в то время как приоритеты Индустрии 5.0 начинают менять подходы к проектированию, применению и оценке существующих технологий. Данный обзор не был зарегистрирован и финансировался проектами Erasmus+.
1. Введение
Последовательные промышленные революции трансформировали производство из ручного и ремесленного в механизированные, автоматизированные и все более взаимосвязанные системы. Индустрия 4.0 ускорила этот переход благодаря искусственному интеллекту (ИИ), робототехнике, Интернету вещей (IoT), аддитивному производству, облачным вычислениям, блокчейну и киберфизическим производственным системам. Эти технологии лежат в основе «умной фабрики», где машины, продукты и информационные системы взаимодействуют и поддерживают все более автономные решения. Индустрия 5.0 опирается на эту технологическую основу, но меняет свою цель. Вместо того чтобы фокусироваться в первую очередь на цифровизации, гибкости и эффективности, она помещает промышленное развитие в более широкое видение, ориентированное на человека, устойчивость и жизнеспособность [1, 2, 3].
В этом смысле Индустрию 5.0 следует понимать не как замену Индустрии 4.0, а как ее расширение и переориентацию. Она стремится объединить технологический прогресс с социальной справедливостью, благополучием работников, экологической ответственностью и способностью промышленных систем противостоять сбоям. Ее также описывают как промышленную эволюцию, возглавляемую человеком и основанную на принципах 6R — Распознавание, Переосмысление, Реализация, Сокращение, Повторное использование и Переработка — которые связывают промышленную апсайклинг, предотвращение образования отходов, эффективность логистики и индивидуализированное производство [2, 4]. По своей сути, Индустрия 5.0 представляет собой сдвиг от узкой ориентации на экономическую прибыль и рост к общественной ценности и от благосостояния к благополучию [1, 5, 6].
Этот переход особенно важен для обувной промышленности. Промышленное развитие сделало обувь более доступной, разнообразной по дизайну и технологически продвинутой. Однако обувные фабрики по-прежнему сильно зависят от ручного труда, повторяющихся задач и неявных знаний квалифицированных операторов. Система производства обуви основана на сложных геометрических формах и, как известно, ее трудно автоматизировать, что делает ее, по своей сути, системой, управляемой человеком [7]. Гибкие компоненты, переменные свойства материалов и необходимость манипулирования нежесткими деталями обуви делают такие операции, как резка, сшивание, черновая обработка, склеивание, сборка и отделка, сложными для традиционной автоматизации. Постоянное выполнение монотонных и рутинных задач также может способствовать производственным ошибкам, профессиональному воздействию и неудовлетворенности работников. Эти характеристики отбросили отрасль назад в освоении некоторых передовых технологий и сделали доступность и удержание квалифицированного персонала постоянной проблемой [7, 8, 9].
Технологии Индустрии 5.0 могут решить эти проблемы несколькими взаимодополняющими способами. Коллаборативные роботы и другие технологии взаимодействия человека и машины могут поддерживать операторов в выполнении повторяющихся, физически тяжелых или опасных задач, сохраняя при этом человеческое суждение и адаптивность. В отличие от обычных промышленных роботов, работающих в изолированных средах, коллаборативные роботы предназначены для работы рядом с людьми, реагирования на их присутствие и оказания им помощи в таких операциях, как перемещение материалов, сборка, полировка и отделка [5, 10]. В производстве обуви роботизированные системы уже исследовались для захвата подошвы обуви, изготовления верха и подошвы, склеивания, упаковки и других сборочных операций [7, 8, 9]. Однако их актуальность для Индустрии 5.0 зависит не только от технических характеристик, но и от того, как они влияют на безопасность труда, эргономику, навыки и принятие решений.
Дополненная реальность (AR), виртуальная реальность (VR) и передовые человеко-машинные интерфейсы предоставляют еще один путь к более человекоцентрированному производству. Производство обуви сочетает в себе ручные и промышленные операции, и большая часть его опыта по-прежнему сосредоточена в опыте квалифицированных рабочих. Системы AR и VR могут предоставлять инструкции в реальном времени, моделировать производственные сценарии и поддерживать обучение операторов, не возлагая всю нагрузку по обучению на опытный персонал. В производстве обуви, включая зашивание, сборку и отделку, такие системы могут сохранять производственные знания, сокращать время обучения и помогать новым операторам развивать необходимые навыки в контролируемой среде [11]. Человекоцентричные архитектуры ИИ, носимые датчики и интеллектуальные интерфейсы могут дополнительно поддерживать принятие решений, управление рабочей нагрузкой и взаимодействие между работниками и производственными системами [12, 13].
Помимо взаимодействия человека и машины, цифровые двойники, моделирование, Интернет вещей и анализ данных могут связать физическое производство обуви с его цифровым представлением. Данные в реальном времени об оборудовании, материалах и процессах могут поддерживать мониторинг, планирование производства, обнаружение неисправностей и прогнозирующее техническое обслуживание. Цифровые двойники и моделирование могут использоваться для тестирования производственных конфигураций до их физического внедрения, в то время как машинное обучение может выявлять закономерности, связанные с износом оборудования, колебаниями качества или неэффективностью процесса [14, 15]. С точки зрения рабочей системы, прогнозирующее техническое обслуживание также может повысить предсказуемость работы и сократить количество незапланированных вмешательств, хотя его влияние на операторов зависит от того, как задачи, обязанности и решения перераспределяются между людьми и автоматизированными системами [16].
Искусственный интеллект, генеративный дизайн, автоматизированное проектирование (САПР), трехмерное сканирование и аддитивное производство также создают возможности для создания обуви на заказ и с большей эффективностью использования ресурсов. Их вклад наиболее очевиден на ранних этапах исследования дизайна, разработки индивидуализированных продуктов, целевых производственных задач и оптимизации, связанной с устойчивым развитием. Тем не менее, фрагментированные цифровые рабочие процессы, ограниченный доступ к данным, специфичным для обуви, трудности интеграции новых систем с существующими средами САПР и производства, а также разрыв между цифровым моделированием и физическим производством продолжают ограничивать их более широкое внедрение [17].
Экологический потенциал этих технологий столь же значителен, но его нельзя предполагать. Аддитивное производство, алгоритмы оптимизации и автоматизированная раскройка могут сократить использование материалов и производственные отходы, а контроль качества с поддержкой ИИ может ограничить количество дефектов и бракованной продукции. Системы IoT и анализ данных могут улучшить мониторинг энергии и ресурсов, а цифровые инструменты управления цепочками поставок могут поддерживать прогнозирование спроса, отслеживаемость и более эффективное управление запасами. «Умная» и подключенная обувь также может генерировать информацию во время использования продукта, потенциально поддерживая техническое обслуживание, улучшение будущих конструкций и новые бизнес-модели, основанные на услугах. В сочетании с циклическим дизайном [18, 19], переработанными или биоматериалами [20, 21, 22, 23] и системами утилизации [24] эти технологии могут способствовать созданию более устойчивых цепочек создания стоимости в обувной промышленности [25, 26]. Однако заявления об устойчивости требуют доказательств фактического сокращения потребления материалов, энергии, отходов или выбросов, а не предположения о том, что цифровизация по своей природе является устойчивой.
Устойчивость добавляет еще одно измерение. Взаимосвязанные производственные системы, предиктивное техническое обслуживание, прозрачность цепочки поставок и гибкая автоматизация могут помочь компаниям реагировать на меняющийся спрос, отказы оборудования и перебои в поставках. В то же время, усиление цифровой зависимости может создавать новые уязвимости, связанные с кибербезопасностью, качеством данных, совместимостью и надежностью системы. Поэтому безопасная передача и хранение данных имеют важное значение, когда решения в производстве зависят от взаимосвязанного оборудования, облачных платформ, моделей ИИ и цифровых двойников [13, 27, 28, 29]. Следовательно, внедрение Индустрии 5.0 требует не только отдельных технологий, но и навыков, инфраструктуры, управления и организационного потенциала, необходимых для их безопасной интеграции в производственную систему.
Несмотря на растущий объем исследований, имеющиеся знания остаются фрагментарными. Существующие обзоры предлагают взаимодополняющие перспективы: Маддикунта и др. [2] рассматривают технологии, способствующие развитию Индустрии 5.0, и потенциальные области их применения в различных секторах; Турики и др. [26] изучают интеграцию интеллектуального, экологичного, устойчивого и бережливого производства; а Куткалаки и др. [17] фокусируются на ИИ и генеративном проектировании в обувной промышленности, включая последствия для производства и устойчивого развития.
Кроме того, исследования часто рассматривают отдельные приложения — роботизированную сборку, проектирование с помощью ИИ, компьютерное зрение, аддитивное производство, прогнозируемое техническое обслуживание, обучение персонала или оптимизацию цепочки поставок — без их включения в интегрированную перспективу Индустрии 5.0.
Многие соответствующие исследования продолжают использовать терминологию Индустрии 4.0 и в основном фокусируются на технической эффективности. Напротив, общие обзоры Индустрии 5.0 редко учитывают специфические геометрические формы, материалы, ручные операции и производственные структуры обувной промышленности. В результате остается неясным, какие именно перспективные технологии были исследованы или внедрены в обувное производство, где они применяются, как они способствуют человекоцентричности, устойчивости и жизнеспособности, и что препятствует их более широкому внедрению.
Для устранения этого пробела в настоящем исследовании систематически выявляются, классифицируются и критически оцениваются технологии, способствующие переходу к Индустрии 5.0 в обувной промышленности. В нем рассматриваются следующие исследовательские вопросы:
RQ1. Какие технологии, способствующие развитию Индустрии 5.0, были исследованы или внедрены в обувной промышленности?
RQ2. Каким образом эти вспомогательные технологии способствуют ключевым аспектам Индустрии 5.0, а именно, человекоцентричности, устойчивости и жизнестойкости?
RQ3. Какие технологические, практическая и исследовательские проблемы влияют на внедрение технологий, способствующих развитию Индустрии 5.0, в обувной промышленности?
Таким образом, обзор выходит за рамки простого составления списка технологий. Он рассматривает их применение в производстве и уровень внедрения, доказательства, подтверждающие их соответствие трем измерениям Индустрии 5.0, а также технологические и исследовательские пробелы, которые по-прежнему отделяют экспериментальные разработки от более широкого промышленного применения.
2. Методология
2.1. Источники информации и стратегия поиска
- Сектор: обувь, «производство обуви», «обувное производство», обувная промышленность;
- Вид деятельности: производство*, изготовление, промышленность*, «цепочка создания стоимости»;
- Технологии: «Индустрия 5.0», «искусственный интеллект», ИИ, «цифровой двойник*», робот*, кобот*, IoT, «интернет вещей», блокчейн, кибербезопасность, «умные материалы*», моделирование.
Термины внутри каждой группы были объединены оператором OR, а три группы — оператором AND. В качестве фильтров соответствия на уровне записей были проверены год публикации (2016–2026), английский язык и тип документа. Поисковые запросы для каждой базы данных приведены в таблице 1 .
Таблица 1. Окончательные стратегии поиска в базе данных и результаты.
| База данных и данные | Точное логическое выражение для поиска | Ограничения поиска и результаты |
|---|---|---|
| Scopus, 23 сентября 2026 г. |
TITLE-ABS-KEY(footwear OR “footwear manufacturing” OR “shoe manufacturing” OR shoemaking) AND TITLE-ABS-KEY(manufactur* OR production OR industr* OR “value chain”) AND TITLE-ABS-KEY(“Industry 5.0” OR “artificial intelligence” OR AI OR “digital twin*” OR robot* OR cobot* OR IoT OR “internet of things” OR blockchain OR cybersecurity OR “smart material*” OR simulation) | Первоначально было получено 469 записей; после ограничения периодом 2016–2026 гг. — 347; после отбора статей — 173; после отбора англоязычных публикаций — 164. |
| Web of Science, 18 сентября 2026 г. | TS = (footwear OR “footwear manufacturing” OR “shoe manufacturing” OR shoemaking) AND TS = (manufactur* OR production OR industr* OR “value chain”) AND TS = (“Industry 5.0” OR “artificial intelligence” OR AI OR “digital twin*” OR robot* OR cobot* OR IoT OR “internet of things” OR blockchain OR cybersecurity OR “smart material*” OR simulation) | Первоначально было 162 записи; 128 после ограничения по годам публикации периодом 2016–2026 гг.; 125 после ограничения по английскому языку. |
2.2. Критерии отбора и условия участия
В исследование были включены оригинальные научные публикации на английском языке, опубликованные в период с 2016 по 2026 год и классифицированные как статьи в метаданных базы данных. Записи, классифицированные как обзоры, доклады на конференциях, редакционные статьи или другие типы документов, были исключены на этапе подготовки к включению.
На этапе отбора по названию и аннотации потенциально подходящей считалась запись, описывающая существенное применение в обувной промышленности, исследующая соответствующую передовую технологию или вычислительный подход и указывающая на подлежащий оценке вклад в исследования. Релевантность оценивалась исходя из темы и области применения исследования; использование фразы «Индустрия 5.0» не требовалось. Записи, касающиеся несвязанных отраслей или упоминающие обувь или технологии лишь вскользь, исключались.
Для документов, прошедших этот этап, запрашивался полный отчет. При оценке полного текста проверялось фактическое применение данной модели обуви, исследуемая технология или метод, дизайн исследования и полученные результаты, а также наличие в них доказательств, относящихся к вопросам обзора. Отчеты, для которых полный текст не удалось получить из-за платного доступа или защиты паролем, были отмечены как не полученные и не оценивались на предмет соответствия критериям для получения полного текста.
Один из авторов просмотрел заголовки и аннотации, а также оценил полученные полные тексты на предмет соответствия критериям отбора. Второй автор независимо проверил решения об отборе на обоих этапах, используя те же критерии.
2.3. Извлечение и обобщение данных
Один рецензент извлек информацию из исследования и занес ее в структурированную рабочую тетрадь, а второй рецензент проверил записи, сопоставив их с отчетами. Записанные поля включали библиографические сведения; технологии, связанные с Индустрией 5.0; статус внедрения; применение в производстве или производстве обуви; методы и контекст исследования; сообщенные результаты и показатели эффективности; вклад в человекоцентричность, устойчивость и жизнестойкость; барьеры и факторы, способствующие внедрению; и соответствие вопросам обзора.
Поскольку исследования различались по дизайну и результатам, в обзоре использовался описательный и тематический синтез, а не объединенная количественная оценка. Каждому включенному исследованию была присвоена одна доминирующая технологическая тема, исходя из его основного применения. Его связи с человекоцентричностью, устойчивостью и жизнестойкостью были отображены отдельно и могли частично совпадать. Извлеченная информация была представлена в таблицах и синтезирована в описательной форме; формальный анализ подгрупп или анализ чувствительности не проводился.
Определение технологии как потенциального фактора, способствующего развитию Индустрии 5.0, зависело от ее применения и связи с антропоцентричностью, устойчивостью или жизнестойкостью, а не от ее технологической идентичности или терминологии, принятой авторами оригинальных разработок. Поэтому технологии, исследуемые в рамках Индустрии 4.0 или традиционной оптимизации процессов, рассматривались с точки зрения их потенциального вклада в эти аспекты, без учета их включения в качестве доказательства того, что они представляют собой реализацию Индустрии 5.0.
Исследования были соотнесены с измерениями Индустрии 5.0 в соответствии с вкладом, выявленным на основе их целей, применений и сообщенных результатов. Человекоцентричность касалась безопасности работников, эргономики, физической и когнитивной нагрузки, благополучия, навыков, взаимодействия с технологиями и принятия решений, а также посадки, комфорта, персонализации, защиты и функциональных потребностей пользователей обуви. Устойчивость касалась экологических и ресурсосберегающих факторов, включая использование материалов, энергии и химических веществ, отходы, выбросы, более чистые процессы, долговечность и переработку ресурсов. Жизнеспособность касалась адаптивности, гибкости, непрерывности, оперативности и надежности производства или цепочки поставок, поддерживаемых такими механизмами, как реконфигурация, надежность оборудования, техническое обслуживание, мониторинг, поддержка принятия решений, отслеживаемость и прозрачность цепочки поставок. Для исследований автоматизации и эффективности отнесение зависело от конкретной связи исследования с соответствующим измерением, например, снижение воздействия опасных факторов, снижение потребности в ресурсах или адаптивность к изменениям продукта; автоматизация или повышение производительности сами по себе не рассматривались как доказанные преимущества. Отнесения могли перекрываться, и поэтому полученные данные представляют собой сопоставленные ассоциации, включая предполагаемый вклад, а не исключительно измеренные улучшения.
Связи с аспектами Индустрии 5.0 были обозначены как явные там, где исследование изучало их напрямую, или интерпретированы с осторожностью там, где они были выведены из описанного применения и результатов. Для исключения исследований не использовался числовой порог качества. Вместо этого, методологические ограничения влияли на интерпретацию результатов, особенно в тех случаях, когда для подтверждения более широких утверждений использовались симуляции, небольшие выборки или тесты в одной среде. Поскольку дизайн исследований и результаты существенно различались, результаты были обобщены описательно и тематически. Общий показатель эффекта не рассчитывался для всех исследований. Числовые результаты, где они обсуждаются, представлены в форме и единицах измерения, использованных в оригинальных исследованиях.
2.4. Результаты поиска
Поиск выявил 631 запись (Scopus, 469; Web of Science, 162). Фильтрация удалила 342 записи (Scopus, 305; Web of Science, 37), оставив 164 и 125 записей соответственно, а дедупликация удалила 107, оставив 182 для отбора по заголовкам и аннотациям. Из них 81 были исключены, поскольку в них отсутствовала тематика, связанная с обувью, или соответствующая вспомогательная технология, либо они представляли собой неподходящий тип исследования, и было найдено 101 отчет. 14 отчетов не удалось получить из-за платного доступа или защиты паролем; было оценено 87 полных текстов, два были исключены, и 85 исследований были включены (Рисунок 1). Канелло и Капоне [30] были исключены, поскольку в их исследовании не рассматривалось конкретное применение в обуви; Пущаловска-Лизис и др. [31] были исключены, поскольку в их исследовании не рассматривалась подходящая вспомогательная технология.

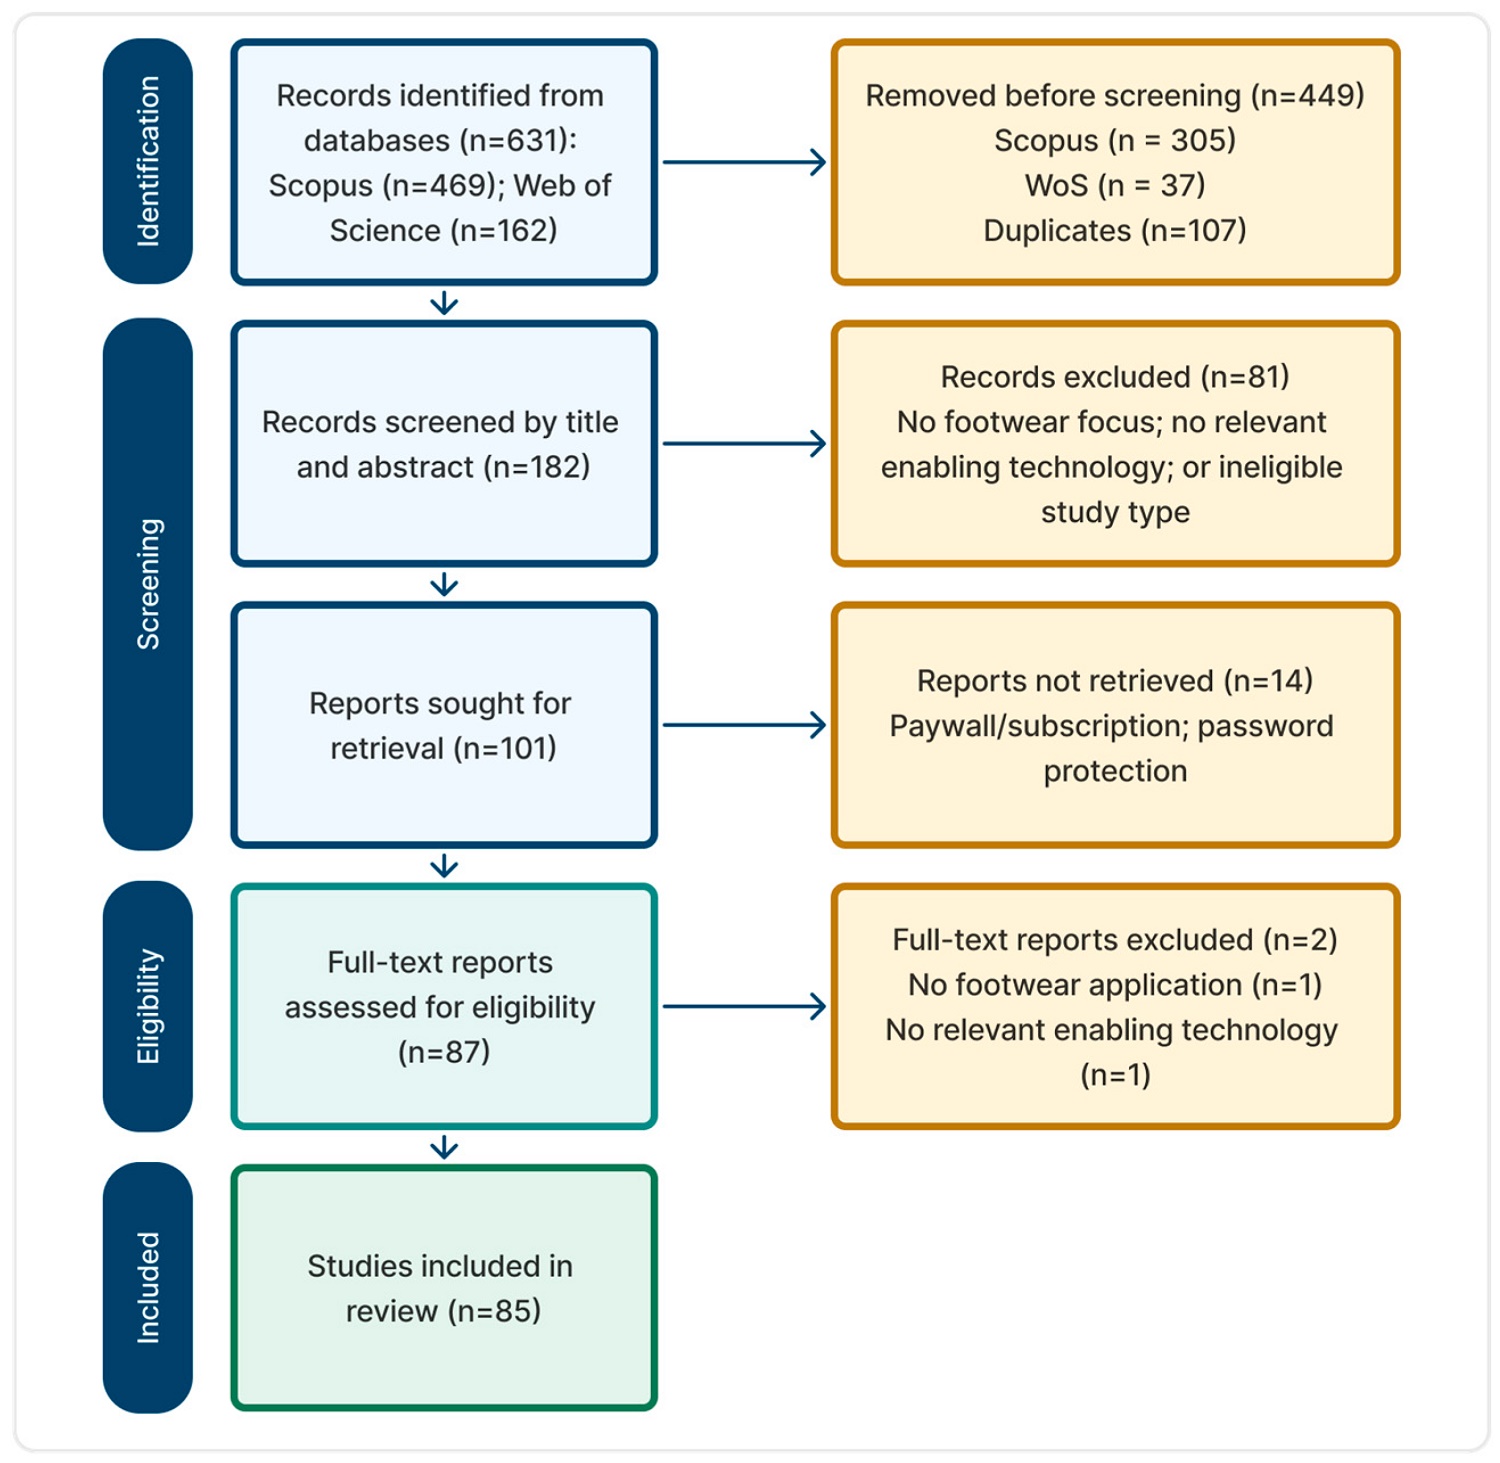
Рисунок 1. Блок-схема процесса идентификации, отбора, оценки соответствия критериям и включения в исследование.
2.5. Методологическое качество
Методологическое качество всех 85 включенных в обзор полнотекстовых исследований оценивалось по четырем специфическим для данного обзора критериям: ясность методов и доказательств, потенциальные источники предвзятости или неопределенности, оценка или подтверждение результатов, а также обоснованность выводов авторов. Один автор выносил оценки по этим четырем критериям, а второй автор независимо проверял их по полнотекстовым отчетам. Учитывая неоднородность дизайна исследований, не применялся составной балл или пороговое значение для исключения на основе качества. Оценки на уровне исследований и краткие обоснования приведены в дополнительной таблице S1 и легли в основу нарративной интерпретации.
Обзор не был зарегистрирован, и протокол обзора не был подготовлен. Отдельная формальная оценка предвзятости, обусловленной отсутствием результатов или достоверностью доказательств по обобщенным выводам, не проводилась.
3. Результаты
3.1. Технологии, способствующие развитию индустрии 5.0 в обувной промышленности
Характеристики исследований, подходы к валидации, количественные данные (если таковые имеются) и результаты методологической оценки представлены в дополнительной таблице S1. 85 исследований были сгруппированы в шесть взаимосвязанных тем в соответствии с их доминирующей технологической направленностью и применением (таблица 2). Распределение исследований по шести технологическим темам и трем измерениям Индустрии 5.0, включая непосредственно рассматриваемые и предполагаемые вклады, представлено в дополнительной таблице S2. Валидация и внедрение были описаны с использованием согласованных категорий: моделирование — для вычислительной или виртуальной оценки; лабораторный эксперимент — для контролируемых физических испытаний; прототип — для экспериментального продукта или системы, оцениваемой на предмет осуществимости или производительности; пилотное исследование — для испытаний в ограниченном масштабе в репрезентативных условиях эксплуатации; и промышленное использование — для описанного практического применения в реальных производственных или организационных условиях. Концептуальные исследования, исследования с использованием опросов и исследования для поддержки принятия решений были выделены отдельно, если они не касались внедрения. Категории могли перекрываться — например, прототип мог пройти лабораторные испытания — и в рамках одной технологической темы могло встречаться несколько категорий. Сообщалось об использовании в промышленности, но это отличалось от демонстраций на производственных линиях и не подразумевало широкого распространения или возможности переноса на другие условия.
Таблица 2. Тематическая классификация технологий, способствующих развитию Индустрии 5.0 в обувной промышленности.
| Технологическая тема | Технологии, способствующие развитию Индустрии 5.0 | Основные области применения обуви | Валидация и реализация | Соответствующие исследования |
|---|---|---|---|---|
| Тема 1. Роботизированная автоматизация и компьютерное зрение для выполнения процессов ( n = 27) |
Промышленные и коллаборативные роботы; RGB-D, глубинное зрение, LiDAR и зрение с использованием структурированного света; 3D-сканирование и обработка облаков точек; обнаружение объектов на основе сверточных нейронных сетей; обучение с подкреплением; управление силой/импедансом; ROS и киберфизические роботизированные ячейки; онлайн-моделирование и распределенный мониторинг. | Загрузка и захват; перемещение и установка; сборка верха и подошвы; склеивание, нанесение клея и распыление клея; шлифовка, черновая обработка и удаление заусенцев; полировка и патинирование; упаковка; роботизированное сканирование и нанизывание; мониторинг разнородных роботизированных ячеек. | В основном экспериментального или пилотного масштаба, с сообщениями о промышленном применении в отдельных областях загрузки, распыления, склеивания, полировки, плазменной обработки и роботизированной обработки. | [ 8 , 9 , 32 , 33 , 34 , 35 , 36 , 37 , 38 , 39 , 40 , 41 , 42 , 43 , 44 , 45 , 46 , 47 , 48 , 49 , 50 , 51 , 52 , 53 , 54 , 55 , 56 ] |
| Тема 2. Аддитивное производство и компьютерное проектирование для персонализации продукции ( n = 20) |
Аддитивное производство (FDM/FFF, SLA и SLS); САПР и 3D-сканирование; анализ методом конечных элементов; оптимизация решеток, топологии и параметров; машинное обучение, нейронные сети и генетические алгоритмы; цифровая характеризация материалов. | Разработка индивидуальных промежуточных подошв, стелек, подошв и каблуков; проектирование защитного носка; анализ подошвенного давления, сцепления и износа; характеристики верха и материала; оптимизация адгезии; вулканизация ЭВА; определение размеров и градация обуви. | В основном это моделирование, лабораторные исследования и разработка прототипов; отдельные приложения CAD, 3D-сканирования и аддитивного производства нашли практическое или коммерческое применение. | [ 57 , 58 , 59 , 60 , 61 , 62 , 63 , 64 , 65 , 66 , 67 , 68 , 69 , 70 , 71 , 72 , 73 , 74 , 75 , 76 ] |
| Тема 3. Цифровой интеллект и системы, основанные на данных ( n = 17) |
Цифровые двойники; искусственный интеллект и машинное обучение; прогнозная аналитика; дискретно-событийное и производственное моделирование; модели поддержки принятия решений и оптимизации; мониторинг IoT, обработка изображений и отслеживание производства; системы сигнализации на основе блокчейна. | Мониторинг выбросов углерода и энергопотребления; прогнозирование спроса; классификация качества; планирование производства, компоновка, балансировка производственных линий и распределение буферных площадей; оптимизация технического обслуживания; конфигурация завода и цепочки поставок; отслеживание в реальном времени и оповещения. | В основном это результаты моделирования и тематических исследований, а также отчеты о внедрении отдельных приложений для мониторинга производства, управления аварийными сигналами, бережливого производства и технического обслуживания. | [ 7 , 77 , 78 , 79 , 80 , 81 , 82 , 83 , 84 , 85 , 86 , 87 , 88 , 89 , 90 , 91 , 92 ] |
| Тема 4. Человекоцентричные и ориентированные на работника технологии ( n = 4) |
Интернет вещей и носимые биомеханические датчики; электроокулография; моделирование системной динамики; коллаборативные роботы, дополненная реальность и стратегии киберфизической интеграции; методы многокритериального принятия решений. | Благополучие работников; физическая и когнитивная нагрузка; восстановление и отсутствие на работе; эргономический мониторинг и мониторинг безопасности; навыки, сотрудничество человека и технологий и готовность к внедрению Индустрии 5.0. | Одно приложение для мониторинга работников на производстве, два имитационных исследования и одно отраслевое исследование по внедрению и принятию решений. | [ 93 , 94 , 95 , 96 ] |
| Тема 5. Цифровизация цепочки поставок и факторы устойчивого развития ( n = 9) |
ERP-системы, RFID-технологии и платформы IoT; блокчейн и QR-коды; цепочки поставок на основе ИИ и цифровые копии цепочек поставок; многокритериальные методы отбора поставщиков; аддитивное производство для перераспределенного производства. | Прозрачность складских запасов и логистики; индивидуальная доставка продукции; отслеживаемость и экологичная упаковка; выбор и развитие поставщиков; решения по аутсорсингу; местное производство и переработка; планирование устойчивых инноваций. | В основном, исследования носят концептуальный характер, основаны на моделировании, опросах или пилотных проектах, а отдельные приложения ERP/RFID/IoT проходят оценку в промышленных условиях. | [ 97 , 98 , 99 , 100 , 101 , 102 , 103 , 104 , 105 ] |
| Тема 6. Интеллектуальные и функциональные системы обуви, созданные благодаря передовым технологиям производства ( n = 8) |
3D-вязание и пьезорезистивное зондирование; сбор энергии с помощью пьезоэлектриков и пьезоэлектретов; интеллектуальные материалы на основе сплавов с памятью формы; прогнозирование микроклимата с помощью глубокого обучения; тестирование комфорта с использованием IoT; разработка специализированной обуви на основе данных. | Кроссовки с функцией подсчета шагов; саморегулирующиеся стельки; обувь с адаптивной жесткостью; оценка температуры, влажности и воздухопроницаемости; прогнозирование комфорта и производительности; разработка и производство обуви для диабетиков. | В основном это лабораторные прототипы и экспериментальная проверка, а также ориентированные на производство решения в области 3D-вязания и встроенных датчиков. | [ 106 , 107 , 108 , 109 , 110 , 111 , 112 , 113 ] |
Роботизированная автоматизация и компьютерное зрение составили крупнейший кластер, включающий 27 исследований (31,8%). Технологии включали промышленных и коллаборативных роботов, камеры LiDAR (обнаружение глубины и света), 3D-сканирование, обработку облаков точек, управление силой, искусственный интеллект и роботизированное моделирование. Они применялись для загрузки и захвата, нанесения клея, склеивания, сборки, шлифовки, полировки, удаления заусенцев и упаковки. Несколько роботизированных систем достигли высокого уровня технических характеристик.
Ю. Чжан и Вэй [33] сообщили о 97,08% успешности захвата разбросанных и сложенных подошв обуви со средним временем обработки 1,34 с. Оливер и др. [9] аналогично достигли средней успешности захвата 97,5% для подошв низкой и средней гибкости без каблуков. Что касается распыления клея, Хуан и др. [35] сообщили об отклонениях в пределах ±1 мм после развертывания на производственной линии, а также о замене четырех операторов, работающих вручную, и об устранении избыточного нанесения клея. Гомес-Эрнандес и др. [49] сообщили об ошибках точности работы около 1,5 мм и 1,0 мм во время двух фаз автоматизированного склеивания обуви. Ван и др. [56] объединили 3D-реконструкцию с планированием траектории для распыления клея на верхнюю часть обуви, протестировав точность и повторяемость траектории для разных типов верха. Хоу и Ли [55] также протестировали генерацию траектории для трех моделей обуви, продемонстрировав прогресс в обработке вариаций продукции без обширного ручного обучения.
Робототехника для совместной работы наиболее ярко проявилась в отделке обуви. Боррелл и др. [51] объединили робота для совместной работы с системой машинного зрения на основе LiDAR для обработки патины на кожаной обуви, изготовленной на заказ, сообщив об увеличении производительности на 25% и времени цикла примерно в десять минут на одну пару обуви. Система работала на производственной линии в течение трех месяцев. Форлини и др. [38] также сообщили о промышленном внедрении роботизированной полировки с помощью роботов, с улучшением проникновения полировки и снижением физических усилий, требуемых от операторов, которые не были измерены количественно. Более продвинутые подходы, включая самообучение, обучение с подкреплением и перенос из симуляции в реальность для роботизированной зачистки, оставались на экспериментальной стадии [36]. Поэтому внедрение в производство было более очевидным для определенных операций по обработке, распылению и отделке, чем для высокоавтономных роботизированных систем на основе ИИ.
Аддитивное производство и компьютерное проектирование стали второй по величине темой, включавшей 20 исследований (23,5%). Эта группа исследований включала 3D-печать, анализ методом конечных элементов (МКЭ), 3D-сканирование, оптимизацию решеток и топологии, машинное обучение и компьютерную характеризацию материалов. Приложения были сосредоточены в основном на изготовлении индивидуальных промежуточных подошв, стелек, каблуков, защитных носков и оценке материалов и механических характеристик обуви.
Наиболее убедительные количественные результаты касались индивидуальных структур, снижающих давление. Дж. Чжан и др. [71] сообщили о снижении пикового подошвенного давления на 19,68–55,25% во время ходьбы и на 16,19–54,39% во время бега для 3D-печатных ауксетических промежуточных подошв диабетической обуви по сравнению с неауксетической конструкцией. Лу и др. [61] объединили FEA и машинное обучение для оптимизации решетчатой стельки, достигнув максимального снижения подошвенного давления на 44,45%. Барановски и др. [58] также продемонстрировали хорошее соответствие между экспериментальными и численными результатами для 3D-печатных ячеистых подошв, с погрешностями менее 4% для пиковой силы и 6% для удельного поглощения энергии. Шаулян и др. [72] использовали моделирование методом конечных элементов для сравнения градуированных опор пятки, в то время как Се и др. [75] изготовили индивидуальную подошву для пожилых людей и оценили ее механические и фрикционные свойства. Ни одно из исследований не выявило клинической или пользовательской пользы.
Другие исследования изучали механические характеристики напечатанных каблуков, подошв и защитных компонентов. Гелазиене и Миласиене [60] обнаружили, что несколько полимеров, используемых в различных процессах печати, выдерживали нагрузки выше 15 000 Н без повреждений, хотя характеристики варьировались в зависимости от материала. Гарсия Рохас и др. [59] сообщили о самой высокой несущей способности каблуков, изготовленных из смолы, подобной акрилонитрилбутадиенстиролу (АБС), достигающей 10,8 кН. Метод конечных элементов также использовался для оценки ударопрочности мыска, сцепления обуви с поверхностью, состава клея и поведения материала [62, 67, 69]. Несмотря на эти результаты, большинство исследований оставались на стадии моделирования, лабораторных испытаний или прототипирования.
Цифровые интеллектуальные системы и системы, основанные на данных, были рассмотрены в 17 исследованиях (20,0%). Технологии включали цифровые двойники, предиктивную аналитику, моделирование производства, прогнозирование на основе ИИ, отслеживание производства с помощью IoT и оптимизацию технического обслуживания. Используя модель моделирования завода Tecnomatix, Девиредди и др. [82] оценили виртуальное изменение линии по производству обуви, которое увеличило смоделированную производительность на 95,7%, одновременно снизив углеродный след на единицу продукции на 34,5%. Б. Чжан и др. [78] сравнили различные уровни данных о потреблении электроэнергии и обнаружили, что менее детализированные методы переоценивают потребление энергии на 38,0–192,8%, демонстрируя влияние разрешения данных на расчеты углеродного следа продукции.
Системы, основанные на данных, также использовались для прогнозирования, мониторинга и оптимизации операций. Негре и др. [89] сообщили о точности прогнозирования 98,8% для Prophet и 93% для сезонной авторегрессионной интегрированной модели скользящего среднего (SARIMA), при этом SARIMA обеспечивала существенно более быстрые ежемесячные прогнозы. Инталар и др. [90] внедрили датчики IoT и обработку изображений на фабрике по производству защитной обуви для поддержки мониторинга оборудования в реальном времени и выявления узких мест. Алам и др. [85] обнаружили, что двухуровневая стратегия оппортунистического технического обслуживания привела к экономии затрат в размере 16,9% по сравнению с корректирующим техническим обслуживанием. В дизайне обуви Ким и др. [92] оценили инструмент сходства Shoe-CLIP по сравнению с эталонными парами изображений и провели предварительное сравнение с участием семи дизайнеров. Для планирования производства Амджад и др. [91] смоделировали альтернативные варианты размещения рабочей силы и рабочих мест в цехе формовки обувной фабрики; Предпочтительный вариант на момент проведения исследования еще не был реализован. Эти исследования демонстрируют широкий спектр применений данных, хотя полученные в них данные в основном были основаны на опыте отдельных компаний, моделировании или тематических исследованиях.
Девять исследований (10,6%) были посвящены в основном цифровизации цепочки поставок и факторам устойчивого развития. К ним относятся системы планирования ресурсов предприятия (ERP), радиочастотная идентификация (RFID), Интернет вещей (IoT), блокчейн, цифровые копии цепочки поставок и многокритериальные методы выбора поставщиков. Маджид и Рупасингхе [97] проанализировали входящие и исходящие транзакции в среде SAP ERP и предложили концептуальную основу, интегрирующую технологии RFID и IoT для автоматизации сбора данных и выполнения транзакций в цепочках поставок одежды и обуви. Мофаттех и др. [99] смоделировали систему упаковки с поддержкой блокчейна и QR-кодов, в которой сбалансированные стимулы возврата и возврата обеспечили уровень возврата выше 60% и оценили экономию выбросов углерода примерно в 1,9 тонны на 5000 единиц.
Другие исследования рассматривали условия внедрения блокчейна, выбор устойчивых поставщиков и перераспределение производства, но оставались в основном концептуальными, основанными на опросах или моделировании [100, 101, 102, 104]. В ходе интервью с 11 специалистами из четырех обувных организаций Аршад и Рамиш [105] выявили пробелы в обмене данными о поставщиках, ИТ-возможностях и осведомленности об устойчивом развитии; предложенная ими структура больших данных не была протестирована на практике.
Умная и функциональная обувь представляет собой еще одно отдельное направление. Цзяньлинь и др. [107] использовали посеребренную пьезорезистивную пряжу в вязаном верхе кроссовок для подсчета шагов. На основе четырех тестов, проведенных в течение трех недель, коэффициенты надежности составили 0,87 для обычной ходьбы, 0,92 для ходьбы вниз по лестнице и 0,88 для ходьбы вверх по лестнице. Аморим и др. [111] разработали пьезоэлектрическую стельку, которая генерировала пиковые значения напряжения до 13 В, в то время как наногенератор на основе поливинилиденфторида, изученный Кашфи и др. [109], достиг 15,1 В.
Глубокое обучение также было применено Ярдимчи и др. [106] для прогнозирования температуры и влажности внутри обуви. Их лучшая модель показала средние абсолютные процентные ошибки 1,51–1,56% для температуры и 2,43–2,62% для влажности. Крэкнелл и др. [113] разработали ортопедическую стельку с жидкостным наполнением и измерили более низкое подошвенное давление во время оценки с участием одного человека, что обеспечило физическое тестирование адаптивной конструкции, но ограниченные доказательства более широкой пользы для пользователей. Несмотря на эти многообещающие результаты, доказательства в основном ограничиваются экспериментальными прототипами, с малой оценкой в условиях пилотного или крупномасштабного производства или длительного использования.
Технологии, ориентированные на человека и работника, образовали наименьший основной кластер и заметно менее развиты, чем технологии, направленные на автоматизацию и повышение производительности продукции. Папетти и др. [93] объединили мониторинг на основе IoT, носимые биомеханические датчики и электроокулографию для оценки физической и когнитивной нагрузки при производстве обуви. Джадхав и др. [96] использовали цифровые модели человека для оценки перепроектированного рабочего места для пошива обуви ручной работы; виртуальный общий балл RULA снизился с 7 для существующей позы до 3 для предлагаемой конфигурации, которая не была протестирована после установки на рабочем месте. Рахман и др. [95] выявили отсутствие интеграции в реальном времени между физическим и цифровым производством, слабое сотрудничество между человеческим опытом и информационными технологиями, а также ограниченное управленческое видение как основные проблемы внедрения Индустрии 5.0.
3.2. Вклад в человекоцентричность, устойчивое развитие и жизнестойкость
Большинство включенных исследований не рассматривали свои технологии в контексте концепции «Индустрия 5.0» в явном виде. Поэтому их вклад в три измерения этой концепции оценивался исходя из целей, областей применения и представленных результатов каждого исследования. Полученные результаты были систематизированы в соответствии с тремя основными измерениями «Индустрии 5.0», как показано в таблице 3 .
Таблица 3. Вклад вспомогательных технологий в ключевые аспекты Индустрии 5.0 в обувном производстве.
| Измерение Индустрии 5.0 | Основные пути внесения вклада | Структура доказательств и ограничения | Вспомогательные исследования |
|---|---|---|---|
| Человекоцентризм ( n = 73) |
Вклад человека в разработку обуви касается как производственных рабочих, так и пользователей. Роботы-конкуренты, системы управления усилием и системы машинного зрения могут помочь в полировке, склеивании, обработке и других физически тяжелых или опасных операциях, сохраняя при этом контроль со стороны человека и, в ремесленном производстве, специальные знания. Мониторинг с помощью IoT, носимые датчики и модели системной динамики поддерживают оценку рабочей нагрузки, восстановления и самочувствия. Цифровое моделирование человека может способствовать эргономичному проектированию рабочих мест. На уровне продукта 3D-сканирование, аддитивное производство, анализ методом конечных элементов, интеллектуальный текстиль и системы на основе датчиков позволяют обеспечить персонализированную посадку, перераспределение давления, тепловой комфорт, защиту и функциональную обратную связь. Объясняемый искусственный интеллект также может помочь дизайнерам обуви в проведении оценок. | Наиболее убедительные доказательства ориентации на работника получены в исследованиях, в которых благополучие, рабочая нагрузка или сотрудничество человека и робота являются явной целью проектирования. Доказательства пользы для пользователя также сравнительно убедительны там, где комфорт, давление на подошву стопы, защита или посадка оцениваются экспериментально. Однако в большей части литературы по автоматизации ориентация на человека рассматривается как вторичный эффект, вытекающий из сокращения ручной работы, повторяющихся действий или воздействия химических веществ, а не как результат, измеряемый непосредственно. Большинство оценок включают прототипы, отдельные рабочие места или отдельные заводы, и доказательства, касающиеся принятия технологий, развития навыков, перепроектирования рабочих мест и долгосрочного влияния на работников, остаются ограниченными. Предложенное рабочее место в работе Джадхава и др. [ 96 ] оценивалось виртуально, а не в процессе использования на рабочем месте. | [ 7 , 8 , 32 , 33 , 34 , 35 , 36 , 37 , 38 , 39 , 40 , 41 , 42 , 43 , 44 , 45 , 46 , 47 , 48 , 49 , 50 , 51 , 52 , 53 , 55 , 56 , 57 , 58 , 59 , 60 , 61 , 62 , 63 , 64 , 65 , 66 , 67 , 68 , 69 , 70 , 71 , 72 , 73 , 74 , 75 , 76 , 77 , 80 , 83 , 85 , 87 , 88 , 90 , 91 , 92 , 93 , 94 , 95 , 96 , 97 , 98 , 100 , 102 , 103 , 105 , 106 , 107 , 108 , 109 , 110 , 111 , 112 , 113 ] |
| Устойчивое развитие ( n = 42) | Устойчивое развитие обеспечивается несколькими механизмами. Цифровые двойники и мониторинг на уровне процессов поддерживают измерение выбросов углерода и энергопотребления, а автоматизация с использованием машинного зрения может повысить точность и сократить использование клея, количество дефектов и производственные потери. Обработка атмосферной плазмой представляет собой более чистую альтернативу подготовке поверхности с использованием растворителей. Аддитивное производство, решетчатые структуры, моделирование и оптимизация материалов могут сократить использование материалов и физическое прототипирование. За пределами завода блокчейн, инструменты выбора поставщиков, циклическая упаковка и перераспределенное производство поддерживают отслеживаемость, системы утилизации материалов, устойчивые источники поставок и более короткие цепочки поставок. | Экологические показатели количественно оцениваются лишь в ограниченном числе исследований, главным образом тех, которые касаются измерения выбросов углерода, оптимизации цифровых двойников, систем упаковки или обработки без растворителей. Исследования по сбору энергии количественно оценивают выработку электроэнергии, но не устанавливают чистую экологическую выгоду. В других случаях устойчивость определяется более высокой точностью, сокращением времени обработки, уменьшением количества прототипов или снижением расхода материалов. Это вполне вероятные преимущества, но повышение производительности не обязательно приводит к снижению воздействия на окружающую среду на протяжении всего жизненного цикла. Доказательства часто основаны на моделировании, лабораторных испытаниях или прогнозируемой экономии, при этом практически отсутствует последовательная отчетность по энергии, выбросам, водопотреблению, потреблению химикатов или показателям эффективности после окончания срока службы. Поэтому сравнительная оценка жизненного цикла и валидация в производственных масштабах остаются важными пробелами. | [ 8 , 35 , 40 , 49 , 52 , 53 , 56 , 57 , 58 , 59 , 60 , 61 , 62 , 66 , 67 , 68 , 69 , 70 , 71 , 75 , 76 , 78 , 79 , 80 , 82 , 85 , 86 , 89 , 95 , 98 , 99 , 100 , 101 , 102 , 103 , 104 , 105 , 106 , 107 , 109 , 110 , 111 ] |
| Устойчивость ( n = 70) |
Технологии, повышающие устойчивость, применяются как на уровне производства, так и на уровне цепочки поставок. На производственном участке адаптивная робототехника, компьютерное зрение, цифровые двойники и моделирование обеспечивают быструю перенастройку, стабильность процессов, надежность оборудования и обработку различных моделей обуви или материалов. Отслеживание производства с помощью IoT, интеллектуальные системы оповещения и аналитика технического обслуживания улучшают видимость состояния оборудования, узких мест и возникающих неисправностей. На уровне цепочки поставок интеграция с ERP-системами, RFID, блокчейн, прогнозирование спроса и цифровые копии поддерживают управление запасами, отслеживаемость и позволяют принимать более быстрые решения. Аддитивное и перераспределенное производство также могут повысить оперативность за счет обеспечения локализованного, мелкосерийного и индивидуального производства. | Имеющиеся данные разделены между исследованиями гибкости, ориентированными на производственные процессы, и исследованиями прозрачности цепочки поставок, ориентированными на логистику; лишь немногие объединяют оба уровня в интегрированную систему. Операционная реализация продемонстрирована для некоторых приложений мониторинга, склеивания и роботизации, в то время как многие передовые предложения в области ИИ, цифровых двойников и децентрализованного производства остаются лишь симуляциями или пилотными проектами. Гибкость, скорость и связность часто рассматриваются как показатели устойчивости, хотя сами по себе они не демонстрируют способность противостоять сбоям и восстанавливаться после них. Долгосрочные исследования, многосайтовая валидация, вопросы кибербезопасности и исследования доступности и организационной готовности малых и средних предприятий обувной отрасли остаются немногочисленными. | [ 7 , 8 , 9 , 33 , 34 , 35 , 36 , 37 , 38 , 39 , 40 , 41 , 42 , 43 , 44 , 45 , 46 , 47 , 48 , 49 , 50 , 51 , 52 , 53 , 54 , 55 , 56 , 58 , 59 , 60 , 61 , 62 , 63 , 64 , 65 , 66 , 67 , 68 , 69 , 70 , 71 , 77 , 78 , 79 , 80 , 81 , 82 , 83 , 84 , 85 , 86 , 87 , 88 , 89 , 90 , 93 , 94 , 95 , 97 , 98 , 99 , 100 , 101 , 102 , 103 , 104 , 105 , 106 , 107 , 110 ] |
3.2.1. Человекоцентризм
Важное концептуальное различие в рамках корпуса исследований заключается в разграничении исследований, в которых автоматизация используется для полной замены человеческого труда, и исследований, в которых она используется для помощи, расширения или защиты работников. Первые характерны для Индустрии 4.0; вторые являются определяющей характеристикой Индустрии 5.0. Большинство исследований роботизированной автоматизации в этом корпусе в первую очередь направлены на замещение труда — они в своей основе ориентированы на Индустрию 4.0 — но достигают актуальности для Индустрии 5.0 за счет вторичных эффектов: устранения опасных воздействий [8, 47, 49, 52], потенциального сокращения или перераспределения физически тяжелой работы [38, 51] или явного представления робота как помощника для сохранения человеческого опыта [38, 46, 51].
К числу исследований, наиболее четко соответствующих основному принципу человекоцентричности Индустрии 5.0, относятся работы Папетти и др. [93], которые разработали и применили метод оценки благополучия работников на обувной фабрике с использованием IoT; Лукаса и др. [94], которые использовали модели системной динамики для оценки того, как сверхурочная работа и время восстановления влияют на физическую перегрузку и прогулы; и Рахмана и др. [95], которые изучили и определили приоритеты проблем и стратегий внедрения Индустрии 5.0, включая сотрудничество между экспертными знаниями и информационными технологиями.
Человекоцентричность также проявлялась через персонализацию продукта и благополучие пользователя. Аддитивное производство, компьютерное проектирование и интеллектуальные датчики использовались для обеспечения индивидуальной подгонки, перераспределения подошвенного давления и оценки теплового комфорта, особенно в диабетической, ортопедической и спортивной обуви [58, 61, 71, 106]. Это представляет собой ориентированную на пользователя форму человекоцентричности, отличную от ориентированных на работника приложений, описанных выше.
В целом, человекоцентризм чаще рассматривался как второстепенное преимущество автоматизации или персонализации продукции, чем как первоначальная цель проектирования технологии. Явное изучение участия работников, их навыков, принятия, полномочий по принятию решений и изменений в должностных обязанностях оставалось ограниченным.
3.2.2. Устойчивое развитие
Существует важная асимметрия в том, как рассматривается вопрос устойчивого развития в рамках всего корпуса исследований. Большинство исследований, сообщающих о вкладе в устойчивое развитие, делают это косвенно — за счет сокращения отходов, связанных с точностью автоматизации [35, 40], снижения потребления химикатов при плазменной обработке [52] или уменьшения отходов материалов в аддитивном производстве [60, 71]. Лишь немногие исследования предоставляют прямые, количественно измеримые данные о выбросах углерода или энергии.
Б. Чжан и др. [78] представили наиболее методологически точные данные об устойчивости в корпусе, продемонстрировав, что обычно используемые источники данных (номинальные значения, средние показатели завода) переоценивают потребление энергии на 38,0–192,8% по сравнению с измеренными значениями процесса. Девиредди и др. [82] продемонстрировали, что изменение процесса с помощью цифрового двойника может привести к снижению углеродного следа на единицу продукции на 34,5% наряду с увеличением производительности на 95%, но этот вывод основан на моделировании, а не на измеренных производственных данных. Мофаттех и др. [99] представили единственный количественно оцененный результат устойчивости на уровне цепочки поставок, прогнозируя экономию CO2 примерно на 1,9 тонны на 5000 единиц упаковки при использовании системы возврата залога с поддержкой блокчейна.
Редкость количественно измеримых результатов в области устойчивого развития отражает общеотраслевой пробел: самые передовые производственные технологии в этом корпусе (робототехника, системы машинного зрения, коллаборативные роботы) обычно не оценивались с точки зрения воздействия на окружающую среду, а наиболее ориентированные на устойчивое развитие исследования (цифровые двойники, учет выбросов углерода, блокчейн-упаковка) в основном основывались на моделировании. Следовательно, актуальность многих технологий для устойчивого развития основывается на правдоподобных улучшениях процессов, а не на продемонстрированных экологических результатах. Более высокая точность, более низкий процент брака или сокращение времени обработки могут способствовать устойчивому развитию, но эти операционные улучшения не следует рассматривать как подтвержденное снижение энергопотребления, отходов или выбросов, если такие эффекты не были измерены напрямую.
Аддитивное производство особенно наглядно иллюстрирует это различие. В ряде исследований сообщалось об оптимизации материалов, легких конструкциях и индивидуальном производстве, однако лишь немногие оценивали энергозатраты на печать, время производства, переработку материалов или экологические характеристики всей системы изделия.
3.2.3. Устойчивость
Вклад в обеспечение устойчивости распределен по двум в значительной степени непересекающимся подгруппам: устойчивость цепочки поставок, решаемая с помощью блокчейна, мониторинга IoT, цифровых копий цепочки поставок, прогнозирования спроса и исследований интеграции ERP [88, 89, 97, 100, 102], и устойчивость производственного цеха, решаемая с помощью адаптивных роботизированных систем, машинного зрения в реальном времени и цифровых двойников [33, 35, 41, 82].
Очень немногие исследования рассматривают оба аспекта одновременно, что свидетельствует о том, что интеграция Индустрии 5.0 в обувной промышленности остается функционально изолированной между компаниями, ориентированными на логистику, и исследователями, ориентированными на производственные технологии. Пример отслеживания производства с помощью IoT, предложенный Инталаром и др. [90], и предложение по распределенному роботизированному мониторингу, предложенное Романом-Ибаньесом и др. [54], представляют собой наиболее прямые попытки объединить эти две области на уровне производственного цеха, но ни одно из них не обеспечило полной интеграции между производственным цехом и более широкими системами цепочки поставок.
Маккион и Форнасьеро [77] обнаружили, что локальное производство улучшает показатели времени выполнения заказа для индивидуализированных продуктов, хотя предпочтительная конфигурация цепочки поставок зависит от компромисса между временем и стоимостью. Тернер и др. [104] предложили архитектуру перераспределенного производства, которая могла бы сократить транспортные расходы и приблизить производство к клиентам, но потребовала бы надежных местных производственных мощностей.
Прогнозируемое техническое обслуживание обеспечивает дополнительный вклад в повышение отказоустойчивости на производственном уровне. Алам и др. [85] обнаружили, что двухуровневая стратегия оппортунистического технического обслуживания снизила затраты на 16,9% по сравнению с корректирующим техническим обслуживанием, демонстрируя, как вмешательство, подкрепленное данными, может уменьшить незапланированные сбои и повысить доступность оборудования. Однако эти результаты не были подтверждены в ходе оперативного внедрения.
Устойчивость, как правило, оценивалась на основе гибкости, прозрачности, прогнозирования или сокращения времени простоя, а не непосредственно по наблюдаемым сбоям и восстановлению. Долгосрочные данные, показывающие, как обувные компании функционируют до, во время и после фактических сбоев в поставках или производстве, в значительной степени отсутствовали.
3.3. Проблемы, влияющие на внедрение технологий Индустрии 5.0
Выявленные в включенных исследованиях барьеры были сгруппированы по категориям: технологические, связанные с внедрением и связанные с исследованиями проблемы, как показано в таблице 4. Это разделение позволяет отделить ограничения, присущие технологиям, от организационных условий, влияющих на их внедрение, и от недостатков имеющихся данных.
Таблица 4. Проблемы, препятствующие внедрению технологий, способствующих развитию Индустрии 5.0, в обувной промышленности.
| Категория задания | Конкретная задача | Доказательства и последствия для усыновления | Вспомогательные исследования |
|---|---|---|---|
| Технологический | Изменчивость продукции и материалов | Производство обуви включает в себя использование гибких материалов, сложную геометрию и частые изменения фасонов и размеров. Эти характеристики усложняют распознавание объектов, роботизированную обработку, генерацию траекторий и управление усилием, а также часто требуют перекалибровки или программирования под конкретный продукт. | [ 9 , 35 , 36 , 37 , 38 , 42 , 55 , 56 ] |
| Качество данных, надежность модели и системная интеграция | Многие приложения зависят от надежных наборов данных, точных свойств материалов и совместимости между датчиками, программным обеспечением, системами САПР и производственным оборудованием. Ограниченные наборы данных, неопределенность моделирования и проблемы интеграции аппаратного и программного обеспечения ограничивают возможность переноса моделей и их использования в реальном времени. | [ 39 , 41 , 55 , 56 , 57 , 74 , 78 , 92 , 95 , 113 ] | |
| Производительность и технологическая зрелость | Некоторые системы пока не могут сравниться по скорости с ручным производством или обеспечить совместимость со всем спектром материалов и моделей обуви. Длительное время обработки, проблемы с долговечностью и перенос моделей из моделирования в физическое производство также ограничивают промышленное внедрение. Оптимизация индивидуальных стелек может потребовать длительных вычислений и изготовления, а долговечность и динамические характеристики новых печатных конструкций все еще требуют тестирования. | [ 36 , 45 , 49 , 58 , 66 , 71 , 75 , 76 , 108 , 113 ] | |
| Реализация | Инвестиции, инфраструктура и неопределенная доходность | Внедрение таких технологий может потребовать использования роботов, датчиков, вычислительных мощностей, специализированного программного обеспечения и модификации существующих производственных линий. Первоначальные затраты и неопределенность окупаемости инвестиций особенно ограничивают возможности малых и средних предприятий, а также ремесленных фирм. | [ 51 , 59 , 75 , 90 , 91 , 95 , 97 , 101 , 105 , 113 ] |
| Навыки, приверженность руководства и принятие. | Неоднократно отмечались нехватка технических специалистов, сопротивление организационным изменениям и ограниченная поддержка со стороны руководства. В контексте ремесленного производства внедрение также должно сохранять специализированные знания и воспринимаемую ценность человеческого труда. | [ 50 , 51 , 80 , 81 , 90 , 95 , 96 , 105 , 110 ] | |
| Стандарты, управление и безопасность | Несогласованные технические стандарты, ограниченная совместимость, неопределенные процедуры измерения и опасения по поводу качества данных, конфиденциальности и кибербезопасности осложняют интеграцию между компаниями и партнерами по цепочке создания стоимости. | [ 78 , 97 , 100 , 102 , 105 , 112 ] | |
| Исследование | Ограниченная промышленная и долгосрочная проверка. | Большая часть данных получена в результате моделирования, лабораторных экспериментов или на отдельных рабочих местах. Проверка достоверности результатов на разных заводах, с использованием различных материалов, семейств продукции и в разных условиях эксплуатации остается ограниченной, что затрудняет установление масштабируемости и долгосрочной надежности. Оценки с участием одного участника или небольших групп дизайнеров также ограничивают возможность обобщения результатов, ориентированных на работников и пользователей. | [ 36 , 58 , 61 , 66 , 72 , 73 , 76 , 92 , 96 , 108 , 113 ] |
| Неполная оценка результатов внедрения концепции «Индустрия 5.0». | Обычно оцениваются техническая точность, производительность и время выполнения процесса, в то время как благополучие работников, экологические показатели и устойчивость оцениваются менее последовательно. Следовательно, часто имеющиеся данные подтверждают техническую осуществимость, не демонстрируя при этом сбалансированного вклада во все три измерения Индустрии 5.0. | [ 9 , 34 , 55 , 56 , 75 , 76 , 78 , 82 , 91 , 93 , 95 ] |
Наиболее серьезной технологической трудностью был перенос систем, разработанных в контролируемых условиях, в переменные условия производства обуви. Изменения в поведении материала, геометрии, размере и стиле изделия могут влиять на распознавание, манипулирование и точность процесса. Форлини и др. [38] использовали контроль силы и контролируемую оператором регулировку процесса при полировке обуви класса люкс, тогда как Хуанг и Хсие [42] объединили контурное зондирование с моделью колодки, которую можно было применять к различным стилям обуви, изготовленным на одной и той же колодке и одном и том же размере. Тем не менее, приложения, проверенные в рабочих условиях, оставались сосредоточенными на относительно четко определенных задачах, включая нанесение клея, обработку поверхности и совместную отделку [8, 46, 51].
Результаты также показывают, что внедрение — это не только технический вопрос. Инвестиционные возможности, цифровая инфраструктура, квалификация рабочей силы и постоянная поддержка со стороны руководства влияют на то, сможет ли успешный прототип стать частью обычного производства [90, 95]. Эти ограничения особенно актуальны для малых и средних предприятий, чьи ограниченные инвестиционные возможности могут ограничивать внедрение дорогостоящих и сложных технологий.
Наконец, сама доказательная база остается неоднородной. Лабораторные и имитационные исследования часто сообщают о высоких технических результатах, но гораздо меньше исследований рассматривают производительность в течение длительных периодов или на разных заводах и в разных группах продукции. Результаты, касающиеся человеческого фактора, окружающей среды и устойчивости, также оцениваются менее последовательно, чем точность и производительность. Таким образом, существующая литература демонстрирует значительный технологический потенциал, но предоставляет менее убедительные доказательства масштабируемости и сбалансированности внедрения Индустрии 5.0.
4. Обсуждение
Полученные данные из различных источников не дают единого, целостного представления об Индустрии 5.0 в обувной промышленности. Скорее, они отражают ситуацию в секторе, который проходит через автоматизацию Индустрии 4.0 крайне фрагментарно и неравномерно, при этом характерные для Индустрии 5.0 акценты на человекоцентризме, устойчивости и жизнестойкости наиболее четко проявляются в самых последних исследованиях (особенно в исследованиях 2025–2026 годов) и в исследованиях, явно ориентированных на люксовые, специализированные или европейские производственные контексты. В совокупности результаты показывают, что три измерения Индустрии 5.0 остаются слабо интегрированными. Человекоцентризм наиболее заметен в совместной работе, охране труда и персонализации; устойчивость — в эффективности процессов, оптимизации материалов и отдельных приложениях учета выбросов углерода; а жизнестойкость — в гибкости производства и прозрачности цепочки поставок. Лишь немногие исследования оценивают все три измерения в рамках одного и того же технологического приложения. Этот неравномерный переход также отражается в различных уровнях технологической зрелости, обнаруженных в литературе. Внедрение в производство в основном касалось четко определенных задач робототехники, мониторинга и управления технологическими процессами. В отличие от этого, передовые системы искусственного интеллекта, «умная» обувь и системы компьютерного проектирования исследовались преимущественно посредством моделирования, лабораторных испытаний и создания прототипов.
В рассматриваемом здесь технологическом ландшафте доминируют технологии, обычно ассоциируемые с Индустрией 4.0, в частности, робототехника, компьютерное зрение, моделирование, аддитивное производство и системы на основе Интернета вещей. Их присутствие в обзоре Индустрии 5.0 не обязательно противоречит друг другу. Различие заключается не столько в самой технологии, сколько в цели и условиях ее использования. Одна и та же роботизированная или цифровая система может способствовать замещению труда и повышению эффективности, или же она может быть сконфигурирована для повышения безопасности, сохранения человеческого опыта, снижения воздействия на окружающую среду или повышения адаптивности производства. Большинство рассмотренных здесь исследований демонстрируют потенциальное соответствие Индустрии 5.0, а не разработку технологий, специально разработанных на основе ее принципов.
На рисунке 2 эти результаты объединены путем сопоставления выявленных технологических тем с их применением во всей цепочке создания стоимости обуви и их путями к человекоцентричности, устойчивости и жизнестойкости. Также на рисунке показаны основные технологические, имплементационные и исследовательские проблемы в этих взаимосвязях, отражающие их влияние на весь процесс внедрения.

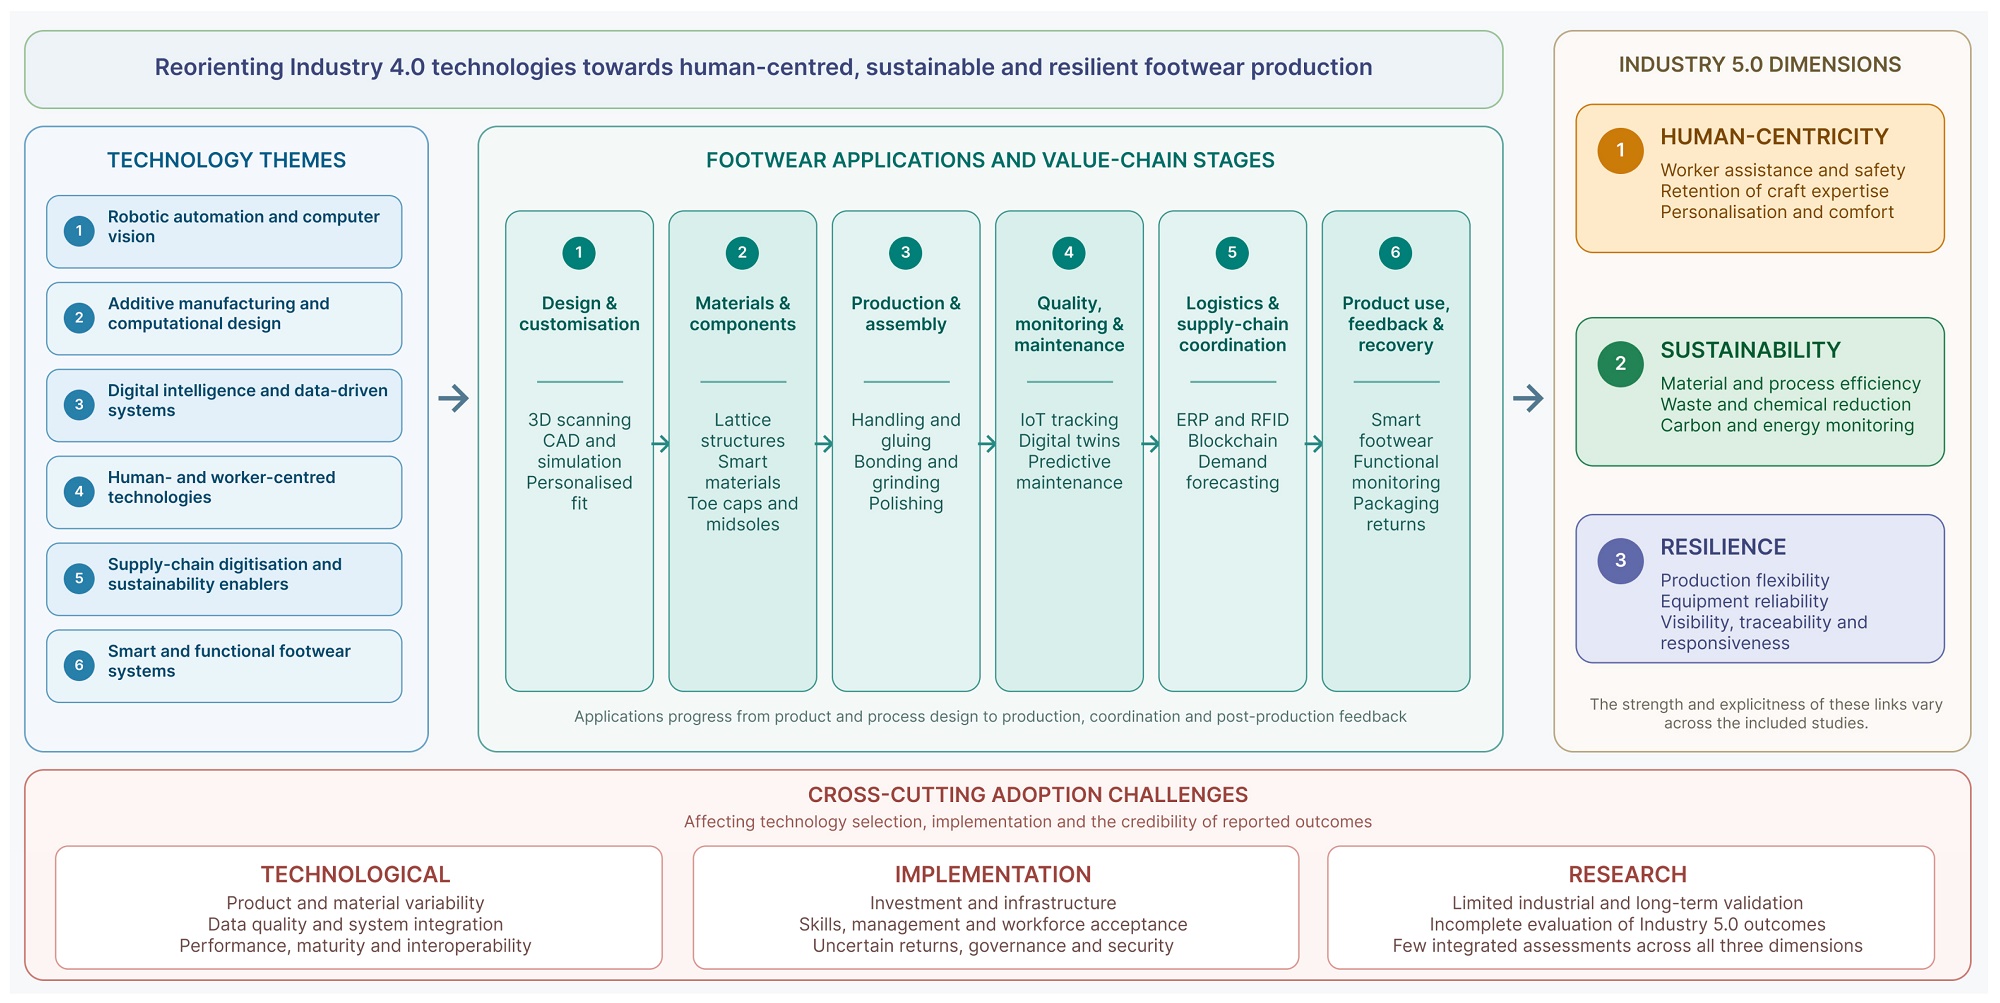
Рисунок 2. Интегративный анализ технологий, обеспечивающих развитие Индустрии 5.0, их применение во всей цепочке создания стоимости обуви, пути содействия человекоцентричности, устойчивости и жизнестойкости, а также сквозные проблемы, влияющие на внедрение.
4.1. Глубина автоматизации против человекоцентризма
Наиболее выраженное противоречие в корпусе исследований касается степени, в которой автоматизация должна заменить человеческий труд, а не облегчить его. Часть исследований посвящена почти полной автоматизации отдельных операций, включая роботизированное склеивание, распыление клея и шлифовку [35, 43, 49]. Отдельная группа строит свой вклад вокруг сотрудничества человека и робота, при этом мастер остается неотъемлемой частью процесса, как это видно на примере систем совместной работы, разработанных для нанесения патины и отделки элитной обуви [38, 46, 51]. Джадхав и др. [96] показывают еще один путь, ориентированный на работника: использование цифровых инструментов для улучшения рабочего места мастера, а не автоматизация процесса шитья. Эргономическое улучшение остается виртуальным результатом.
Эти, казалось бы, разные направления во многом объясняются сегментом продукции и выполняемой операцией. Исследования, направленные на полную автоматизацию, преимущественно касаются повторяющихся операций в массовом производстве обуви, часто связанных с опасными материалами, измеримыми допусками размеров и структурированными движениями. Напротив, исследования, сохраняющие сильную роль человека, касаются дорогостоящих, изготовленных на заказ или предметов роскоши, где эстетическая оценка, тактильная обратная связь и вариативность ручной работы остаются коммерчески важными. Две системы отделки сохранили человеческий опыт по-разному. В работе Борреля и др. [51] мастер вручную обучал робота траекториям, тогда как в работе Форлини и др. [38] траектории генерировались с помощью CAD/CAM, а оператор выбирал или корректировал рецепт полировки, контролировал процесс и завершал окончательную отделку. Форлини и др. [38] также обнаружили, что автоматизированная полировка может занимать немного больше времени, чем ручная, что предполагает, что ее ценность заключается прежде всего в стабильном качестве и улучшенных условиях труда, а не только в производительности.
4.2. Устойчивость в производственном процессе и цепочке поставок
Вклад в обеспечение устойчивости распределен между двумя в значительной степени непересекающимися подгруппами: устойчивость цепочки поставок, обеспечиваемая с помощью блокчейна, мониторинга IoT, прогнозирования спроса и интеграции ERP [89, 97, 100, 102], и устойчивость производственного цеха, поддерживаемая адаптивными роботизированными системами, визуальным контролем в реальном времени и цифровыми двойниками [33, 35, 41, 82].
Очень немногие исследования рассматривают оба уровня одновременно, что свидетельствует о том, что интеграция Индустрии 5.0 в обувной промышленности остается функционально разделенной между приложениями в цепочке поставок и производственными технологиями.
Прототип отслеживания производства, разработанный Инталаром и др. [90], и распределенная архитектура роботизированного мониторинга, предложенная Романом-Ибаньесом и др. [54], представляют собой одни из наиболее наглядных попыток связать эти области на уровне завода. Исследования цепочки поставок также показывают, что местное производство может повысить оперативность реагирования в контексте индивидуального производства, хотя для этого требуется адекватная местная производственная мощность [77, 104].
4.3. Технологическая готовность и разрыв между малыми и средними предприятиями
Повторяющимся структурным ограничением является несоответствие между возможностями исследуемых технологий и ресурсами, доступными малым и средним предприятиям, составляющим значительную часть производства обуви. Кастелли и др. [50] разработали свою ячейку для совместного нанесения клея, ориентируясь на малые ремесленные предприятия, выбрав коллаборативных роботов, поскольку их можно запрограммировать и внедрить без существенных изменений существующей планировки. Данные от бангладешских экспортеров обуви дополнительно указывают на то, что видение руководства и сотрудничество человека и технологии могут быть столь же важны, как и технологические затраты [95]. Тем не менее, долгосрочная реализация, рассмотренная Чангом [88], показывает, что компания среднего размера может внедрить интеллектуальное производство с поддержкой блокчейна, если технологические инвестиции сопровождаются устойчивой приверженностью руководства.
Для производителей обуви наиболее очевидные краткосрочные возможности связаны с конкретными операциями, имеющими промышленное применение, включая роботизированную загрузку, нанесение клея, склеивание и полировку, а также с отдельными системами мониторинга и управления аварийными сигналами. Эти приложения обеспечивают более вескую основу для рассмотрения вопроса о внедрении, чем системы, оцениваемые только с помощью моделирования или прототипов, хотя пригодность по-прежнему зависит от материалов, вариативности продукции, объемов производства и требований к интеграции. Для малых и средних предприятий поэтапное внедрение на конкретном рабочем месте или в конкретном процессе может позволить оценить затраты, требования к оператору и преимущества до более широких инвестиций. По сравнению с этим, многие приложения, использующие ИИ для проектирования, оптимизации цифровых двойников, проектирования передовых решетчатых конструкций и «умной» обуви, остаются преимущественно вычислительными или экспериментальными и требуют дальнейшей проверки в репрезентативных условиях перед рутинным внедрением. Разработчики технологий должны уделять приоритетное внимание оценке различных продуктов и условий эксплуатации, совместимости и участию оператора. Политики могли бы способствовать внедрению посредством общих демонстрационных площадок, обучения персонала и доступных услуг тестирования. Тем не менее, техническую готовность следует оценивать отдельно от доказательств улучшения благополучия работников, экологических показателей или устойчивости к сбоям.
Доказательства, подтверждающие эффективность этих технологических областей, также различаются по масштабу. Отдельные приложения робототехники и мониторинга предоставляют оперативные данные, хотя результаты, полученные на конкретных заводах, при выполнении конкретных задач и с использованием различных ассортиментов продукции, дают лишь ограниченную уверенность в возможности их переноса в другие условия. Исследования в области аддитивного производства и компьютерного проектирования в основном устанавливают механическую или конструктивную осуществимость посредством моделирования, лабораторных испытаний и прототипов; эти результаты сами по себе не подтверждают масштабируемость производства или устойчивые преимущества для пользователей. Подходы, основанные на цифровом интеллекте и управлении цепочками поставок, часто опираются на модели или отдельные тематические исследования, что делает сообщаемые улучшения зависимыми от предположений, входных данных и организационного контекста. Приложения, ориентированные на работника, и приложения для «умной» обуви предоставляют целенаправленные данные о рабочей нагрузке, эргономике или функциональности продукта, но ограниченная проверка на разных работниках, пользователях и в разных условиях эксплуатации ограничивает более широкие выводы. Следовательно, сообщаемые процентные улучшения следует интерпретировать относительно условий сравнения и проверки каждого исследования, а не использовать для прямого ранжирования категорий технологий.
4.4. Заявления об экологичности против измеримых результатов
В рамках ориентированного на технологии корпуса исследований устойчивость, как правило, рассматривалась как второстепенный результат, а не как основная цель технологии. Ее вклад обычно связывался с большей точностью процесса, сокращением отходов материалов, снижением потребления химикатов или повышением эффективности использования ресурсов. Прямые и количественные экологические доказательства были представлены меньшей группой исследований. Используя цифровой двойник на основе моделирования производства, Девиредди и др. [82] оценили снижение углеродного следа на единицу продукции на 34,5% за счет оптимизации процесса. Рузафа-Сильвестре и др. [52] продемонстрировали замену химической обработки поверхности роботизированной плазменной технологией, а Мофаттех и др. [99] оценили экономию углерода от системы возврата упаковки, поддерживаемой блокчейном. Б. Чжан и др. [78] также показали, что оценки углеродного следа существенно различаются в зависимости от используемых данных об энергопотреблении. Эта закономерность указывает на то, как устойчивость рассматривается в литературе по вспомогательным технологиям; ее не следует интерпретировать как отражение более широкого массива исследований устойчивости в обувном секторе.
4.5. Концептуальный синтез и вклад
В этих противоречиях основной пробел заключается не в отсутствии потенциально релевантных технологий, а в ограниченных данных об их интегрированном и устойчивом использовании. Многие приложения были протестированы для конкретного продукта, материала или производственной операции, в то время как гораздо меньше было оценено для различных моделей обуви, условий производства или длительных периодов эксплуатации. Результаты, касающиеся человеческого фактора, окружающей среды и устойчивости, также оцениваются менее последовательно, чем техническая точность, производительность и время обработки. Таким образом, сопоставление путей вклада, определенных в рамках RQ2, с проблемами, рассмотренными в рамках RQ3, помогает объяснить, почему технологические достижения не автоматически обеспечивают преимущества Индустрии 5.0.
На рисунке 3 представлена концептуальная модель, разработанная на основе обзора, которая связывает шесть технологических тем с тремя потенциальными путями внесения вклада.

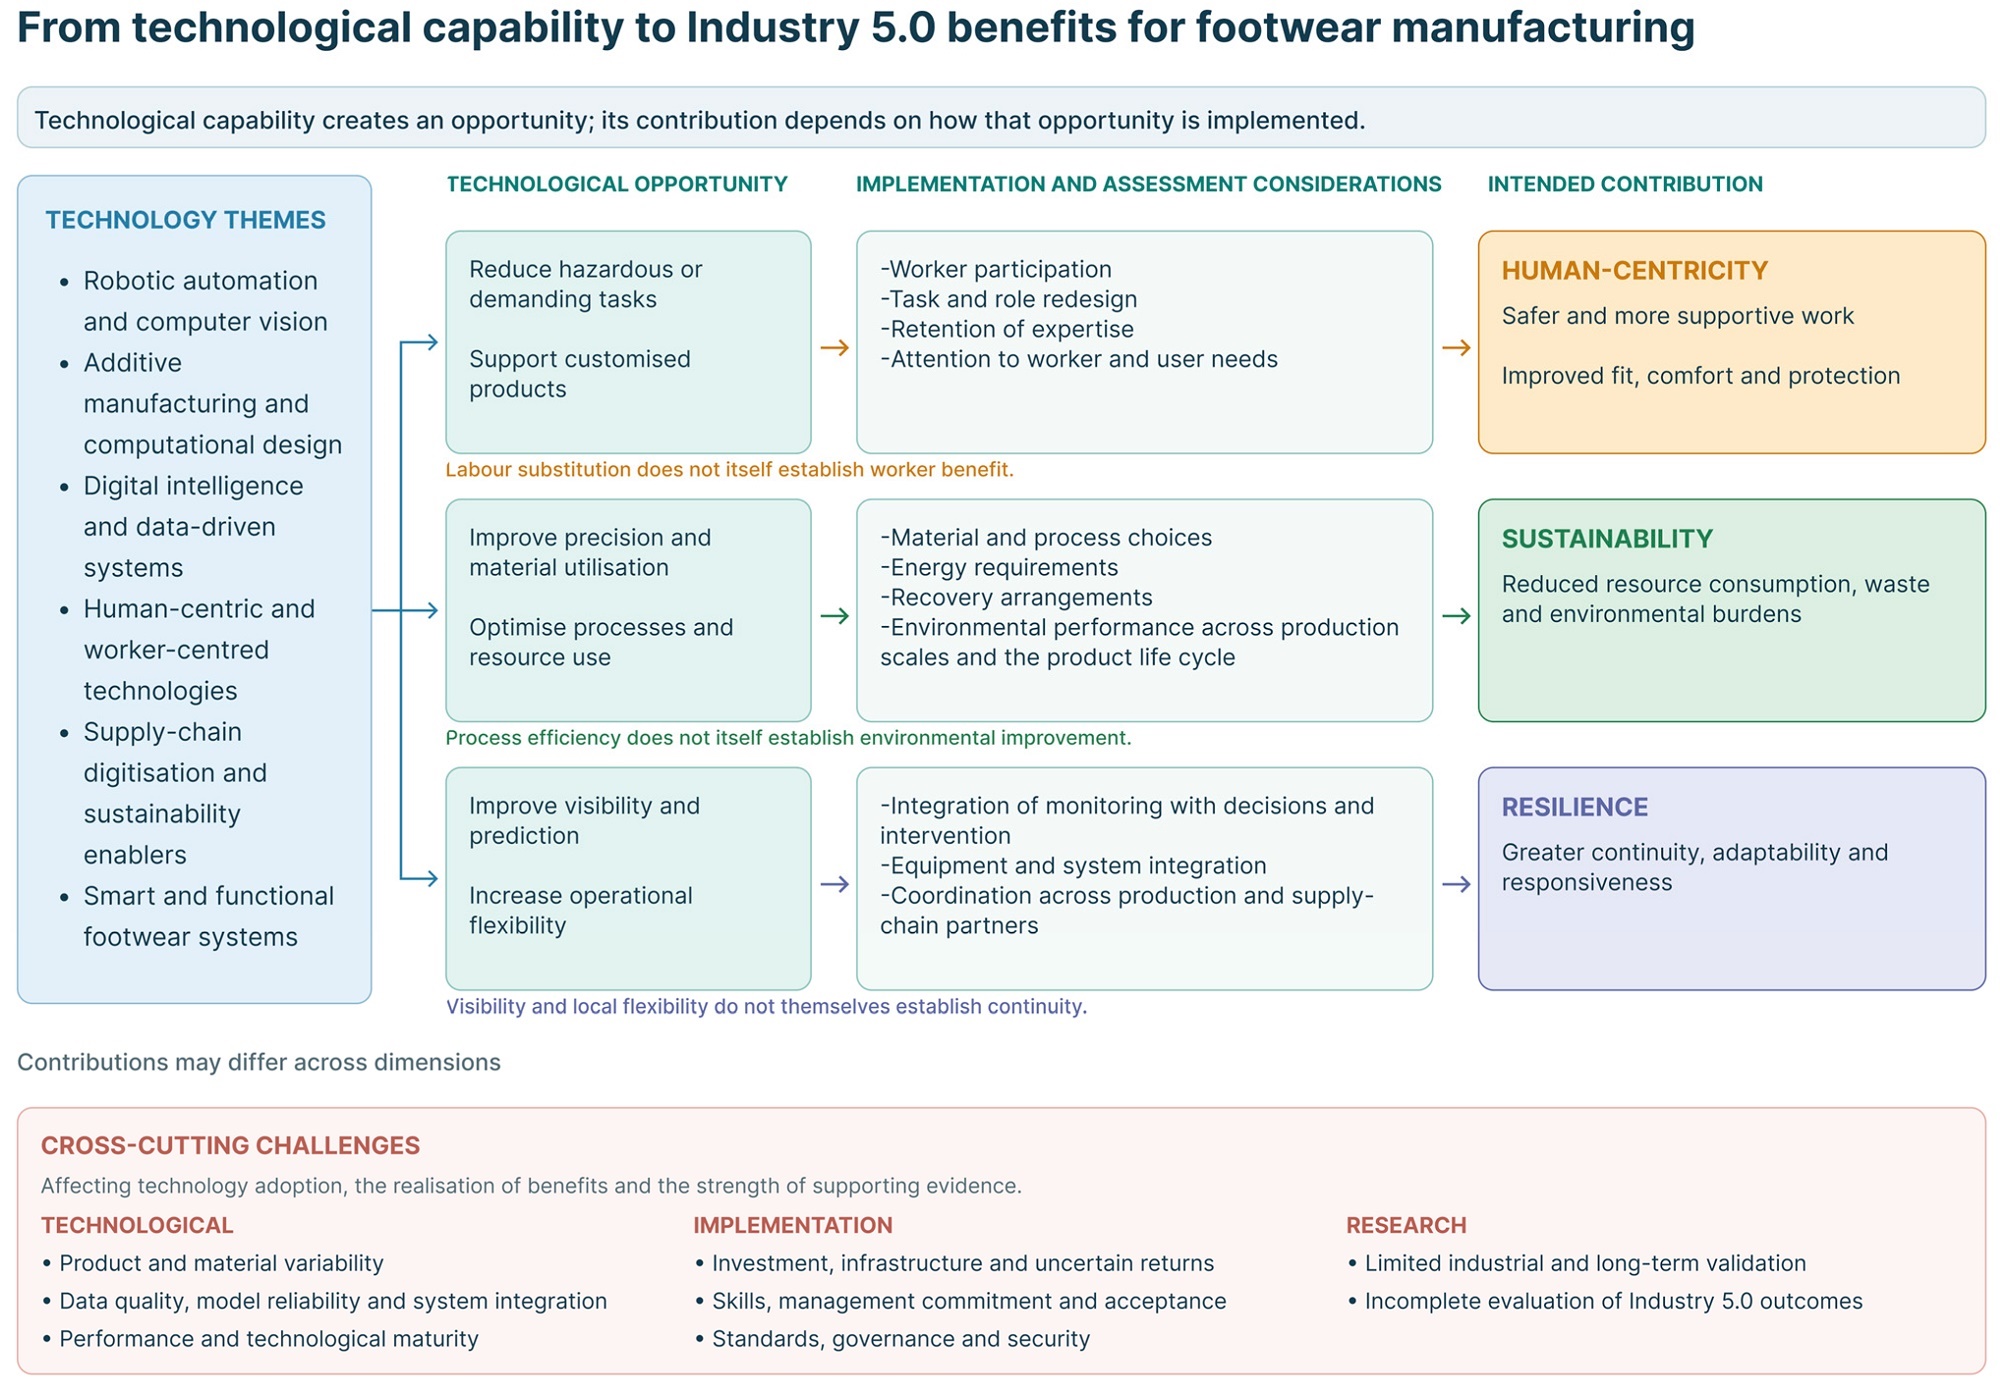
Рисунок 3. Предлагаемая концептуальная модель, связывающая темы технологий производства обуви, вопросы внедрения и оценки, а также потенциальный вклад Индустрии 5.0.
Технологии в рамках каждой темы могут поддерживать несколько путей развития. В случае человекоцентричности рассматриваются возможности сокращения опасных или трудоемких задач и поддержки индивидуализированных продуктов наряду с участием работников, перепроектированием задач и ролей, сохранением экспертных знаний и вниманием к потребностям работников и пользователей. Одной лишь замены рабочей силы недостаточно для улучшения условий труда. В случае устойчивости точность, использование материалов и оптимизация процессов требуют учета выбора материалов и процессов, энергетических потребностей, механизмов утилизации и экологических показателей на всех этапах производства и жизненного цикла продукта. Одной лишь операционной эффективности недостаточно для снижения экологической нагрузки. В случае устойчивости прозрачность, прогнозирование и гибкость должны быть связаны с принятием решений и вмешательством, интеграцией оборудования и систем, а также координацией между производственными и логистическими партнерами. Одной лишь прозрачности и локальной гибкости недостаточно для обеспечения непрерывности в условиях сбоев. Нижний диапазон объединяет технологические, имплементационные и исследовательские проблемы, влияющие на эти пути; стрелки указывают на предлагаемые взаимосвязи, полученные в результате синтеза, а не на подтвержденные причинно-следственные связи.
Концептуальный вклад заключается в разграничении технологических возможностей и специфических для конкретного применения соображений, посредством которых могут быть реализованы и оценены предполагаемые преимущества Индустрии 5.0. Это обеспечивает конкретную для обувной промышленности уточненную трехкомпонентную перспективу: наличие вспомогательной технологии не гарантирует ее вклад, и вклад может различаться в зависимости от аспектов в рамках одного и того же приложения. Сквозные проблемы дополнительно выявляют технологические ограничения, организационные ограничения внедрения и недостатки имеющихся исследований. Вариативность продукции, качество данных, надежность моделей и технологическая зрелость влияют на операционную пригодность; инвестиции, инфраструктура, навыки, приверженность руководства, принятие, стандарты, управление и безопасность определяют внедрение и интеграцию. Ограниченная промышленная и долгосрочная проверка, а также неполная оценка результатов Индустрии 5.0 ограничивают выводы, которые можно сделать о получаемых преимуществах.
Предложенная концепция объединяет описанные области применения, барьеры внедрения и пробелы в оценке в предлагаемые взаимосвязи. Подтверждающие доказательства варьируются от измеренных результатов и оценок, основанных на моделировании, до преимуществ, предложенных авторами оригинальных работ или выведенных из данного обзора. Соответственно, представленные соображения не являются универсальными предпосылками, и предложенные пути не подразумевают повсеместно продемонстрированных улучшений. Будущие исследования могли бы изучить и уточнить эти взаимосвязи посредством сравнительных промышленных тематических исследований, оценивая, какие соображения имеют значение в различных производственных условиях, сохраняются ли преимущества при длительной эксплуатации и подразумевают ли вклад в одно измерение компромиссы с другим.
5. Ограничения
Каждое включенное в исследование исследование было соотнесено как минимум с одним измерением Индустрии 5.0; однако эти взаимосвязи не всегда явно рассматривались авторами оригинальных работ. В ряде исследований, особенно тех, которые были посвящены автоматизации и повышению эффективности процессов, вклад был выведен из заявленных целей, применений и результатов, а не оценен напрямую.
Кроме того, стратегия поиска была разработана для выявления вспомогательных технологий, а не литературы, индексированной специально по темам «человекоцентричность», «устойчивость» или «жизнестойкость». Таким образом, обзор отражает то, как эти аспекты рассматриваются в исследованиях, посвященных технологиям, но не представляет собой полную литературу по обуви, относящуюся к каждому из этих аспектов.
Поиск проводился с использованием более широких категорий технологий, а не путем исчерпывающего перечисления конкретных методов и приложений. Эти категории служили отправными точками для более специализированных исследований, где искомые термины встречались в заголовках, аннотациях или ключевых словах. Однако аддитивное производство, 3D-печать, машинное обучение, компьютерное зрение и дополненная реальность не были включены в поиск целенаправленно; поэтому соответствующие исследования, использующие только эти конкретные термины, могли быть не включены в обзор.
Обзор не был зарегистрирован, и протокол не был подготовлен, что ограничивает возможность проверки того, были ли методологические решения определены заранее. Поиск был ограничен англоязычными исследованиями, индексированными в Scopus и Web of Science в период с 2016 по 2026 год. Таким образом, могли быть пропущены соответствующие исследования, индексированные в других базах данных или опубликованные на других языках. Разнообразие технологий, приложений и этапов валидации также ограничивало прямое сравнение между исследованиями и препятствовало количественному синтезу. 14 отчетов, которые не удалось найти, могли содержать соответствующие данные, и их исключение могло повлиять на представление технологических тем и вклада Индустрии 5.0. Первоначальные решения по отбору и извлечению данных принимались одним рецензентом и проверялись вторым; ошибки в этих решениях остаются возможными.
Все 85 включенных исследований прошли оценку методологического качества; ни одно из них не было исключено на этом основании. Тем не менее, сила доказательств варьировалась. Во многих исследованиях технические характеристики оценивались с помощью моделирования, лабораторных экспериментов или ограниченных конкретных случаев, в то время как более широкие результаты на промышленном или пользовательском уровне проверялись гораздо реже. Поэтому утверждения о масштабируемости и влиянии на реальный мир интерпретировались с учетом подхода к валидации каждого исследования и заявленных или очевидных ограничений.
6. Выводы
В данном систематическом обзоре литературы были изучены технологии, поддерживающие переход к Индустрии 5.0 в обувной промышленности, и рассмотрен их вклад в человекоцентричность, устойчивость и жизнестойкость. Результаты показывают разнообразие технологического ландшафта, включая робототехнику и коллаборативных роботов, искусственный интеллект и компьютерное зрение, аддитивное производство, моделирование и вычислительные модели, мониторинг с использованием Интернета вещей, цифровые двойники, блокчейн и технологии «умной» обуви.
Большинство этих технологий зародились в рамках парадигмы «Индустрия 4.0» и были разработаны в первую очередь для повышения автоматизации, производительности, точности или управления процессами. Их актуальность для «Индустрии 5.0» зависит от способа их применения. Технологии демонстрировали более сильную связь с концепцией «Индустрии 5.0», когда они поддерживали работников, сохраняли специализированные знания, повышали безопасность труда, позволяли создавать персонализированные продукты, снижали потребление ресурсов или повышали адаптивность производства и цепочки поставок. Таким образом, переход к «Индустрии 5.0» не обязательно требует совершенно новой технологической базы, а скорее изменения целей, проектирования и оценки существующих технологий.
Тем не менее, имеющиеся данные остаются фрагментарными. Человекоцентризм наиболее очевиден в коллаборативной робототехнике, мониторинге работы персонала и персонализации продукции, в то время как устойчивость, как правило, связывается с эффективностью использования ресурсов, сокращением отходов и ограниченным числом количественно измеримых экологических показателей. Устойчивость обеспечивается за счет гибких производственных систем и повышения прозрачности цепочки поставок, но эти два уровня редко рассматриваются вместе. Немногие исследования изучают все три аспекта в рамках одного и того же приложения, и многие передовые технологии остаются на стадии моделирования, лабораторных исследований или создания прототипов.
Ряд препятствий продолжает ограничивать более широкое внедрение. Производство обуви включает в себя значительные вариации материалов, геометрии, стилей и объемов производства, что затрудняет прямую передачу экспериментальных систем в промышленные условия. Требования к инвестициям, интеграция с существующим оборудованием, ограниченный технический опыт и неопределенная окупаемость создают дополнительные трудности, особенно для малых и средних предприятий. Кроме того, в литературе представлено ограниченное количество долгосрочных данных по различным продуктам, заводам и условиям эксплуатации.
Для промышленного внедрения наиболее убедительные доказательства эффективности касаются отдельных роботизированных операций и систем мониторинга, уже используемых в производстве; многие передовые приложения в области проектирования, оптимизации и «умной» обуви требуют дополнительной проверки в репрезентативных условиях. Поэтому решения о внедрении должны приниматься с учетом специфики конкретного приложения и учитывать затраты на интеграцию, потребности в рабочей силе и продемонстрированные результаты наряду с техническими характеристиками.
Поэтому будущие исследования должны выйти за рамки отдельных демонстраций и рассматривать технологии как взаимосвязанные элементы цепочки создания стоимости в обувной промышленности. Необходимо уделять больше внимания промышленной проверке, совместимости, доступности и участию рабочей силы, а также последовательным показателям оценки результатов в отношении человеческого фактора, окружающей среды и устойчивости. В целом, внедрение концепции «Индустрия 5.0» в обувной промышленности находится на начальной стадии. Ее прогресс будет зависеть не только от технологического прогресса, но и от того, смогут ли эти технологии быть интегрированы таким образом, чтобы это было практично для компаний, выгодно для работников и явно способствовало более устойчивому и жизнеспособному производству.
Дополнительные материалы
Следующие дополнительные материалы можно загрузить по следующим ссылкам: Таблица S1. Методологическое качество и Таблица S2. Сопоставление на уровне исследований.
Сокращения
| Аббревиатура | Расшифровка на английском | Перевод на русский |
|---|---|---|
| AI | artificial intelligence | искусственный интеллект (ИИ) |
| ERP | enterprise resource planning | планирование ресурсов предприятия |
| IoT | internet of things | интернет вещей |
| RFID | radio-frequency identification | радиочастотная идентификация |
| SMEs | small and medium-sized enterprises | малые и средние предприятия (МСП) |
| CAD | computer-aided design | система автоматизированного проектирования (САПР) |
Литература
- Breque, M.; De Nul, L.; Petridis, A. Industry 5.0: Towards a Sustainable, Human-Centric and Resilient European Industry; European Commission, Directorate-General for Research and Innovation: Brussel, Belgium; Publications Office of the European Union: Luxembourg, 2021. [Google Scholar]
- Maddikunta, P.K.R.; Pham, Q.-V.; Prabadevi, B.; Deepa, N.; Dev, K.; Gadekallu, T.R.; Ruby, R.; Liyanage, M. Industry 5.0: A survey on enabling technologies and potential applications. J. Ind. Inf. Integr. 2022, 26, 100257. [Google Scholar] [CrossRef] [Scilit]
- Xu, X.; Lu, Y.; Vogel-Heuser, B.; Wang, L. Industry 4.0 and Industry 5.0—Inception, conception and perception. J. Manuf. Syst. 2021, 61, 530–535. [Google Scholar] [CrossRef] [Scilit]
- Rada, M. Industry 5.0 definition. Medium. 2018. Available online: https://michael-rada.medium.com/industry-5-0-definition-6a2f9922dc48 (accessed on 10 July 2026). [CrossRef] [Scilit]
- Nahavandi, S. Industry 5.0—A human-centric solution. Sustainability 2019, 11, 4371. [Google Scholar] [CrossRef] [Scilit]
- Renda, A.; Schwaag Serger, S.; Tataj, D.; Morlet, A.; Isaksson, D.; Martins, F.; Mir Roca, M.; Hidalgo, C.; Huang, A.; Dixson-Declève, S.; et al. Industry 5.0, a Transformative Vision for Europe: Governing Systemic Transformations Towards a Sustainable Industry; European Commission, Directorate-General for Research and Innovation. Publications Office of the European Union: Brussel, Belgium; Publications Office of the European Union: Luxembourg, 2022. [Google Scholar]
- Borrell Méndez, J.; Cremades, D.; Nicolas, F.; Perez-Vidal, C.; Segura-Heras, J.V. Conceptual and preliminary design of a shoe manufacturing plant. Appl. Sci. 2021, 11, 11055. [Google Scholar] [CrossRef] [Scilit]
- Kim, M.-G.; Kim, J.; Chung, S.Y.; Jin, M.; Hwang, M.J. Robot-based automation for upper and sole manufacturing in shoe production. Machines 2022, 10, 255. [Google Scholar] [CrossRef] [Scilit]
- Oliver, G.; Gil, P.; Gomez, J.F.; Torres, F. Towards footwear manufacturing 4.0: Shoe sole robotic grasping in assembling operations. Int. J. Adv. Manuf. Technol. 2021, 114, 811–827. [Google Scholar] [CrossRef] [Scilit]
- Lefranc, G.; Lopez-Juarez, I.; Osorio-Comparán, R.; Peña-Cabrera, M. Impact of cobots on automation. Procedia Comput. Sci. 2022, 214, 71–78. [Google Scholar] [CrossRef] [Scilit]
- Rossi, M.; Papetti, A.; Germani, M.; Marconi, M. An augmented reality system for operator training in the footwear sector. Comput.-Aided Des. Appl. 2021, 18, 692–703. [Google Scholar] [CrossRef] [Scilit]
- Adel, A. Future of industry 5.0 in society: Human-centric solutions, challenges and prospective research areas. J. Cloud Comput. 2022, 11, 40. [Google Scholar] [CrossRef] [Scilit] [PubMed]
- Rožanec, M.J.; Novalija, I.; Zajec, P.; Kenda, K.; Ghinani, H.T.; Suh, S.; Veliou, E.; Papamartzivanos, D.; Giannetsos, T.; Menesidou, S.A.; et al. Human-centric artificial intelligence architecture for Industry 5.0 applications. Int. J. Prod. Res. 2022. advance online publication. [Google Scholar] [CrossRef] [Scilit]
- Dalzochio, J.; Kunst, R.; Pignaton, E.; Binotto, A.; Sanyal, S.; Favilla, J.; Barbosa, J. Machine learning and reasoning for predictive maintenance in Industry 4.0: Current status and challenges. Comput. Ind. 2020, 123, 103298. [Google Scholar] [CrossRef] [Scilit]
- Luo, D.; Thevenin, S.; Dolgui, A. A state-of-the-art on production planning in Industry 4.0. Int. J. Prod. Res. 2022. advance online publication. [Google Scholar] [CrossRef] [Scilit]
- Van Oudenhoven, B.; Van de Calseyde, P.; Basten, R.; Demerouti, E. Predictive maintenance for Industry 5.0: Behavioural inquiries from a work system perspective. Int. J. Prod. Res. 2022. advance online publication. [Google Scholar] [CrossRef] [Scilit]
- Koutkalaki, Z.; Plakantonaki, S.; Azariadis, P. Artificial Intelligence and Generative Design in the Footwear Industry: Implications for Design, Manufacturing, and Sustainability. In Proceedings of the CAD’26, Athens, Greece, 6–8 July 2026; 2026; pp. 93–99. [Google Scholar] [CrossRef] [Scilit]
- Gerolimos, N.; Kiskira, K.; Sfyroera, E.; Tsoumas, J.; Alevizos, V.; Plakantonaki, S.; Foka, M.; Priniotakis, G. Integrating Biomimetic Reasoning Into Early-Stage Design Thinking for Sustainable Textile Development. Biomimetics 2026, 11, 238. [Google Scholar] [CrossRef] [Scilit] [PubMed]
- Ghimouz, C.; Kenné, J.P.; Hof, L.A. On sustainable design and manufacturing for the footwear industry—Towards circular manufacturing. Mater. Des. 2023, 233, 112224. [Google Scholar] [CrossRef] [Scilit]
- Kiskira, K.; Plakantonaki, S.; Nikolopoulos, D.; Sfyroera, E.; Gerolimos, N.; Priniotakis, G.; Zakynthinos, G. Valorization of Fruit and Nut Agricultural Residues for Sustainable Biomaterials and Biotextiles: A Qualitative Review with Strategic Insights for Greece. Environments 2026, 13, 221. [Google Scholar] [CrossRef] [Scilit]
- Plakantonaki, S.; Zacharopoulos, N.; Christopoulos, M.; Kiskira, K.; Markou, G.; Tsakanika, L.-A.; Priniotakis, G. Upcycling industrial peach waste to produce dissolving pulp. Environ. Sci. Pollut. Res. 2025, 32, 4636–4655. [Google Scholar] [CrossRef] [Scilit] [PubMed]
- Plakantonaki, S.; Xypolytas, V.-F.; Zacharopoulos, N.; Kiskira, K.; Sfyroera, E.; Belessi, V.; Priniotakis, G. Fibers Made from Peach Waste; Springer: Cham, Switzerland, 2026. [Google Scholar] [CrossRef] [Scilit]
- Waithaka, A.; Plakantonaki, S.; Kiskira, K.; Mburu, A.W.; Chronis, I.; Zakynthinos, G.; Githaiga, J.; Priniotakis, G. Cellulose-Based Biopolymers from Banana Pseudostem Waste: Innovations for Sustainable Bioplastics. Waste 2025, 3, 37. [Google Scholar] [CrossRef] [Scilit]
- Plakantonaki, S.; Tournis, I.; Zacharopoulos, N.; Kouvelos, E.; Sapalidis, A.A.; Athanasekou, C. Introducing Reverse Osmosis and Membrane Distillation in the Recovery Process of N-Methylmorpholine N-Oxide in Cellulose Fiber Production. Recycling 2025, 10, 194. [Google Scholar] [CrossRef] [Scilit]
- Hora, M.; Hankammer, S.; Canetta, L.; Sel, S.K.; Gome, S.; Gahrens, S. Designing business models for sustainable mass customization: A framework proposal. Int. J. Ind. Eng. Manag. 2016, 7, 143–152. [Google Scholar] [CrossRef] [Scilit]
- Touriki, F.E.; Benkhati, I.; Kamble, S.S.; Belhadi, A.; El Fezazi, S. An integrated smart, green, resilient, and lean manufacturing framework: A literature review and future research directions. J. Clean. Prod. 2021, 319, 128691. [Google Scholar] [CrossRef] [Scilit]
- Farooqui, A.; Bengtsson, K.; Falkman, P.; Fabian, M. Towards data-driven approaches in manufacturing: An architecture to collect sequences of operations. Int. J. Prod. Res. 2020, 58, 4947–4963. [Google Scholar] [CrossRef] [Scilit]
- Page, M.J.; McKenzie, J.E.; Bossuyt, P.M.; Boutron, I.; Hoffmann, T.C.; Mulrow, C.D.; Shamseer, L.; Tetzlaff, J.M.; Akl, E.A.; Brennan, S.E.; et al. The PRISMA 2020 statement: An updated guideline for reporting systematic reviews. BMJ 2021, 372, n71. [Google Scholar] [CrossRef] [Scilit] [PubMed]
- Zeltmann, S.E.; Gupta, N.; Tsoutsos, N.G.; Maniatakos, M.; Rajendran, J.; Karri, R. Manufacturing and security challenges in 3D printing. JOM 2016, 68, 1872–1881. [Google Scholar] [CrossRef] [Scilit]
- Canello, J.; Capone, G. Industry 4.0 and upgrading in the Italian fashion supply chain: A history-friendly model. J. Ind. Bus. Econ. 2026. [Google Scholar] [CrossRef] [Scilit]
- Puszczalowska-Lizis, E.; Omorczyk, J.; Ziemianska, A.; Lizis, S. Assessment of mid-calf protective footwear for firefighters: Comfort, functionality, and style in relation to foot structure. Appl. Sci. 2026, 16, 8116. [Google Scholar] [CrossRef] [Scilit]
- Bettahar, H.; Harischandra, P.A.D.; Zhou, Q. Robotic threading from a gel-like substance based on impedance control with force tracking. IEEE Robot. Autom. Lett. 2022, 7, 33–40. [Google Scholar] [CrossRef] [Scilit]
- Zhang, Y.; Wei, H. Automatic loading method for robot guided by 3D vision for scattered and stacked shoe soles. Eng. Res. Express 2024, 6, 025208. [Google Scholar] [CrossRef] [Scilit]
- Borrell Mendez, J.; Perez-Vidal, C.; Segura Heras, J.V.; Perez-Hernandez, J.J. Robotic pick-and-place time optimization: Application to footwear production. IEEE Access 2020, 8, 209428–209440. [Google Scholar] [CrossRef] [Scilit]
- Huang, Y.-Y.; Lai, J.-T.; Wu, H.-H. Real-time 3D vision-based robotic path planning for automated adhesive spraying on lasted uppers in footwear manufacturing. Appl. Sci. 2025, 15, 6365. [Google Scholar] [CrossRef] [Scilit]
- Tafuro, A.; Molinaro, M.; Zanchettin, A.M.; Rocco, P. Self-supervised vision-driven trajectory planning for intelligent robotic deburring. Mach. Intell. Res. 2025, 22, 655–676. [Google Scholar] [CrossRef] [Scilit]
- Gracia, L.; Perez-Vidal, C.; Mronga, D.; de Paco, J.-M.; Azorin, J.-M.; de Gea, J. Robotic manipulation for the shoe-packaging process. Int. J. Adv. Manuf. Technol. 2017, 92, 1053–1067. [Google Scholar] [CrossRef] [Scilit]
- Forlini, M.; Ciccarelli, M.; Carbonari, L.; Papetti, A.; Palmieri, G. Smart automation in luxury leather shoe polishing: A human centric robotic approach. Int. J. Comput. Integr. Manuf. 2025, 38, 1329–1343. [Google Scholar] [CrossRef] [Scilit]
- Chiu, M.-C.; Tsai, H.-Y.; Chiu, J.-E. A novel directional object detection method for piled objects using a hybrid region-based convolutional neural network. Adv. Eng. Inform. 2022, 51, 101448. [Google Scholar] [CrossRef] [Scilit]
- Pancu, R.; Șuteu, M.D.; Vesselenyi, T.; Buhas, S.D.; Szabo-Alexi, M.; Szabo-Alexi, P.; Dragos, P.F. Inverse kinematics proposal to automatize the 3D scanning of handball shoes by using a robotic arm with 3 actuated joints. Appl. Sci. 2024, 14, 297. [Google Scholar] [CrossRef] [Scilit]
- Chiu, M.-C.; Yang, L.-S. Integrating explainable AI and depth cameras to achieve automation in grasping operations: A case study of shoe company. Adv. Eng. Inform. 2024, 62, 102583. [Google Scholar] [CrossRef] [Scilit]
- Huang, C.-K.; Hsieh, M.-E. Adaptive junction line detection for robotic footwear assembly using contour sensing and shoe-last-based geometric matching. Int. J. Adv. Manuf. Technol. 2026, 144, 7859–7880. [Google Scholar] [CrossRef] [Scilit]
- Wu, X.; Li, Z.; Wen, P. An automatic shoe-groove feature extraction method based on robot and structural laser scanning. Int. J. Adv. Robot. Syst. 2016, 14, 172988141667813. [Google Scholar] [CrossRef] [Scilit]
- Tsai, Y.-T.; Lee, C.-H.; Liu, T.-Y.; Chang, T.-J.; Wang, C.-S.; Pawar, S.; Huang, P.-H.; Huang, J.-H. Utilization of a reinforcement learning algorithm for the accurate alignment of a robotic arm in a complete soft fabric shoe tongues automation process. J. Manuf. Syst. 2020, 56, 501–513. [Google Scholar] [CrossRef] [Scilit]
- Pagano, S.; Russo, R.; Savino, S. A vision guided robotic system for flexible gluing process in the footwear industry. Robot. Comput.-Integr. Manuf. 2020, 65, 101965. [Google Scholar] [CrossRef] [Scilit]
- González, A.; Perez-Vidal, C.; Borrell, J.; Solanes, J.E.; Gracia, L. Development of a collaborative robotic system to polish leather surfaces. Int. J. Comput. Integr. Manuf. 2024, 37, 285–303. [Google Scholar] [CrossRef] [Scilit]
- Zhang, Y.; Wei, H.; Lv, Y. Research on the path extraction method of shoe upper grinding based on 3D vision. Eng. Res. Express 2023, 5, 045077. [Google Scholar] [CrossRef] [Scilit]
- Román-Ibáñez, V.; Jimeno-Morenilla, A.; Pujol-López, F.; Salas-Pérez, F. Online simulation as a collision prevention layer in automated shoe sole adhesive spraying. Int. J. Adv. Manuf. Technol. 2018, 95, 1243–1253. [Google Scholar] [CrossRef] [Scilit]
- Gomez-Hernandez, J.-F.; Gutierrez-Hernandez, J.-M.; Jimeno-Morenilla, A.; Sánchez-Romero, J.-L.; Fabregat-Periago, M.-D. Development of an integrated robotic workcell for automated bonding in footwear manufacturing. IEEE Access 2024, 12, 5066–5080. [Google Scholar] [CrossRef] [Scilit]
- Castelli, K.; Zaki, A.M.A.; Dmytriyev, Y.; Carnevale, M.; Giberti, H. A feasibility study of a robotic approach for the gluing process in the footwear industry. Robotics 2021, 10, 6. [Google Scholar] [CrossRef] [Scilit]
- Borrell, J.; González, A.; Perez-Vidal, C.; Gracia, L.; Solanes, J.E. Cooperative human–robot polishing for the task of patina growing on high-quality leather shoes. Int. J. Adv. Manuf. Technol. 2023, 125, 2467–2484. [Google Scholar] [CrossRef] [Scilit]
- Ruzafa-Silvestre, C.; Carbonell-Blasco, M.P.; Pérez-Limiñana, M.A.; Arán-Ais, F.; Orgilés-Calpena, E. Robotised atmospheric plasma treatment to improve the adhesion of vulcanised and thermoplastic rubber materials for a more sustainable footwear. Int. J. Adhes. Adhes. 2022, 117, 103010. [Google Scholar] [CrossRef] [Scilit]
- Borrell, J.; Perez-Vidal, C.; Segura, J.V. Optimization of the pick-and-place sequence of a bimanual collaborative robot in an industrial production line. Int. J. Adv. Manuf. Technol. 2024, 130, 4221–4234. [Google Scholar] [CrossRef] [Scilit]
- Román-Ibáñez, V.; Jimeno-Morenilla, A.; Pujol-López, F.A. Distributed monitoring of heterogeneous robotic cells. A proposal for the footwear industry 4.0. Int. J. Comput. Integr. Manuf. 2018, 31, 1205–1219. [Google Scholar] [CrossRef] [Scilit]
- Hou, X.; Li, J. 3-D trajectory planning scheme for shoe upper processing. IEEE Trans. Instrum. Meas. 2024, 73, 5036215. [Google Scholar] [CrossRef] [Scilit]
- Wang, T.; Feng, W.; Li, J.; Gao, J. 3-D reconstruction and trajectory planning for real-time shoe upper glue spraying system. IEEE Trans. Instrum. Meas. 2025, 74, 5048018. [Google Scholar] [CrossRef] [Scilit]
- Seul, A.; Mihai, A.; Costea, M.; Bodoga, A.; Curteza, A. The influence of materials on footwear behaviour: A finite element simulation study. Materials 2023, 16, 7203. [Google Scholar] [CrossRef] [Scilit] [PubMed]
- Baranowski, P.; Kapusta, A.; Płatek, P.; Sarzyński, M. Influence of 3D-printed cellular shoe soles on plantar pressure during running—Experimental and numerical studies. Biocybern. Biomed. Eng. 2024, 44, 858–873. [Google Scholar] [CrossRef] [Scilit]
- García Rojas, M.A.; Hernández Urbina, K.S.; Villarreal-Archila, S.M.; Rodríguez, J.N.; Bas, Á.O. Additive manufacturing of high heels using the input–transformation–output model: Comparative evaluation of PLA, ABS and ABS photopolymer resin materials. J. Manuf. Mater. Process. 2026, 10, 119. [Google Scholar] [CrossRef] [Scilit]
- Gelaziene, E.; Milasiene, D. Influence of the type of plastic and printing technologies on the compressive behavior of 3D-printed heel prototypes. Materials 2023, 16, 1930. [Google Scholar] [CrossRef] [Scilit] [PubMed]
- Lu, Z.; Li, X.; Sun, D.; Song, Y.; Fekete, G.; Kovács, A.; András, K.; Gu, Y. Parametric cushioning lattice insole based on finite element method and machine learning: A preliminary computational analysis. J. Biomech. 2025, 184, 112674. [Google Scholar] [CrossRef] [Scilit] [PubMed]
- Rodrigues, P.V.; Ramoa, B.; Machado, A.V.; Cardiff, P.; Nóbrega, J.M. Assessing the compressive and impact behavior of plastic safety toe caps through computational modelling. Polymers 2021, 13, 4332. [Google Scholar] [CrossRef] [Scilit] [PubMed]
- Luximon, A.; Jiang, L.; Luximon, Y. Sizing and grading methods with consideration of footwear styles. Int. J. Ind. Ergon. 2020, 78, 102960. [Google Scholar] [CrossRef] [Scilit]
- Mihai, A.; Seul, A.; Curteza, A.; Costea, M. Mechanical parameters of leather in relation to technological processing of the footwear uppers. Materials 2022, 15, 5107. [Google Scholar] [CrossRef] [Scilit] [PubMed]
- Paiva, R.M.M.; António, C.A.C.; da Silva, L.F.M. Multiobjective optimization of mechanical properties based on the composition of adhesives. Int. J. Mech. Mater. Des. 2017, 13, 1–24. [Google Scholar] [CrossRef] [Scilit]
- Xu, S.; De, S.; Khaleghian, M.; Emami, A. Wear resistance of additively manufactured footwear soles. Lubricants 2025, 13, 89. [Google Scholar] [CrossRef] [Scilit]
- Shih, K.-S.; Jhou, S.-Y.; Hsu, W.-C.; Hsu, C.-C.; Chen, J.-W.; Yeh, J.-C.; Hung, Y.-C. A biomechanical investigation of athletic footwear traction performance: Integration of gait analysis with computational simulation. Appl. Sci. 2020, 10, 1672. [Google Scholar] [CrossRef] [Scilit]
- Tsang, Y.-W.; Fu, H.-J.; Zhuang, Z.-W.; Chung, C.-L.; Huang, P.-C.; Chao, Y.-C.; Liu, D.-S. Demonstration of curing degree estimation approach of EVA foam during injection moulding by integrating thermal–physical characteristics and FEA simulation. Polym. Bull. 2025, 82, 1643–1662. [Google Scholar] [CrossRef] [Scilit]
- Kropidłowska, P.; Irzmańska, E.; Gołębiowski, Ł.; Jurczyk-Kowalska, M.; Boczkowska, A. Analysis of the impact resistance of toecaps by the finite element method: Preliminary studies. Int. J. Environ. Res. Public Health 2023, 20, 152. [Google Scholar] [CrossRef] [Scilit] [PubMed]
- Zhang, Z.; Feng, Y.; Liu, C. Teaming finite element analysis and deep learning to advance inverse design of metamaterial with adaptive pressure response in footwear design. J. Comput. Inf. Sci. Eng. 2026, 26, 061006. [Google Scholar] [CrossRef] [Scilit]
- Zhang, J.; Lu, S.; Lin, Y.; Wang, Y.; Yi, X.; Fang, W. Pressure-reducing design of 3D-printed diabetic shoe midsole utilizing auxetic lattice structure. Appl. Sci. 2024, 14, 5291. [Google Scholar] [CrossRef] [Scilit]
- Shaulian, H.; Gefen, A.; Solomonow-Avnon, D.; Wolf, A. A novel graded-stiffness footwear device for heel ulcer prevention and treatment: A finite element-based study. Biomech. Model. Mechanobiol. 2022, 21, 1703–1712. [Google Scholar] [CrossRef] [Scilit] [PubMed]
- Sultana, A.; Kwok, T.-H.; Ng, H.D. Numerical assessment of directional energy performance for 3D printed midsole structures. Math. Biosci. Eng. 2021, 18, 4429–4449. [Google Scholar] [CrossRef] [Scilit] [PubMed]
- Fay, S.C.; Hosoi, A.E. Modeling running via optimal control for shoe design. J. Biomech. Eng. 2024, 146, 041004. [Google Scholar] [CrossRef] [Scilit] [PubMed]
- Xie, J.; Zhou, Z.; Luo, T.; Pang, H.; Meng, X.; Zhou, F. Study on design and additive manufacturing of customized bionic sports sole for the elderly. IEEE Access 2021, 9, 69830–69838. [Google Scholar] [CrossRef] [Scilit]
- Wang, T.; Wan, Y.; Qin, J.; Habibi, M. Influence of unit-cell geometry on 3D-printed chiral-inspired tubular metamaterials: Auxeticity and energy absorption in athletic footwear applications. Polym. Adv. Technol. 2026, 37, e70732. [Google Scholar] [CrossRef] [Scilit]
- Macchion, L.; Fornasiero, R. Global–local supply chain configurations for different production strategies: A comparison between traditional and customized productions. J. Fash. Mark. Manag. 2021, 25, 290–309. [Google Scholar] [CrossRef] [Scilit]
- Zhang, B.; Feng, C.; Hu, Y.; Yan, K.; Li, F.; Wu, T.; Li, S.; Min, P.; Li, L.; Tian, J.; et al. Unveiling the resolution-induced variability in product carbon footprints: Evidence from multi-level electricity consumption data in footwear manufacturing. Resour. Conserv. Recycl. 2026, 231, 108938. [Google Scholar] [CrossRef] [Scilit]
- Saraçoğlu, İ.; Süer, G.A.; Gannon, P. Minimizing makespan and flowtime in a parallel multi-stage cellular manufacturing company. Robot. Comput.-Integr. Manuf. 2021, 72, 102182. [Google Scholar] [CrossRef] [Scilit]
- Silvestre, S.E.M.; Chaicha, V.D.P.; Merino, J.C.A.; Nallusamy, S. Implementation of a lean manufacturing and SLP-based system for a footwear company. Production 2022, 32, e20210072. [Google Scholar] [CrossRef] [Scilit]
- Calderón-Andrade, R.; Hernández-Gress, E.S.; Montufar Benítez, M.A. Productivity improvement through reengineering and simulation: A case study in a footwear-industry. Appl. Sci. 2020, 10, 5590. [Google Scholar] [CrossRef] [Scilit]
- Devireddy, M.R.; Anbalagan, A.; George, S.; Kauffman, M.; Long, T. Reducing carbon emissions in shoe manufacturing through digital twin-enabled project management. Eng. Proc. 2026, 130, 3. [Google Scholar] [CrossRef] [Scilit]
- Sadeghi, P.; Rebelo, R.D.; Ferreira, J.S. Balancing mixed-model assembly systems in the footwear industry with a variable neighbourhood descent method. Comput. Ind. Eng. 2018, 121, 161–176. [Google Scholar] [CrossRef] [Scilit]
- Hernández-Vázquez, J.I.; Hernández-Vázquez, J.O.; Hernández-González, S.; Martínez-González, A. Multi-objective optimization of the buffer allocation problem considering the overall equipment effectiveness indicator. Int. J. Ind. Eng. Theory Appl. Pract. 2025, 32, 5. [Google Scholar] [CrossRef]
- Alam, M.A.; Rafiquzzaman, M.; Ali, M.H.; Jubayer, G.F. Analyzing the impact of opportunistic maintenance optimization on manufacturing industries in Bangladesh: An empirical study. BenchCouncil Trans. Benchmarks Stand. Eval. 2024, 4, 100172. [Google Scholar] [CrossRef] [Scilit]
- Liu, Q.; Yang, H. An improved value stream mapping to prioritize lean optimization scenarios using simulation and multiple-attribute decision-making method. IEEE Access 2020, 8, 204914–204930. [Google Scholar] [CrossRef] [Scilit]
- Lau, K.; Fernie, G.; Roshan Fekr, A. Estimating the slip resistant quality of winter footwear using artificial intelligence. Saf. Sci. 2025, 181, 106686. [Google Scholar] [CrossRef] [Scilit]
- Chang, C.-W. Evaluation of smart alarm systems for Industry 4.0 technologies. Appl. Sci. 2020, 10, 2022. [Google Scholar] [CrossRef] [Scilit]
- Negre, P.; Alonso, R.S.; Prieto, J.; García, Ó.; De-La-Fuente-Valentín, L. Prediction of footwear demand using Prophet and SARIMA. Expert Syst. Appl. 2024, 155, 124512. [Google Scholar] [CrossRef] [Scilit]
- Intalar, N.; Chumnumporn, K.; Jeenanunta, C.; Tunpan, A. Towards Industry 4.0: Digital transformation of traditional safety shoes manufacturer in Thailand with a development of production tracking system. Eng. Manag. Prod. Serv. 2021, 13, 79–94. [Google Scholar] [CrossRef] [Scilit]
- Amjad, A.; Shah, Z.A.; Ramzan, I.; Khan, S. Optimizing production efficiency in Pakistani shoe manufacturing: A simulation-based analysis. Pak. J. Eng. Appl. Sci. 2022, 31, 19–33. [Google Scholar] [CrossRef] [Scilit]
- Kim, H.-J.; Oh, S.-H.; Kim, S.-H. Shoe-CLIP: Attribute-based semantic similarity evaluation with explainable evidence for sneaker design. IEEE Access 2026, 14, 107717–107732. [Google Scholar] [CrossRef] [Scilit]
- Papetti, A.; Gregori, F.; Pandolfi, M.; Peruzzini, M.; Germani, M. A method to improve workers’ well-being toward human-centered connected factories. J. Comput. Des. Eng. 2020, 7, 630–643. [Google Scholar] [CrossRef] [Scilit]
- Lucas, R.E.C.; Merino, E.A.D.; Merino, G.S.A.D.; da Silva, L.B.; dos Santos Leite, W.K.; Silva, J.M.N.; Júnior, J.F.R. Simulation model to analyze the impact of work on absenteeism. Hum. Factors Ergon. Manuf. Serv. Ind. 2024, 34, 601–617. [Google Scholar] [CrossRef] [Scilit]
- Rahman, M.A.; Moktadir, M.A.; Alghababsheh, M.; Dwivedi, A.; Bashir, M. Human-centric Industry 5.0 for sustainable business: Implementation challenges and strategies. Bus. Strategy Dev. 2026, 9, e70342. [Google Scholar] [CrossRef] [Scilit]
- Jadhav, G.S.; Arunachalam, M.; Salve, U.R. Ergonomics design and evaluation of the stitching workstation for the hand-crafted Kolhapuri footwear using a digital human modeling approach. J. Ind. Prod. Eng. 2019, 36, 563–575. [Google Scholar] [CrossRef] [Scilit]
- Majeed, M.A.A.; Rupasinghe, T.D. Internet of things (IoT) embedded future supply chains for Industry 4.0: An assessment from an ERP-based fashion apparel and footwear industry. Int. J. Supply Chain Manag. 2017, 6, 25–40. [Google Scholar]
- Shamsuzzoha, A.; Toscano, C.; Carneiro, L.M.; Kumar, V.; Helo, P. ICT-based solution approach for collaborative delivery of customised products. Prod. Plan. Control 2016, 6, 1123322. [Google Scholar] [CrossRef] [Scilit]
- Mofatteh, M.Y.; Kyalo, B.; Telfort, E.; Fatahi Valilai, O. Blockchain enabled sustainable packaging for carbon footprint reduction in the European footwear industry. Green Technol. Sustain. 2026, 27, 280–298. [Google Scholar] [CrossRef] [Scilit]
- Li, W.; Zhang, B.; Song, R.; Yu, K. Driving factors and the role of sustainable supplier development in blockchain-enabled supply chains: Evidence from the fashion manufacturing industry. Corp. Soc. Responsib. Environ. Manag. 2026, 33, 6322–6342. [Google Scholar] [CrossRef] [Scilit]
- Wang, C.-N.; Nguyen, T.T.T.; Dang, T.-T.; Nguyen, N.-A.-T. A hybrid OPA and fuzzy MARCOS methodology for sustainable supplier selection with Technology 4.0 evaluation. Processes 2022, 33, 2351. [Google Scholar] [CrossRef] [Scilit]
- Wu, H.; Liu, J.; Liang, B. AI-driven supply chain transformation in Industry 5.0: Enhancing resilience and sustainability. J. Knowl. Econ. 2025, 16, 3826–3868. [Google Scholar] [CrossRef] [Scilit]
- Akhtar, M. Prioritisation of criteria for sustainable and agile global manufacturing outsourcing partner selection using simulation based stochastic fuzzy PIPRECIA method. Production 2023, 33, e20230035. [Google Scholar] [CrossRef] [Scilit]
- Turner, C.; Moreno, M.; Mondini, L.; Salonitis, K.; Charnley, F.; Tiwari, A.; Hutabarat, W. Sustainable production in a circular economy: A business model for re-distributed manufacturing. Sustainability 2019, 11, 4291. [Google Scholar] [CrossRef] [Scilit]
- Arshad, F.M.; Ramish, A. The role of big data analytics in the footwear supply chains: A multiple case study perspective. J. Sci. Technol. Policy Manag. 2026, 17, 1301–1335. [Google Scholar] [CrossRef] [Scilit]
- Yardimci, C.; Yalçın, F.; Karavana, H.A. Deep learning-based forecasting of temperature and humidity in footwear using multi-sensor data. J. Ambient Intell. Smart Environ. 2026, 18, 322–335. [Google Scholar] [CrossRef] [Scilit]
- Jianlin, H.; Yuan, C.; King, R.R.; Weijun, W. A knitted smart sneaker system based on piezoresistive strain sensing for stride counting. Ind. Textila 2024, 75, 97–101. [Google Scholar] [CrossRef] [Scilit]
- Sheward, F.; Burriesci, G.; Romano, D.M. Artificial muscles for footwear technology: Knitting structures with variable elasticity. Adv. Mater. Sci. Eng. 2026, 2026, 9046033. [Google Scholar] [CrossRef] [Scilit]
- Kashfi, M.; Fakhri, P.; Amini, B.; Yavari, N.; Rashidi, B.; Kong, L.; Bagherzadeh, R. A novel approach to determining piezoelectric properties of nanogenerators based on PVDF nanofibers using iterative finite element simulation for walking energy harvesting. J. Ind. Text. 2022, 51, 531S–553S. [Google Scholar] [CrossRef] [Scilit]
- Sarlak, H.; Shakir, K.; Rogati, G.; Leardini, A.; Berti, L.; Caravaggi, P. Current strategies and priorities for diabetic footwear design and production: A cross-European exploratory survey of clinicians and shoemakers. Acta Diabetol. 2026, 63, 887–895. [Google Scholar] [CrossRef] [Scilit] [PubMed]
- Amorim, M.L.M.; Ginja, G.A.; Moreira, M.D.M.A.C.; Junior, O.H.A.; Siqueira, A.A.G.; Monteiro, V.; Afonso, J.A.; Carmo, J.P.P.D.; Afonso, J.L. Development and evaluation of a piezoelectret insole for energy harvesting applications. Electronics 2025, 14, 4254. [Google Scholar] [CrossRef] [Scilit]
- Yalçın, F.; Karavana, H.A. Footwear breathability test machine: A new method and system design for testing footwear breathability and its thermal comfort, case study on leather boot. J. Ind. Text. 2025, 55, 15280837251346790. [Google Scholar] [CrossRef] [Scilit]
- Cracknell, D.; Battley, M.; Fernandez, J.; Amirpour, M. Static and dynamic optimisation of fluid-filled responsive orthotic insoles. Biomech. Model. Mechanobiol. 2025, 24, 713–741. [Google Scholar] [CrossRef] [Scilit] [PubMed]