


Оглавление
- Введение
- 1.1. От египетских гробниц до небоскребов и шахт: незаметный герой современной индустрии.
- 1.2. Почему металлический канат — это критически важный элемент инфраструктуры, где малейшая ошибка стоит дорого.
- 1.3. Краткий анонс: как цифровое «зрение» и алгоритмы меняют тяжелую металлургию прямо сейчас.
- История: эволюция контроля качества
- 2.1. От визуального осмотра к цифровой революции.
- 2.2. Как проверяли канаты раньше: человеческий глаз, интуиция мастера и первые дефектоскопы.
- 2.3. Ограничения традиционных методов: почему «человеческий фактор» оставался главным риском.
- Анатомия канатного производства: где скрываются дефекты?
- 3.1. Как рождается стальной канат: от стальной катанки до готовой свивки.
- 3.2. Самые опасные дефекты: обрывы проволок, нарушение шага свивки, заломы и коррозия.
- 3.3. Почему традиционная автоматика часто «слепа» к сложным визуальным изъянам.
- Как ИИ и компьютерное зрение видят металл
- 4.1. Глаза фабрики: современные умные камеры, лазерные профилометры и системы освещения на линии.
- 4.2. Мозг системы: нейросети (CNN) и их обучение на дефектах. Как ИИ отличает блик смазки от реальной трещины.
- 4.3. Контроль геометрии в реальном времени: измерение диаметра и шага свивки на огромных скоростях.
- Экономика и безопасность: зачем заводам «умный» контроль
- 5.1. Прогнозная аналитика (Predictive Maintenance): как ИИ предсказывает износ оборудования до того, как оно сломается.
- 5.2. Снижение отбраковки и экономия сырья.
- 5.3. Повышение безопасности на объектах, где канат работает на пределе (лифты, мосты, краны, шахтные подъемники).
- Часто задаваемые вопросы (FAQ)
- 6.1. Может ли ИИ полностью заменить опытного контролера ОТК?
- 6.2. Ошибается ли компьютерное зрение из-за технологической смазки на канате?
- 6.3. Сколько времени нужно, чтобы обучить нейросеть искать новые типы дефектов?
- 6.4. Работает ли эта технология на старых традиционных заводах или нужно строить производство с нуля?
- Заключение
- 7.1. Будущее свито из стали и кода.
- 7.2. Итоги: синергия тяжелой промышленности и Data Science как главный тренд Индустрии 4.0.
- 7.3. Взгляд в завтрашний день: полностью автономные заводы и «цифровые двойники» каждого выпущенного каната.
1. Введение
Если оглянуться вокруг, мы обнаружим себя в мире, который держится на прочных стальных нитях. Металлический канат — одно из величайших изобретений человечества, прошедшее путь от плетеных кожаных ремней и пеньковых веревок в Древнем Египте до сложнейших многопрядных конструкций из высокопрочной стали. Сегодня стальные канаты незаметно, но непрерывно выполняют самую тяжелую работу на планете. Они удерживают пролеты гигантских висячих мостов, поднимают скоростные лифты на вершины небоскребов, тянут вверх вагонетки в глубоких шахтах и удерживают многотонные грузы на портовых кранах. Без преувеличения, современная цивилизация замерла бы без этого простого и одновременно гениального инженерного элемента.
В отличие от многих других промышленных изделий, металлический канат работает в условиях экстремальных и непрерывных нагрузок. Он постоянно подвергается изгибам, трению, растяжению и воздействию агрессивной внешней среды. Специфика каната заключается в том, что он состоит из тысяч тонких проволок, свитых вместе. Если внутри этой сложной структуры рвется хотя бы одна проволока или нарушается геометрия шага свивки, запускается цепная реакция разрушения. В таких отраслях, как добыча полезных ископаемых или пассажирские перевозки, дефект каната — это не просто производственный брак. Это прямая угроза человеческим жизням и риск колоссальных финансовых потерь из-за остановки предприятий. Именно поэтому требования к контролю качества здесь традиционно одни из самых жестких в металлургии.
Долгое время металлургические заводы полагались на механические датчики и внимательность человеческих глаз. Но когда канат несется по конвейеру со скоростью нескольких метров в секунду, человек физически не способен заметить микротрещину или крошечный залом. Сегодня на помощь тяжелой индустрии приходит Индустрия 4.0. Искусственный интеллект и системы компьютерного зрения становятся новыми «глазами» и «мозгом» канатного производства. Специальные умные камеры и обученные нейросети способны сканировать поверхность движущегося металла с точностью до долей миллиметра, мгновенно распознавая скрытые угрозы. В этой статье мы подробно разберем, как цифровые технологии делают производство стальных канатов безупречно точным, безопасным и эффективным.
1.1. От египетских гробниц до небоскребов и шахт: незаметный герой современной индустрии
История человечества — это история преодоления гравитации и расстояний. Чтобы построить города, запустить производство и связать берега рек, людям всегда требовался надежный инструмент для подъема и удержания тяжестей. Задолго до появления металлургии эту роль выполняли канаты. Археологи находят свидетельства использования плетеных веревок из кожи животных, сухожилий и растительных волокон (папируса, пеньки, льна) еще в гробницах Древнего Египта. Именно с их помощью рабы и строители перемещали многотонные каменные блоки для возведения пирамид. Десятки веков канат оставался органическим, а его прочность напрямую зависела от качества природного сырья, которое быстро гнило, перетиралось и рвалось под воздействием влаги и солнца.
Технологический прорыв произошел в первой половине XIX века, когда немецкий горный инженер Вильгельм Альберт изобрел металлический канат. Работая на серебряных рудниках в горах Гарц, он столкнулся с тем, что традиционные пеньковые канаты и железные цепи постоянно рвались, унося жизни шахтеров и останавливая добычу. Альберт вручную свил канат из стальных проволок, и это изобретение навсегда изменило облик промышленности. Металлическая нить оказалась в разы прочнее, долговечнее и предсказуемее любого органического аналога.
Сегодня металлический канат превратился в незаметного, но абсолютно незаменимого героя современной цивилизации. Мы редко задумываемся об этом, но именно стальные канаты делают возможным существование привычного нам мира:
- Небоскребы и архитектура. Без изобретения высокопрочных стальных тросов и безопасных лифтовых систем Элиши Отиса города не смогли бы расти вверх. Современные мегаполисы до сих пор были бы пятиэтажными, ведь подъем на сотый этаж без надежного тягового каната невозможен.
- Транспортные артерии. Гигантские висячие и вантовые мосты, соединяющие берега проливов и рек, буквально висят на стальных канатах. Каждый такой трос состоит из тысяч переплетенных проволок и удерживает вес мостовых пролетов вместе с идущим по ним потоком машин.
- Добыча ресурсов. Шахтные подъемные установки опускают горняков на глубину в несколько километров и поднимают на поверхность тонны руды и угля каждый день. Прочность каната здесь — это единственный барьер между безопасной работой и катастрофой.
- Логистика и строительство. Портовые, башенные и гусеничные краны, судовые лебедки, подвесные канатные дороги в горах — вся мировая инфраструктура перемещения грузов и людей держится на стальной свивке.
Металлический канат — это не просто кусок железа. Это высокотехнологичное инженерное изделие с гибкостью текстильной нити и прочностью монолитной стали, которое непрерывно несет вахту на передовой мировой индустрии.
1.2. Почему металлический канат — это критически важный элемент инфраструктуры, где малейшая ошибка стоит дорого
Чтобы понять, почему производство металлического каната требует почти хирургической точности, необходимо заглянуть внутрь его структуры. На первый взгляд канат кажется монолитным металлическим шнуром. На самом деле это сложнейший пространственный механизм, состоящий из сотен, а иногда и тысяч тончайших стальных проволок. Каждая из этих нитей закручена вокруг центрального сердечника в строгом геометрическом порядке. Когда канат работает, все эти элементы непрерывно трутся друг о друга, изгибаются на блоках и шкивах, растягиваются под весом груза и сжимаются.
Специфика этой конструкции порождает уникальные технологические риски, из-за которых контроль качества становится задачей государственной важности:
- Эффект домино при скрытых дефектах. Если в глубине каната из-за производственного брака рвется всего одна тонкая проволока, нагрузка на соседние нити мгновенно возрастает. Это запускает лавинообразный процесс: дефект начинает стремительно разрастаться внутри структуры, оставаясь при этом невидимым снаружи.
- Экстремальные условия эксплуатации. Канаты работают на открытом воздухе, в морской воде, под воздействием едких химикатов в шахтах или при резких перепадах температур. Любое микроскопическое нарушение геометрии свивки приводит к тому, что в этот зазор проникает влага, вызывая скрытую внутреннюю коррозию — один из самых коварных и опасных дефектов.
- Усталость металла на высоких скоростях. В современных скоростных лифтах небоскребов или шахтных подъемниках канаты движутся со скоростью до 15–18 метров в секунду. При таких циклах ускорения и торможения металл испытывает колоссальные усталостные напряжения. Крошечный залом проволоки, допущенный на заводе, в реальных условиях быстро превращается в сквозную трещину.
Цена малейшей ошибки или недосмотра на этапе производства в этой индустрии исчисляется миллионами долларов и, что самое страшное, человеческими жизнями. В истории мировой промышленности зафиксированы случаи, когда из-за обрыва подъемного каната в шахтах гибли целые смены горняков, а обрыв вантового троса на строящемся мосту приводил к обрушению всей конструкции и заморозке проекта на годы.
Даже если удается избежать катастрофы, экономический ущерб от бракованного каната огромен. Остановка крупного карьерного экскаватора или портового крана для внеплановой замены троса приносит предприятию колоссальные убытки за каждый час простоя. Именно поэтому металлический канат относится к категории изделий с повышенным коэффициентом ответственности: на заводе-изготовителе он обязан пройти тотальную, бескомпромиссную проверку по всей своей длине, которая может составлять несколько километров.
1.3. Краткий анонс: как цифровое «зрение» и алгоритмы меняют тяжелую металлургию прямо сейчас
Долгое время металлургические заводы казались консервативной средой, где главными инструментами контроля оставались штангенциркуль, механические датчики и невероятный опыт мастеров ОТК (отдела технического контроля). Но классические методы проверки подошли к своему технологическому тупику. Когда стальной канат несется по конвейеру со скоростью автомобиля, человеческий глаз физически не способен заметить микроскопический дефект, а контактные датчики быстро изнашиваются и начинают искажать результаты измерений.
Именно этот тупик заставил тяжелую индустрию обратиться к передовым технологиям Индустрии 4.0 — искусственному интеллекту (ИИ) и компьютерному зрению. На современных канатных заводах происходит масштабная цифровая трансформация. Там, где раньше контролер пытался разглядеть изъяны с помощью лупы и фонарика, теперь развернуты высокотехнологичные оптические комплексы.
Внедрение компьютерного зрения на производстве металлического каната строится на трех ключевых технологических элементах:
- Высокоскоростная оптическая система. Над конвейером устанавливаются специализированные цифровые камеры, способные делать тысячи кадров в секунду, и мощные лазерные сканеры. Они непрерывно фиксируют поверхность движущегося каната со всех сторон, создавая его точную трехмерную цифровую модель в режиме реального времени.
- Интеллектуальный анализ изображений (Нейросети). Полученный видеопоток мгновенно обрабатывается искусственным интеллектом. Нейронные сети, обученные на миллионах примеров, умеют за доли секунды отличать безобидный блик заводской смазки от опаснейшего дефекта — например, волосяной трещины, залома или одиночного обрыва проволоки.
- Прогнозные алгоритмы. ИИ не просто констатирует факт брака. Он анализирует геометрию каната по всей длине, выявляет тенденции к изменению диаметра или шага свивки и предупреждает инженеров о том, что настройки плетильного станка начинают сбиваться. Это позволяет исправить проблему еще до того, как оборудование выпустит некондиционный товар.
Компьютерное зрение превращает контроль качества из дискретного (выборочного) в тотальный и непрерывный. Система не устает, не отвлекается и работает с одинаковой хирургической точностью как в начале смены, так и в конце двенадцатичасового рабочего дня. В следующих разделах мы подробно разберем, как именно устроена эта технология, какие типы брака она способна обнаруживать на лету и какую экономическую выгоду получают заводы от союза тяжелого машиностроения и Data Science.
2. История: эволюция контроля качества
Производство металлического каната всегда шло рука об руку с поиском надежных методов его проверки. С тех самых пор, как в 1834 году немецкий инженер Вильгельм Альберт свил первый стальной трос, инженеры понимали: создать прочную конструкцию — это лишь половина дела, гораздо важнее гарантировать, что внутри нее нет скрытых дефектов. За почти двухвековую историю технологии контроля прошли колоссальный путь. Эта эволюция развивалась от простейших и порой интуитивных подходов до сложнейших физических приборов, пока наконец не уперлась в естественные физические и человеческие ограничения. Чтобы понять, почему сегодня металлургия массово внедряет искусственный интеллект, необходимо проследить, какие этапы контроля предшествовали этой цифровой революции.
2.1. От визуального осмотра к цифровой революции
Развитие методов контроля в канатном производстве можно разделить на три ключевые эпохи, каждая из которых отражала технологический уровень своего времени. Потребность в проверке росла пропорционально тому, как увеличивались высоты зданий, глубина шахт и грузоподъемность кранов.
Эволюционный путь контроля качества металлического каната выглядит следующим образом:
- Эпоха органолептического контроля (XIX – начало XX века). В этот период главным и единственным измерительным прибором на заводе оставался сам человек. Контролеры оценивали качество канатов на слух, на ощупь и визуально. Проверка готового изделия напоминала ремесленное искусство: мастер проводил по канату рукой в плотной рукавице, пытаясь зацепом почувствовать торчащие оборванные проволоки, или на глаз оценивал равномерность шага свивки. Инструментарий ограничивался простейшими линейками и первыми штангенциркулями для замера диаметра.
- Эпоха неразрушающего физического контроля (середина – конец XX века). С ростом скоростей и нагрузок ручной осмотр перестал удовлетворять требованиям безопасности. На заводы пришли физические методы неразрушающего контроля. Главным прорывом стало изобретение магнитной дефектоскопии. Канат начали пропускать через специальные датчики, которые создавали вокруг него магнитное поле. Если внутри каната был обрыв проволоки или скрытая пустота, магнитный поток в этой точке искажался, что фиксировалось приборами. Позже к магнитному методу добавились ультразвуковой и радиографический (рентгеновский) контроль.
- Цифровая революция и Индустрия 4.0 (начало XXI века – настоящее время). Физические приборы совершили прорыв, но они регистрировали дефекты «слепым» методом — в виде графиков и сигналов, которые требовали сложной расшифровки. Современный этап — это переход к бесконтактным оптико-цифровым системам. Появление сверхбыстрых матриц для видеокамер, лазерного сканирования и, главное, алгоритмов обработки больших данных ознаменовало начало цифровой революции. Теперь производство контролируется не выборочно и не «на ощупь», а непрерывно, бесконтактно и со стопроцентной визуальной фиксацией каждого миллиметра стального изделия.
Этот исторический переход от субъективного человеческого взгляда к беспристрастному и мгновенному цифровому анализу стал логичным ответом промышленности на вызовы нового времени. Тяжелая металлургия шаг за шагом отказывалась от компромиссов в вопросах безопасности, подготавливая почву для внедрения полноценного искусственного интеллекта.
2.2. Как проверяли канаты раньше: человеческий глаз, интуиция мастера и первые дефектоскопы
В середине и конце XX века технический контроль на канатных заводах представлял собой сплав человеческого опыта и первых аналоговых приборов. Это была эпоха, когда качество продукции держалось на авторитете мастеров ОТК и строгих регламентах советских и зарубежных стандартов (таких как ГОСТ или DIN).
Процесс проверки в то время строился на двух основных рубежах:
- Интуиция и опыт человеческого глаза. Основная нагрузка по-прежнему лежала на людях. Контролер ОТК буквально часами всматривался в движущуюся ленту металла. Скорость перемотки каната при осмотре специально снижали до минимальной, чтобы человек успевал заметить поверхностные дефекты. Опытные мастера обладали феноменальной интуицией: по едва заметному изменению ритма шума станка или по характеру распределения заводской смазки они могли определить, что на каком-то участке нарушено натяжение прядей. Для замера шага свивки использовался простой метод: на канат накладывали лист бумаги, затирали его мелом или графитом, а затем линейкой измеряли расстояние между отпечатками витков.
- Первые магнитные дефектоскопы. Начиная с 1960–1970-х годов на передовых заводах стали внедрять первые приборы неразрушающего контроля — электромагнитные дефектоскопы. Принцип их работы был шагом вперед для своего времени. На движущийся канат надевали массивную цилиндрическую измерительную головку, внутри которой располагались сильные постоянные магниты или катушки подмагничивания. Канат намагничивался до состояния насыщения. Если внутри него обнаруживался обрыв проволоки или потеря сечения металла (например, из-за скрытой коррозии), в этом месте возникало так называемое «магнитное поле рассеяния». Датчики улавливали это изменение и передавали сигнал на самописец.
Результатом работы такого дефектоскопа была бумажная лента с начерченной на ней сложной ломаной линией — осциллограммой. Расшифровка этих лент была отдельным искусством. Инженер-дефектоскопист должен был вручную изучить каждый пик и всплеск на графике, чтобы понять, что именно произошло внутри каната: лопнула ли это одна из сотен внутренних проволок, совпали ли в одной точке несколько дефектов или прибор просто среагировал на утолщение заводской смазки.
Эти методы позволили кардинально снизить аварийность в шахтах и на кранах, однако они требовали колоссального времени. Заводы были вынуждены балансировать между скоростью выпуска продукции и тщательностью ее проверки, поскольку старые методы контроля неизбежно тормозили общее производство.
2.3. Ограничения традиционных методов: почему «человеческий фактор» оставался главным риском
Несмотря на появление электромагнитных приборов и жесткую систему стандартов, традиционный контроль качества в конце XX и начале XXI века уперся в свой технологический потолок. Главной проблемой оставалась критическая зависимость от человека и физические ограничения существовавших тогда измерительных систем. Канатные заводы несли серьезные убытки из-за пропуска брака, а эксплуатирующие организации продолжали сталкиваться с авариями.
Основные ограничения традиционных методов контроля сводились к нескольким ключевым факторам:
- Физическая усталость и замыливание глаза. Визуальный контроль на высокой скорости — это экстремальная нагрузка на зрение и внимание. Уже через два-три часа непрерывного наблюдения за монотонно мелькающим канатом у контролера ОТК падает концентрация. Мелкие поверхностные дефекты, такие как волосяные трещины или микроскопические задиры проволоки, начинают сливаться с общим фоном. Человек физически не способен сохранять стопроцентную бдительность в течение всей рабочей смены.
- Слепые зоны магнитных дефектоскопов. Первые приборы неразрушающего контроля были эффективны, но имели серьезные технические ограничения. Они отлично фиксировали резкие, локальные обрывы проволок, но оказывались практически бессильны перед плавными, распределенными дефектами. Например, если канат постепенно и равномерно истончался из-за поверхностного износа или коррозии на участке в несколько метров, магнитный поток менялся слишком плавно. Датчики не выдавали резкого всплеска на осциллограмме, и прибор пропускал опасное уменьшение диаметра каната.
- Проблема «ложных тревог» из-за технологической смазки. При производстве стальные канаты обильно покрываются густой канатной смазкой (например, торсолом), которая защищает металл от ржавчины и снижает внутреннее трение. Эта смазка распределяется по поверхности неравномерно, собираясь в наплывы и капли. Традиционные магнитные датчики и механические ролики часто принимали эти безобидные сгустки мазута за дефекты геометрии или утолщения. В результате станки приходилось останавливать, вручную очищать канат и проводить повторную проверку, что парализовало темп работы цеха.
- Отсутствие сквозной цифровой истории. В классической схеме результаты проверок заносились в бумажные журналы или сохранялись в виде рулонов бумажных лент самописцев. Найти в таком архиве данные по конкретному метру каната, выпущенного полгода назад, было сложнейшей задачей. Заводы не имели возможности накапливать упорядоченную статистику, чтобы понять, на каком именно этапе — при волочении проволоки или при свивке прядей — чаще всего зарождается брак.
В условиях, когда скорости работы промышленного оборудования выросли, а допуски на дефекты стали минимальными, «человеческий фактор» превратился в главный системный риск. Промышленности требовался принципиально новый подход — беспристрастный, сверхточный, способный работать на любых скоростях и полностью исключающий субъективность человека. Именно этот запрос и привел к созданию систем компьютерного зрения.
3. Анатомия канатного производства: где скрываются дефекты?
Чтобы понять, как искусственный интеллект обнаруживает отклонения от нормы, необходимо разобраться в самом процессе создания металлического каната и уязвимостях, которые ему присущи. Производство каната — это сложный многоэтапный технологический маршрут, где металл подвергается колоссальным механическим деформациям. На каждом этапе, от тончайшей стальной нити до мощного многотонного троса, закладываются будущие эксплуатационные свойства изделия. Однако эта же сложность делает процесс уязвимым: сбой на любой технологической операции мгновенно приводит к появлению скрытых или явных изъянов. Прежде чем доверить контроль нейросети, инженерам необходимо четко определить «карту рисков» — понять, как именно рождается канат, какие дефекты для него наиболее характерны и почему классические автоматизированные системы контроля до сих пор пасовали перед ними.
3.1. Как рождается стальной канат: от стальной катанки до готовой свивки
Производство металлического каната — это высокотехнологичный процесс превращения грубого металлургического сырья в гибкое и сверхпрочное изделие. Этот путь разделен на несколько ключевых этапов, каждый из которых коренным образом меняет структуру и свойства металла.
Технологическая цепочка создания каната состоит из следующих последовательных стадий:
- Подготовка и волочение проволоки. Исходным сырьем для производства служит катанка — толстая стальная проволока диаметром обычно от 5 до 9 миллиметров. Чтобы сделать её тонкой и высокопрочной, её подвергают волочению. Металл в холодном состоянии протягивают через систему последовательно уменьшающихся отверстий (волок) на специальных волочильных станах. В результате этой операции диаметр проволоки уменьшается до требуемых значений (иногда до долей миллиметра), а структура стали уплотняется, что колоссально повышает её прочность на разрыв.
- Термическая и химическая обработка. В процессе волочения металл накапливает внутренние напряжения и становится хрупким. Чтобы вернуть ему пластичность, проволоку подвергают патентированию — особому режиму термической обработки, при котором металл нагревают, а затем контролируемо охлаждают в расплаве солей или кипящем слое. Для защиты от коррозии на этом же этапе на проволоку может наноситься тонкий слой цинка.
- Свивка прядей. Канат редко вьют напрямую из одиночных проволок. Сначала подготовленную проволоку заправляют в прядильные машины. Ротор машины вращается с огромной скоростью, свивая несколько десятков проволок вокруг центральной нити в единую прочную спираль — прядь. На этом этапе критически важно выдерживать одинаковое натяжение всех элементов, чтобы прядь получилась геометрически ровной.
- Формирование сердечника. Сердечник — это «амортизатор» и внутренняя опора каната, которая не дает внешним прядям проваливаться внутрь при сильном сжатии. Он может быть органическим (из сизаля, пеньки или синтетических нитей) или металлическим (в виде самостоятельно свитого небольшого каната). Органические сердечники перед сборкой обязательно пропитывают специальной антифрикционной и противокоррозионной смазкой.
- Финальная свивка каната (канатовьё). На заключительном этапе готовые пряди и сердечник заправляются в канатную машину. Машина свивает пряди вокруг сердечника в строгом соответствии с заданным шагом и направлением. Одновременно с этим канат обильно покрывается технологической смазкой и проходит через правильные ролики, которые снимают остаточные механические напряжения.
Готовый канат наматывается на деревянные или металлические барабаны. Весь этот непрерывный конвейер работает на высоких скоростях, и сбой на любой из описанных стадий — будь то износ волоки, неравномерный нагрев или ослабление натяжения одной из сотен проволок — моментально закладывает скрытый дефект в тело будущего каната.
3.2. Самые опасные дефекты: обрывы проволок, нарушение шага свивки, заломы и коррозия
Многоступенчатый процесс свивки и жесткие условия работы делают металлический канат уязвимым к целому спектру повреждений. Контролирующие системы (включая искусственный интеллект) настраиваются на поиск конкретных аномалий. Их своевременное обнаружение предотвращает разрушение всей конструкции.
Наиболее критические дефекты стальных канатов можно разделить на несколько основных групп:
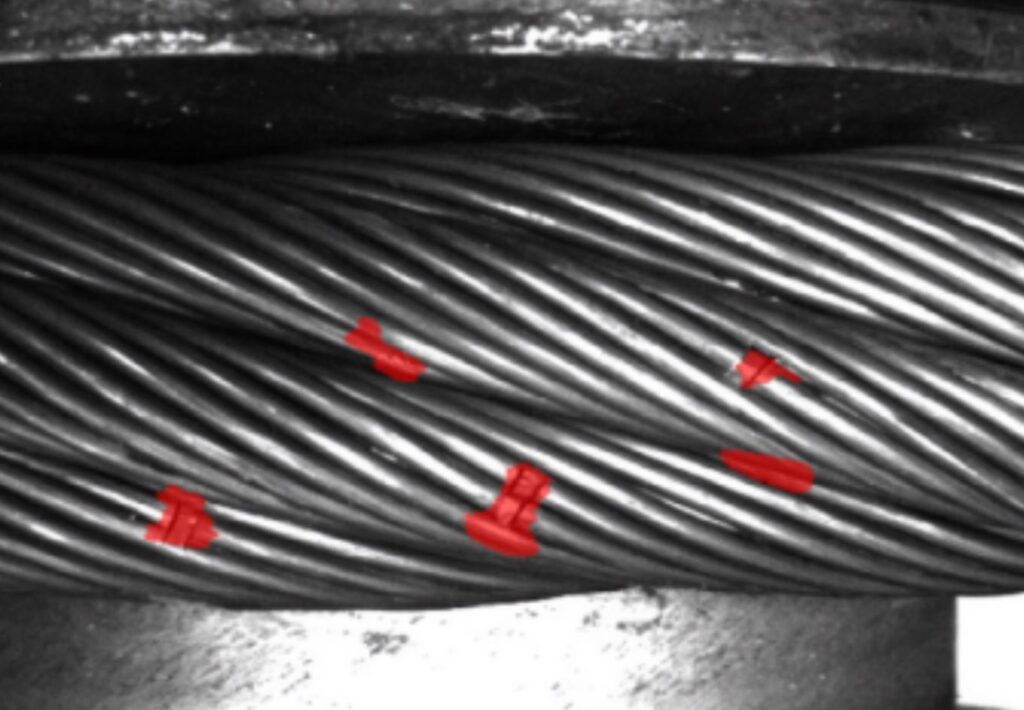
- Обрывы отдельных проволок. Это самый распространенный и коварный дефект. Он может возникать из-за скрытых пор в металле, перенапряжения или локального износа. Опасность заключается в том, что оборванная проволока под действием внутренних сил упругости может «отщелкнуться» и занять вертикальное положение (так называемый «птичий ворс»), повреждая соседние пряди и шкивы оборудования, либо остаться прижатой, маскируясь под исправную нить.
- Нарушение шага и направления свивки. Шаг свивки — это расстояние по оси каната, на котором прядь делает один полный оборот вокруг сердечника. Если канатная машина сбоит, пряди начинают ложиться неравномерно. На отдельных участках канат становится либо слишком «перекрученным», либо, наоборот, ослабленным. Это приводит к тому, что при эксплуатации нагрузка распределяется неравномерно: одни пряди принимают на себя весь вес и быстро рвутся, а другие провисают.
- Заломы, волнистость и структурные деформации. Эти дефекты возникают при резких перегибах каната, ударах или нарушении технологии натяжения на заводе. Волнистость превращает идеально прямой канат в спираль, а залом жестко деформирует сердечник. Эксплуатировать такое изделие категорически запрещено: при прохождении через направляющие блоки деформированный участок испытывает колоссальные перегрузки и мгновенно разрушается.
- Локальное изменение диаметра (утолщения и сужения). Если органический сердечник пропитан неравномерно или металлический сердечник сместился, пряди каната начинают проваливаться внутрь (вызывая сужение) либо выдавливаться наружу (образуя утолщение, напоминающее корзинку). Изменение диаметра даже на несколько процентов критически меняет сцепление каната со шкивами лифтов или подъемников, приводя к их проскальзыванию.
- Коррозия и раковины. Ржавчина может быть как поверхностной, так и внутренней. Она разъедает металл, уменьшая площадь его поперечного сечения, и создает микроскопические раковины — концентраторы напряжений. Канат, невидимо проржавевший изнутри из-за нехватки смазки или нарушения плотности свивки, теряет до половины своей прочности, оставаясь визуально гладким снаружи.
Каждый из этих дефектов на ранней стадии выглядит как крошечное, едва заметное изменение геометрии или цвета поверхности. Однако именно они определяют границу между надежной работой промышленного объекта и техногенной аварией.
3.3. Почему традиционная автоматика часто «слепа» к сложным визуальным изъянам
Долгое время инженеры пытались автоматизировать контроль канатного производства с помощью классических датчиков автоматизированных систем управления (АСУ ТП). На линиях устанавливались механические ролики, индуктивные сенсоры, лазерные шторки и простейшие фотодатчики. Однако на практике традиционная автоматика оказалась бессильна перед спецификой металлургического цеха.
Основная проблема классических автоматических систем заключается в их жесткой, линейной логике. Они работают по принципу «да/нет» или измеряют строго один физический параметр, из-за чего становятся «слепыми» в следующих реальных условиях:
- Неспособность оценить текстуру и контекст. Простейший фотодатчик или оптическая шторка фиксируют лишь то, что световой луч прервался. Система видит силуэт и внешние габариты каната, но абсолютно «не понимает», что происходит на его поверхности. Она не способна отличить опасный продольный порез или микротрещину от безвредной полосы заводской краски или изменения оттенка самого металла.
- Бессилие перед маскирующим эффектом смазки. Как уже отмечалось, металлический канат сходит со станка обильно покрытым плотным слоем технологической смазки. Смазка собирается в капли, образует наплывы и заполняет межпрядные впадины. Для традиционного лазерного измерителя диаметра такой наплыв выглядит как дефект геометрии (утолщение каната). Система начинает выдавать сотни ложных сигналов тревоги в минуту. В итоге операторы часто просто загрубляли чувствительность датчиков или вовсе отключали их, возвращаясь к выборочному ручному контролю.
- Контактный износ и вибрация. Механические роликовые датчики, которые физически прикасаются к движущемуся канату для замера его диаметра или шага свивки, работают в экстремальной среде. Канат движется со скоростью в несколько метров в секунду и сильно вибрирует. От этой вибрации механические элементы быстро разбалтываются, а абразивный износ от трения о сталь приводит к тому, что уже через несколько дней эксплуатации датчик начинает безбожно врать.
- Математическая ограниченность жестких алгоритмов. Классическая автоматика требует точной формулы для описания дефекта. Например: «если диаметр изменился более чем на Х миллиметров — это брак». Но реальный дефект, такой как выдавленная наружу одиночная проволока или замятие пряди, имеет сложную, непредсказуемую форму. Его невозможно описать фиксированным математическим уравнением или простым пороговым значением.
Традиционная промышленная автоматика хорошо справляется со стабильными, простыми величинами — скоростью вращения ротора или температурой в печи патентирования. Но когда дело доходит до хаотичного, изменчивого мира визуальных дефектов на движущемся смазанном металле, классические алгоритмы пасуют. Именно эта технологическая «слепота» автоматики и создала необходимость в принципиально ином подходе — интеллектуальном зрении, способном анализировать картинку целиком, подобно человеку, но со скоростью и точностью компьютера.
4. Как ИИ и компьютерное зрение видят металл
Перенос контроля качества с человеческих глаз на плечи вычислительных систем потребовал кардинального переосмысления самой природы инженерного осмотра. Чтобы научить компьютер анализировать сложнейшую геометрию металлического каната, инженерам пришлось создать полноценный цифровой аналог человеческого восприятия, усиленный возможностями современной техники. В этом разделе мы разберем, как именно строятся «глаза» и «мозг» интеллектуального производства. Мы заглянем внутрь программно-аппаратных комплексов и узнаем, как физический свет преобразуется в цифровые данные, какие типы нейросетей управляют этим процессом и по какой логике искусственный интеллект умудряется за доли секунды находить микроскопические изъяны на стремительно летящем по конвейеру стальном тросе.
4.1. Глаза фабрики: современные умные камеры, лазерные профилометры и системы освещения на линии
Чтобы искусственный интеллект смог принять верное решение, ему необходима безупречная визуальная информация. В условиях реального металлургического цеха — при постоянной вибрации станков, запыленности и высокой скорости движения каната — получить качественное изображение чрезвычайно сложно. Для этого на производственной линии разворачивается сложнейший комплекс оптического оборудования, который инженеры называют «аппаратным зрением».
Этот комплекс состоит из трех ключевых компонентов, работающих как единый слаженный механизм:
- Специализированное освещение (стробоскопическая подсветка). Обычный свет в цехе или даже яркие прожекторы для компьютерного зрения бесполезны, так как они дают паразитные блики на маслянистом металле. Вместо этого применяется импульсная светодиодная или лазерная подсветка, синхронизированная с затвором камер. Она работает в стробоскопическом режиме, выдавая мощные микросекундные вспышки. Это позволяет буквально «заморозить» движение каната для кадра: даже если трос мчится со скоростью автомобиля, на снимке он получается идеально четким, без малейшего размытия.
- Высокоскоростные линейные камеры. В отличие от привычных нам матричных камер (которые делают прямоугольный снимок целиком), в канатном производстве часто применяются линейные сканирующие камеры. Их матрица имеет ширину всего в один пиксель, но способна считывать до нескольких десятков тысяч строк в секунду. Программно-аппаратный комплекс непрерывно склеивает эти строки в одну бесконечную плоскую развертку поверхности. На линии устанавливают кольцевую систему из нескольких таких камер (обычно от трех до четырех), что позволяет полностью ликвидировать «слепые зоны» и осматривать канат со всех сторон на 360 градусов.
- Лазерные профилометры (3D-сканеры). Одной лишь плоской картинки часто бывает недостаточно, чтобы оценить объемные дефекты — например, проваливание пряди или утолщение сердечника. Поэтому камеры усиливают лазерными профилометрами. Принцип их работы строится на текстовом описании триангуляции: лазерный излучатель проецирует на канат тонкую световую линию (кольцо), а камера считывает геометрию изгиба этого луча под углом. На основе деформации лазерной линии компьютер мгновенно вычисляет объемный профиль каната, измеряя его реальный диаметр, овальность и шаг свивки с точностью до сотых долей миллиметра.
Все эти датчики и камеры упаковываются в прочные герметичные защитные кожухи с системой воздушной очистки оптических стекол, чтобы летящие брызги смазки и пыль не мешали обзору. Собранный ими огромный поток данных — бесконечная, идеально освещенная цифровая развертка поверхности и точный трехмерный профиль — непрерывно передается дальше по высокоскоростным кабелям в вычислительный узел, где за работу принимается «мозг» системы.
4.2. Мозг системы: нейросети (CNN) и их обучение на дефектах. Как ИИ отличиет блик смазки от реальной трещины
Если высокоскоростные камеры — это глаза оптического комплекса, то за обработку поступающих данных отвечает его «мозг» — глубокие сверточные нейронные сети (CNN, Convolutional Neural Networks). Именно этот класс алгоритмов искусственного интеллекта произвел революцию в распознавании изображений, так как его структура частично копирует работу зрительной коры человеческого мозга.
Процесс анализа и принятия решений нейросетью строится на следующих интеллектуальных этапах:
- Послойная фильтрация данных. Получая плоскую развертку или трехмерный профиль каната, нейросеть начинает разбирать изображение по слоям. Первые (поверхностные) слои нейронов фиксируют базовые элементы: границы прядей, направление линий и перепады яркости. Средние слои объединяют эти линии в более сложные геометрические паттерны — текстуру свивки, стыки проволок и углы наклона. Финальные слои оценивают картину целиком, формируя высокоуровневый вывод о наличии конкретной аномалии.
- Текстовая схема процесса обучения (вместо диаграммы). Обучение нейросети — это контролируемый процесс накопления опыта, который можно описать в виде следующей последовательной цепочки:
- Сбор базы данных: инженеры собирают сотни тысяч снимков канатов — как эталонных (идеальных), так и с заведомыми дефектами.
- Разметка данных: специалисты вручную обводят на кадрах зоны брака и присваивают им метки («обрыв», «залом», «петля»).
- Тренировка модели: нейросеть многократно прогоняет эти кадры через себя, подстраивая внутренние весовые коэффициенты, пока не научится безошибочно сопоставлять картинку с типом дефекта.
- Валидация и тестирование: готовую модель проверяют на новых, незнакомых ей снимках каната, подтверждая высокую точность поиска.
- Решение главной дилеммы: блик против трещины. Самая сложная задача для ИИ на канатном производстве — это игнорирование технологического шума. Густая смазка на канате создает зеркальные блики под лучами подсветки, которые обычная автоматика принимает за геометрический брак. Обученная нейросеть CNN решает эту проблему за счет контекстного анализа. Она оценивает не просто яркость отдельной точки (пикселя), а геометрию окружающего пространства. ИИ «понимает», что блик от жидкого масла имеет размытые края, меняет форму в зависимости от угла освещения и ложится поверх витков. В то же время реальный обрыв проволоки имеет четкие физические границы, характерную тень в месте излома и нарушает непрерывность металлической нити.
За счет такой математической селекции искусственный интеллект способен за миллисекунды отсеивать тысячи ложных бликов от капель масла, фокусируя внимание оператора исключительно на реальных угрозах целостности каната. Система работает со скоростью, недоступной человеческому мозгу, превращая хаотичный видеопоток в строгую и чистую ленту производственных событий.
4.3. Контроль геометрии в реальном времени: измерение диаметра и шага свивки на огромных скоростях
Если поиск обрывов проволок и трещин во многом опирается на анализ текстуры изображения, то контроль макрогеометрии металлического каната требует от компьютерного зрения проведения сверхточных математических измерений на лету. В процессе свивки на канатной машине критически важно непрерывно отслеживать два ключевых геометрических параметра: фактический диаметр изделия и шаг его свивки. Любое затяжное отклонение этих величин от нормативных значений ГОСТа означает, что вся многокилометровая партия каната может уйти в брак.
Современные системы компьютерного зрения выполняют эти вычисления в реальном времени, используя бесконтактный оптический анализ:
- Динамическое измерение диаметра во всех проекциях. Классические лазерные микрометры замеряют диаметр каната только в одной или двух плоскостях. Но стальной канат — это не идеальный цилиндр, а сложная многогранная спираль. Компьютерное зрение решает эту задачу с помощью непрерывного кругового сканирования. Программа анализирует видеоряд с нескольких камер одновременно и строит виртуальный габаритный цилиндр вокруг движущегося троса. Измерения происходят с частотой в несколько тысяч раз в секунду. Алгоритм математически усредняет пиковые значения (выступы прядей) и впадины, вычисляя истинный наружный диаметр, а также мгновенно фиксируя овальность — опасное сплющивание каната, которое часто возникает при износе формующей втулки плетильного станка.
- Контроль шага свивки через спектральный анализ изображений. Шаг свивки — это осевое расстояние, на котором одна прядь совершает полный оборот вокруг сердечника. Чтобы измерить его оптическим способом на скорости в несколько метров в секунду, ИИ использует алгоритмы распознавания периодических структур. Нейросеть на развертке каната четко определяет границы (гребни) каждой пряди. Затем система измеряет расстояние между этими повторяющимися элементами вдоль центральной оси. Вместо архаичного прикладывания бумаги и затирания её мелом, компьютер рассчитывает шаг свивки математически для каждого отдельного витка. Если канатная машина начинает неравномерно тянуть трос или сбоит её вращающийся ротор, шаг свивки начинает «плавать». Система ИИ фиксирует это смещение в пределах долей миллиметра и мгновенно подает сигнал тревоги.
- Работа на экстремальных скоростях без потери точности. Главный вызов для программного обеспечения — успевать обрабатывать эти геометрические параметры в режиме реального времени. На современных производствах скорость движения каната может достигать внушительных величин. Чтобы предотвратить задержки в вычислениях, математические алгоритмы обработки изображений оптимизируются под параллельные расчеты на мощных графических процессорах (GPU). Скорость работы системы настолько высока, что на один кадр и расчет всех его геометрических параметров уходит менее одной миллисекунды.
В результате завод получает непрерывный «цифровой паспорт» геометрии каната. Вместо выборочных замеров в начале и конце барабана, инженеры видят точные графики изменения диаметра и шага свивки по всей длине изделия — от первого до последнего метра. Это позволяет выявлять микросдвиги в настройках оборудования еще до того, как они приведут к критическому браку.
5. Экономика и безопасность: зачем заводам «умный» контроль
Внедрение любой инновационной технологии на промышленном предприятии всегда оценивается через призму двух фундаментальных факторов: экономической целесообразности и снижения производственных рисков. В тяжелой металлургии искусственный интеллект и компьютерное зрение давно перестали быть просто имиджевыми элементами цифровизации. Это жестко просчитанные инвестиции, которые напрямую влияют на чистую прибыль завода и гарантируют безопасность конечных потребителей. Переход от ручного труда и аналоговых приборов к интеллектуальным системам меняет саму парадигму управления предприятием. В этом разделе мы подробно разберем, какую реальную финансовую выгоду приносит заводам «умный» контроль, как он помогает экономить миллионы на сырье и оборудовании, а также почему цифровые технологии становятся главным гарантом безопасности в отраслях, где надежность стального каната определяет сохранность человеческих жизней.
5.1. Прогнозная аналитика (Predictive Maintenance): как ИИ предсказывает износ оборудования до того, как оно сломается
Главный экономический эффект от внедрения искусственного интеллекта на канатном заводе заключается в переходе от реактивного обслуживания оборудования к проактивному. В классической схеме производства ремонт станков происходит либо по жесткому календарному графику (планово-предупредительный ремонт), либо уже по факту аварии, когда деталь сломалась и линия встала. Оба подхода несут огромные убытки: в первом случае завод меняет еще пригодные узлы и теряет деньги, во втором — несет колоссальные потери из-за экстренного простоя цеха.
Искусственный интеллект предлагает принципиально иной подход — прогнозную аналитику. Система компьютерного зрения исследует не только сам выпускаемый канат, но и использует его состояние как зеркало здоровья всего производственного оборудования. Канатная машина — это сложнейший агрегат с сотнями вращающихся шестерен, подшипников, валов и направляющих дюз. Любой, даже самый незначительный износ внутреннего узла станка моментально отражается на микрогеометрии выходящего стального троса.
Логика работы прогнозных алгоритмов ИИ строится на следующих закономерностях:
- Анализ микротрендов. Нейросеть фиксирует едва заметные, плавные изменения параметров, которые человеческий глаз или стандартные датчики АСУ ТП просто игнорируют. Например, если в течение трех рабочих смен шаг свивки каната плавно увеличился на сотые доли миллиметра, для классической автоматики это норма, так как значение укладывается в широкий допуск ГОСТа. Однако ИИ анализирует этот тренд во времени и понимает, что идет планомерное ослабление натяжного механизма ротора.
- Связь дефектов изделия с узлами станка. Искусственный интеллект сопоставляет тип обнаруженной аномалии на канате с конкретным узлом машины. Появление микроскопической периодической волнистости на поверхности проволоки однозначно указывает алгоритму на зарождающийся люфт в подшипнике подающего вала. Регулярные микроподрезы проволоки сигнализируют о критическом абразивном износе формующей алмазной или победитовой волоки.
- Текстовое описание цепочки принятия решений ИИ (вместо диаграммы):
- Фиксация отклонения: камеры фиксируют появление микроскопической овальности каната.
- Статистический анализ: алгоритм вычисляет частоту и периодичность появления этого дефекта.
- Прогнозирование отказа: ИИ рассчитывает, через сколько часов непрерывной работы данное отклонение выйдет за критический предел безопасности.
- Формирование предписания: система автоматически отправляет сервисной службе уведомление: «Рекомендуется замена формующей втулки №3 на клети во время ближайшего технологического перерыва через 12 часов».
Благодаря такой аналитике завод полностью застрахован от внезапных поломок. Ремонтные бригады выходят на обслуживание станков строго тогда, когда это действительно необходимо, а сами работы планируются на время плановых технологических пауз. Прогнозная аналитика превращает обслуживание из хаотичного тушения пожаров в контролируемый и предсказуемый цифровой процесс.
5.2. Снижение отбраковки и экономия сырья
Производство металлического каната — это материалоемкий процесс, где стоимость сырья (высококачественной углеродистой и легированной стали) составляет львиную долю в себестоимости готовой продукции. В условиях традиционного производства брак, обнаруженный на финальном этапе, приносит заводу колоссальные убытки. Если дефект свивки или обрыв внутренней проволоки выявляется только при выходном контроле готового барабана, то весь многокилометровый канат весом в несколько тонн отправляется в утиль, переплавку или продается по бросовой цене как некондиция.
Внедрение систем искусственного интеллекта и компьютерного зрения коренным образом меняет экономику цеха, обеспечивая экономию ресурсов за счет следующих факторов:
- Локализация брака на ранних стадиях. Системы компьютерного зрения ведут непрерывный мониторинг непосредственно в процессе плетения. Если на линии волочения проволоки или свивки прядей происходит сбой, ИИ фиксирует аномалию в ту же секунду. Оператор может немедленно остановить станок, устранить причину и вырезать поврежденный участок длиной всего в несколько метров, сохранив остальную многокилометровую партию целой. Это сводит объем безвозвратных отходов сырья к минимуму.
- Снижение затрат на энергоресурсы и переработку. Каждая тонна бракованного металла — это не только потерянная сталь, но и впустую потраченная электроэнергия на работу мощных волочильных и канатных станков, термических печей патентирования и систем вентиляции. Своевременный останов бракующей линии искусственным интеллектом экономит колоссальные объемы заводских энергоресурсов, снижая общую углеродоемкость и себестоимость производства.
- Продление ресурса дорогостоящего инструмента. Формующие волоки, фильеры и ролики, через которые сталь протягивается на огромной скорости, подвергаются интенсивному абразивному износу. Компьютерное зрение по характеру изменения микрорельефа поверхности проволоки способно определить, что инструмент работает на пределе возможностей и начинает деформировать металл. Точная замена изношенной оснастки по сигналу ИИ предотвращает порчу сырья и защищает смежные узлы станка от перегрузок.
- Текстовое сравнение потерь (вместо таблицы):
- При традиционном контроле: брак обнаруживается после намотки всего барабана; в отходы уходит от 1000 до 3000 метров готового изделия; станок работает вхолостую часами; фиксируются максимальные финансовые потери.
- При контроле с ИИ: брак обнаруживается в режиме реального времени; в отходы уходит от 2 до 5 метров локального участка; станок останавливается автоматически за доли секунды; потери сводятся к стоимости минимального отрезка проволоки.
В масштабах крупного металлургического комбината снижение объема отбракованной продукции всего на 1–2% оборачивается экономией миллионов рублей в месяц. Искусственный интеллект окупает инвестиции в свое внедрение в кратчайшие сроки, превращая контроль качества из статьи расходов в эффективный инструмент повышения маржинальности бизнеса.
5.3. Повышение безопасности на объектах, где канат работает на пределе (лифты, мосты, краны, шахтные подъемники)
Если для завода-изготовителя искусственный интеллект — это прежде всего инструмент снижения затрат, то для конечного потребителя компьютерное зрение становится главным гарантом технологической безопасности. Существуют отрасли, где металлический канат является критическим элементом инфраструктуры, и от его надежности напрямую зависят тысячи человеческих жизней каждый день.
Внедрение контроля качества на базе ИИ кардинально повышает уровень безопасности на объектах с экстремальными нагрузками:
- Пассажирские и грузовые лифты небоскребов. В современных высотных зданиях кабины лифтов перемещаются на сотни метров вверх и вниз со скоростью экспресса. Тяговые канаты здесь работают в условиях непрерывного динамического напряжения. Использование канатов, прошедших тотальный контроль нейросетями на заводе, гарантирует полное отсутствие скрытых внутренних заломов или микротрещин, которые могли бы привести к внезапному обрыву при экстренном торможении лифта.
- Вантовые и висячие мосты. Пролеты крупнейших мостов планеты удерживаются стальными канатами-вантами. Они годами находятся под колоссальной статической нагрузкой, испытывая удары ветра и вибрации от проезжающего транспорта. ИИ на этапе производства гарантирует безупречную плотность свивки проволок. Это исключает появление микроскопических зазоров, куда могла бы проникнуть влага, вызывая самое опасное явление — скрытую внутреннюю коррозию, способную разрушить мост изнутри.
- Глубокие шахтные подъемники. В горнодобывающей промышленности канаты опускают клети с шахтерами на глубину до нескольких километров и поднимают тонны тяжелой руды. Среда в шахтах крайне агрессивна: высокая влажность, абразивная пыль, газы. Канат, имеющий идеальный «цифровой паспорт» от системы компьютерного зрения, обеспечивает предсказуемую работу подъемных машин и исключает риск катастрофических обрывов, способных заблокировать людей под землей.
- Строительные и портовые краны сверхвысокой грузоподъемности. При перемещении многотонных грузов, контейнеров в портах или пролетов зданий на стройках канаты испытывают пиковые рывковые нагрузки. Отсутствие скрытых дефектов, гарантированное беспристрастным компьютерным зрением, исключает риск внезапного падения груза, что защищает рабочих на площадке и предотвращает уничтожение дорогостоящей техники.
Текстовая цепочка сквозного доверия (вместо диаграммы):
Безупречное производство на заводе под контролем ИИ —> Формирование идеального «цифрового паспорта» каната —> Предсказуемое поведение металла под экстремальными нагрузками —> Своевременное прогнозирование износа при эксплуатации —> Нулевой уровень аварийности на критических объектах.
Благодаря компьютерному зрению металлургические заводы поставляют на рынок продукт принципиально иного уровня надежности. Искусственный интеллект исключает «авось» и человеческую невнимательность из цепочки контроля качества, превращая стальной канат в абсолютно предсказуемый, надежный и безопасный инженерный инструмент.
6. Часто задаваемые вопросы (FAQ)
Внедрение систем искусственного интеллекта и компьютерного зрения в такую консервативную отрасль, как тяжелая металлургия, традиционно вызывает множество вопросов у инженеров, руководителей предприятий и специалистов по качеству. Ниже приведены развернутые ответы на самые популярные и практические вопросы, касающиеся работы «умного» контроля на канатном производстве.
6.1. Может ли ИИ полностью заменить опытного контролера ОТК?
Нет, искусственный интеллект не заменяет человека полностью, но он коренным образом меняет его роль на производстве. ИИ берет на себя самую монотонную, изнурительную и высокоскоростную часть работы — непрерывное сканирование километров стальной ленты, замер геометрии и первичную фильтрацию дефектов. Компьютер не устает к концу 12-часовой смены и не отвлекается.
Однако финальное, юридически значимое решение и экспертная оценка всегда остаются за человеком. Опытный контролер ОТК превращается из «живого сканера» в высококвалифицированного аналитика. Он настраивает систему, разбирает сложные и спорные случаи, которые ИИ пометил как подозрительные, и подписывает итоговые документы о соответствии продукции стандартам качества. Синергия человека и машины дает наилучший результат: компьютер обеспечивает скорость и тотальность контроля, а человек — контекстное мышление и ответственность.
6.2. Ошибается ли компьютерное зрение из-за технологической смазки на канате?
Для первых, примитивных оптических датчиков и простейших лазерных измерителей канатная смазка (торсол) действительно была непреодолимым препятствием, вызывавшим сотни ложных срабатываний. Однако современные сверточные нейросети (CNN) обучаются на основе контекстного и текстурного анализа изображений.
Система ИИ оценивает не просто темное пятно или изменение геометрии светового луча, а физические свойства объекта:
- Капля или наплыв смазки имеют плавные, округлые контуры, меняют форму при движении и блестят под стробоскопической подсветкой определенным образом.
- Реальный дефект (например, обрыв проволоки, трещина или залом) имеет четкие границы, характерные тени в месте излома и жестко нарушает непрерывную металлическую структуру пряди.
Благодаря этому нейросети успешно игнорируют технологический шум и капли масла, сводя уровень ложных тревог практически к нулю.
6.3. Сколько времени нужно, чтобы обучить нейросеть искать новые типы дефектов?
Сроки обучения нейросети зависят от наличия качественных исходных данных (примеров брака) и сложности самого дефекта. Процесс строится по следующему временному графику:
- Сбор и разметка данных (от 2 недель до 1 месяца). Это самый важный этап. Инженерам необходимо накопить от нескольких сотен до тысяч качественных снимков нового дефекта, сделанных камерами на линии. Специалисты вручную размечают эти изображения, показывая алгоритму, где именно находится изъян.
- Математическое обучение модели (от нескольких часов до нескольких дней). Непосредственно расчеты и перенастройка внутренних коэффициентов нейросети на мощных графических процессорах (GPU) занимают относительно немного времени.
- Тестирование и калибровка на линии (1–2 недели). Обновленную модель запускают в тестовом режиме параллельно с основным производством, чтобы проверить её точность на реальном потоке данных и исключить ложные срабатывания.
В среднем, на интеграцию нового типа дефекта в «память» системы уходит от 3 до 6 недель, после чего искусственный интеллект начинает распознавать его автоматически и безошибочно.
6.4. Работает ли эта технология на старых традиционных заводах или нужно строить производство с нуля?
Строить новый завод с нуля абсолютно не требуется. Системы компьютерного зрения проектируются по модульному принципу, что позволяет легко интегрировать их в существующие технологические линии советского или классического зарубежного типа.
Для развертывания «умного» контроля на старом предприятии достаточно выполнить несколько условий:
- Установить на станину или конвейер плетильной/волочильной машины компактный закрытый оптический блок (камеры, подсветка, лазерные датчики).
- Подключить к линии датчик скорости (энкодер), чтобы система знала, с каким темпом движется канат.
- Вывести кабели передачи данных к цеховому вычислительному серверу или в операторскую комнату.
Модернизация существующего оборудования обходится заводу в десятки раз дешевле, чем покупка новых импортных станков, но при этом мгновенно поднимает культуру производства и качество выпускаемых канатов до мирового уровня Индустрии 4.0.
7. Заключение
Развитие тяжелой промышленности всегда определялось способностью инженеров обуздать физические свойства материалов и минимизировать риски, связанные с человеческим фактором. Проведя детальный анализ эволюции контроля качества в канатном производстве, мы видим, как логично и неизбежно отрасль подошла к использованию цифровых технологий. Искусственный интеллект и компьютерное зрение перестали быть атрибутами футуристических прогнозов, превратившись в базовый инструмент выживания и доминирования на современном металлургическом рынке. Итоги этой технологической трансформации позволяют не просто зафиксировать текущие успехи автоматизации, но и заглянуть в завтрашний день, где физический металл и цифровой код сливаются в единую, абсолютно надежную экосистему.
7.1. Будущее свито из стали и кода
Название этого подраздела как нельзя лучше отражает тектонические сдвиги, происходящие в современной металлургии. Столетиями прочность и надежность инженерных конструкций определялись исключительно качеством выплавленной стали, точностью калибровки волочильных станов и мастерством канатчиков. Но в эпоху четвертой промышленной революции (Индустрии 4.0) физической прочности металла стало недостаточно. Чтобы отвечать вызовам времени, сталь должна стать «умной», а процесс её обработки — полностью прозрачным и цифровым.
Будущее канатного производства формируется на стыке двух фундаментальных дисциплин:
- Информационный каркас для физического тела. Современный металлический канат теперь рождается дважды. Первый раз — в виде физического объекта на канатной машине, где стальные пряди закручиваются вокруг сердечника. Второй раз — в памяти вычислительного сервера, где алгоритмы компьютерного зрения создают его непрерывный цифровой след. Этот код, фиксирующий состояние каждого миллиметра проволоки, становится неотъемлемой частью изделия, гарантируя его безупречность.
- Перенос экспертизы в цифровое поле. Знания и интуиция лучших мастеров ОТК, которые раньше накапливались десятилетиями и передавались из поколения в поколение как ремесленное искусство, теперь оцифровываются. Тысячи разобранных кейсов, примеров брака и технологических нюансов упаковываются в математические веса нейронных сетей. Это делает экспертизу завода вечной, независимой от смены кадров и доступной для анализа в режиме 24/7.
- Текстовое описание синергии (вместо диаграммы):
- Только сталь (прошлое): высокая прочность, но слепой контроль, риск скрытых дефектов, реактивный ремонт после аварий, зависимость от человеческого глаза.
- Сталь + Код (будущее): контролируемая микроструктура, тотальное сканирование на 360 градусов, прогнозная аналитика станков, стопроцентное доверие со стороны потребителя.
Металлический канат будущего — это идеальный сплав материаловедения и Data Science. Камеры и искусственный интеллект на линиях не просто фиксируют дефекты, они меняют саму философию производства, где цифровые алгоритмы выступают соавторами надежности. Тяжелая индустрия успешно преодолела консерватизм: сегодня судьба многотонных конструкций, шахтных подъемников и скоростных лифтов пишется не только в плавильных печах, но и в строках программного кода.
7.2. Итоги: синергия тяжелой промышленности и Data Science как главный тренд Индустрии 4.0
Объединение консервативного металлургического производства с передовыми методами анализа данных (Data Science) наглядно доказывает: цифровая трансформация — это не отдаленная перспектива, а фундамент выживания современной фабрики. Опыт внедрения искусственного интеллекта в канатную индустрию позволяет подвести четкие итоги и сформулировать главные выгоды от этого технологического союза.
Синергия тяжелого машиностроения и алгоритмов машинного обучения привела к качественному скачку по нескольким ключевым направлениям:
- Переход от выборочного контроля к тотальному. Классические методы проверки всегда были компромиссом — инженеры исследовали образцы или снижали скорость линии для визуального осмотра выборочных участков. Компьютерное зрение ликвидировало этот компромисс. Теперь контролю подвергается сто процентов выпускаемой продукции во всех проекциях, на любой технологической скорости, без замедления конвейера.
- Исключение субъективности человеческого фактора. Система ИИ не страдает от усталости, у нее не «замыливается» глаз после многочасовой смены, и на ее решения не влияют личные мотивы. Каждая обнаруженная аномалия классифицируется строго беспристрастно, на основе математических весов нейросети. Это гарантирует стабильно высокий уровень качества продукции вне зависимости от внешних факторов.
- Кардинальное изменение экономики цеха. Вместо фиксации брака «по факту», когда многотонный стальной барабан уже намотан и испорченное сырье можно только утилизировать, заводы получили инструмент моментального реагирования. Локализация проблемы в момент ее зарождения сокращает безвозвратные потери металла на порядок. Кроме того, прогнозный ремонт оборудования минимизирует экстренные простои, экономя колоссальные средства.
- Текстовое резюме технологических итогов (вместо сравнительной таблицы):
- Показатель скорости: классическая система требовала остановки или замедления линии до долей метра в секунду; комплекс ИИ обрабатывает видеопоток в реальном времени на скоростях в несколько метров в секунду.
- Показатель точности измерения: человеческий глаз пропускает микротрещины под слоем масла; нейросеть CNN распознает структуру дефекта сквозь технологическую смазку с точностью до сотых долей миллиметра.
- Показатель аналитики: старые подходы фиксировали брак в бумажных журналах без сквозной истории; интеллектуальная система автоматически формирует непрерывный цифровой лог на каждый метр изделия.
Главный итог этого слияния заключается в том, что Data Science дала тяжелой атлетике металлургических станков гибкость и адаптивность цифрового мира. Заводы больше не работают вслепую. Они видят структуру своего продукта на микроуровне в режиме реального времени, превращая терабайты сырых видеоданных в чистую экономическую выгоду и безупречную технологическую безопасность.
7.3. Взгляд в завтрашний день: полностью автономные заводы и «цифровые двойники» каждого выпущенного каната
Завершая анализ применения искусственного интеллекта на канатном производстве, важно заглянуть за горизонт сегодняшних технологий. То, что сейчас кажется вершиной цифровизации — умные камеры на линиях и автоматическая отбраковка, — в ближайшем будущем станет лишь базовым фундаментом для построения принципиально новой промышленной экосистемы. Развитие Data Science и беспроводных технологий ведет индустрию к двум глобальным концепциям: «цифровым двойникам» и полностью автономным заводам без участия человека (Dark Factories).
Индустрия канатного производства завтрашнего дня будет строиться на следующих футуристических, но уже технически реализуемых принципах:
- Концепция «цифрового двойника» (Digital Twin) для каждого метра каната. В будущем покупатель стального каната — будь то строящийся вантовый мост или лифтовая компания — будет получать не просто физический барабан со стальным тросом и бумажный паспорт, а доступ к его полной виртуальной копии. Цифровой двойник — это непрерывный массив данных, в котором помиллиметрово записана вся «биография» изделия: от химического состава исходной катанки и температуры в печи патентирования до точных трехмерных профилей поверхности, полученных компьютерным зрением в момент свивки.
- Сквозной жизненный цикл в облаке. Цифровой двойник не прекращает работу после отгрузки товара с завода. При эксплуатации каната на реальном объекте (например, на шахтной установке) специальные датчики будут непрерывно передавать данные о нагрузках, влажности и изгибах обратно в эту же цифровую модель. Искусственный интеллект, сравнивая реальное состояние троса с его заводским эталоном, сможет с точностью до нескольких часов предсказать момент, когда канат исчерпает свой ресурс и потребует замены.
- Полностью автономное производство (Dark Factories). Сегодня ИИ лишь сигнализирует оператору о дефекте или автоматически останавливает станок. Завтрашний день — это замкнутый контур саморегулирования (Close-Loop Control). Если лазерный профилометр заметит, что шаг свивки каната начал плавно смещаться к верхней границе допуска, система ИИ без участия человека мгновенно отправит корректирующую команду на сервоприводы канатной машины, налету меняя натяжение прядей и скорость ротора. Человек на таком заводе полностью освобождается от контроля рутинных операций, переходя в роль архитектора и стратегического куратора производственных процессов.
Модель сквозного цифрового контура будущего:
Свивка металла под контролем ИИ —> 2. Автоматическая подстройка станков «на лету» —> 3. Генерация индивидуального «цифрового двойника» изделия —> 4. Непрерывный мониторинг каната в реальном лифте или мосту —> 5. Прогнозная замена задолго до риска аварии.
Будущее, где заводы работают полностью автономно, а каждое промышленное изделие имеет своего бессмертного виртуального клона, уже наступает. Интеграция искусственного интеллекта и компьютерного зрения при производстве металлического каната доказала: даже самая консервативная, тяжелая и суровая промышленная среда способна стать цифровой, если в ее основе лежит стремление к абсолютной безопасности и безупречной точности.