


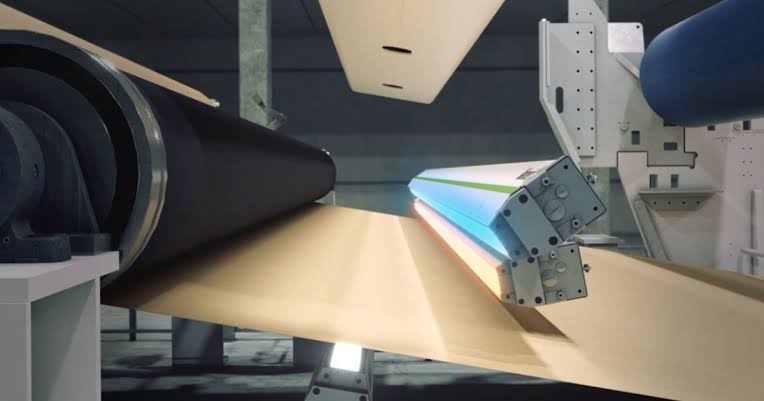
История бумажного производства — это путь непрерывной борьбы человека за скорость, однородность и непрерывность технологического процесса. На протяжении почти двух тысяч лет, с момента изобретения бумаги Цай Лунем в древнем Китае, контроль качества оставался исключительно делом человеческих рук и субъективного визуального восприятия. Мастера оценивали плотность листа «на просвет», гладкость — на ощупь, а сорность — внимательным взглядом, замедляя или полностью останавливая процесс при обнаружении изъянов. На этапе ручного отлива индивидуальных листов такой подход был эталоном точности.
Первый тектонический сдвиг произошел на рубеже XVIII и XIX веков с изобретением братьями Фурдринье бумагоделательной машины (БДМ). Производство превратилось в непрерывный механический поток. Скорости начали стремительно расти: если первые машины выдавали несколько десятков метров бумажной ленты в минуту, то к середине XX века счет пошел на сотни. В этот период родилась классическая служба технического контроля (ОТК) и первые лаборатории. Однако метод оценки оставался реактивным: инженеры срезали образцы с готового рулона, исследовали их на разрывных машинах и под микроскопами, вынося вердикт партии, которая была произведена час назад.
В конце XX века на заводах появились первые автоматизированные системы управления (АСУ ТП) и сканирующие измерительные головки (QCS). Это был прорыв своего времени: радиоизотопные и инфракрасные датчики начали измерять влажность и массу квадратного метра непосредственно на движущемся полотне. Но эти приборы двигались зигзагообразно, сканируя менее 3% площади выходящей бумаги и оставляя гигантские «слепые зоны». Локальные, точечные дефекты — капли масла, мушки, микродыры — по-прежнему пролетали мимо датчиков, запечатываясь внутрь рулонов и превращаясь в скрытую угрозу для типографий.
Сегодня, в эпоху Четвертой промышленной революции (Индустрия 4.0), целлюлозно-бумажная промышленность подошла к своему главному технологическому барьеру. Современная БДМ — это колоссальный агрегат длиной до полукилометра, где бумажное полотно шириной более 10 метров мчится со скоростью экспресса — до 2000 метров в минуту (120 км/ч). На таких скоростях человеческий глаз физически не способен дифференцировать объекты на поверхности полотна, а цена секундного промедления или не замеченной вовремя микротрещины исчисляется тысячами долларов невозвратных потерь. Отрасль оказалась перед жестким выбором: либо остаться «слепой» в сверхскоростном потоке, либо передать функции зрения и принятия оперативных решений искусственному интеллекту.
Вызовы современности
Капиталоемкость целлюлозно-бумажного производства делает его одной из самых чувствительных отраслей к любым проявлениям технологической нестабильности. Современный рынок диктует производителям условия жесткого треугольника ограничений: максимальная скорость процессов, бескомпромиссное качество и минимизация издержек.
Ужесточение требований со стороны потребителей упаковки и полиграфических предприятий вышло на беспрецедентный уровень. Высокоскоростные печатные прессы и автоматические упаковочные линии мгновенно разрывают бумажную ленту при наличии малейшей неоднородности, скрытой пористости или микроотверстия. Один единственный скрытый дефект в рулоне может привести к многочасовому простою печатного цеха крупного заказчика, оборачиваясь для бумажной фабрики жесткими рекламациями, потерей b2b-контрактов и разрушением репутации на международном рынке.
Параллельно нарастает глобальное экономическое и экологическое давление. Тренды на устойчивое развитие (ESG) требуют от комбинатов снижения углеродного следа и бережного использования ресурсов. В ЦБП традиционный брак не выбрасывается, а отправляется на повторный перероспуск. Однако этот цикл требует повторного расхода гигантских объемов тепловой энергии на сушку листа, чистой воды и дорогих химических реагентов, что подрывает маржинальность и увеличивает выбросы CO₂. В этих реалиях концепция управления качеством First-Time-Right («качество с первого предъявления») становится единственным способом выживания бизнеса.
Примеры применения: Как ИИ видит бумагу
Чтобы понять, как технологии компьютерного зрения (CV) и ИИ трансформируют цеха, рассмотрим несколько реальных сценариев применения, которые еще десятилетие назад казались научной фантастикой:
- Охота за микродефектами на скорости 120 км/ч: На выходе из сушильной части БДМ устанавливается оптическая балка с линейными 16K-камерами и стробоскопической светодиодной подсветкой. Система WIS превращает летящее полотно в непрерывный цифровой поток. Обученная сверточная нейросеть (CNN) в режиме реального времени сканирует каждый квадратный миллиметр. Она не просто видит аномалию — она мгновенно дифференцирует её: отличает сквозную дыру от прилипшего ворсинка или капли масла. Дефекту присваиваются точные координаты, создавая «цифровой паспорт» рулона, по которому на этапе перемотки роботы автоматически вырежут некондиционный участок.
- Предиктивное предотвращение обрывов (Синергия CV и IoT): Обрыв полотна — кошмар любого технолога. Мультимодальный искусственный интеллект одновременно анализирует видеопоток с камер WMS и телеметрию датчиков давления, натяжения и влажности (IoT). Зафиксировав появление микротрещины на левой кромке листа на фоне кратковременного скачка натяжения валов, ИИ-модель (класса LSTM или Transformer) прогнозирует риск разрыва за 3–5 минут до катастрофы. Система автоматически отправляет команду в АСУ ТП: скорость БДМ плавно снижается, натяжение ослабляется, и опасная зона благополучно проходит сквозь прессы, сохраняя машину в рабочем состоянии.
- Гиперспектральный экспресс-анализ химии «на лету»: Интеграция гиперспектральных камер (HSI) позволяет ИИ заглянуть внутрь молекулярной структуры бумаги. Анализируя отраженный свет в сотнях узких инфракрасных диапазонов, система строит непрерывную 2D-карту распределения влаги и концентрации связующего крахмала по всей площади листа. Если на каком-то участке нарушается дозировка мела или каолина, ИИ фиксирует это скрытое отклонение и самостоятельно корректирует параметры напорного ящика, стабилизируя сортность без остановки конвейера.
Цель настоящей статьи — сорвать завесу академической абстракции с технологий машинного обучения и представить детальный, инженерно обоснованный анализ архитектуры, практических кейсов, барьеров внедрения и экономических эффектов интеграции искусственного интеллекта в современное целлюлозно-бумажное производство. Мы разберем, как цифровые алгоритмы становятся главным фактором стабильности и устойчивого развития одной из самых сложных отраслей мировой индустрии.
1. Введение
1.1. Актуальность темы
Современная целлюлозно-бумажная промышленность (ЦБП) находится на этапе глубокой технологической трансформации. Будучи одной из самых капиталоемких и высокоавтоматизированных отраслей, она сталкивается с беспрецедентным комплексом вызовов, которые делают традиционные методы управления производством неэффективными.
- Беспрецедентные скорости и масштабы производства
Современные широкоформатные бумагоделательные машины (БДМ) работают на скоростях, достигающих 1500–2000 метров в минуту (до 120 км/ч), а ширина бумажного полотна может превышать 10 метров. При таких масштабах человеческий глаз физически не способен заметить, а оператор — локализовать дефект (микродыры, пятна, складки), размер которого составляет доли миллиметра. - Ужесточение требований к качеству продукции
Заказчики бумаги и картона (типографии, производители упаковки, гофропредприятия) постоянно повышают входные требования. Современное высокоскоростное печатное и упаковочное оборудование критично к любым неоднородностям полотна. Даже незначительный скрытый дефект в рулоне может привести к разрыву бумаги на печатном станке клиента. Это влечет за собой многочасовые простои, порчу дорогостоящего оборудования и, как следствие, жесткие рекламации, штрафы и потерю репутации для бумажной фабрики. - Цена брака и простоев
В ЦБП себестоимость минуты простоя исчисляется тысячами долларов. Обрыв бумажного полотна на БДМ из-за вовремя не замеченной микротрещины — это технологическая авария. Она требует остановки машины, сложной очистки валов, перезаправки полотна и приводит к генерации сотен килограммов технологических отходов. В условиях жесткой рыночной конкуренции минимизация брака и перевод производства в режим «ноль обрывов» (Zero Breaks) становятся главным рычагом управления маржинальностью предприятия. - Экологическое и ресурсное давление
Современные тренды на устойчивое развитие (ESG) требуют от ЦБП снижения углеродного следа, сокращения потребления свежей воды и электроэнергии. Каждый тонна бракованной бумаги, отправленная на перероспуск (вторичную переработку внутри завода), — это повторный и неэффективный расход колоссального количества энергии и химикатов. Оптимизация качества с первого предъявления (First-Time-Right) напрямую снижает нагрузку на окружающую среду.
Традиционные локальные датчики (сканирующие устройства) дают лишь усредненные показатели качества по полосам и работают с задержкой. Для качественного скачка отрасли необходим переход к тотальному, непрерывному и предиктивному контролю 100% площади полотна в режиме реального времени. Именно эту задачу решают технологии компьютерного зрения и искусственного интеллекта, что обуславливает их максимальную актуальность для современной ЦБП.
1.2. Проблема: Ограничения традиционных методов контроля качества
Исторически контроль качества в целлюлозно-бумажной промышленности опирался на лабораторные анализы готовых образцов (тампонов) и классические автоматизированные системы управления технологическим процессом (АСУ ТП). Однако в условиях современных высокоскоростных производств эти методы демонстрируют критические ограничения, которые превращают их в «узкое горлышко» всей фабрики.
Традиционный (реактивный) подход к контролю качества состоит из пяти последовательных этапов. Процесс начинается с непосредственного производства бумаги, после чего на ленте возникает дефект. Затем полотно проходит намотку в рулон, и только после этого специалисты делают лабораторный срез для анализа. Завершается цепочка обнаружением брака, которое происходит слишком поздно, когда партия уже сформирована.
Подход Индустрии 4.0 (проактивный) оптимизирует этот процесс и сводит его к четырем шагам. Он также начинается с производства бумаги, но далее за движением полотна непрерывно следит камера компьютерного зрения (CV) с искусственным интеллектом. Это обеспечивает мгновенное обнаружение любых отклонений в режиме реального времени. Финальным этапом становится оперативная коррекция параметров бумагоделательной машины (БДМ) или автоматическая маркировка дефекта прямо на линии.
Ключевые недостатки классических методов:
- Дискретность и запаздывание (Лабораторный контроль):
Традиционный ручной отбор проб происходит только после намотки полного рулона (тампона), что занимает от 40 до 60 минут. Образец бумаги срезается с края рулона и отправляется в лабораторию. К моменту, когда лаборант обнаруживает отклонение по пористости, гладкости или прочности, БДМ успевает выпустить десятки километров потенциально бракованной продукции, которая уже намотана вглубь рулона. - Слепые зоны сканирующих устройств (QCS):
Стандартные системы контроля качества (Quality Control Systems — QCS) используют сканирующие головки, которые физически перемещаются из стороны в сторону (зигзагообразно) над движущимся полотном. При скорости машины 1500 м/мин такое устройство измеряет параметры (плотность, влажность, толщину) менее чем на 1–3% от общей площади выходящей бумаги. Оставшиеся 97% площади остаются «слепой зоной». Локальные дефекты, такие как капли масла, мушки, точечные дыры или прилипшие кусочки волокна, пролетают мимо датчика незамеченными. - Неэффективность человеческого фактора на этапе финишной обработки:
Попытки визуального контроля силами операторов эффективны только при скоростях машины до 200–300 м/мин. На скоростях современного производства человеческий глаз замыливается уже через несколько минут работы из-за монотонного мелькания полотна. Оператор физически способен заметить дефект, только если он приобретает катастрофические масштабы (например, продольная полоса или системный разрыв). - Механический износ контактных датчиков:
Некоторые традиционные методы измерения гладкости или толщины требуют физического контакта датчика с бумажным полотном. На высоких скоростях это создает колоссальные риски: датчики царапают бумагу, изнашиваются сами, забиваются бумажной пылью и нередко становятся прямой причиной обрыва полотна из-за создаваемого трения. - Отсутствие классификации дефектов в реальном времени:
Даже если простейшие фотоэлектрические датчики (работающие на просвет) фиксируют дыру, они не способны определить её первопричину. Они не отличают дыру, вызванную сеткой БДМ, от дыры, возникшей из-за падения капли конденсата. Без мгновенной классификации дефекта технологическая служба не может оперативно устранить корень проблемы, и машина продолжает генерировать брак.
Традиционные методы контроля работают по «реактивному» принципу — они лишь констатируют факт появления брака постфактум. Для современных предприятий это оборачивается миллионными убытками. Отрасли необходим «проактивный» инструмент, способный сканировать 100% площади полотна 24/7, мгновенно распознавать тип дефекта и давать системе команду на исправление до того, как брак будет запечатан в готовый рулон.
1.3. Переход к концепции «Индустрия 4.0» — автоматизация с помощью ИИ и компьютерного зрения (CV)
В ответ на жесткие ограничения классических методов контроля, современная бумажная промышленность внедряет концепцию «Индустрии 4.0». Ее суть заключается в переходе от локальной автоматизации к сквозной цифровизации, где главным инструментом контроля и принятия решений становятся технологии искусственного интеллекта (ИИ) и компьютерного зрения (Computer Vision, CV).
Интеграция ИИ и CV превращает пассивный мониторинг в проактивную интеллектуальную экосистему. Она радикально меняет технологический процесс по трем ключевым направлениям:
- Тотальный неразрушающий контроль (100% покрытия)
В отличие от сканирующих головок, компьютерное зрение использует линейные и матричные промышленные камеры сверхвысокого разрешения, расположенные над и под бумажным полотном.
- Системы непрерывного сканирования полотна (Web Inspection Systems, WIS) фиксируют 100% площади бумаги на скоростях свыше 2000 м/мин.
- Камеры работают синхронно со специализированной стробоскопической подсветкой, делая тысячи кадров в секунду.
- Бумажное полотно превращается для системы в непрерывный цифровой поток данных, где каждый квадратный миллиметр поверхности мгновенно анализируется.
- Интеллектуальная классификация дефектов (Класс ИИ)
Главная ценность ИИ заключается не просто в фиксации аномалии (что могли делать и старые фотодатчики), а в её мгновенной смысловой классификации. Глубокие сверточные нейросети (CNN) обучены различать тончайшие нюансы повреждений поверхности:
- Они мгновенно отделяют критическую дыру от поверхностного масляного пятна, складки или прилипшего кусочка коры.
- Программа сопоставляет дефект с цифровой картой рулона.
- Нейросеть с высокой точностью определяет первопричину дефекта (например, износ формующей сетки, падение конденсата или забивание сушильного сукна), выдавая технологам готовые подсказки для настройки машины.
- Предиктивное реагирование вместо констатации брака
Связка компьютерного зрения и алгоритмов машинного обучения (Machine Learning) выводит предприятие на уровень предиктивного (предсказательного) управления:
- Система оценивает не только единичные дефекты, но и их динамику. Если плотность микроотверстий или частота появления пятен на погонный метр начинает расти, ИИ распознает этот тренд на самой ранней стадии.
- Алгоритм отправляет упреждающий сигнал в АСУ ТП для автоматической корректировки параметров (изменение подачи химикатов, регулировка натяжения полотна или давления в прессовой части).
- Это позволяет предотвратить обрыв бумажного полотна — самую дорогостоящую аварию в ЦБП — еще до того, как микротрещина приведет к физическому разрыву.
- Создание «Цифрового паспорта» рулона
Каждый рулон (тампон) бумаги, сходящий с БДМ, получает сквозную цифровую карту дефектов. При его передаче на продольно-резательный станок (ПРС) система автоматически передает координаты брака исполнительным механизмам. Станок точно знает, в каких местах нужно снизить скорость, где нанести маркировку, а какие участки полотна необходимо полностью вырезать и отправить на переработку, гарантируя конечному клиенту 100% кондиционный товар.
Внедрение ИИ и компьютерного зрения в ЦБП — это переход от «слепого» управления к абсолютной прозрачности производства. Технология позволяет полностью исключить человеческий фактор из процесса дефектоскопии, снизить объем брака до технологического минимума и превратить бумажную фабрику в гибкое, управляемое данными предприятие будущего.
1.4. Цель статьи
Настоящая статья направлена на комплексное исследование и систематизацию научно-практического опыта применения технологий искусственного интеллекта и компьютерного зрения в целлюлозно-бумажной промышленности. Проект призван преодолеть разрыв между теоретическими разработками в области машинного обучения и реальными потребностями сложного, непрерывного бумажного производства.
Для достижения этой цели в статье последовательно решаются следующие ключевые задачи:
- Технико-технологический анализ: Детальный разбор архитектуры современных систем автоматического контроля полотна (WIS/WMS). Мы исследуем как аппаратную часть (интеграцию высокоскоростных камер и стробоскопической подсветки), так и программную основу — применение сверточных нейросетей (CNN) для распознавания образов в режиме сверхвысоких скоростей.
- Изучение практических кейсов: Анализ реального опыта внедрения ИИ-решений на ведущих мировых и отечественных целлюлозно-бумажных комбинатах (ЦБК). Будут рассмотрены примеры того, как интеграция дефектоскопии позволила сократить количество обрывов полотна, оптимизировать расход сырья и снизить процент рекламаций от конечных потребителей.
- Оценка экономического и экологического эффекта: Расчет финансовой целесообразности цифровизации. Статья демонстрирует, как инвестиции в компьютерное зрение окупаются за счет снижения объемов брака, сокращения простоев оборудования и уменьшения углеродного следа (благодаря снижению объемов энергии на перероспуск некондиционной бумаги).
- Прогнозирование перспектив развития: Определение векторов эволюции систем контроля на горизонте ближайших лет. В фокусе внимания — интеграция CV с «цифровыми двойниками» (Digital Twins) заводов, использование гиперспектральных камер для экспресс-анализа химического состава сырья и переход к полностью автономным цехам.
Конечная цель публикации — предоставить инженерам, технологам, ИТ-директорам и топ-менеджерам предприятий ЦБП структурированное руководство и объективную дорожную карту для успешного планирования и реализации проектов цифровой трансформации на базе ИИ.
2. Архитектура системы компьютерного зрения на бумажной фабрике
2.1. Аппаратный уровень (Hardware) архитектуры систем компьютерного зрения
Надежность и точность работы искусственного интеллекта на бумажной фабрике напрямую зависят от качества первичных данных. Если оптическая система не сможет зафиксировать дефект на сверхвысокой скорости или передать четкий кадр, даже самая совершенная нейросеть окажется бесполезной. Аппаратный комплекс (Hardware) для целлюлозно-бумажной промышленности проектируется с учетом экстремальных эксплуатационных нагрузок и состоит из трех ключевых компонентов.
Архитектура системы оптического контроля состоит из трех основных уровней, которые обеспечивают непрерывный мониторинг бумажного полотна (шириной до 10 метров и скоростью движения до 2000 метров в минуту):
- Оптический блок (Освещение и Съемка): Контроль полотна ведется с двух сторон. Снизу располагается специализированное светодиодное освещение, работающее на проходящий свет. Сверху установлены высокоскоростные камеры (линейные датчики с разрешением 8K/16K и матричные камеры), которые фиксируют отраженный от бумаги свет.
- Канал передачи данных: Данные с камер в режиме реального времени транслируются через высокоскоростное оптоволокно с пропускной способностью 10/100 Gbps.
- Вычислительный узел: Поток данных поступает непосредственно на серверы Edge Computing. Они представляют собой промышленные ПК с мощными графическими процессорами (GPU), установленные прямо в цеху для мгновенной обработки изображений.
- Промышленные высокоскоростные камеры
Из-за непрерывного движения и огромной скорости полотна (до 120 км/ч) классические системы видеонаблюдения здесь неприменимы. На производстве бумаги используются два типа специализированных камер:
- Линейные камеры (Line-scan cameras): Являются основой систем контроля полотна (WIS). В отличие от обычных камер, их матрица имеет размер всего в один пиксель в ширину (например, 1 × 8192 или 1 × 16384 пикселей). Они непрерывно считывают полотно строку за строкой с частотой до 100–200 кГц (100–200 тысяч строк в секунду). Программное обеспечение «сшивает» эти строки в единую бесконечную цифровую ленту высокого разрешения, исключая геометрические искажения и разрывы кадра.
- Матричные камеры (Area-scan cameras): Применяются в системах мониторинга обрывов полотна (WMS). Они устанавливаются в критических точках БДМ (в прессовой части, на сушильных сетках) и ведут высокоскоростную съемку (от 200 до 1000 кадров в секунду) фиксированных зон. Это необходимо для детального покадрового анализа причин аварии в случае разрыва полотна.
- Специализированные системы освещения
Бумага обладает сложными оптическими свойствами — она может бликовать, рассеивать или поглощать свет в зависимости от своей плотности и состава. Для выявления микродефектов (размером от 0,1 мм) используются мощные светодиодные (LED) балки с тремя конфигурациями геометрии освещения:
- Проходящий свет (Трансмиссионный): Источник света находится под полотном, а камера — над ним. Метод идеален для поиска сквозных дефектов — дыр, микроотверстий, пор, а также для оценки облачности (неоднородности просвета) бумаги.
- Отраженный свет (Рефлексионный): Камера и свет находятся с одной стороны полотна. Прямой или косой отраженный свет позволяет обнаружить поверхностные дефекты: масляные пятна, грязь, складки, морщины, посторонние включения (кусочки коры, пластика) и дефекты каландрирования.
- Стробоскопический режим: Вспышки света синхронизируются со считыванием строк камеры с точностью до микросекунд. Это позволяет избежать эффекта размытия движения (motion blur) и получить бритвенно-четкие изображения дефектов на максимальной скорости БДМ.
- Серверное оборудование Edge Computing (Периферийные вычисления)
Передача огромного видеопотока (сотни гигабит в секунду) с камер ультравысокого разрешения в удаленное облако или центральный ЦОД предприятия невозможна из-за сетевых задержек и рисков потери связи. Поэтому архитектура строится на принципах Edge Computing:
- Промышленные серверы устанавливаются в непосредственной близости от БДМ в специальных герметичных шкафах с кондиционированием (защита от пыли, влаги класса IP65/IP66).
- Серверы оснащаются специализированными платами захвата видео (Frame Grabbers) и мощными графическими ускорителями (GPU), например, промышленными решениями от Nvidia. Наличие GPU критически важно, так как параллельная архитектура видеокарт позволяет обрабатывать видеопоток и запускать тяжелые нейросетевые алгоритмы дефектоскопии в режиме Hard Real-Time с задержкой отклика не более нескольких миллисекунд.
2.2. Программный уровень (Software & AI) архитектуры систем компьютерного зрения
Если аппаратный уровень отвечает за генерацию качественного «цифрового слепка» бумажного полотна, то программный уровень выполняет роль «мозга» системы. В режиме реального времени (Hard Real-Time) программный комплекс обрабатывает гигабайты потоковых данных в секунду, решая две последовательные задачи: очистку видеопотока и интеллектуальный анализ изображений с помощью искусственного интеллекта.
- Этап 1. Предобработка (Image Preprocessing): На этом шаге сырые кадры очищаются от помех. С помощью фильтрации шумов (Гаусса и медианного фильтра) из изображения удаляются пыль и пар. Одновременно применяется метод выравнивания контраста (CLAHE), который компенсирует вибрации бумажного полотна.
- Этап 2. Сегментация (Локализация аномалий): Очищенный поток анализируется легковесными нейросетями. Их задача — мгновенно найти отклонения и выделить подозрительные зоны с помощью ограничивающих рамок (Bounding Boxes).
- Этап 3. Глубокая классификация (CNN / Архитектуры ИИ): Выделенные аномалии проходят финальный глубокий анализ. Сверточные нейросети (CNN) оценивают текстуру, геометрию и плотность аномалии, после чего выдают конкретный класс дефекта: это может быть дыра, масляное пятно, складка или грязь.
- Алгоритмы предварительной обработки изображений (Image Preprocessing)
Условия внутри цеха бумажной фабрики экстремальны для оптики: высокая запыленность (мельчайшие бумажные волокна в воздухе), клубы пара и постоянные микровибрации станины БДМ. Без предварительной подготовки сырые снимки содержат колоссальное количество ложных артефактов. На этом этапе применяются алгоритмы попиксельной фильтрации:
- Динамическая фильтрация шумов: Для отсечения летящей бумажной пыли и капель конденсата, попавших в зону видимости камер, используются пространственные фильтры (например, модифицированный медианный фильтр или фильтр Гаусса). Они сглаживают случайные высокочастотные шумы, сохраняя при этом четкие границы реальных дефектов полотна.
- Адаптивное выравнивание контраста (CLAHE — Contrast Limited Adaptive Histogram Equalization): Плотность и оттенок бумаги могут незначительно колебаться в процессе отлива полотна. Алгоритмы CLAHE локально выравнивают гистограмму яркости кадра. Это позволяет компенсировать неравномерность освещения и сделать «невидимые» для человеческого глаза дефекты (например, слабоконтрастные морщины, складки или припрессованные пятна) максимально контрастными для ИИ.
- Субпиксельная компенсация вибраций: Программные алгоритмы в реальном времени отслеживают микросдвиги краев полотна, вызванные биением валов, и стабилизируют изображение перед его передачей нейросети.
- Архитектуры нейросетей для сегментации и классификации дефектов
После очистки кадра в дело вступает каскадная система искусственного интеллекта. Обработать всю площадь полотна «тяжелой» нейросетью на скорости 2000 м/мин технически невозможно, поэтому процесс делят на два шага: сегментацию (обнаружение) и классификацию (распознавание).
- Сегментация и локализация дефектов (Поиск аномалий):
Первичный алгоритм (часто строящийся на базе легковесных архитектур вроде модифицированной YOLO последних версий или компактных сетей типа MobileNet) сканирует изображение на предмет отклонений от эталонной текстуры бумаги. Его задача — мгновенно найти аномалию, вырезать этот фрагмент (создать Bounding Box) и зафиксировать его точные координаты по ширине и длине рулона. - Глубокая классификация (Определение типа брака):
Вырезанный фрагмент аномалии передается на вход специализированной глубокой сверточной нейросети (CNN), такой как ResNet, EfficientNet или специализированных кастомных архитектур. Нейросеть анализирует пространственные признаки дефекта: его геометрию, текстуру краев, степень прозрачности и характер распределения пикселей.- Дыра имеет бритвенно-четкие края на просвет и нулевую плотность.
- Масляное пятно обладает размытыми краями, полупрозрачной структурой и характерным изменением коэффициента преломления света.
- Складка (морщина) распознается по специфическому чередованию узких полос света и тени в отраженном свете.
- Обучение на малом количестве данных (Few-Shot Learning):
Поскольку критические дефекты (например, системный износ сетки) на реальном производстве происходят редко, для обучения нейросетей применяются технологии аугментации данных и генеративно-состязательные сети (GAN). Они искусственно генерируют реалистичные изображения редких дефектов, позволяя ИИ безошибочно распознавать их даже при дефиците реальных примеров в обучающей выборке.
Программный уровень переводит дефектоскопию из области простой фиксации света/тени в плоскость семантического (смыслового) понимания процессов. Система не просто «видит» аномалию — она понимает, что именно происходит на бумагоделательной машине в данную миллисекунду.
3. Ключевые области применения ИИ и CV в производстве
3.1. Контроль качества непрерывного бумажного полотна (Web Inspection Systems — WIS)
Контроль качества движущегося бумажного полотна непосредственно в процессе его формирования и намотки — ключевая и самая технологически сложная область применения ИИ и компьютерного зрения в ЦБП. Эту задачу решают автоматизированные системы инспекции полотна (Web Inspection Systems, WIS), которые интегрируются на финальных участках бумагоделательной машины (обычно перед накатом готового тампона).
- Обнаружение и классификация дефектов на экстремальных скоростях
Современные WIS под управлением искусственного интеллекта способны осуществлять сплошной неразрушающий контроль полотна на скоростях до 2000 метров в минуту (свыше 33 метров бумаги в секунду). Система фиксирует и классифицирует дефекты размером от 0,1–0,2 мм, разделяя их на критические группы в режиме реального времени:
- Дыры и микроотверстия (Holes / Pinholes): Самый опасный вид дефекта, возникающий из-за прорывов целлюлозной массы на формующей сетке или попадания крупных соринок в прессы. Камеры, работающие на просвет, фиксируют резкий пик яркости. Нейросеть мгновенно оценивает геометрию дыры, чтобы определить ее причину: рваные края говорят о механическом воздействии, оплавленные или ровные — о химическом или термическом прогаре.
- Пятна грязи и посторонние включения (Spots / Dirt): Возникают из-за некачественной очистки макулатурной или древесной массы. Компьютерное зрение в отраженном свете выявляет темные включения (кусочки коры, пластика, неразмолотый клей) и классифицирует их по размеру и интенсивности окраса, оценивая общую чистоту партии.
- Масляные капли и конденсат (Oil / Water drops): Специфический дефект, связанный с утечками из гидравлических систем БДМ или падением капель конденсата с вытяжных колпаков сушильной части. ИИ распознает их по характерным размытым границам и частичной прозрачности полотна в зоне пятна.
- Складки и морщины (Wrinkles / Creases): Образуются из-за неравномерного натяжения сукна или перекоса валов. Это объемные дефекты, которые человеческий глаз на высокой скорости не видит. Нейросеть обнаруживает их за счет анализа микротеней, возникающих под косым углом светодиодного освещения.
- Разрывы и дефекты кромки (Edge cracks): Повреждения краев бумажного полотна крайне опасны, так как именно с них начинается лавинообразный обрыв всей ленты на БДМ или последующих печатных станках. WIS непрерывно отслеживает геометрию кромки и при обнаружении даже микротрещины выдает экстренное предупреждение.
- Автоматическая маркировка дефектов и оптимизация перемотки
Просто обнаружить дефект недостаточно — информацию необходимо превратить в исполнительную команду для последующих этапов производства.
- Шаг 1. Локализация аномалии: Цепочка запускается в момент обнаружения дефекта на БДМ с помощью системы оптического контроля.
- Шаг 2. Фиксация и маркировка: Система мгновенно выполняет создание цифровой карты с точными координатами аномалии (X, Y) и параллельно дает команду на активацию дефектомаркера, который физически помечает проблемное место на полотне краской или спреем.
- Шаг 3. Интеграция данных: Происходит бесшовная передача данных на ПРС, благодаря чему станок получает точную информацию о расположении брака в рулоне.
- Шаг 4. Устранение брака: На основе полученных координат выполняется автоматическое замедление ПРС в точке (X, Y), что позволяет оператору или роботу точно и безопасно вырезать дефектный участок.
Интеграция WIS с ИИ позволяет полностью автоматизировать этот процесс:
- Генерация «цифровой карты» рулона: Каждому обнаруженному дефекту присваиваются точные координаты по оси X (ширина полотна) и оси Y (текущий метраж от начала намотки тампона), а также класс критичности и размер. Данные заносятся в сквозную базу данных предприятия.
- Физическое мечение (Дефектомаркеры): При обнаружении критического брака (например, крупной дыры или масляного пятна, недопустимого для высшего сорта бумаги) WIS выдает сигнал на исполнительное устройство — струйный или спрейный маркер. Он мгновенно наносит на самый край полотна незаметную цветную или флуоресцентную метку.
- Синхронизация с ПРС (Продольно-резательными станками): Когда огромный первичный рулон (тампон) отправляется на ПРС для разрезки на пользовательские форматы и перемотки, компьютерная система станка считывает ранее созданную «цифровую карту». Перемоточный станок работает на максимальной скорости, но при приближении к координатам критического дефекта автоматически замедляет ход или останавливается. Оператору остается лишь сделать точный срез, удалить бракованный участок, склеить полотно и продолжить намотку кондиционного рулона.
Использование WIS на базе ИИ превращает контроль качества из выборочного в абсолютный. Предприятие получает возможность гарантировать конечным потребителям полное отсутствие скрытых критических дефектов в рулонах, сводя к нулю риски возвратов и рекламаций.
3.2. Анализ сырья и начального этапа (Целлюлозная масса)
Контроль качества в целлюлозно-бумажной промышленности начинается задолго до того, как жидкая масса попадет на сетку бумагоделательной машины. Внедрение ИИ и компьютерного зрения на этапе подготовки сырья позволяет выявлять технологический брак и отклонения в режиме «входного контроля», что радикально снижает затраты на последующую химическую очистку и предотвращает поломки оборудования.
- Автоматическая оценка качества входящей щепы и макулатуры
Входящее сырье (будь то древесная щепа или вторичное сырье — макулатура) характеризуется высокой степенью неоднородности. Компьютерное зрение, установленное над конвейерными лентами подачи, решает следующие задачи:
- Грансостав и геометрия щепы: Интеллектуальная система в реальном времени анализирует геометрические параметры древесной щепы. Слишком крупная щепа не проварится в варочном котле, а слишком мелкая (опил) — превратится в сор и ухудшит прочность волокна. ИИ мгновенно определяет фракционный состав и процентное соотношение кондиционной щепы, коры и гнили.
- Сортировка и дефектоскопия макулатуры: При переработке вторичного сырья камеры фиксируют степень загрязнения макулатурных кип пластиком, скотчем, металлическими включениями и текстилем. Алгоритмы классификации ИИ оценивают тип макулатуры (картон, газеты, офисная бумага) для автоматического распределения по потокам массы.
- Мониторинг концентрации и фракционного состава волокна (Целлюлозная масса)
На этапе размола и гидроразбиения целлюлозная масса представляет собой жидкую суспензию, где волокна древесины взвешены в воде. Оптические датчики потока и потоковые CV-камеры высокого разрешения позволяют проводить экспресс-анализ массы «на лету»:
- Измерение длины и ширины волокон: Программные алгоритмы анализируют микроснимки проходящего потока суспензии, сегментируя отдельные волокна целлюлозы. На основе этих данных ИИ рассчитывает среднюю длину волокна и индекс фибрилляции (степень «разволокнения»), что напрямую определяет будущую прочность бумаги на разрыв.
- Обнаружение неразмолотых пучков и «костры»: Если система фиксирует крупные неразмолотые конгломераты волокон (пучки) или остатки недеревянистых включений (костру), она подает сигнал на автоматическую корректировку зазора ножей дисковых мельниц (рафинеров), предотвращая попадание сора на напорный ящик БДМ.
Применение компьютерного зрения на начальных этапах ЦБП переносит рубеж контроля качества в самую точку зарождения продукта. Стабилизация параметров сырья и полуфабриката с помощью ИИ гарантирует предсказуемое поведение бумажной массы на высоких скоростях отлива полотна.
3.3. Предиктивная аналитика и предотвращение обрывов полотна
Обрыв бумажного полотна — это самый критический и дорогостоящий технологический сбой в целлюлозно-бумажной промышленности. Когда лента, движущаяся со скоростью до 120 км/ч, рвется внутри сушильной или прессовой части, машина мгновенно превращается в гигантский деструктивный механизм, наматывающий на валы тонны неуправляемой бумажной массы. Ликвидация последствий такого обрыва занимает от 30 минут до нескольких часов, принося предприятию колоссальные убытки.
Решением этой проблемы в рамках Индустрии 4.0 стал переход от простой фиксации аварии (систем WMS) к её прогнозированию (предиктивной аналитике) за счет синергии компьютерного зрения (CV) и промышленного интернета вещей (IoT).
Интеллектуальная система предотвращения аварийных ситуаций на производстве работает по принципу сквозного анализа данных и сквозного управления процессом в четыре этапа:
- Сбор данных с разнородных источников: Система непрерывно принимает два параллельных потока информации. Первый — визуальный поток с приборов компьютерного зрения (камер CV сверхвысокого разрешения). Второй — технологические параметры с датчиков IoT и системы АСУ ТП, которые фиксируют давление, температуру, влажность и натяжение бумажного полотна.
- Слияние данных (Data Fusion): Оба потока поступают в единое ИИ-ядро — мультимодальную нейросеть. Она выполняет высокоскоростное слияние данных в режиме реального времени, сопоставляя картинку с датчиков с физическими показателями оборудования.
- Предиктивный анализ: На основе собранного массива данных ИИ-ядро выдает прогноз обрыва полотна за 3–5 минут до возможного инцидента, сопровождая предупреждение точным указанием первопричины назревающей аварии.
- Исполнение управляющей команды: Система отправляет сигнал на уровень автоматизации, инициируя автоматическую коррекцию параметров БДМ через АСУ ТП. Чтобы предотвратить обрыв, станок самостоятельно корректирует режим работы, например, снижает скорость или изменяет натяжение полотна.
- Синергия CV и IoT: Концепция слияния данных (Data Fusion)
Изолированное использование датчиков или камер не дает полной картины. Революционный прорыв предиктивных систем ИИ заключается в мультимодальном анализе, когда нейросеть одновременно обрабатывает два принципиально разных потока данных:
- Визуальный поток (Компьютерное зрение): Камеры сверхвысокого разрешения непрерывно ищут на полотне структурные аномалии — микротрещины на кромке, локальные утончения, неразмолотые пучки целлюлозы или зоны избыточного увлажнения, которые ослабляют прочность листа.
- Телеметрия оборудования (Датчики IoT): Из АСУ ТП в ИИ-ядро непрерывно поступают тысячи параметров в секунду: пульсация давления в напорном ящике, точные коэффициенты натяжения полотна между секциями БДМ, температура сушильных цилиндров, вибрация подшипников валов и влажность сетки.
Мультимодальная нейросеть сопоставляет эти данные. Например, сама по себе микротрещина на краю полотна размером 1 мм может не быть критичной. Но если в этот же момент датчик IoT фиксирует кратковременный скачок натяжения полотна на 3% или локальное падение влажности, ИИ мгновенно распознает эту комбинацию факторов как критическую угрозу.
- Машинное обучение для прогнозирования аномалий
ИИ-модели (часто строящиеся на базе рекуррентных нейросетей LSTM или архитектур Transformer, работающих с временными рядами) обучаются на исторических данных сотен предыдущих обрывов.
- Система выявляет скрытые, нелинейные математические зависимости, которые предшествуют аварии.
- ИИ способен предсказать вероятность разрыва полотна за 3–5 минут до того, как он физически произойдет.
- Помимо самого предупреждения, система выдает оператору точную локализацию и первопричину риска (например: “Риск обрыва 87% в прессовой части. Причина: микротрещина левой кромки на фоне избыточного натяжения”).
- Автоматическое предотвращение аварии
Получив предиктивное предупреждение от ИИ, система автоматизации может реагировать по двум сценариям:
- Режим подсказчика (Advisory Mode): На мониторе главного оператора БДМ загорается тревожный сигнал с рекомендацией немедленно снизить скорость машины или скорректировать подачу химикатов.
- Закрытый контур управления (Closed-Loop Control): ИИ напрямую отправляет команду в АСУ ТП. Скорость бумагоделательной машины превентивно снижается на несколько процентов, плавно меняется натяжение между секциями, а исполнительные механизмы дефектомаркера помечают опасный участок полотна. После того как ослабленная зона благополучно проходит через критический узел БДМ, машина автоматически возвращается к целевым параметрам производительности.
Предиктивная аналитика на базе CV и IoT переводит бумажную фабрику из режима «тушения пожаров» и ликвидации аварий в режим абсолютного контроля. Предотвращение даже одного крупного обрыва в месяц полностью окупает годовые затраты на внедрение и поддержку всей интеллектуальной системы.
3.4. Оптимизация и финишная обработка готовой продукции
Финишный этап производства бумажной продукции (после продольно-резательного станка) включает намотку в готовые товарные рулоны, их упаковку и подготовку к транспортировке. На этом этапе дефекты полотна уже исключены благодаря системам WIS, однако возникают новые риски, связанные с нарушением геометрии, неправильным распределением плотности намотки или повреждением защитной упаковки. Ошибки на финише приводят к тому, что кондиционная бумага деформируется или портится при доставке. Внедрение ИИ и компьютерного зрения (CV) на этом участке гарантирует сохранность качества готового продукта.
Архитектура финального контроля качества готовой продукции представляет собой двухканальный параллельный конвейер проверки, через который проходит готовый товарный рулон на конвейере:
- Параллельный анализ качества: Поток данных о рулоне одновременно разделяется на два независимых метода цифрового контроля:
- 3D-лазерное сканирование:
Отвечает за физические параметры и геометрию рулона. На этом этапе выполняется точный контроль геометрии торцов (выявление дефекта «тарелочности»), поиск критических деформаций (таких как «гусиные шеи»), а также математический расчет профиля плотности намотки.
-
- Нейросетевой CV-мониторинг: С помощью компьютерного зрения оценивает внешнее состояние упаковки. Камеры осуществляют контроль целостности обертки, проверяют правильность установки торцевых крышек и амбалажа, а также выполняют автоматическое считывание промышленной маркировки.
- Агрегация и вердикт: Данные из обоих каналов мгновенно собираются в аналитическом модуле, который выносит итоговое решение ИИ. В зависимости от соответствия стандартам, система автоматически направляет рулон по одному из двух путей: [Отправка на склад] для отгрузки клиенту или [В брак] на доработку/утилизацию.
- Контроль геометрии рулонов и деформаций намотки
После разрезания тампона на целевые форматы рулоны проходят через пост контроля, оснащенный 3D-лазерными профилометрами и матричными камерами высокого разрешения. ИИ мгновенно анализирует трехмерное облако точек и геометрию рулона для выявления критических дефектов намотки:
- «Тарелочность» и телескопичность торцов: Сдвиг слоев бумаги относительно друг друга, из-за чего торец рулона становится выпуклым или вогнутым. ИИ оценивает отклонение торцевой плоскости от идеальных 90 градусов. Превышение допуска даже на несколько миллиметров делает рулон непригодным для установки на высокоскоростные печатные машины клиента.
- «Гусиная шея» (звездчатость) и эксцентриситет: Неравномерная геометрия намотки, при которой рулон теряет идеальную цилиндрическую форму. Компьютерное зрение оценивает круглость (радиальное биение). Если рулон имеет овальность, при транспортировке он будет подвержен разрушительным точечным ударам.
- Оценка профиля плотности намотки: ИИ анализирует натяжение внешних слоев. Слишком рыхлая намотка приведет к деформации рулона под собственным весом на складе, а избыточно плотная — к возникновению внутренних остаточных напряжений и растрескиванию бумаги (дефект «выжимания» втулки).
- Инспекция качества упаковки и логистической защищенности
Бумага гигроскопична и чувствительна к механическим воздействиям, поэтому каждый рулон оборачивается в несколько слоев влагостойкого крафта или стрейч-пленки, а торцы защищаются специальными крышками (кругами). Камеры компьютерного зрения, установленные на упаковочной линии, в автоматическом режиме проверяют:
- Целостность упаковочного материала: Нейросеть (класса CNN) сканирует поверхность упакованного рулона, выявляя разрывы обертки, проколы, замятия углов или неплотное прилегание пленки.
- Качество проклейки и фиксации торцов: ИИ контролирует герметичность нанесения торцевых дисков. Наличие зазоров или складок на кромке упаковки означает, что внутрь рулона проникнет влага, что приведет к волнообразованию и порче краев бумаги.
- Автоматическая верификация и считывание маркировки: Дополнительные CV-модули распознают штрихкоды, QR-коды и текстовую информацию на наклеенных этикетках (OCR). ИИ сверяет данные с паспортом рулона в ERP-системе предприятия, исключая пересортицу при отгрузке.
Интеллектуальный контроль на этапе финишной обработки и оптимизации упаковочных процессов исключает человеческий фактор из процедуры финальной приемки. Это позволяет гарантировать, что полностью кондиционный товар покинет пределы комбината в безупречной защитной оболочке и сохранит свои паспортные характеристики до момента распаковки на предприятии конечного заказчика.
4. Экономический эффект и преимущества внедрения
4.1. Снижение операционных издержек и минимизация простоев
Внедрение систем компьютерного зрения (CV) и искусственного интеллекта (ИИ) оказывает прямое и наиболее ощутимое влияние на финансовые показатели целлюлозно-бумажного комбината (ЦБК) через сокращение операционных затрат (OPEX). В структуре себестоимости бумаги расходы на сырье, энергетику и ликвидацию технологических аварий занимают ключевые позиции. Интеллектуальная автоматизация оптимизирует эти статьи расходов по двум главным направлениям.
- Уменьшение объема брака и экономия сырьевых ресурсов
При традиционном подходе брак обнаруживается постфактум, когда тонны некондиционной бумаги уже намотаны в рулон. Использование систем WIS под управлением нейросетей позволяет локализовать отклонения мгновенно.
- Снижение доли безвозвратных потерь: Локальные дефекты (пятна, мелкие дыры) точно картируются и точечно вырезаются на этапе перемотки. Бумага высшего сорта не переводится в низшие категории целиком — отбраковывается лишь минимальный, строго зафиксированный метраж полотна.
- Экономия на повторной переработке (перероспуске): В ЦБП бракованная бумага отправляется в гидроразбиватель на перероспуск. Хотя волокно используется повторно, предприятие несет невозвратные убытки: повторно тратятся колоссальные объемы технологической воды, дорогостоящих химикатов (оптических отбеливателей, связующих, клеев) и, главное, электроэнергии и пара на повторную сушку листа. Снижение объема брака на 20–40% напрямую уменьшает эти издержки.
- Минимизация простоев оборудования из-за аварийных обрывов полотна
Каждая минута вынужденного простоя современной бумагоделательной машины (БДМ) обходится предприятию в среднем от 500 до 3 000 долларов (в зависимости от формата и производительности машины).
- Сокращение времени ликвидации аварий: Благодаря предиктивной аналитике на базе CV и IoT система прогнозирует и предотвращает до 75–90% потенциальных обрывов полотна. Машина плавно корректирует параметры вместо жесткого аварийного стопа.
- Защита дорогостоящей оснастки: При внезапном обрыве бумажная масса на высокой скорости начинает хаотично наматываться на прессовые валы и сушильные сетки. Это приводит к механическому повреждению и ускоренному износу элементов БДМ — формующих сеток, сукон и каландровых валов, стоимость замены которых исчисляется сотнями тысяч долларов. Своевременное замедление или остановка подачи массы по сигналу ИИ исключает агрессивное механическое воздействие на оборудование.
- Повышение коэффициента технической готовности (КТГ): Сокращение количества аварийных остановов и сокращение времени на очистку узлов машины позволяют увеличить чистый показатель КТГ и общую эффективность оборудования (OEE) на 3–7%. В масштабах годового производства крупного комбината это дает дополнительный выпуск тысяч тонн готовой товарной продукции без расширения производственных мощностей.
Инвестиции в программно-аппаратный комплекс компьютерного зрения и предиктивного ИИ не являются абстрактными затратами на цифровизацию — они имеют четкий и измеримый срок окупаемости (ROI), который для крупных ЦБК обычно составляет от 6 до 14 месяцев исключительно за счет ликвидации скрытых операционных потерь.
4.2. Повышение сортности продукции
Сортность продукции в целлюлозно-бумажной промышленности напрямую определяет ее рыночную стоимость и маржинальность. Перевод бумаги или картона из высшего сорта в первый или второй из-за наличия локальных дефектов оборачивается для комбината прямыми финансовыми потерями. Внедрение компьютерного зрения (CV) и искусственного интеллекта (ИИ) позволяет радикально изменить подход к управлению качеством, обеспечивая стабильное соответствие продукции строгим международным и национальным стандартам (таким как ISO, ГОСТ).
- Стабилизация качественных показателей «от рулона к рулону»
Без использования ИИ качество бумаги неизбежно колеблется в зависимости от человеческого фактора (опыта смены операторов), качества исходного сырья и микроклимата в цеху.
- Исключение человеческого фактора: Интеллектуальная система WIS проводит беспристрастную дефектоскопию 100% площади полотна с одинаковой точностью 24 часа в сутки. Она не подвержена усталости или «замыливанию» взгляда.
- Управление качеством по жестким математическим критериям: ИИ мгновенно выявляет даже незначительные тренды к ухудшению параметров полотна (например, постепенный рост шероховатости или микропористости). Система подает упреждающие команды в АСУ ТП. Это позволяет удерживать технологический процесс в узком «коридоре» целевых спецификаций, исключая волнообразные колебания качества.
- Гарантия соответствия жестким международным стандартам
Современные стандарты качества (например, ISO 8791 для шероховатости, ISO 2470 для белизны или стандарты TAPPI для чистоты поверхности) требуют жесткого контроля однородности структуры листа. Компьютерное зрение в сочетании с алгоритмами глубокого обучения позволяет предприятию выйти на новый уровень стандартизации:
- Объективная паспортизация: Каждая отгружаемая партия снабжается цифровым паспортом качества, сформированным на основе сплошного CV-сканирования, а не выборочных лабораторных срезов. Заказчик получает математически подтвержденную гарантию того, что в рулоне отсутствуют скрытые критические дефекты.
- Выход на премиальные и экспортные рынки: Стабильное отсутствие брака позволяет предприятию пройти сертификацию у крупнейших мировых брендов упаковки и полиграфии. Бумага, прошедшая тотальный ИИ-контроль, может продаваться с ценовой премией (как продукт гарантированного высшего качества / Prime Grade), в то время как заводы с устаревшими системами контроля вынуждены демпинговать из-за рисков нестабильного качества.
- Снижение уровня рекламаций и возвратов
Даже 0,1% скрытого брака (например, одна мелкая дыра на несколько километров полотна), попавший к конечному клиенту, может заклинить упаковочный автомат или разорвать ленту в печатной машине.
- Благодаря ИИ-маркировке и автоматической вырезке дефектных участков на продольно-резательных станках, полностью исключается отгрузка «проблемных» рулонов клиенту.
- Уровень рекламаций, штрафов и возвратов продукции снижается практически до нуля. Это укрепляет репутацию бренда и обеспечивает долгосрочную лояльность крупных b2b-клиентов.
Повышение сортности продукции с помощью ИИ позволяет трансформировать структуру продаж комбината. Вместо реализации значительной доли продукции как первого и второго сорта по сниженным ценам, предприятие максимизирует выпуск маржинального высшего сорта, увеличивая чистую прибыль без наращивания объемов добычи древесины или закупки сырья.
4.3. Экологический аспект (ESG)
Целлюлозно-бумажная промышленность традиционно относится к числу наиболее ресурсоемких отраслей, оказывающих существенную нагрузку на окружающую среду. В рамках современной ESG-повестки (Environmental, Social, and Governance) минимизация углеродного следа и бережное водопотребление стали жесткими требованиями рынка. Внедрение искусственного интеллекта и компьютерного зрения (CV) является эффективным инструментом «зеленой» оптимизации. Главный экологический эффект здесь достигается не за счет внешних очистных сооружений, а изнутри — путем радикального сокращения объемов технологического брака и исключения циклов его повторной переработки.
Экономический и экологический эффект внедрения искусственного интеллекта на производстве наглядно иллюстрируется сравнением двух сценариев обращения с браком:
- Сценарий с традиционным браком (Реактивный подход): При обнаружении брака в рамках стандартного процесса испорченное полотно отправляется на направление в гидроразбиватель для вторичной переработки. Это неизбежно влечет за собой повторный расход ресурсов по трем критическим направлениям:
-
- Вода: Затрачиваются сотни дополнительных литров на каждый килограмм сырья.
- Пар и Электричество: Расходуются колоссальные объемы энергии на повторную сушку бумаги.
- Химикаты: Тратятся дорогие компоненты, такие как отбеливатели и удерживающие клеи.
- Сценарий с контролем ИИ + CV (Проактивный подход): Внедрение компьютерного зрения и алгоритмов машинного обучения обеспечивает предотвращение брака на 40%. За счет снижения объемов переработки и экономии ресурсов предприятие получает ключевой экологический эффект — снижение углеродного следа и минимизацию ESG-рисков.
- Ликвидация скрытых потерь при перероспуске бумаги
В ЦБП бракованная продукция не выбрасывается, а отправляется в гидроразбиватель для измельчения и повторного превращения в жидкую бумажную массу (так называемый перероспуск). Технологически это выглядит как замкнутый цикл, но с экологической точки зрения это колоссальная и невозвратная трата ресурсов:
- Энергетический углеродный след: Самый энергоемкий этап производства бумаги — это ее сушка на огромных чугунных цилиндрах, нагреваемых паром. Когда тонна готовой, но забракованной бумаги отправляется на перероспуск, это означает, что гигакалории тепла и мегаватты электроэнергии, затраченные на ее сушку, были потрачены впустую. Повторный цикл отлива и сушки удваивает углеродный след этой тонны продукции. ИИ, предотвращая обрывы полотна и стабилизируя качество, минимизирует эти холостые энергетические циклы.
- Химическое загрязнение и перерасход реагентов: При повторном размоле брака часть химических компонентов (оптические отбеливатели, красители, удерживающие крахмалы, гидрофобизаторы) безвозвратно теряет свои свойства или вымывается в оборотную воду. Чтобы восстановить паспортные характеристики массы, фабрика вынуждена вводить новые порции дорогостоящей и экологически агрессивной химии. Оптимизация процессов с помощью CV сводит этот избыточный расход к минимуму.
- Снижение удельного водопотребления
Для производства одного килограмма бумаги требуются десятки литров воды. Хотя современные заводы используют замкнутые циклы водооборота, каждый дополнительный цикл переработки брака увеличивает нагрузку на локальные очистные сооружения. Сокращение объемов технологических отходов с помощью интеллектуальных систем WIS/WMS позволяет комбинату снизить общий объем циркулирующей воды и уменьшить количество стоков, требующих сложной многоступенчатой фильтрации.
- Сохранение лесных ресурсов за счет концепции First-Time-Right
Применение принципа First-Time-Right («качество с первого предъявления») под управлением ИИ означает, что из одного и того же объема заготовленной древесной щепы предприятие получает максимум коммерческого продукта высшего сорта. Исключаются ситуации, когда из-за системного скрытого дефекта целая партия уходит в утиль или деградирует по качеству. Это повышает общую удельную эффективность использования лесосырьевой базы комбината.
Интеграция ИИ и компьютерного зрения на ЦБК наглядно доказывает, что экономическая эффективность и экологическая ответственность в Индустрии 4.0 не противоречат друг другу. Снижение операционных издержек за счет уменьшения брака автоматически оборачивается сокращением выбросов CO₂, сбережением водных ресурсов и уменьшением химической нагрузки на экосистему, трансформируя традиционное предприятие в экологически устойчивое производство.
4.4. Безопасность труда и охрана здоровья (Health & Safety)
Бумагоделательная машина (БДМ) — это объект повышенной опасности. Она представляет собой непрерывный технологический комплекс длиной до полукилометра, состоящий из сотен вращающихся металлических валов, тяжелых прессов, сушильных цилиндров с температурой пара свыше 150 °C и сложнейших натяжных механизмов. Традиционный контроль процессов требовал регулярного физического присутствия персонала в непосредственной близости от движущихся агрегатов. Внедрение компьютерного зрения (CV) и искусственного интеллекта (ИИ) позволяет кардинально снизить риски травматизма на производстве.
Влияние цифровизации на промышленную безопасность наглядно демонстрирует радикальное различие в уровне защиты персонала при возникновении нештатных ситуаций:
- Традиционный подход: При возникновении обрыва или сбоя на линии стандартная процедура требует физического присутствия персонала. Человек вынужден идти в опасную зону бумагоделательной машины (БДМ) для визуального осмотра. Это напрямую подвергает сотрудников критическим угрозам, создавая высокий риск ожогов, затягивания в движущиеся валы и получения тяжелых травм.
- Подход Индустрии 4.0: В случае аналогичного обрыва или сбоя физическое присутствие человека в опасной зоне полностью исключается на этапе диагностики. Специализированные камеры WMS (системы мониторинга обрывов полотна) и искусственный интеллект анализируют узел удаленно. На основе полученных точных данных формируется план действий, обеспечивающий безопасное устранение проблемы по четкому протоколу с минимальными рисками для здоровья сотрудников.
- Вывод персонала из зон повышенного термического и механического риска
До появления интеллектуальных оптических систем операторам и технологам приходилось вручную осматривать критические узлы БДМ во время ее работы:
- Исключение визуального осмотра «на ходу»: Для поиска причин брака инженеры были вынуждены подходить близко к сушильной части или каландрам, рискуя получить тяжелые ожоги от вырывающегося пара или травмы от случайного затягивания одежды в быстро вращающиеся механизмы. Высокоскоростные матричные камеры систем WMS и линейные камеры WIS полностью заменяют глаза человека внутри машины. Весь мониторинг переносится на экраны в изолированную, кондиционируемую и безопасную пультовую (операторскую).
- Безопасный покадровый анализ инцидентов: Если на БДМ происходит обрыв полотна, система WMS мгновенно предоставляет операторам покадровую видеозапись момента аварии в замедленном режиме (Slow-Motion). Людям больше не нужно заглядывать внутрь работающих узлов, чтобы понять, какой именно вал или нож послужил причиной сбоя — ИИ локализует проблему удаленно.
- Автоматизация опасных операций разметки и дефектоскопии
На старых производствах для мечения дефектных мест в рулоне рабочие нередко использовали ручные методы маркировки (например, вкладывали бумажные закладки в движущийся рулон или наносили метки мелом прямо во время намотки наката). Скорость полотна при этом могла составлять сотни метров в минуту, что создавало экстремальную угрозу тяжелых травм рук. Интеграция компьютерного зрения со струйными и спрейными автоматическими дефектомаркерами полностью автоматизирует этот процесс, исключая физический контакт человека с наматываемым тампоном.
- Контроль нахождения персонала в запретных зонах
Помимо инспекции самого бумажного полотна, интеллектуальные системы CV на современных заводах решают сопутствующие задачи промышленной безопасности (HSE):
- Камеры с алгоритмами распознавания образов контролируют периметр безопасности вокруг БДМ. Если ИИ фиксирует присутствие человека в запретной зоне во время работы машины, система мгновенно включает световую и звуковую сигнализацию или блокирует запуск опасного узла.
- Нейросети в реальном времени проверяют наличие у сотрудников обязательных средств индивидуальной защиты (СИЗ): касок, термостойких костюмов, защитных очков и перчаток.
Цифровая трансформация ЦБП на базе ИИ меняет саму философию охраны труда. Технологии компьютерного зрения превращают оператора БДМ из человека, физически противостоящего опасной среде тяжелого машиностроения, в дистанционного контролера цифровых процессов. Это снижает производственный травматизм до исторического минимума и делает профессию безопасной и высокотехнологичной.
5. Вызовы, ограничения и технологические барьеры
5.1. Сложные условия эксплуатации и требования к защите оборудования
Внедрение систем компьютерного зрения на целлюлозно-бумажных комбинатах сталкивается со специфическими физическими барьерами. Бумагоделательная машина (БДМ) — это среда с экстремальными эксплуатационными нагрузками, где хрупкая прецизионная оптика и чувствительные сенсоры камер должны бесперебойно работать в режиме 24/7. Без применения специальных инженерных решений по защите оборудования дорогостоящие компоненты CV-системы выйдут из строя в течение первых недель эксплуатации.
Инженерная защита оптического оборудования спроектирована по принципу адресного противодействия, где каждому негативному фактору среды цеха соответствует специализированное технологическое решение:
- Защита от бумажной пыли: Для предотвращения загрязнения оптики применяется воздушный нож (Air Knife), который непрерывным потоком сжатого воздуха сдувает микрочастицы с объектива.
- Защита от влажности и пара: В условиях высокой влажности камеры помещаются в специализированный гермокожух с классом защиты IP66 / IP67, полностью изолирующий электронику от попадания влаги.
- Защита от экстремальных температур: При нагреве среды свыше 60°C задействуется система водяного или вихревого охлаждения, которая поддерживает стабильную рабочую температуру внутри защитного кожуха.
- Защита от механических воздействий: Сильная вибрация станины компенсируется за счет установки оборудования на вибродемпфирующие крепления, которые гасят колебания и предотвращают размытие кадра.
Ключевые деструктивные факторы и методы борьбы с ними:
- Критическая запыленность (Бумажная пыль и ворс):
В процессе формирования, сушки и каландрирования полотна выделяются миллиарды микроскопических целлюлозных волокон. Эта пыль мгновенно оседает на линзах объективов и светодиодных лампах, делая картинку размытой и «ослепляя» нейросеть.- Решение: Применение воздушных ножей (Air Knives). Вокруг защитного стекла камеры создается непрерывный направленный поток избыточного давления очищенного сжатого воздуха. Этот воздушный барьер буквально «сдувает» летящую пыль на подлете к объективу, сохраняя оптику оптически чистой без ручной протирки.
- Высокая влажность и агрессивный пар:
В сеточной и прессовой частях БДМ вода бьет фонтанами, а в сушильной части температура пара достигает экстремальных значений. Попадание влаги внутрь камеры вызовет короткое замыкание, а конденсат на стекле исказит геометрию кадра.- Решение: Использование тяжелых промышленных кожухов из нержавеющей стали со степенью защиты не ниже IP66 / IP67 (полная пыленепроницаемость и защита от мощных водяных струй). Внутри кожухов монтируются датчики влажности и автоматические мини-нагреватели, предотвращающие образование конденсата (запотевание) при изменении температурного режима машины.
- Повышенные температурные режимы:
Внутри сушильного сукна и вблизи каландров температура воздуха может стабильно держаться на отметке выше +60 °C…+80 °C. Стандартные промышленные камеры рассчитаны на работу до +45 °C; при перегреве матрицы на изображении появляются тепловые шумы, а электроника процессора отключается.- Решение: Интеграция систем активного терморегулирования. Защитные корпуса камер оснащаются водяными рубашками охлаждения (непрерывная циркуляция холодной воды) или трубками Ранка-Хилша (вихревые охладители, преобразующие сжатый воздух в поток ледяного воздуха), что позволяет поддерживать внутри гермокожуха стабильные +25 °C.
- Высокочастотная вибрация:
Вращение многотонных валов на скоростях до 2000 м/мин неизбежно вызывает сильную вибрацию станины и перекрытий цеха. Если камера жестко закреплена на вибрирующей балке, кадры получатся размытыми («смазанными»), что сделает субпиксельный анализ микродефектов невозможным.- Решение: Проектирование независимых рамных опор для оптических балок, не связанных напрямую с вибрирующими узлами БДМ. Сами камеры монтируются через специализированные вибродемпфирующие элементы (сильфоны, демпферы), а программное обеспечение CV включает алгоритмы цифровой стабилизации изображения в режиме реального времени.
Развертывание ИИ-дефектоскопии в ЦБП требует сложного междисциплинарного подхода. Системы компьютерного зрения — это не просто ИТ-продукт, а сложный промышленный комплекс, где надежность программных алгоритмов жестко привязана к качеству инженерной, механической и тепловой защиты оптического оборудования на промышленной площадке.
5.2. Проблема обработки сверхбольших объемов данных в режиме Hard Real-Time
Скорость и непрерывность — главные характеристики современного производства бумаги. Однако для систем искусственного интеллекта и компьютерного зрения эти же факторы создают колоссальную вычислительную нагрузку. Необходимость непрерывного сканирования 100% площади движущегося полотна превращает цех бумажной фабрики в источник экстремально плотного потока «тяжелых» данных.
- Масштаб данных: Цифровая математика бумажного полотна
Чтобы наглядно представить масштаб проблемы, достаточно провести простой инженерный расчет параметров работы системы WIS на современной бумагоделательной машине (БДМ):
- Ширина полотна: 8 метров.
- Скорость машины: 1800 метров в минуту (30 метров в секунду).
- Требуемое разрешение: Для гарантированного обнаружения микродефекта размером 0,1 мм шаг сканирования должен быть не менее 0,05 мм на пиксель.
Для покрытия такой ширины требуется оптическая балка из нескольких линейных камер совокупным разрешением 16384 пикселей (16K) по горизонтали. Чтобы при скорости 30 м/с не пропустить ни одной строки, камеры должны осуществлять съемку с частотой 600 000 строк в секунду (600 кГц).
В результате один только оптический узел WIS генерирует «сырой» несжатый поток данных объемом около 10 Гигабайт в секунду (более 35 Терабайт в час). Передать, распаковать и проанализировать такой массив стандартными сетевыми методами невозможно.
- Жесткий в режиме реального рвемени (Hard Real-Time): Критичность задержек
В ЦБП недопустимы задержки обработки информации (Latency), характерные для классических облачных ИИ-сервисов. Система должна работать по принципу Hard Real-Time (жесткого реального времени):
- Если нейросеть задержит классификацию дефекта хотя бы на 100 миллисекунд, за это время машина успеет выпустить еще 3 метра бумаги.
- Координаты брака на «цифровой карте» сместятся, автоматический маркер нанесет краску мимо цели, а предиктивный алгоритм не успеет упредить обрыв полотна в следующей секции БДМ.
- Лимит времени на весь цикл — от физического срабатывания затвора камеры до выдачи управляющей команды в АСУ ТП — составляет не более 5–7 миллисекунд. За это мизерное время программа обязана: попиксельно очистить кадр от шумов пыли, выровнять контраст, сегментировать аномалию, прогнать её через сверточную нейросеть (CNN) и передать координатную метку исполнительному механизму.
- Архитектурные методы решения проблемы
Для преодоления «вычислительного тупика» инженеры используют специализированный стек технологий децентрализованных вычислений (Edge Computing):
- Аппаратный захват на FPGA (ПЛИС): Первичный поток данных с камер поступает по оптоволоконным кабелям (протоколы Camera Link, CoaXPress) на специализированные платы видеозахвата (Frame Grabbers) с микросхемами FPGA. Они выполняют попиксельную предобработку изображения (фильтрацию и выравнивание контраста) «на лету» на аппаратном уровне, полностью разгружая центральный процессор сервера.
- Конвейеризация ИИ-моделей: Применяется каскадный метод детекции. Легковесные алгоритмы отсекают 99.9% «пустого» фона идеального бумажного полотна. И лишь оставшиеся 0.1% площади кадра, содержащие подозрительные пиксели, вырезаются и отправляются на глубокий анализ в тензорные ядра графических ускорителей (GPU).
- Кольцевое буферирование: Системы мониторинга обрывов полотна (WMS) не записывают терабайты видео на жесткие диски. Они используют скоростную оперативную память, работающую по принципу циклического буфера (хранятся последние 5-10 минут записи). Запись на постоянный диск активируется только по триггеру — в момент физического обрыва бумаги, фиксируя бесценные кадры аварии для ИИ-анализа.
Интеграция ИИ в целлюлозно-бумажное производство требует создания мощной локальной ИТ-инфраструктуры высокой пропускной способности. Компьютерное зрение в ЦБП выступает как экстремальная технологическая дисциплина, где математическая точность нейросетей сбалансирована с предельной скоростью обработки физических сигналов.
5.3. Проблема «холодного старта» и дефицит размеченных данных
Успех применения глубокого машинного обучения (Deep Learning) в дефектоскопии напрямую зависит от качества и объема обучающей выборки. Чтобы сверточная нейросеть (CNN) научилась безошибочно отличать водяную каплю от масляного пятна или технологической дыры, ей необходимы тысячи примеров каждого типа брака, собранных в реальных условиях. Здесь разработчики сталкиваются с фундаментальным барьером, известным как проблема «холодного старта».
- Парадокс стабильного производства
Современные целлюлозно-бумажные комбинаты — это высокотехнологичные предприятия с жестко отлаженными процессами. Серьезные технологические аномалии и специфические виды брака происходят здесь достаточно редко (например, раз в несколько недель или месяцев).
- Дефицит редких классов: Набрать естественным путем репрезентативный датасет для редких дефектов (таких как специфический износ формующей сетки, редкие химические загрязнения или сложные продольные складки) в условиях стабильно работающего завода физически невозможно. На это могут уйти годы.
- «Мусорные» данные: В то же время система генерирует миллионы изображений идеальной, кондиционной бумаги. Этот дисбаланс классов (Class Imbalance) приводит к тому, что стандартно обученная нейросеть начинает «сваливаться» в ложноположительные или ложноотрицательные срабатывания, пропуская критический брак.
- Проблема разметки данных (Data Labeling)
Процесс классификации дефектов бумаги требует высокой инженерной квалификации. Обычный ИТ-специалист или краудсорсинговый разметчик не сможет отличить микроотверстие, вызванное соринкой в прессовой части, от прогара сушильного сукна.
- Для качественной разметки датасета необходимо привлекать ведущих технологов цеха и экспертов по качеству ЦБП.
- Их рабочее время ограничено и стоит дорого. Процесс ручной разметки сотен тысяч кадров превращается в экономически неэффективное и затяжное «узкое горлышко» проекта цифровизации.
- Методы преодоления «холодного старта»
Для успешного запуска ИИ-систем в условиях дефицита данных разработчики используют комплекс передовых подходов из области Data Science:
- Генеративно-состязательные сети (GAN) и диффузионные модели: Для искусственного расширения датасета применяются специализированные ИИ-генераторы. На основе всего 10–20 реальных снимков редкой складки или масляного пятна GAN-модели способны синтезировать тысячи уникальных, физически достоверных вариаций этого дефекта с учетом разной текстуры бумаги, освещения и ракурсов. Это позволяет «накормить» обучаемую нейросеть необходимым объемом данных.
- Трансферное обучение (Transfer Learning): Нейросеть не обучают с нуля. За основу берется предобученная базовая модель (например, на миллионах общих изображений), которая уже умеет распознавать базовые геометрические формы, линии и градиенты. Затем ее «дообучают» (Fine-Tuning) на узком, специфическом датасете конкретной бумажной фабрики.
- Обучение без учителя и One-Shot Learning: Вместо того чтобы учить ИИ распознавать каждый конкретный вид дефекта, модель обучают идеальному состоянию бумаги (эталону) по методу поиска аномалий (Anomaly Detection). Все, что пиксельно и текстурно отличается от идеального полотна, система маркирует как подозрительную зону, отправляя её на последующую полуавтоматическую классификацию с участием человека.
Проблема «холодного старта» доказывает, что внедрение ИИ в бумажную промышленность — это не просто покупка готового софта. Это непрерывный процесс управления данными, где математические методы синтеза изображений и тесная синергия разработчиков с инженерами-технологами комбината позволяют преодолеть физический дефицит информации и запустить систему в кратчайшие сроки.
6. Перспективы развития технологии
6.1. Интеграция компьютерного зрения с «цифровыми двойниками» (Digital Twins)
Эволюция систем искусственного интеллекта в целлюлозно-бумажной промышленности ведет к отказу от изолированных ИТ-решений. Будущее отрасли лежит в плоскости создания «цифровых двойников» (Digital Twins) — динамических виртуальных копий реальных производственных линий, функционирующих синхронно с физическими агрегатами бумагоделательной машины (БДМ) в режиме реального времени. В этой экосистеме компьютерное зрение (CV) выполняет роль органов чувств, поставляя непрерывный поток пространственных данных для сквозного моделирования.
Концепция цифрового двойника (Digital Twin) связывает физические процессы в цеху с виртуальной моделью производства, разделяя потоки данных на сбор, визуализацию и предиктивный анализ:
- Синхронизация физического и цифрового миров:
Данные из реального цеха в режиме реального времени транслируются в цифровую среду по двум независимым каналам:
-
- Поток с камер WIS / WMS (систем контроля качества и мониторинга обрывов) преобразуется в живой 3D-поток дефектов, визуализируя все изъяны полотна на виртуальной модели.
- Показания с датчиков IoT / АСУ переводятся в структурированную телеметрию давлений и состояния валов, отражая текущую физическую нагрузку на узлы машины.
- Аналитическое ядро (Симуляция и прогноз): Агрегированные цифровые данные поступают в единый модуль виртуального моделирования. Здесь система выполняет сложный предиктивный анализ: проводит точный расчет износа сеток, запускает симуляцию сушки полотна для оптимизации энергопотребления и осуществляет упреждающее предотвращение аварий до их реального возникновения на производстве.
- Роль CV в наполнении цифрового двойника актуальными данными
Классический цифровой двойник завода строится на основе показаний сотен датчиков давления, температуры и расхода (IoT). Однако эти датчики «слепы» к физической геометрии и микроструктуре продукта. Интеграция компьютерного зрения решает эту проблему:
- Визуальное картирование физических активов: Камеры непрерывно контролируют состояние рабочих органов БДМ (износ формующих сеток, состояние сукон, биение валов). Эти данные мгновенно накладываются на 3D-модель машины.
- Динамический паспорт продукта: Цифровая карта дефектов полотна, создаваемая системами WIS, становится неотъемлемой частью цифрового двойника. В виртуальной модели отображается точное состояние каждого погонного метра бумаги, проходящего через секции машины.
- Предиктивное моделирование и симуляция «Что если?»
Связка Digital Twin и CV на базе ИИ позволяет технологам и руководству комбината проводить виртуальные эксперименты без риска испортить реальное сырье или сломать оборудование:
- Симуляция изменения режимов: ИИ-ядро цифрового двойника, накопившее миллионы визуальных образов дефектов и привязанное к телеметрии оборудования, может рассчитать, как изменится качество бумаги или какова будет вероятность обрыва полотна, если поднять скорость БДМ с 1800 до 2000 м/мин.
- Прогнозирование износа оборудования (Proactive Maintenance): Анализируя микроструктуру бумаги и появление специфических периодических микродефектов, цифровой двойник с высокой точностью рассчитывает остаточный ресурс прессового сукна или формующей сетки. Система заранее сообщает техническим службам, во время какого планового останова необходимо произвести замену детали, предотвращая аварийные ситуации.
- Переход к автономному управлению (Self-Optimizing Mill)
Высшая стадия интеграции компьютерного зрения с цифровым двойником — переход от систем-подсказчиков к полностью замкнутому автоматическому регулированию технологического процесса:
- Виртуальный двойник постоянно рассчитывает идеальный баланс между скоростью машины, расходом химикатов и качеством бумаги.
- Если камеры компьютерного зрения фиксируют малейший тренд на изменение облачности или появление микропор, цифровой двойник просчитывает оптимальное решение и через АСУ ТП мгновенно корректирует натяжение полотна или дозировку удерживающих клеев в напорном ящике без участия человека.
Интеграция компьютерного зрения с концепцией Digital Twins превращает ЦБК из механического производства в гибкую интеллектуальную систему. Камеры перестают быть просто инструментами отбраковки — они становятся ключевым звеном глобальной цифровой симуляции, которая обеспечивает предприятию максимальную производительность, безопасность и гибкость в условиях меняющегося рынка.
6.2. Использование мультиспектральных и гиперспектральных камер
В то время как классические системы компьютерного зрения (WIS/WMS) работают в видимом диапазоне света (RGB или монохромном) и оценивают лишь внешнюю геометрию и текстуру бумаги, следующим революционным шагом в автоматизации ЦБП становится внедрение мультиспектральных и гиперспектральных камер (Hyperspectral Imaging, HSI). Эти устройства способны «видеть» бумажное полотно в сотнях узких спектральных зон (включая ближний и дальний инфракрасный, а также ультрафиолетовый диапазоны), трансформируя дефектоскопию в мгновенный бесконтактный химический анализ «на лету».
Возможности оптического контроля на производстве кардинально различаются в зависимости от типа применяемого оборудования. Ниже приведено детальное сравнение стандартных оптических систем и спектральных технологий нового поколения.
- Обычная камера (видимый свет)
Ограничена исключительно поверхностным мониторингом полотна:
- Область анализа: Видит только внешнюю форму и геометрию объекта.
- Результат контроля: Способна зафиксировать лишь явные визуальные отклонения, например, обнаружить пятно на бумаге, но не может определить причину его появления.
- Гиперспектральная камера (спектральный куб)
Обладает возможностью проводить глубокий физико-химический анализ сырья в режиме реального времени:
- Область анализа: Анализирует химический состав «насквозь», сканируя объект в расширенном спектральном диапазоне.
- Контроль влажности: Измеряет точное распределение молекул воды (H₂O) по всей толщине листа.
- Анализ структуры: Определяет текущую концентрацию крахмала, целлюлозы и золы в структуре бумаги.
- Идентификация примесей: Указывает точный тип сора, безошибочно отличая пластик от клея, коры или других инородных включений.
- Физический принцип технологии: Спектральный куб данных
Вместо обычного плотного 2D-изображения гиперспектральная камера формирует так называемый «спектральный куб» (Data Cube). Для каждого пикселя движущегося бумажного полотна фиксируется непрерывный оптический спектр отражения или поглощения. Поскольку каждое химическое вещество (вода, целлюлоза, лигнин, крахмал, каолин) имеет свой уникальный спектральный «отпечаток» (спектральную сигнатуру), искусственный интеллект мгновенно определяет точный молекулярный состав исследуемой зоны «насквозь», проникая в толщу бумажного листа.
- Ключевые аналитические задачи, решаемые HSI-камерами:
- Прецизионный 2D-картографический контроль влажности: Классические ИК-датчики в АСУ ТП измеряют влажность лишь локально (полосами). Гиперспектральные камеры сканируют полотно целиком, строя в реальном времени непрерывную двумерную тепловую и влажностную карту. Это позволяет мгновенно фиксировать «сырые пятна» и микрозоны пересушки, оптимизируя расход пара в сушильной части БДМ.
- Контроль распределения химических добавок: Для придания бумаге прочности и гладкости в массу вводятся связующие крахмалы, удержатели и минеральные наполнители (мел, каолин). HSI-камеры под управлением обученных нейросетей оценивают равномерность распределения этих веществ по всей площади и ширине полотна. Неравномерность концентрации мела или крахмала сразу маркируется как скрытый дефект сортности, сигнализируя о необходимости настройки напорного ящика.
- Мгновенная дефектоскопия природы загрязнений: Если классическое CV видит темное пятно и может перепутать каплю масла со смолой или кусочком коры, то гиперспектральный анализ мгновенно определяет химическую природу загрязнения. ИИ выдает точный диагноз: “Пятно № 432 — синтетический клей (Silicone/Sticky) из макулатурного сырья” или “Пятно № 433 — индустриальное масло из редуктора прессовой части”. Это радикально сокращает время поиска и устранения коренной причины брака.
- Онлайн-контроль степени отбелки и остаточного лигнина
При производстве высокосортной белой офисной или санитарно-гигиенической бумаги критически важно контролировать содержание остаточного лигнина (компонента древесины, из-за которого бумага желтеет со временем). Гиперспектральные датчики в УФ- и ИК-диапазонах способны определять индекс белизны и массовую долю лигнина непосредственно на движущемся полотне со скоростью 2000 м/мин, позволяя системе управления автоматически корректировать подачу отбеливающих реагентов.
Использование мульти- и гиперспектральных камер расширяет возможности компьютерного зрения от простого «пространственного контроля» до «глубокого химического мониторинга». Технология HSI стирает грань между цеховой инспекцией и сложным лабораторным анализом, переводя целлюлозно-бумажное предприятие на уровень абсолютной физико-химической прозрачности в режиме реального времени.
6.3. Переход к самообучающимся системам автоматического управления
Финальным вектором цифровой трансформации целлюлозно-бумажной промышленности является переход от реактивного контроля качества к созданию полностью автономных, самообучающихся систем управления технологическим процессом. В традиционной парадигме даже самая современная система компьютерного зрения (WIS) оставалась лишь «советчиком»: она обнаруживала дефект, строила карту брака и отправляла уведомление оператору. Переход к концепции автономного управления (Closed-Loop Autonomous Control) исключает человеческий фактор из цепочки принятия оперативных решений, передавая управление машиной искусственному интеллекту.
Сравнение контуров управления БДМ: Классический против Автономного
Скорость реакции на технологические отклонения определяет объем выпускаемого брака. Ниже приведено сравнение классической схемы с участием человека и проактивного автономного контура под управлением искусственного интеллекта.
- Классическая цепочка (С временной задержкой)
Управление процессом построено на последовательных действиях и включает человеческий фактор, что неизбежно создает задержку в реагировании:
- Фиксация: Система оптического контроля (камера WIS) сканирует полотно.
- Аналитика: Система фиксирует обнаружение тренда брака (например, постепенное изменение плотности или появление повторяющихся пятен).
- Уведомление: Выдается сигнал оператору на пульт управления.
- Принятие решения: Требуются размышления человека, оценка рисков и выбор правильных параметров.
- Действие: Оператор выполняет ручную коррекцию АСУ ТП для стабилизации процесса.
- Автономный контур ИИ (Мгновенный отклик)
Процесс протекает полностью в цифровой среде без участия человека, что сводит время реакции к долям секунды:
- Сбор данных: Мультимодальные камеры WIS/HSI (оптические и гиперспектральные) непрерывно сканируют структуру листа.
- ИИ-аналитика: Искусственный интеллект обнаруживает тренд отклонения на самых ранних стадиях.
- Диагностика: Система мгновенно проводит анализ причин, определяя, какой именно узел машины вызвал сбой.
- Исполнение: Робот отправляет прямую команду в АСУ ТП без промежуточных подтверждений.
- Результат: Происходит мгновенная саморегуляция БДМ, исключающая выпуск дефектной продукции.
- Технология распознавания ранних латентных трендов
Самообучающаяся система не ждет, пока на бумажном полотне появится физический брак (крупные дыры или разрывы кромки). Используя непрерывный поток данных с высокоскоростных и гиперспектральных камер, ИИ анализирует микротекстурные изменения полотна.
- Алгоритмы машинного обучения фиксируют микротренды ухудшения качества — например, плавное снижение однородности просвета (облачности) бумаги или микроскопический дрейф профиля влажности.
- Эти изменения могут быть незаметны для человека и не выходить за рамки текущих допусков ГОСТ/ISO, но ИИ распознает в них математическую закономерность, ведущую к неизбежному сбою через 15–20 минут работы машины.
- Обучение с подкреплением (Reinforcement Learning) для управления БДМ
В основе самообучения лежит использование архитектур Reinforcement Learning (RL). ИИ-агент управляет технологическим процессом, получая «награду» за максимизацию выпуска бумаги высшего сорта и «штраф» за генерацию брака, обрывы или перерасход энергии.
- Система постоянно сопоставляет визуальные данные с камер с тысячами параметров АСУ ТП (IoT).
- На основе накопленного опыта ИИ точно знает динамику процесса: например, к какому изменению структуры листа приведет увеличение подачи удерживающих полимеров на 0,5% или плавное изменение зазора губок напорного ящика.
- Модель непрерывно дообучается на собственных действиях, адаптируясь к постепенному физическому износу одежды БДМ (сеток и сукон) и флуктуациям качества входящей целлюлозной массы.
- Автономное изменение параметров машины в реальном времени
При обнаружении тренда к ухудшению качества самообучающаяся система самостоятельно генерирует и исполняет корректирующие команды, направляемые напрямую в контроллеры АСУ ТП:
- Автономная регулировка влажности и сушки: Если гиперспектральная камера фиксирует локальное переувлажнение полотна на определенном метре ширины, ИИ точечно изменяет давление пара в соответствующих секциях сушильных цилиндров или регулирует прижимной зазор прессов.
- Стабилизация геометрии полотна: При фиксации микротрещин на кромке система автоматически снижает натяжение бумажной ленты между секциями БДМ на строго рассчитанную величину, предотвращая обрыв, и одновременно отправляет команду на ножи продольной обрезки для стабилизации края.
- Оптимизация композиции массы: Если датчики CV фиксируют снижение прочностных характеристик или белизны, ИИ меняет соотношение хвойной и лиственной целлюлозы в потоке или увеличивает расход оптического отбеливателя «на лету».
Переход к самообучающимся системам управления превращает БДМ в киберфизическую систему, способную к саморегуляции и адаптации. Это позволяет минимизировать технологическую вариативность, гарантирует работу оборудования на пределе максимальной экономической и экологической эффективности и переводит персонал фабрики из роли «ликвидаторов аварий» в роль стратегических контролеров цифрового производства.
7. Заключение
7.1. Общие итоги: ИИ и компьютерное зрение как основа выживания предприятий ЦБП
Внедрение искусственного интеллекта (ИИ) и систем компьютерного зрения (Computer Vision, CV) в целлюлозно-бумажную промышленность знаменует собой глубокий тектонический сдвиг, трансформирующий традиционное, капиталоемкое производство в гибкую киберфизическую экосистему. В условиях, когда современные бумагоделательные машины (БДМ) работают на экстремальных скоростях — до 1500–2000 метров в минуту, а ширина полотна превышает 10 метров, классические подходы к дефектоскопии и управлению качеством полностью исчерпали свой потенциал.
Дискретные лабораторные анализы и сканирующие головки систем QCS, покрывающие не более 1–3% площади бумаги, оставляют критические «слепые зоны». Это неизбежно оборачивалось миллионными операционными убытками из-за генерации скрытого брака и аварийных обрывов полотна.
Эволюция систем управления качеством в целлюлозно-бумажной промышленности (ЦБП)
Развитие систем контроля на производстве прошло три ключевых исторических этапа — от ручной фиксации ошибок до полностью автономных цифровых фабрик:
Этап 1. Традиционный подход (Реактивный)
Классическая модель управления, опирающаяся на человеческий фактор и точечные проверки:
- Лабораторный контроль: Качество оценивается вручную на основе физических срезов готовых рулонов.
- Констатация брака: Система лишь фиксирует факт ошибки постфактум, когда дефектная продукция уже произведена.
- Реактивный ремонт: Обслуживание оборудования и исправление настроек происходят только после остановки линии или аварии.
Этап 2. Автоматизация WIS / WMS (Цифровой мониторинг)
Переход к сплошному аппаратному контролю и первичной цифровизации цеха:
- Сплошное CV-сканирование: Внедрение систем машинного зрения (WIS) для непрерывного осмотра 100% площади полотна.
- Цифровое картирование: Автоматическая фиксация точных координат дефектов на протяжении всего рулона.
- Локализация аварий: Использование систем мониторинга обрывов (WMS) для быстрой остановки и минимизации последствий сбоев.
Этап 3. Самообучающийся ИИ-контур (Автономное производство)
Современный стандарт Индустрии 4.0, работающий на опережение без участия оператора:
- Предиктивный анализ трендов: Искусственный интеллект вычисляет зарождение дефекта или угрозу обрыва за несколько минут до их физического появления.
- Автономное закрытие петли: Прямая интеграция ИИ с АСУ ТП, где машина самостоятельно перенастраивает свои параметры в режиме реального времени.
- Оптимизация по ESG-метрикам: Управление процессом с учетом жесткой экономии ресурсов (воды, тепла, химии) и снижения углеродного следа.
Интеграция сквозных систем автоматического контроля полотна (WIS) и мониторинга обрывов (WMS) на базе глубоких сверточных нейросетей (CNN) позволила обеспечить тотальный 100%-й контроль геометрии и текстуры полотна в режиме Hard Real-Time. Математический анализ видеопотока, очищенного от индустриальных шумов с помощью алгоритмов CLAHE и адаптивной фильтрации, перевел контроль качества из области пассивной фиксации отклонений в плоскость мгновенной смысловой классификации дефектов.
Экономический эффект от внедрения подобных программно-аппаратных комплексов носит прямой и измеримый характер:
- Снижение OPEX: Окупаемость инвестиций (ROI) крупных целлюлозно-бумажных комбинатов (ЦБК) достигается в рекордные 6–14 месяцев за счет снижения объемов брака, оптимизации затрат на повторный перероспуск некондиционного волокна и минимизации простоев БДМ, минута которых исчисляется тысячами долларов.
- Максимизация маржинальности: Стабилизация качественных показателей «от рулона к рулону» позволяет предприятиям гарантировать b2b-клиентам абсолютное соответствие жестким международным стандартам (ISO, TAPPI), увеличивая удельный вес выпуска премиального высшего сорта продукции.
- Экологическая устойчивость и безопасность: Принцип First-Time-Right («качество с первого предъявления») снижает удельное водопотребление, расход химикатов и углеродный след предприятия, обеспечивая выполнение современных ESG-критериев. Одновременно с этим полный вывод персонала из опасных зон БДМ снижает производственный травматизм до исторического минимума.
7.2. Перспективы развития технологии: На пути к автономному комбинату
Ближайший технологический горизонт развития ИИ в целлюлозно-бумажной промышленности лежит за пределами изолированных систем оптического контроля. Цифровая эволюция отрасли движется в сторону создания глобальных самообучающихся экосистем, где компьютерное зрение выступает центральным элементом управления.
Функциональная схема автономного ИИ-контура управления БДМ
Автоматическое управление бумагоделательной машиной реализуется через сквозную трехзвенную архитектуру, которая связывает физический сбор данных с мгновенным исполнительным действием:
- Сенсорный уровень (Входные данные)
Процесс начинается на этапе непрерывного бесконтактного сканирования:
- Компонент: Гиперспектральные камеры (HSI).
- Функция: Осуществляют глубокий химический анализ полотна в режиме реального времени, контролируя влажность и распределение компонентов по всей толщине листа.
- Аналитический уровень (ИИ-ядро)
Собранный массив данных мгновенно передается в цифровой мозг системы:
- Компонент: Предиктивное ИИ-ядро.
- Функция: Обеспечивает интеллектуальное слияние данных CV (компьютерного зрения), IoT-датчиков и моделей машинного обучения с подкреплением (RL). На основе этого синтеза система формирует упреждающий прогноз аномалий до их физического проявления.
- Исполнительный уровень (Действие)
Управляющая команда без задержек транслируется на физическое оборудование:
- Компонент: Исполнительный контур АСУ ТП.
- Функция: Запускает автоматическую самостоятельную коррекцию машин, оперативно меняя технологические параметры работы БДМ для предотвращения брака или обрыва полотна.
- Слияние с «Цифровыми двойниками» (Digital Twins): Полномасштабные 3D-копии комбинатов, непрерывно подпитываемые визуальными картами дефектов и массивами данных IoT-телеметрии, позволят проводить глубокие виртуальные симуляции любых технологических изменений без риска остановки реального оборудования.
- Гиперспектральный анализ (HSI) «на лету»: Переход от стандартных RGB-камер к мульти- и гиперспектральным оптическим системам трансформирует дефектоскопию в мгновенный бесконтактный физико-химический экспресс-анализ. ИИ получает способность оценивать двумерные профили влажности полотна, контролировать равномерность распределения удерживающих крахмалов и мела, а также определять точную молекулярную природу загрязнений в толще листа.
- Обучение с подкреплением и автономная саморегуляция: Внедрение алгоритмов Reinforcement Learning (RL) переводит системы автоматизации из режима «советчиков» в режим замкнутого контура управления (Closed-Loop Control). Анализируя латентные микротренды ухудшения качества, самообучающийся ИИ будет превентивно изменять давление пара в сушильных цилиндрах, корректировать дозировку реагентов в напорном ящике и стабилизировать натяжение полотна. Это исключит человека из процессов оперативного реагирования, превращая его в стратегического контролера цифровых процессов.
7.3. Часто задаваемые вопросы (FAQ)
- Вопрос: Каковы требования к защите оптического оборудования CV-систем в жестких условиях цеха ЦБК?
- Ответ: Камеры и подсветка монтируются в тяжелых гермокожухах из нержавеющей стали со степенью защиты не ниже IP66/IP67. Для борьбы с критической запыленностью применяются воздушные ножи (Air Knives), создающие барьер избыточного давления сжатого воздуха. Высокие температуры (до +80 °C) компенсируются водяными рубашками активного охлаждения или вихревыми трубками Ранка-Хилша, а вибрации станины нивелируются сильфонными демпферами и алгоритмами цифровой стабилизации кадров.
- Вопрос: Как ИИ справляется с обработкой гигантских объемов потоковых видеоданных без задержек сети?
- Ответ: Архитектура систем дефектоскопии строится на принципах Edge Computing (периферийных вычислений) без передачи «сырого» потока в облако. Поток данных (до 10 ГБ/с с камер разрешения 16K) обрабатывается локально в цеху на промышленных серверах с мощными GPU и FPGA-платами видеозахвата. Применяется каскадный метод детекции: легковесные алгоритмы мгновенно отсекают 99.9% чистого полотна, а глубокие нейросети (CNN) анализируют только вырезанные фрагменты аномалий, что позволяет удерживать задержку отклика в рамках критического лимита Hard Real-Time (не более 5–7 мс).
- Вопрос: Каким образом решается проблема «холодного старта» при отсутствии достаточного количества изображений редких дефектов?
- Ответ: Для преодоления дефицита редких классов брака используются технологии генеративно-состязательных сетей (GAN), которые синтезируют фотореалистичные и физически достоверные изображения дефектов на основе единичных реальных примеров. Также применяется метод трансферного обучения (Transfer Learning), когда базовые глубокие модели дообучаются на малых специфических выборках конкретного комбината, и алгоритмы Anomaly Detection, обучающиеся фиксировать любые отклонения от идеального эталона структуры бумаги.
- Вопрос: Требуется ли полная замена существующей АСУ ТП предприятия для интеграции ИИ и компьютерного зрения?
- Ответ: Нет, современные ИИ-решения проектируются как надстроечные модули высокой совместимости. Обмен данными с существующими системами АСУ ТП, ERP и MES верхнего уровня осуществляется по стандартным промышленным протоколам (таким как OPC UA, MQTT или REST API). Компьютерное зрение интегрируется в текущую инфраструктуру как продвинутый интеллектуальный датчик и предиктивный контроллер, не нарушая базовую логику безопасности низовой автоматики.